


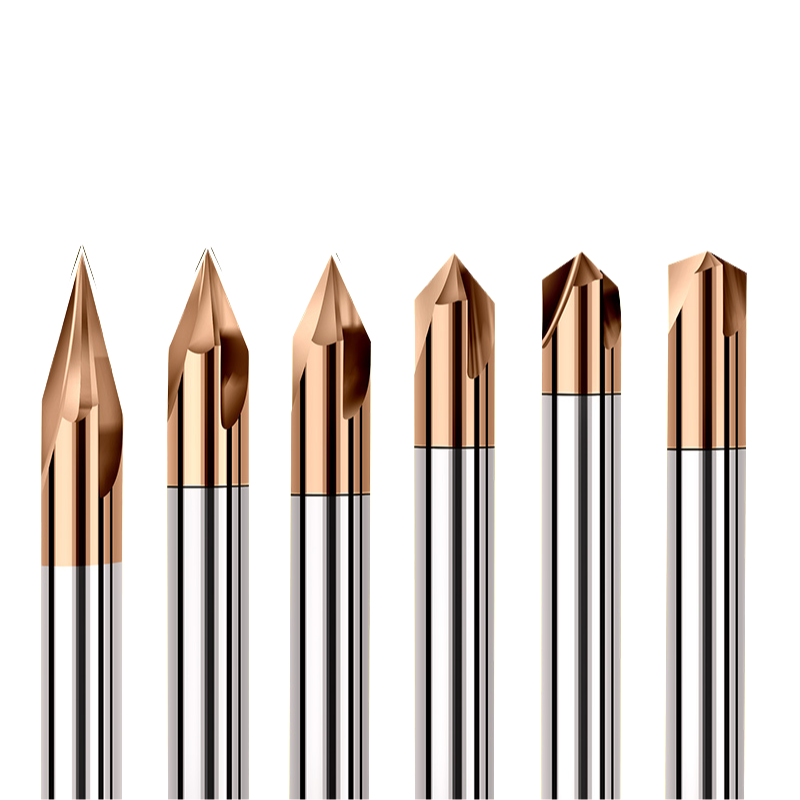
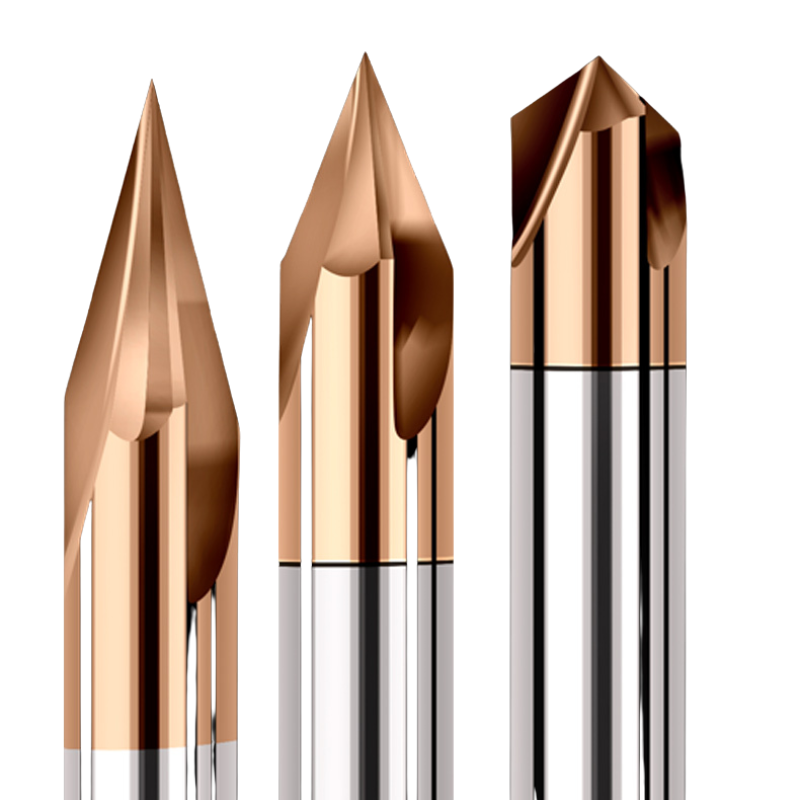
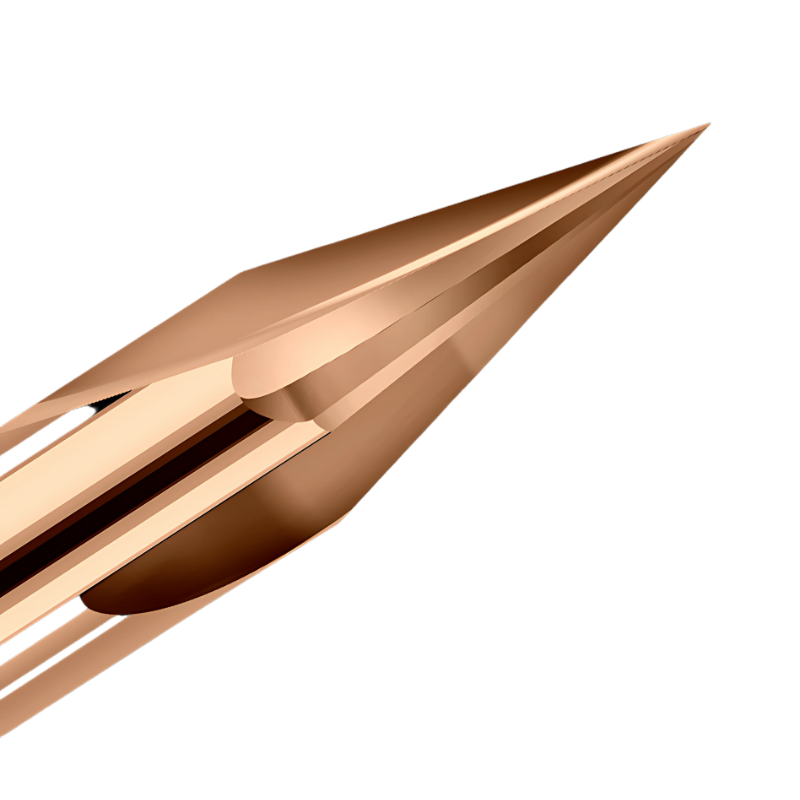
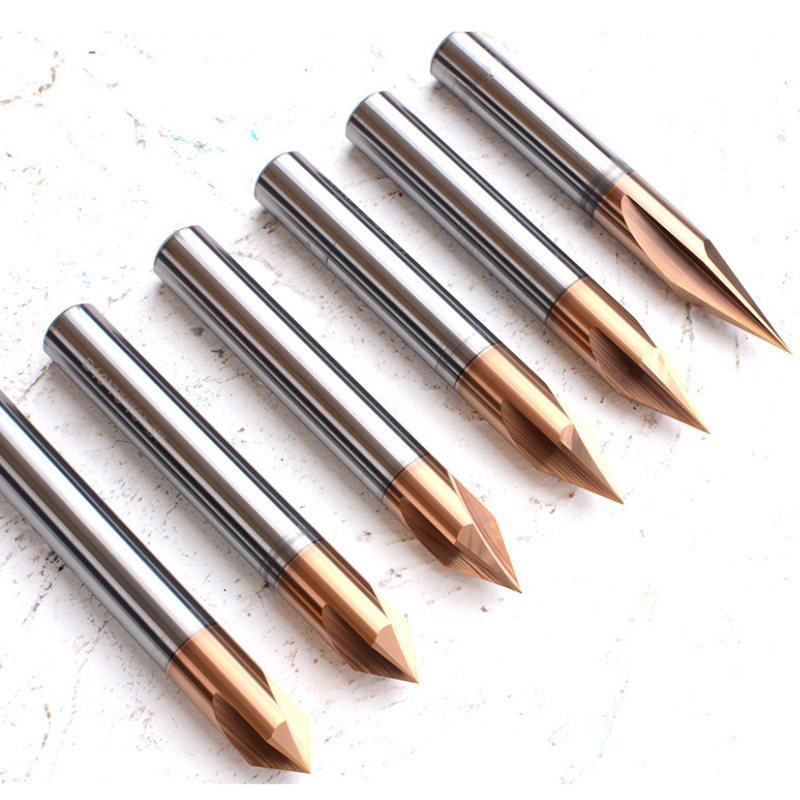
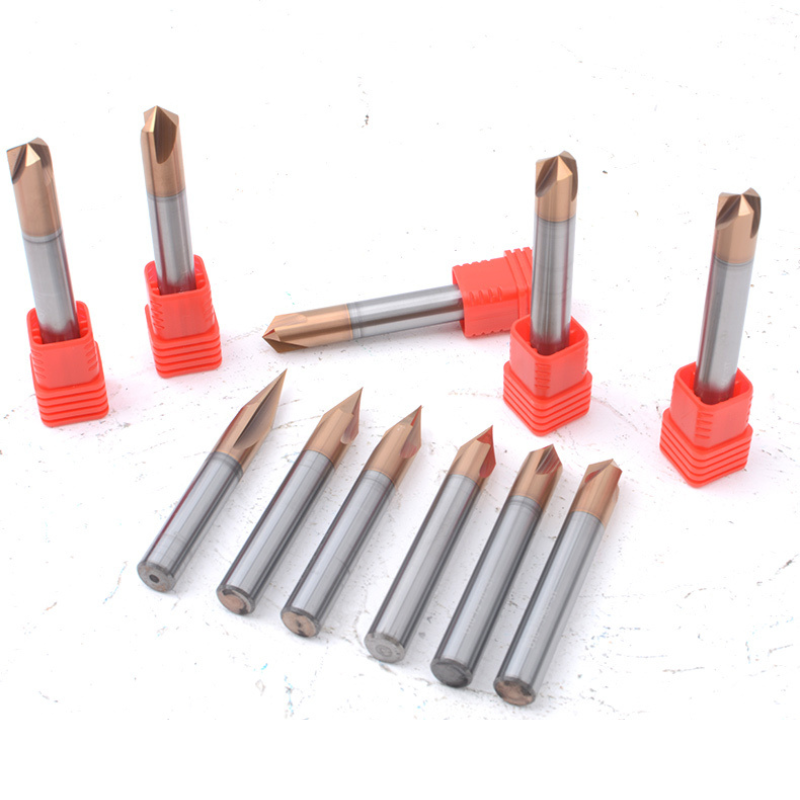
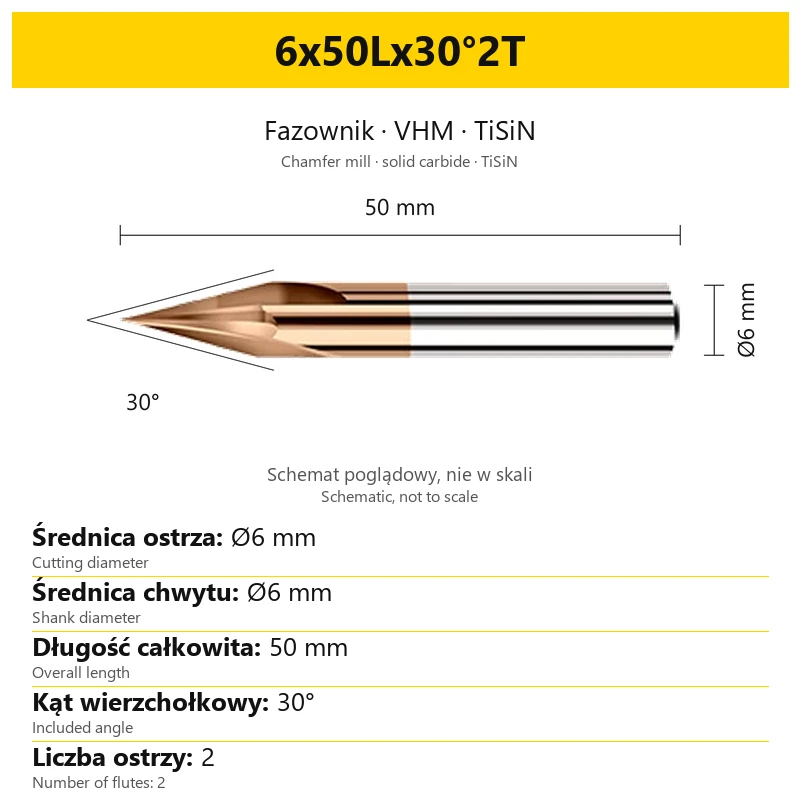
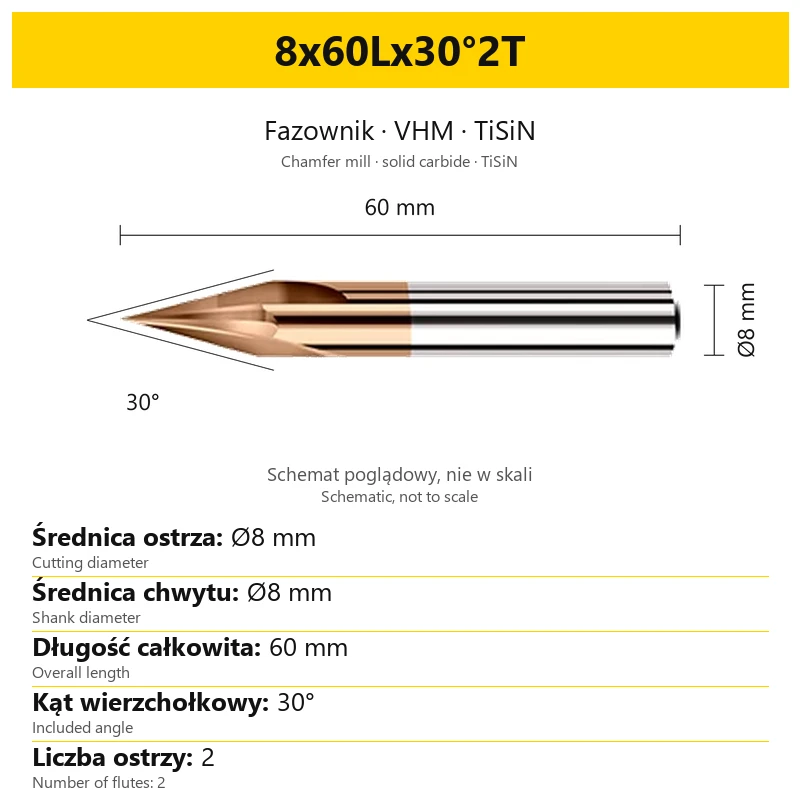
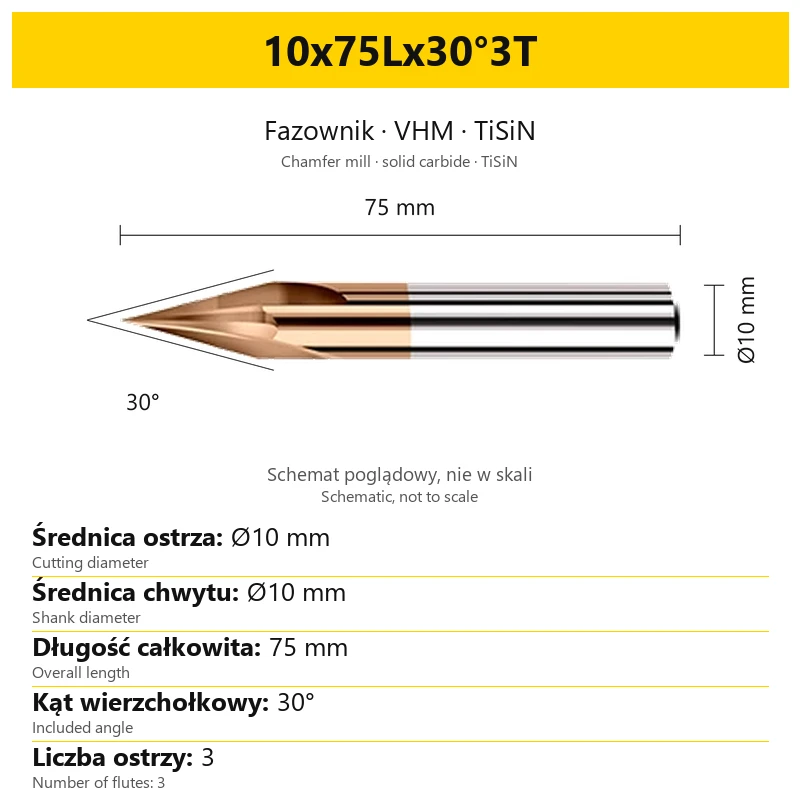
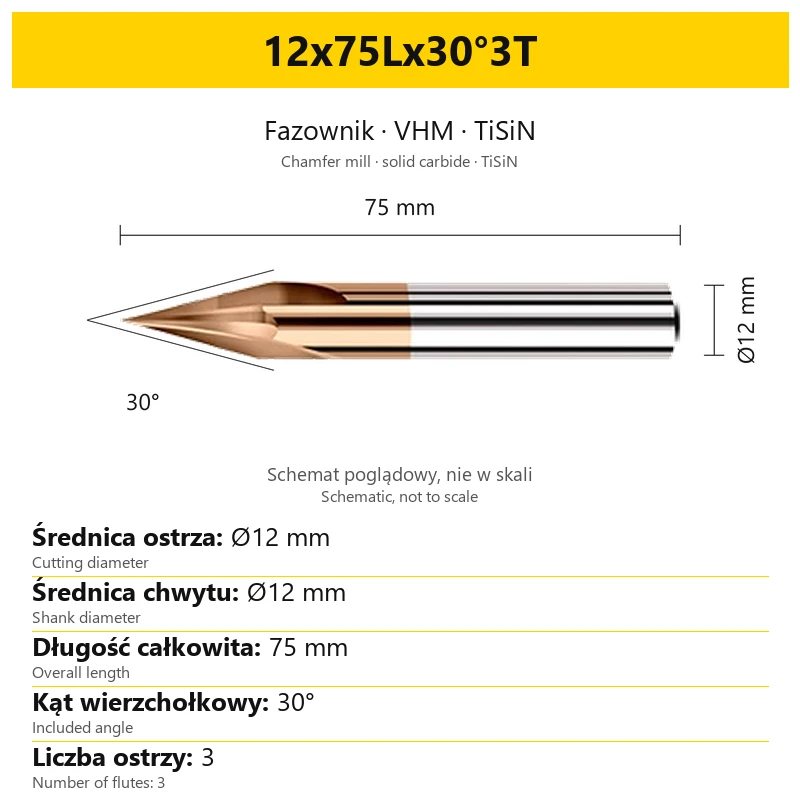
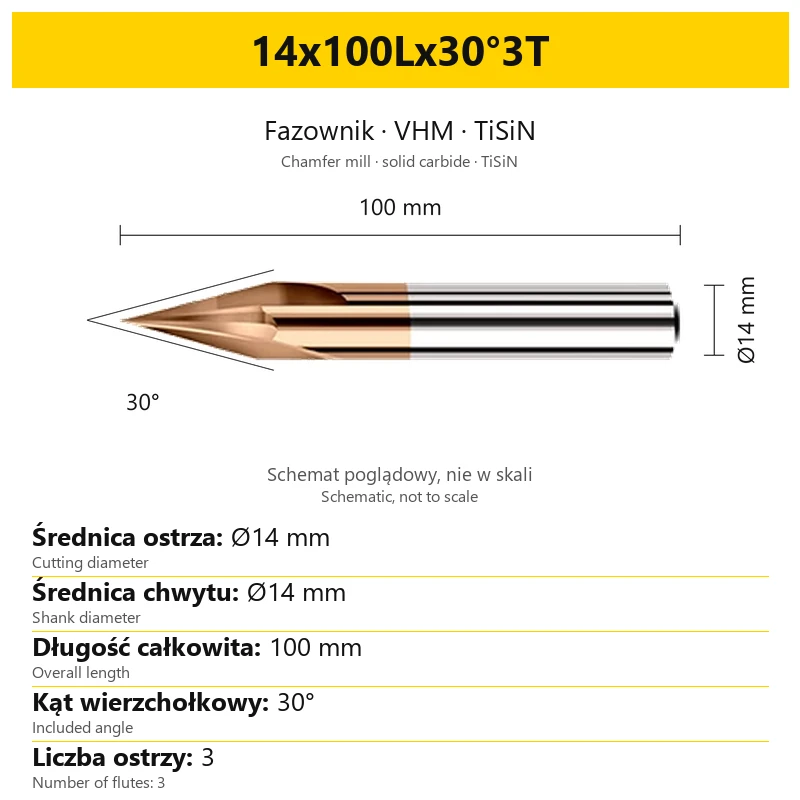
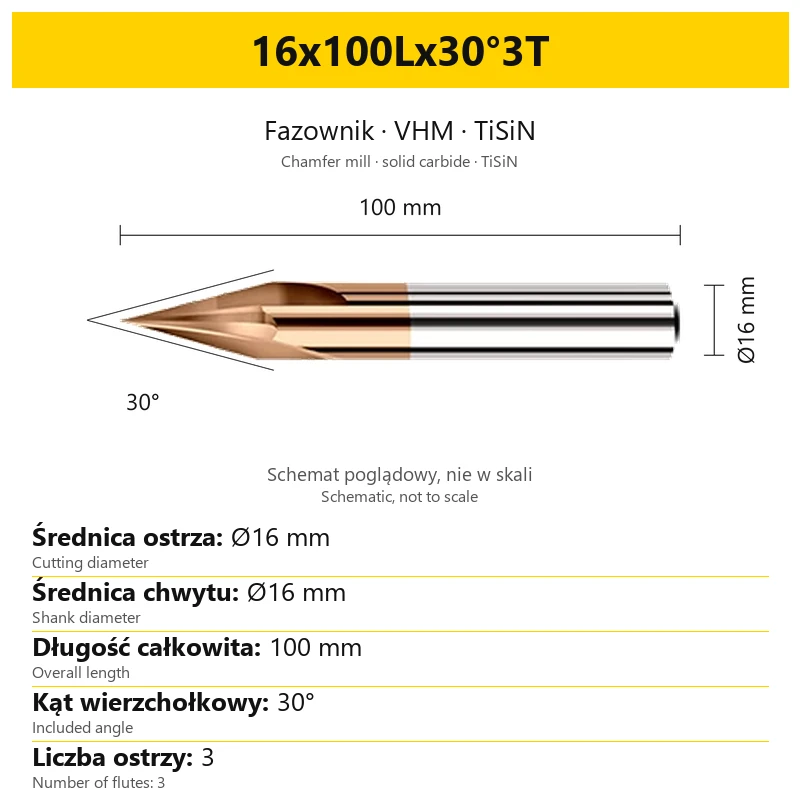
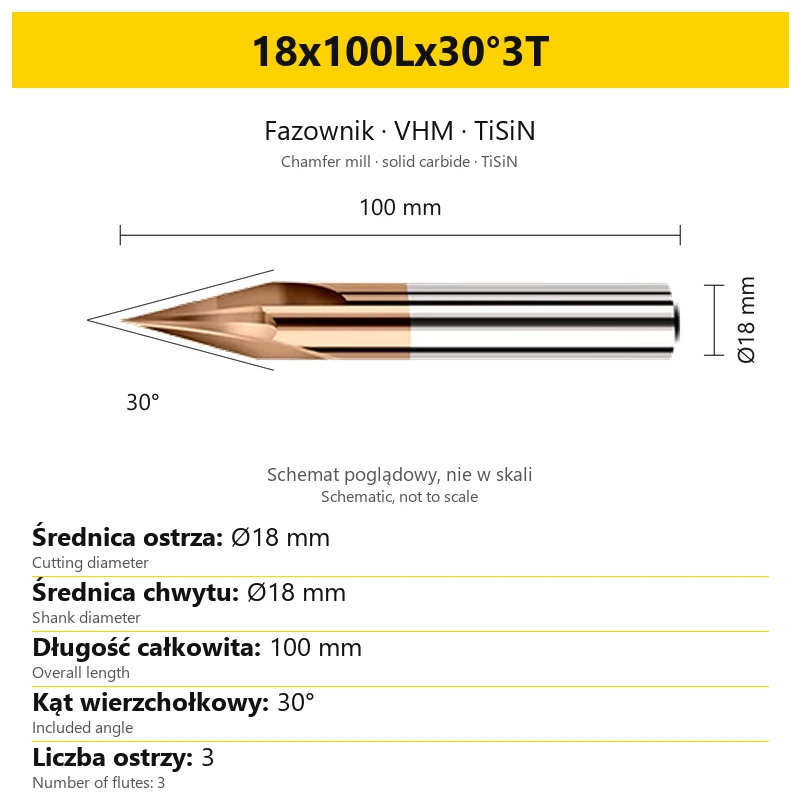
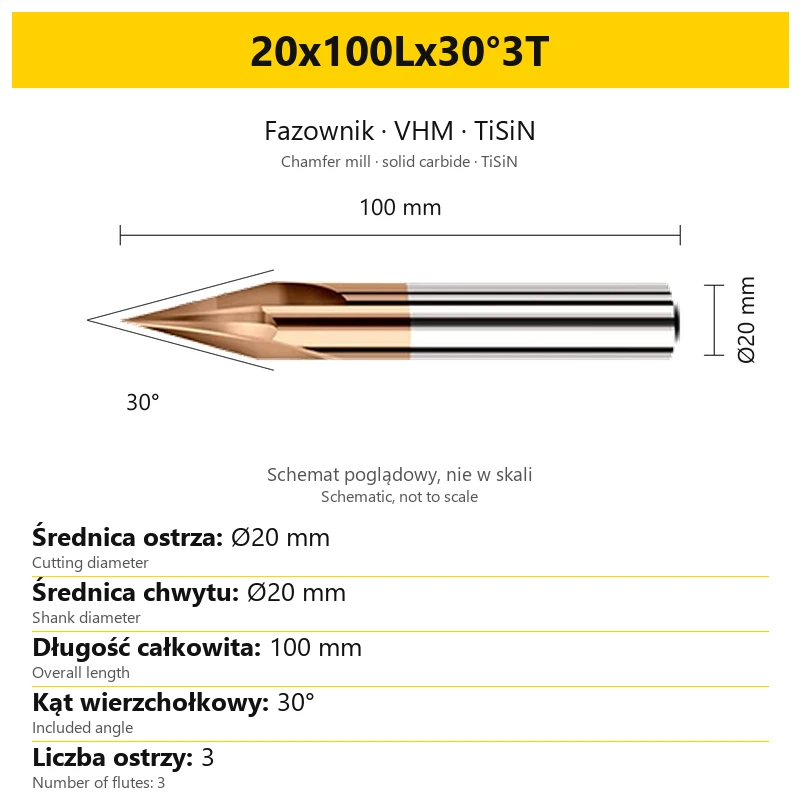
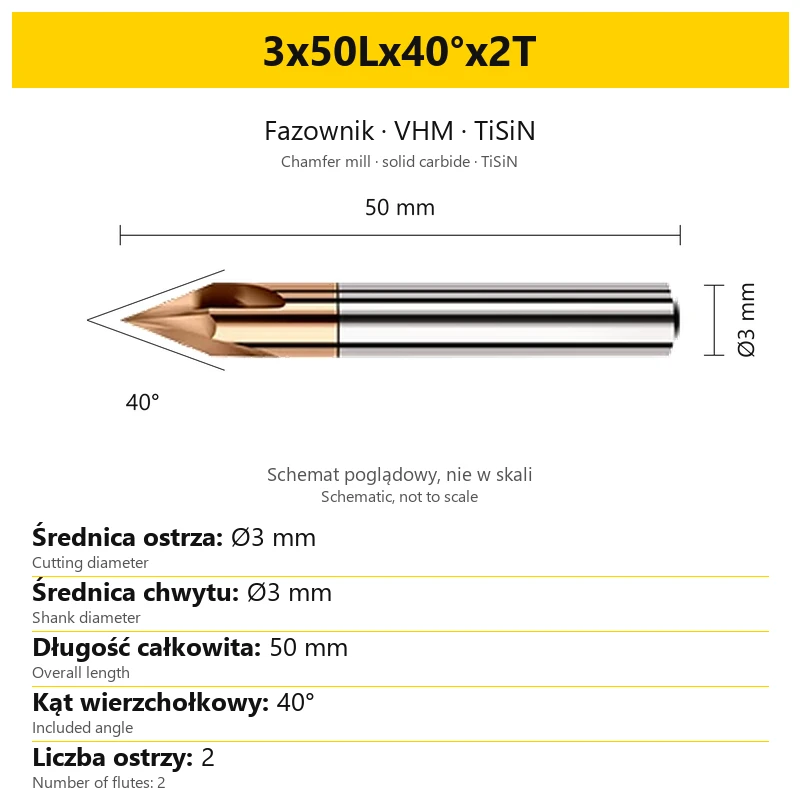
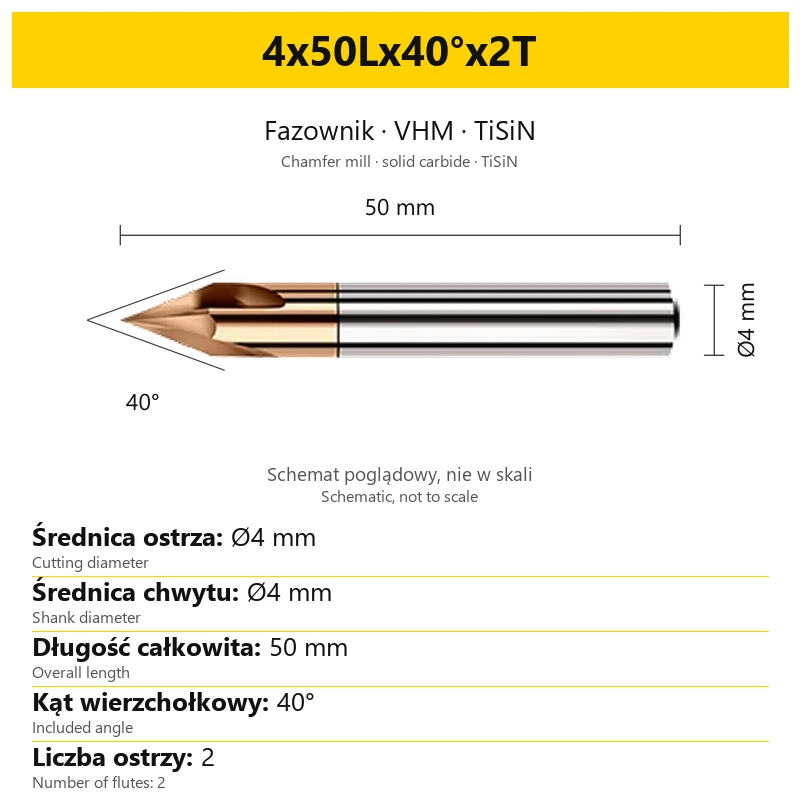
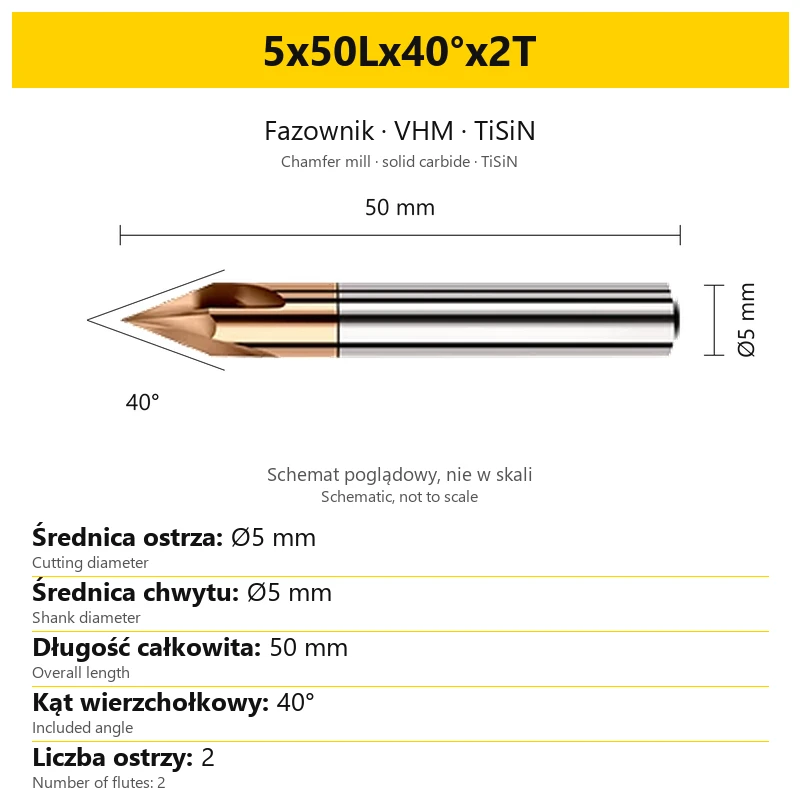
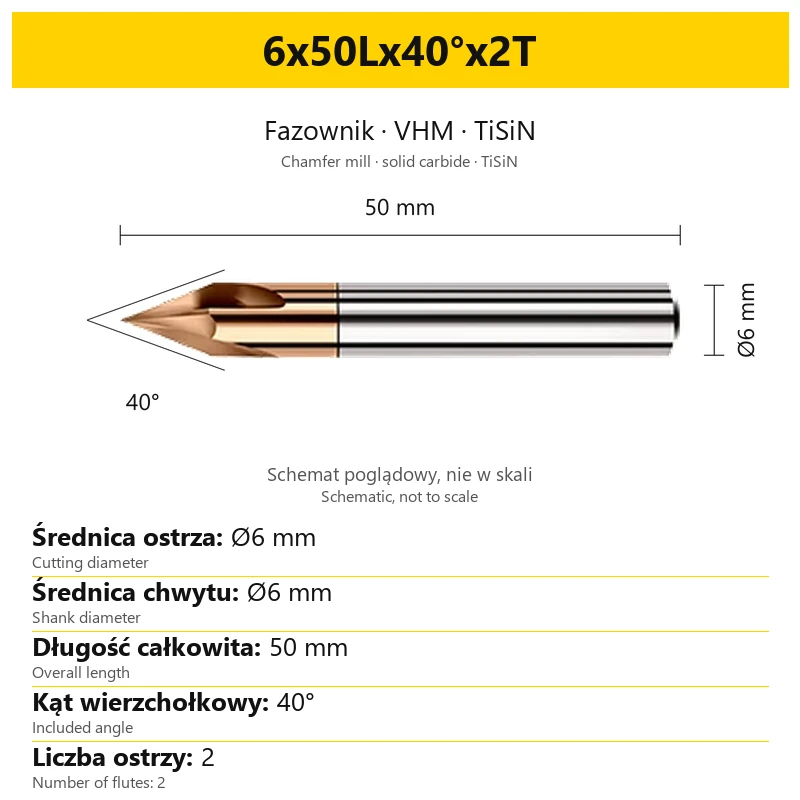
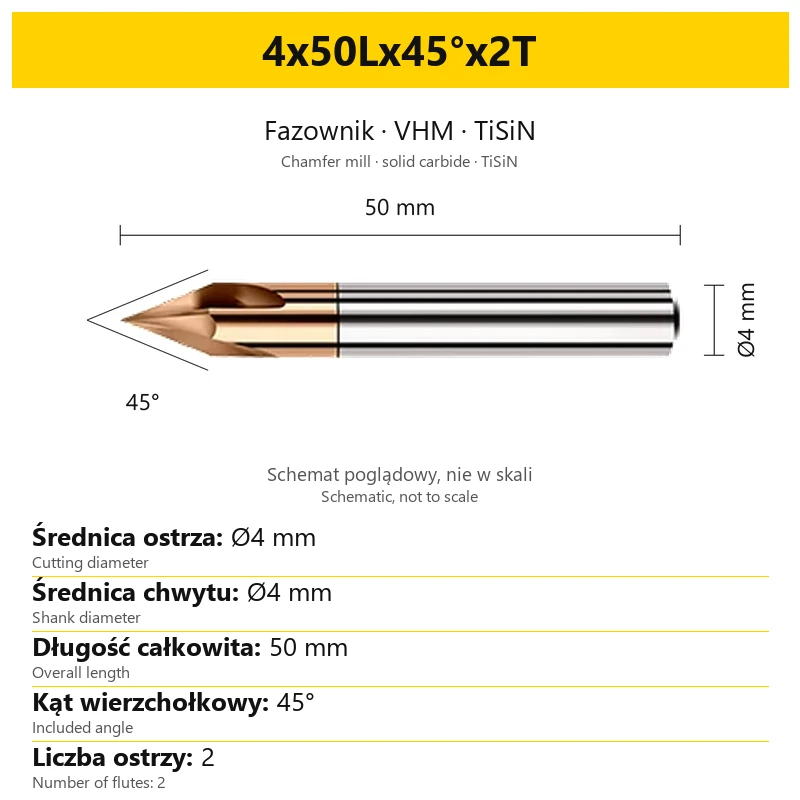
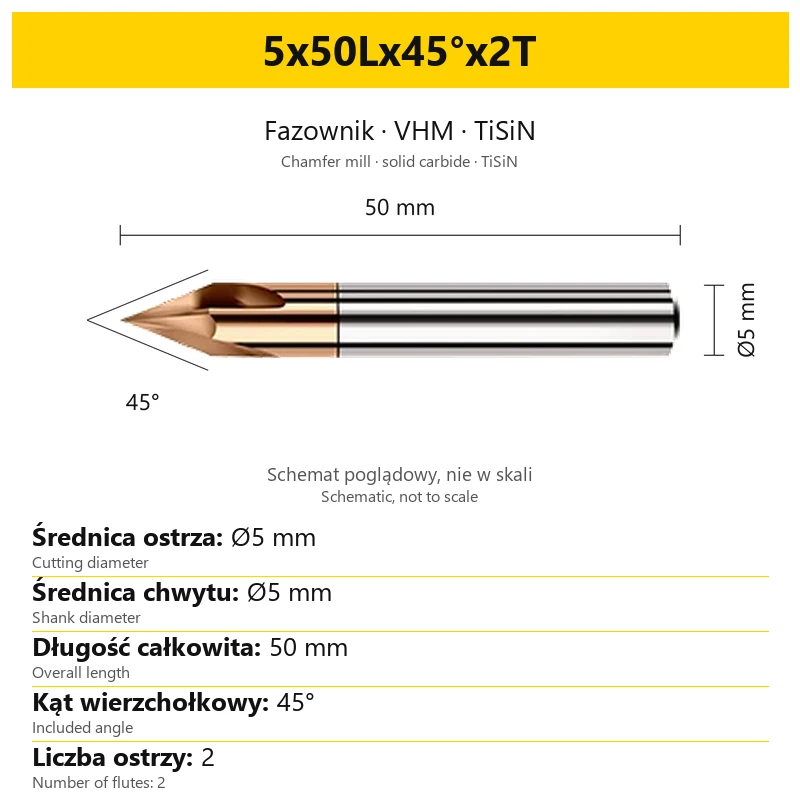
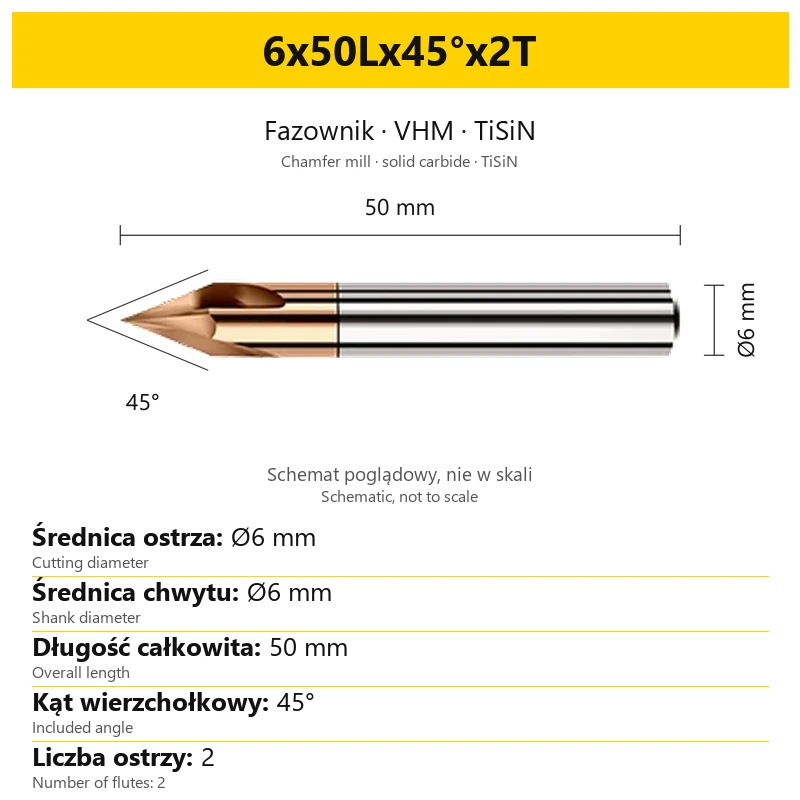
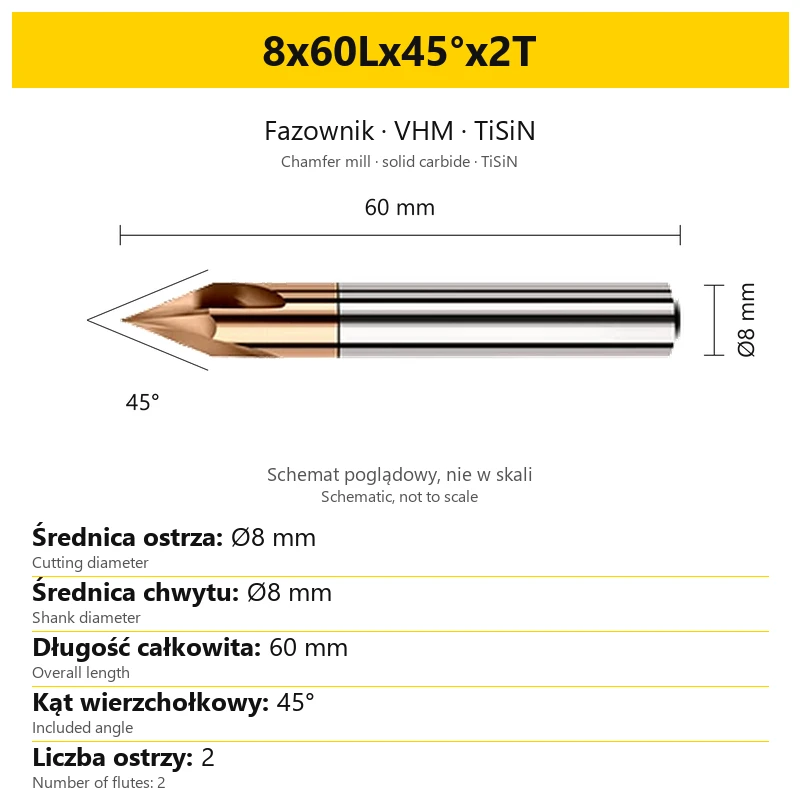
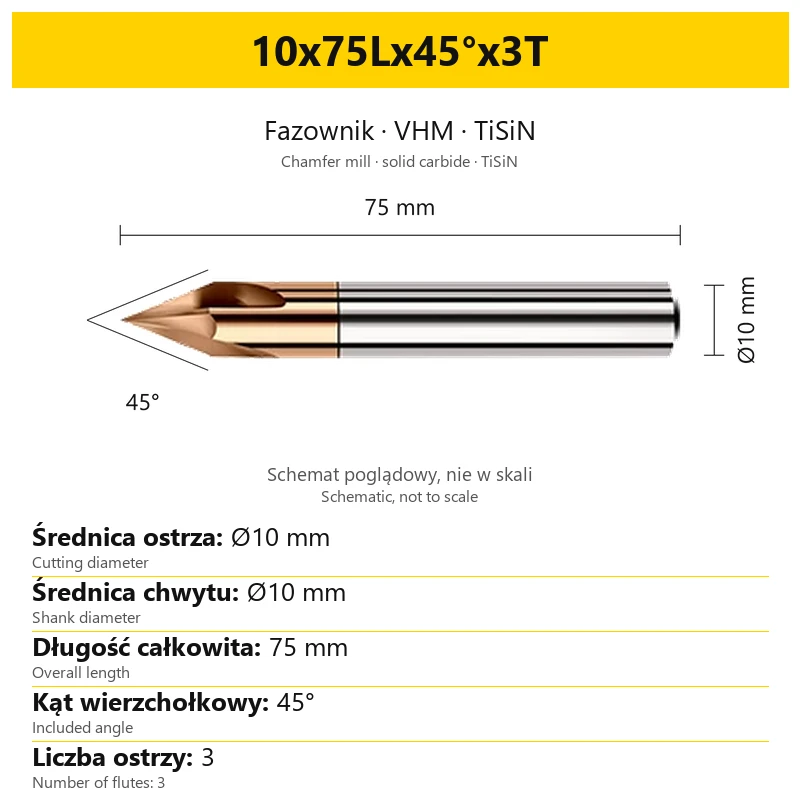
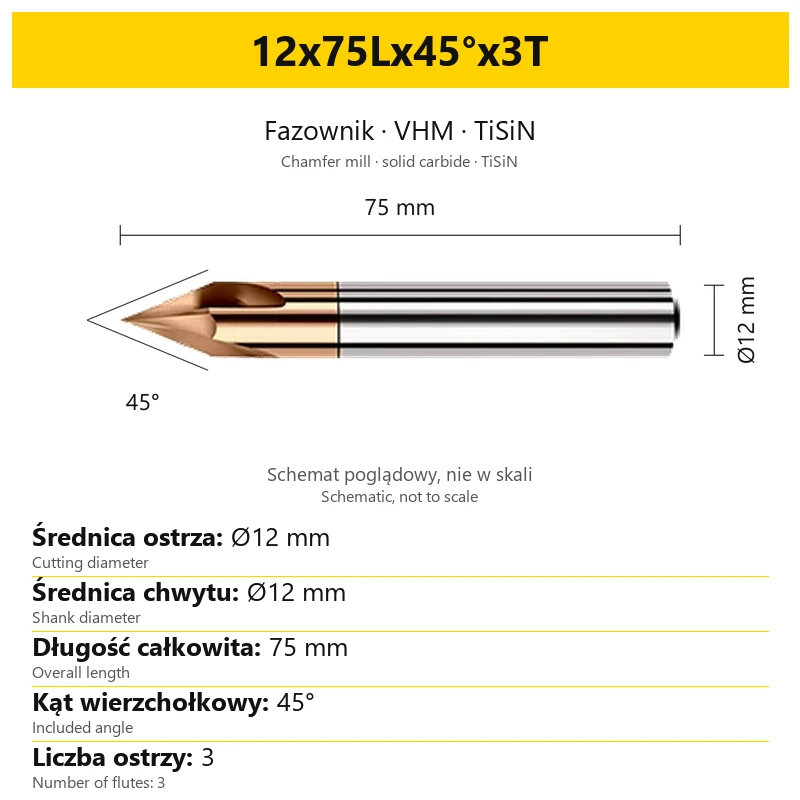
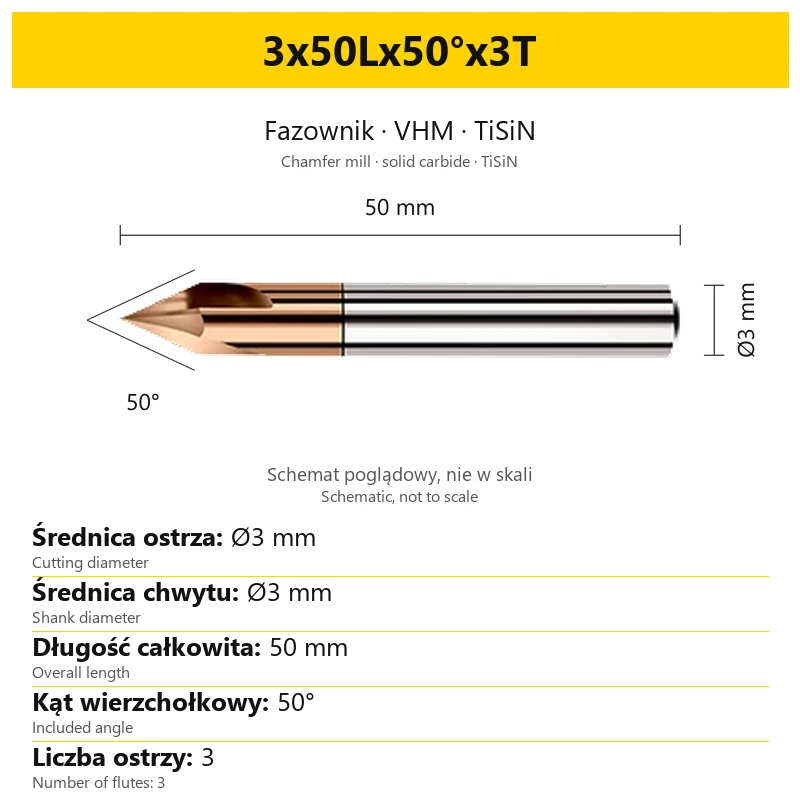
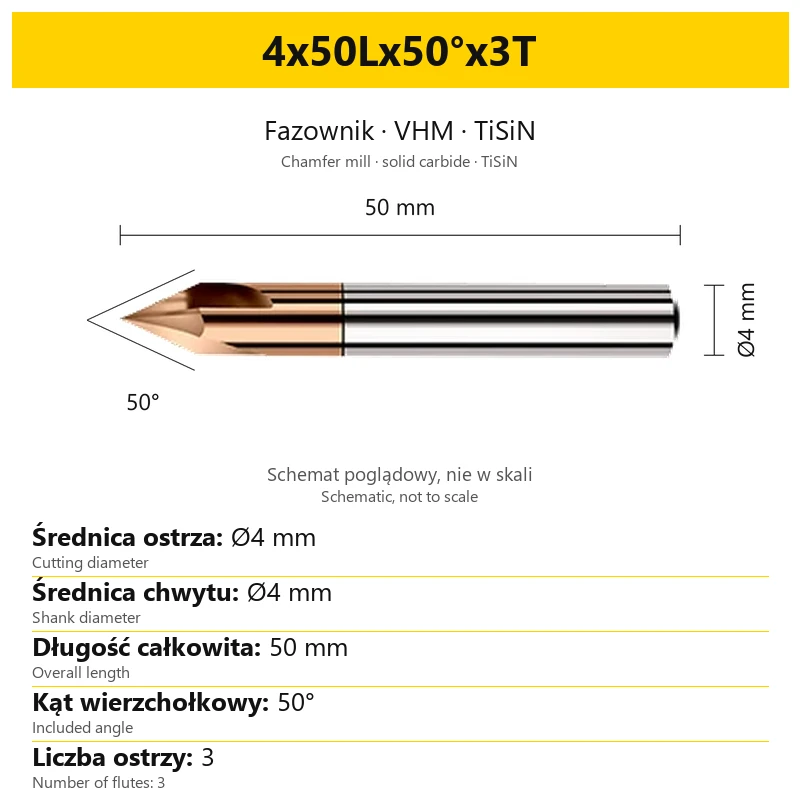
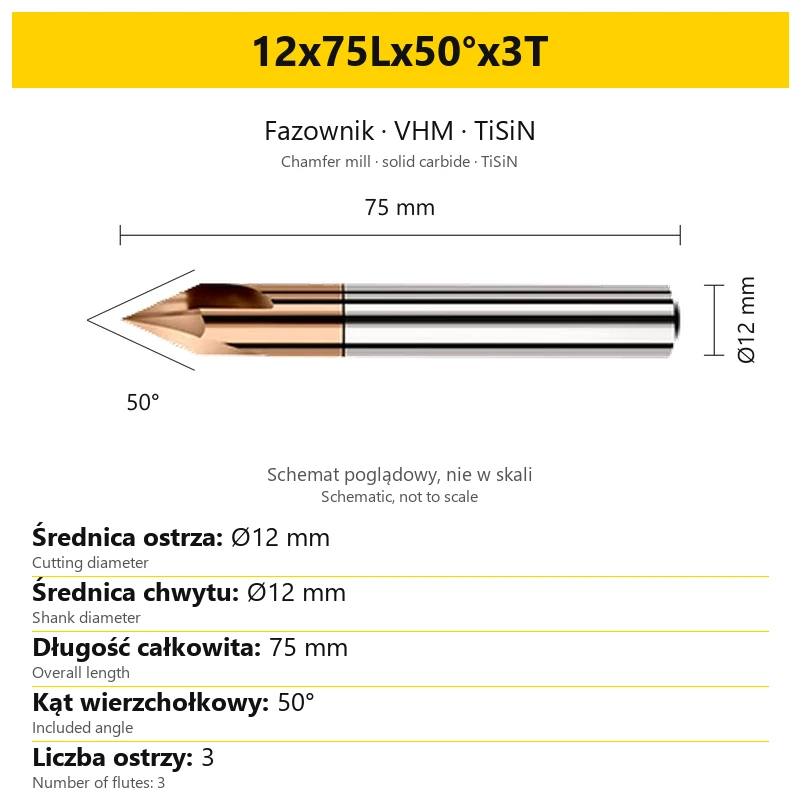
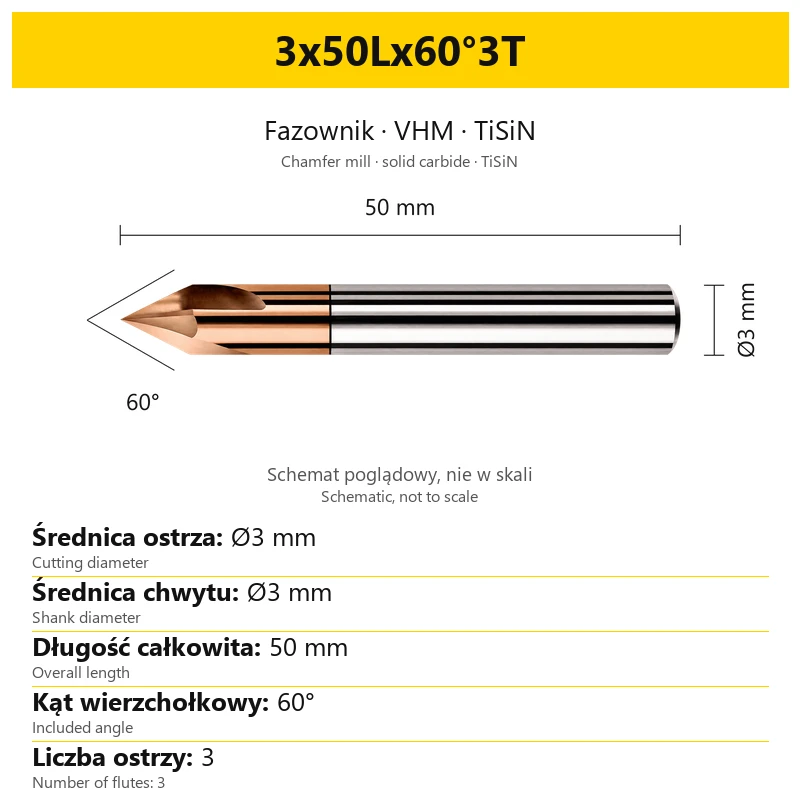
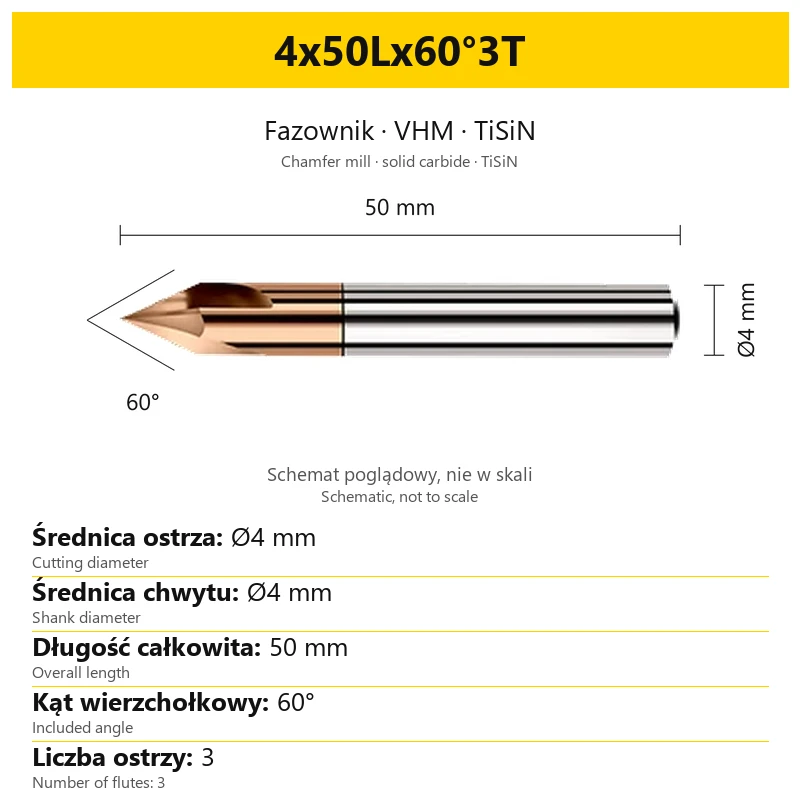
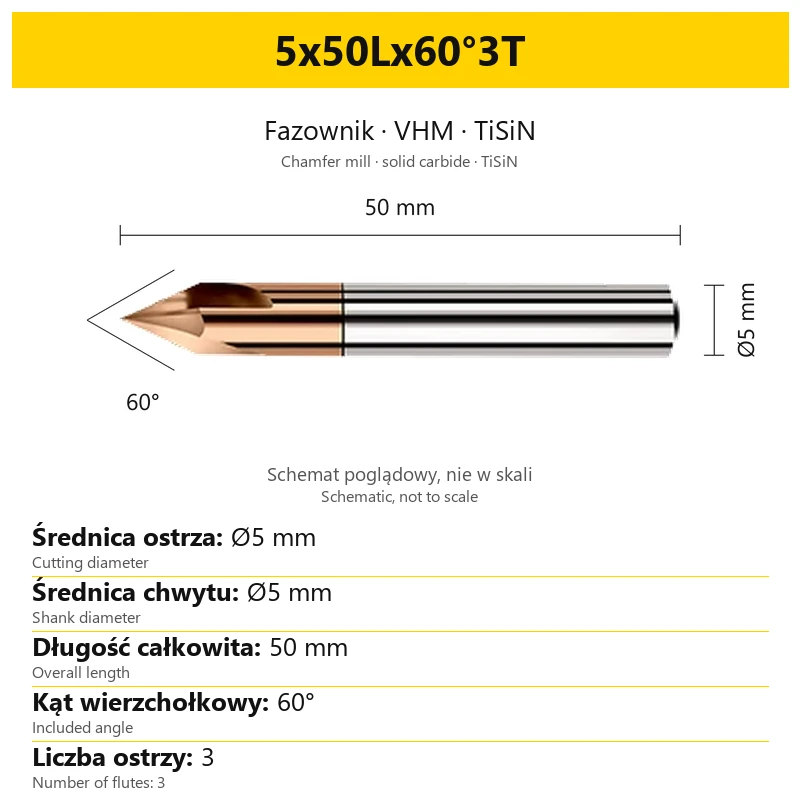
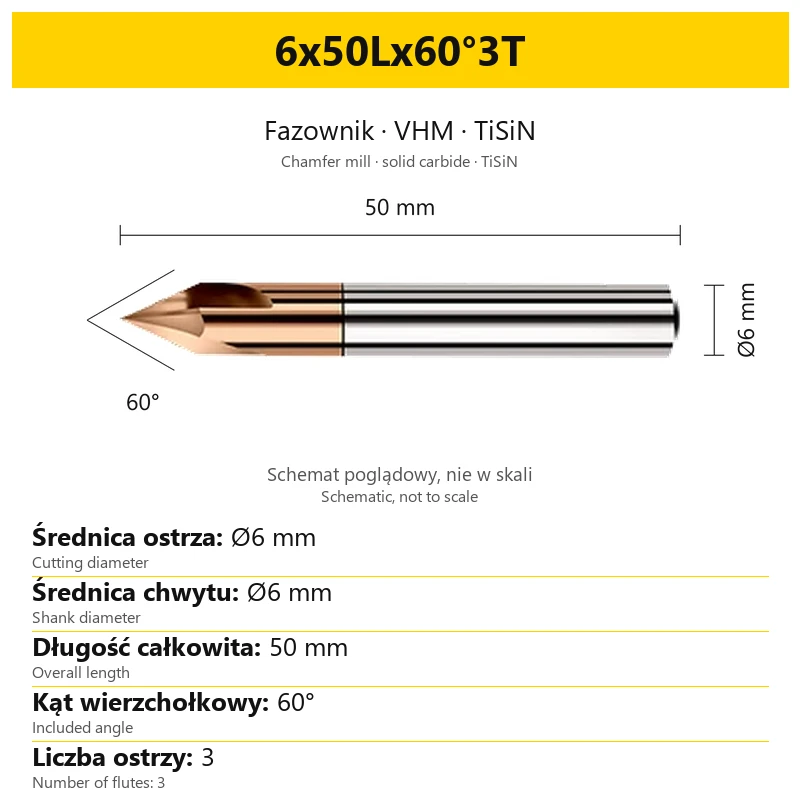
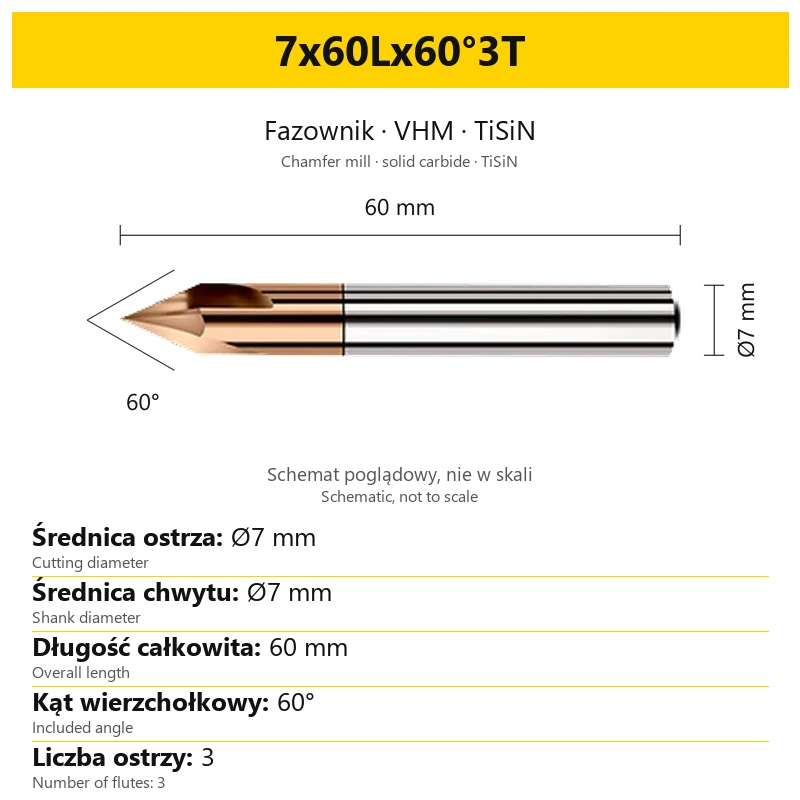
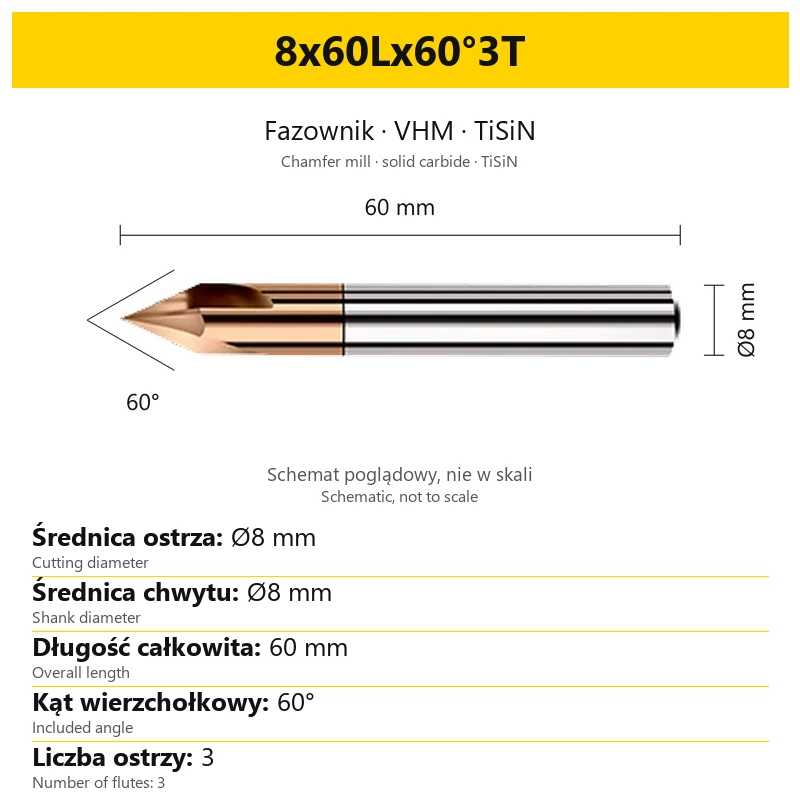
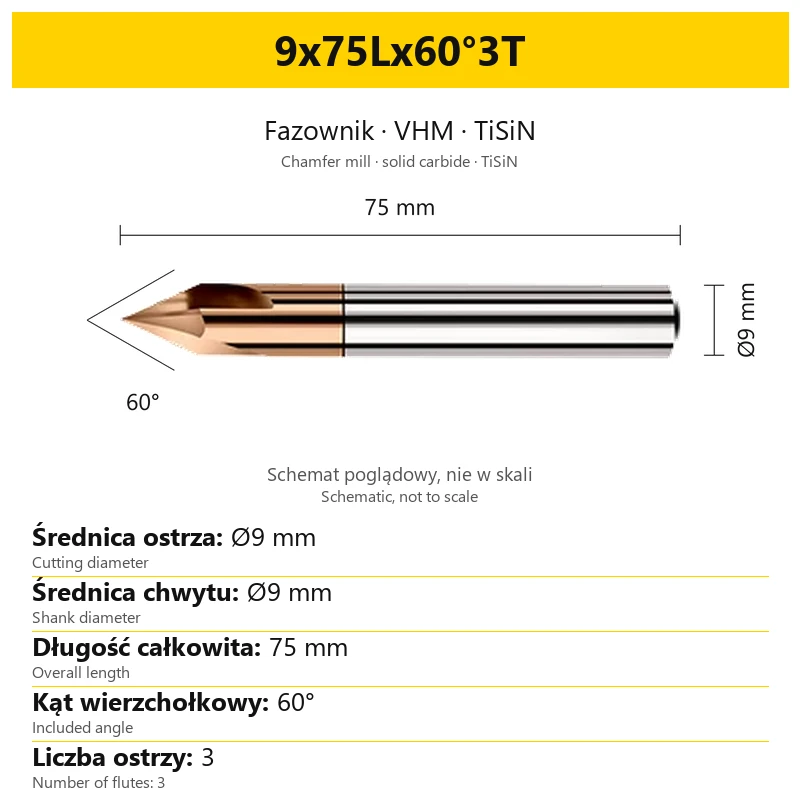
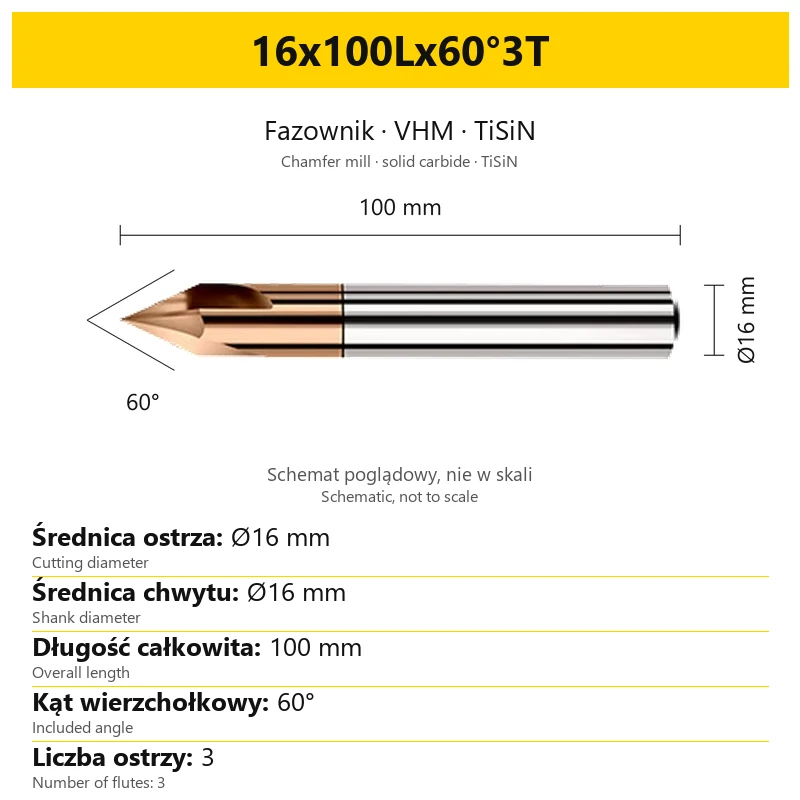
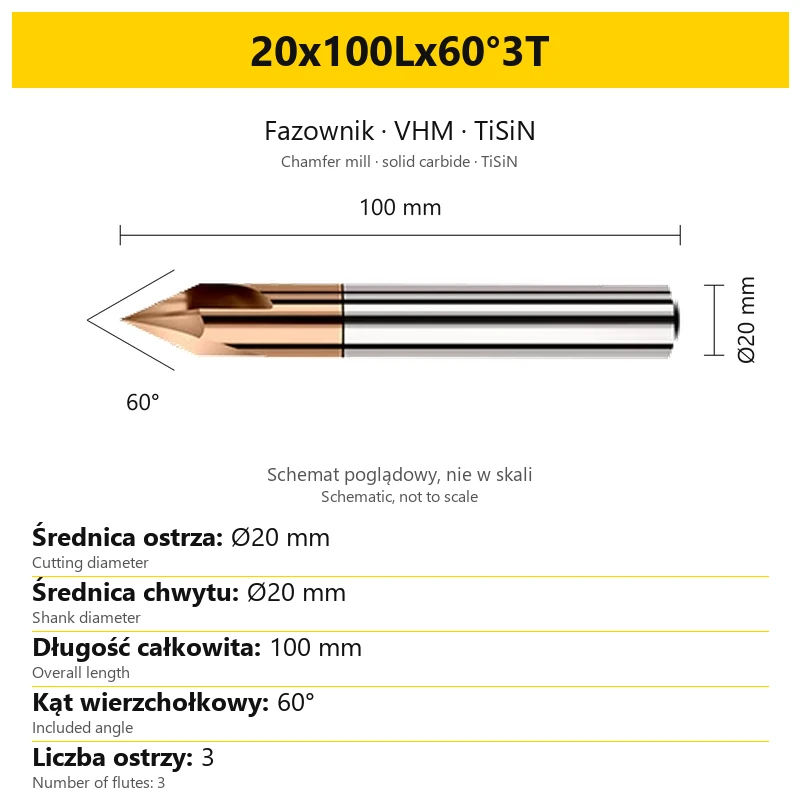
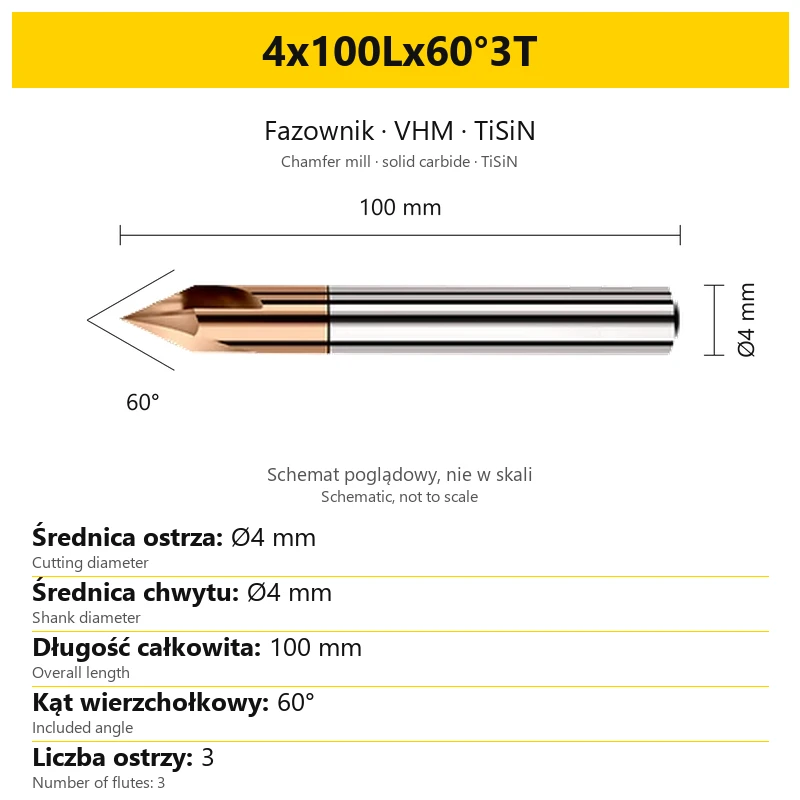
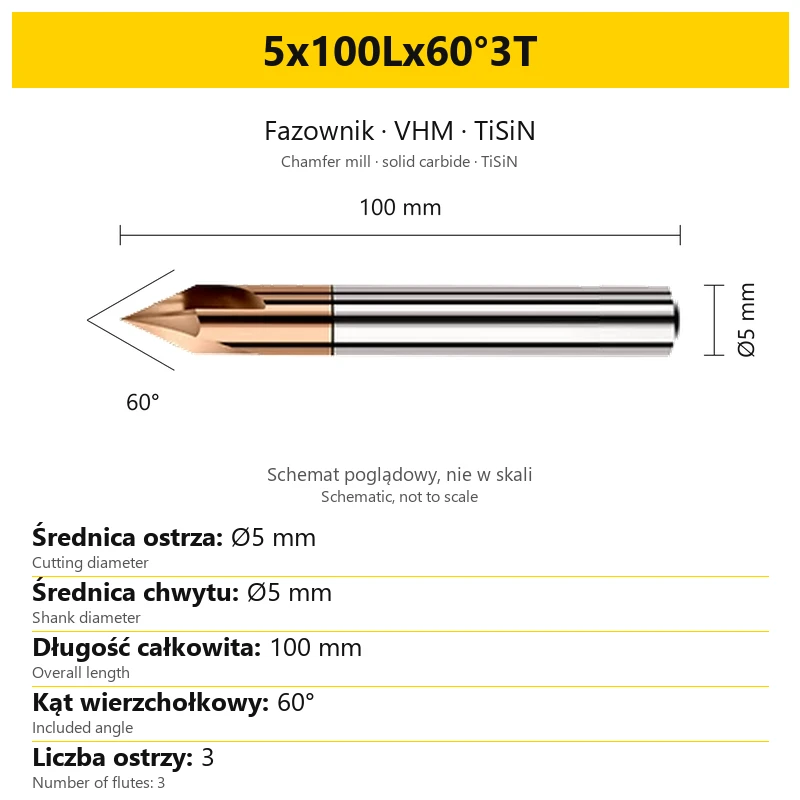
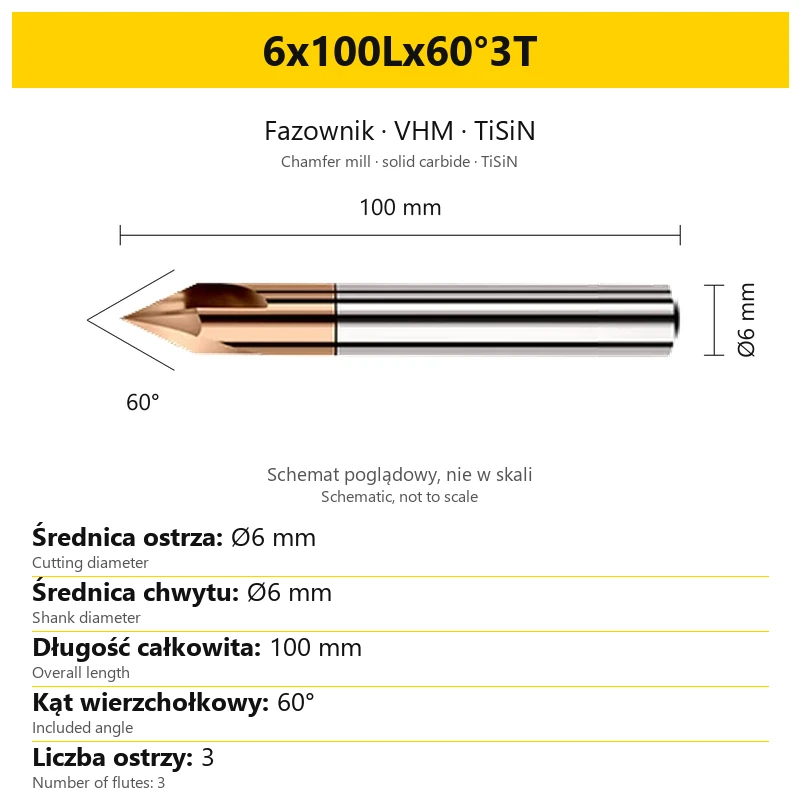
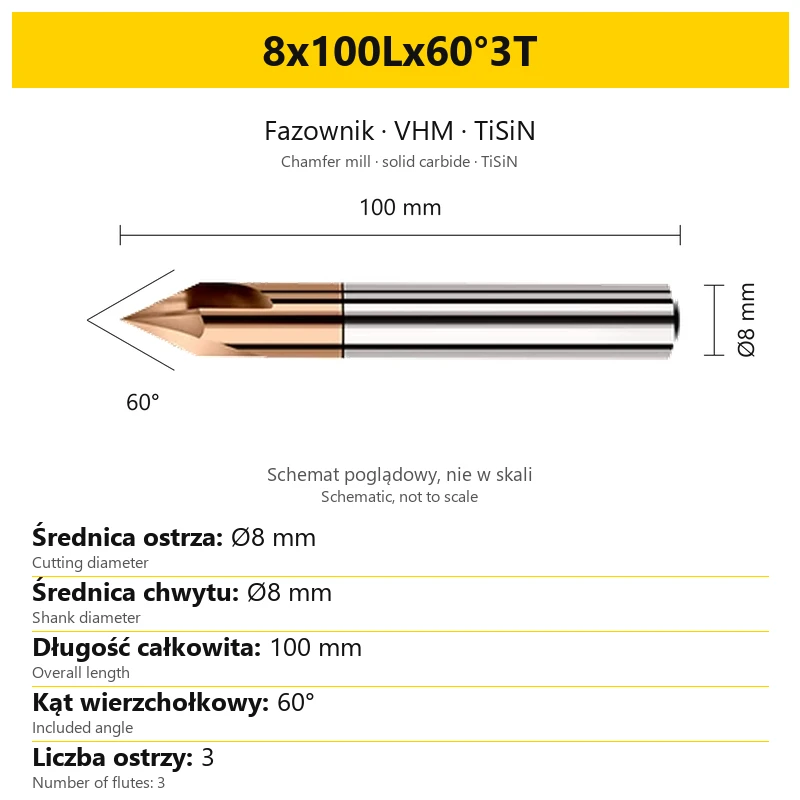
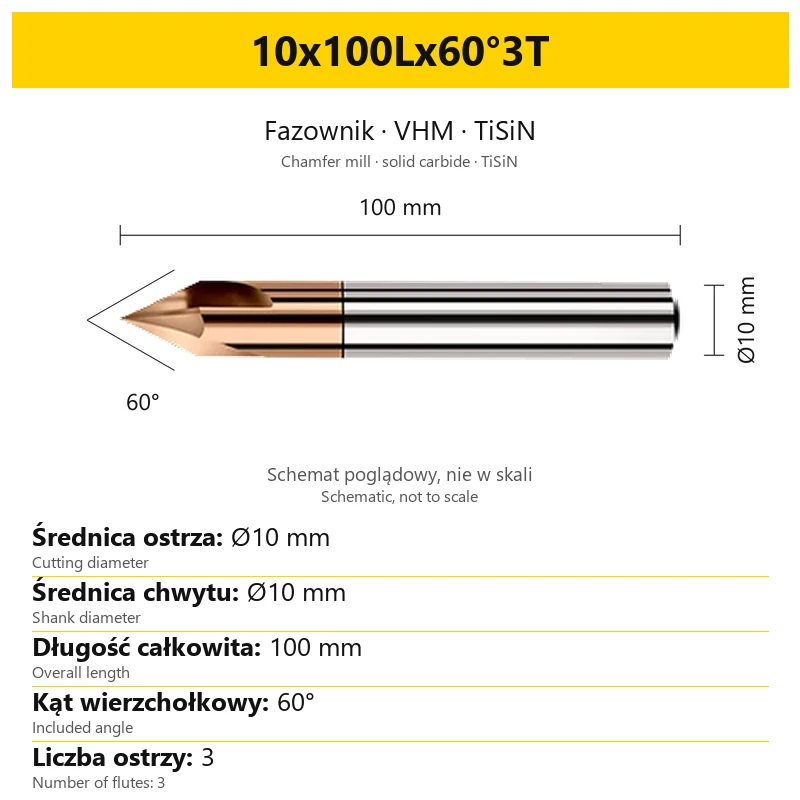
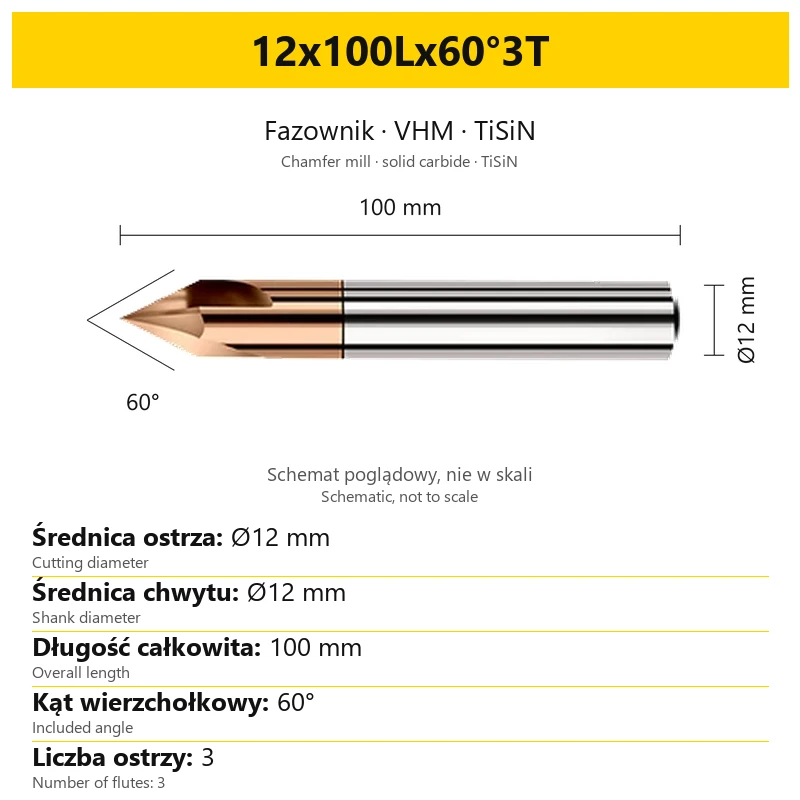
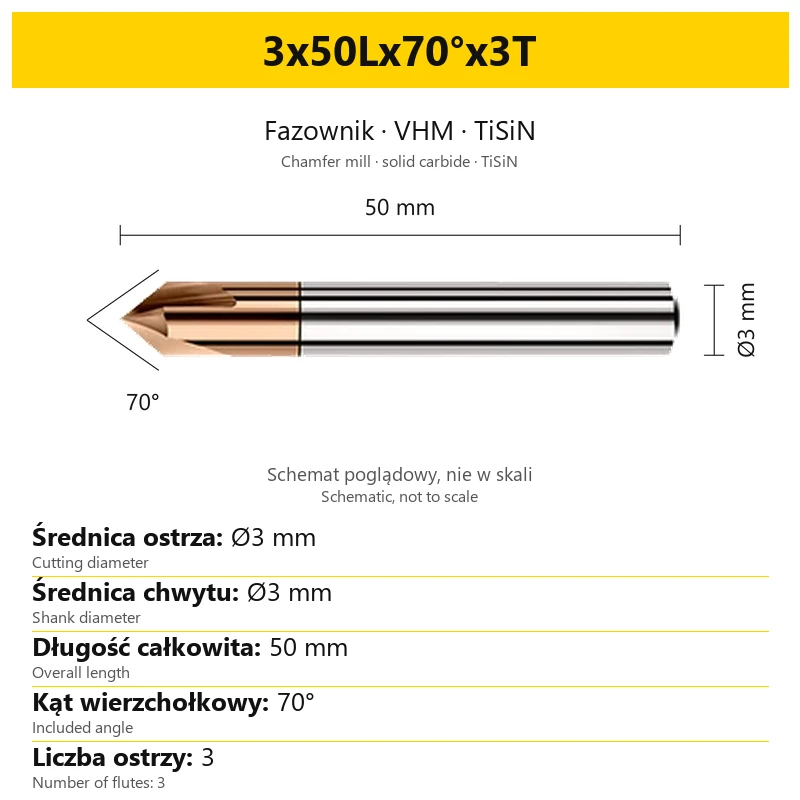
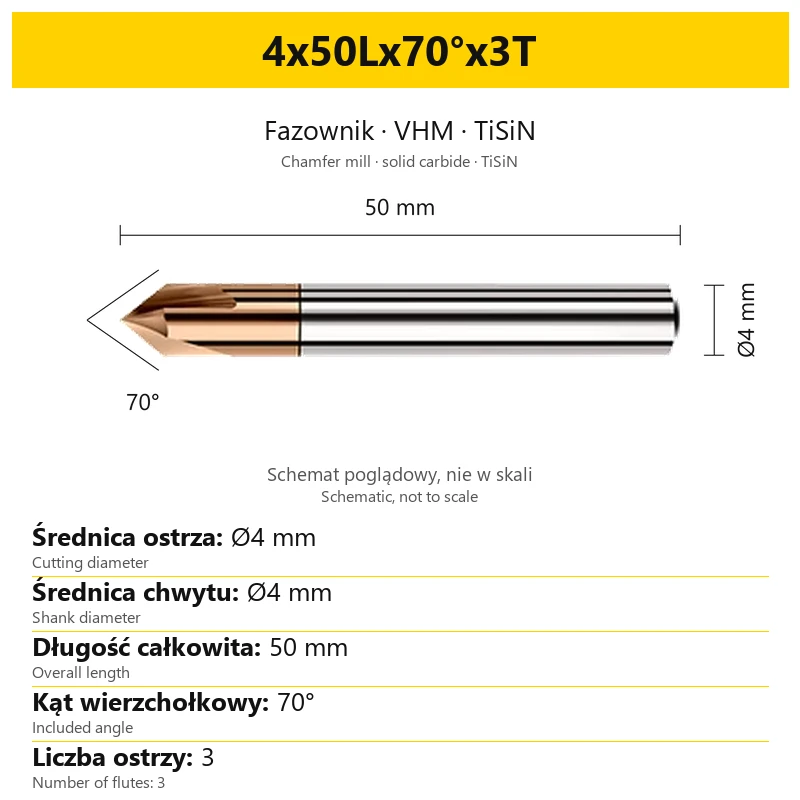
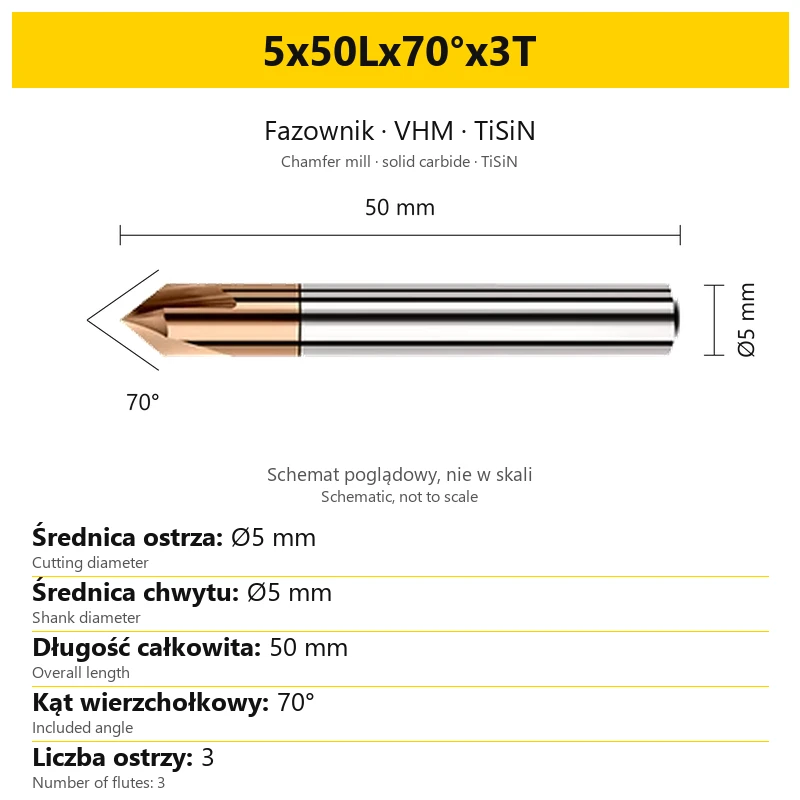
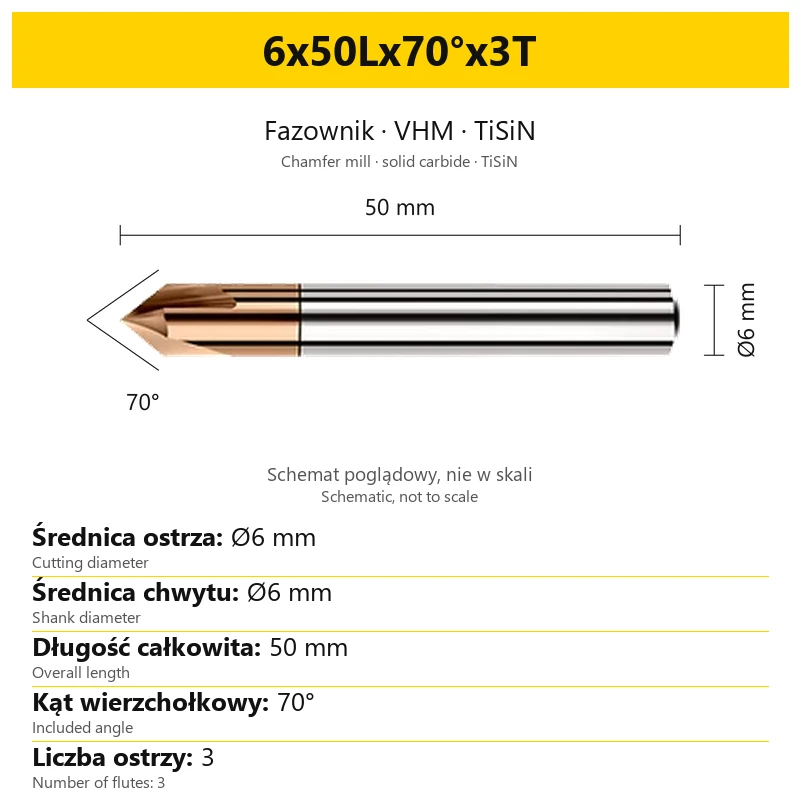
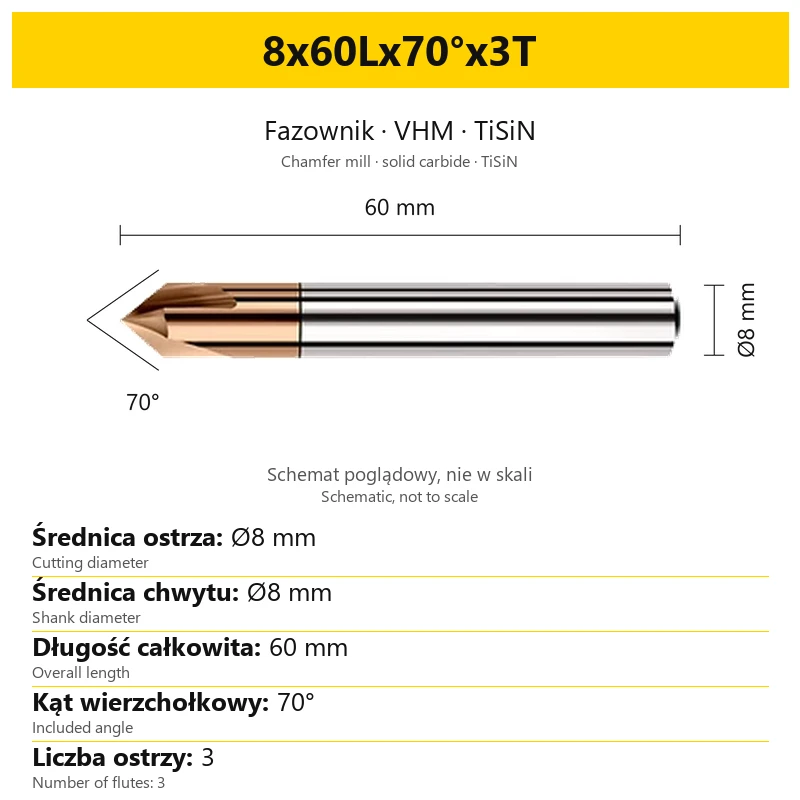
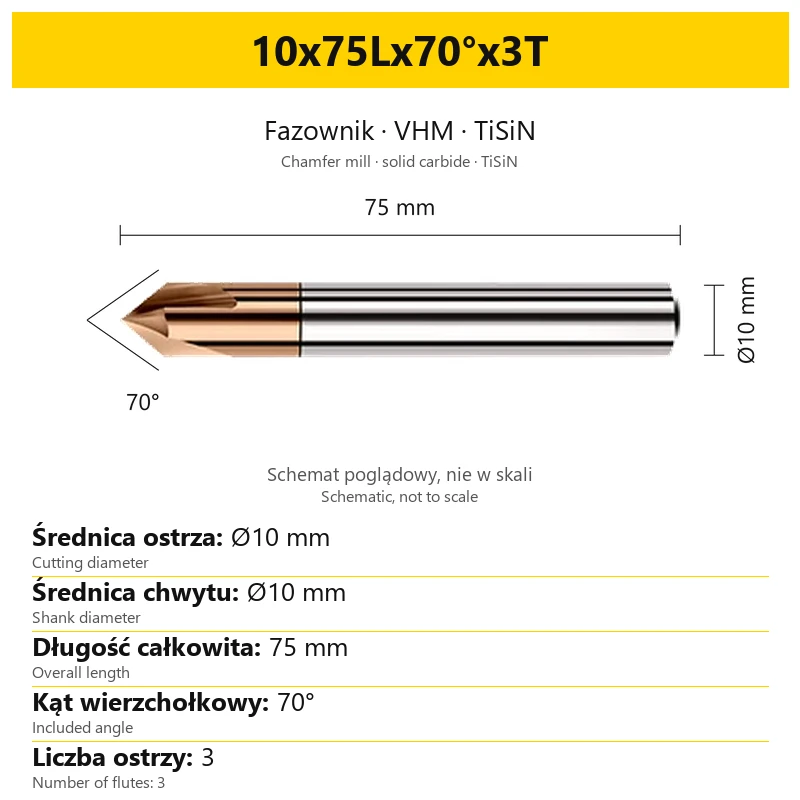
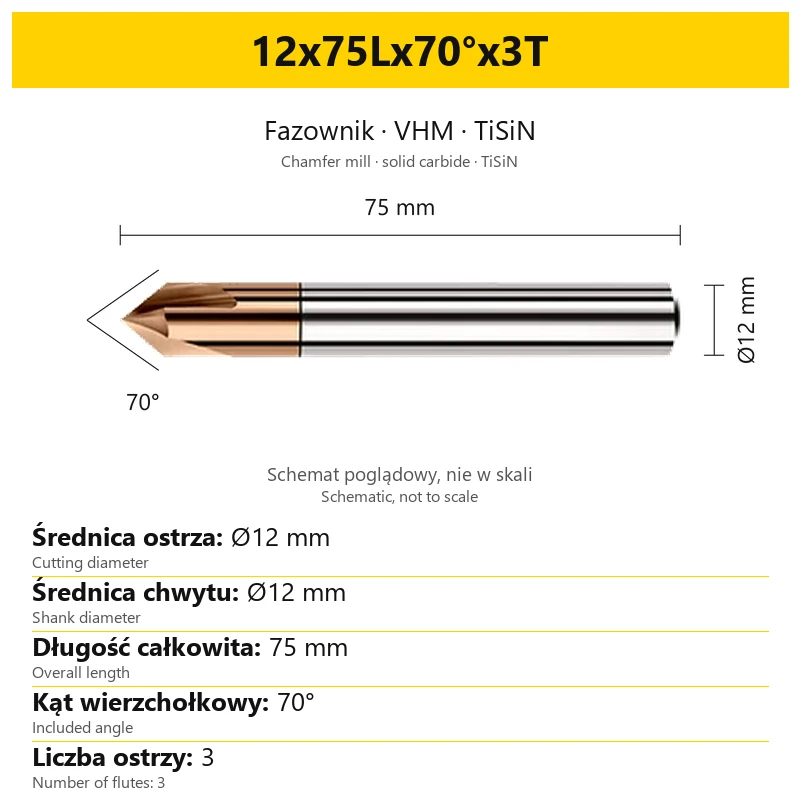
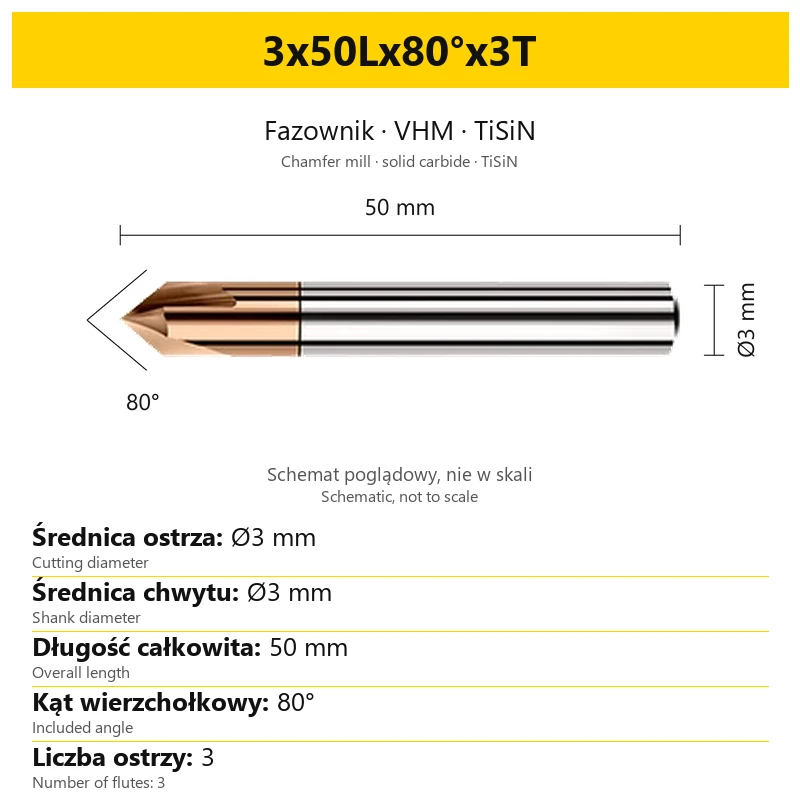
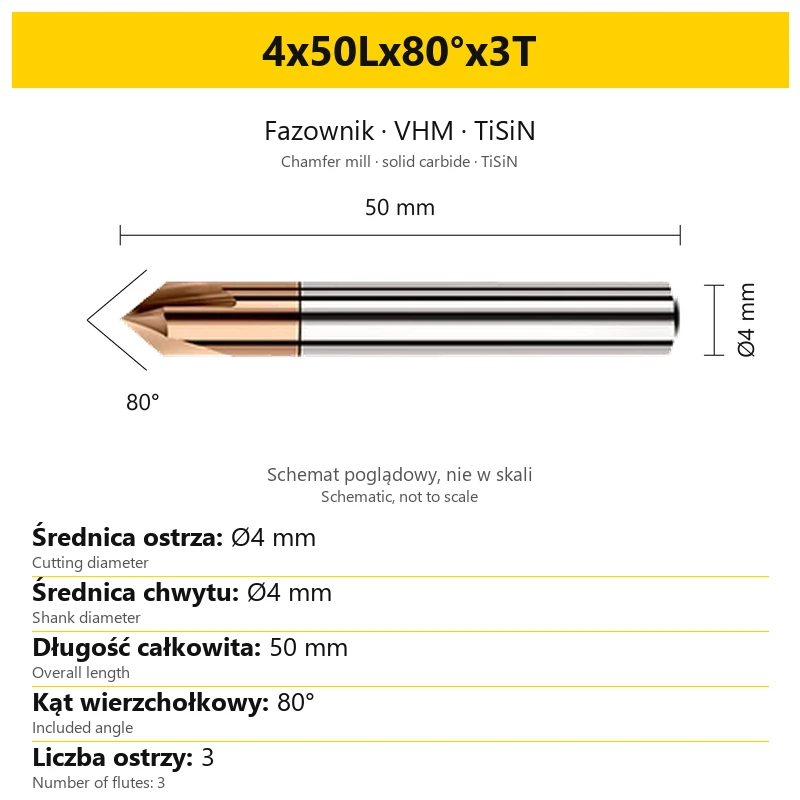
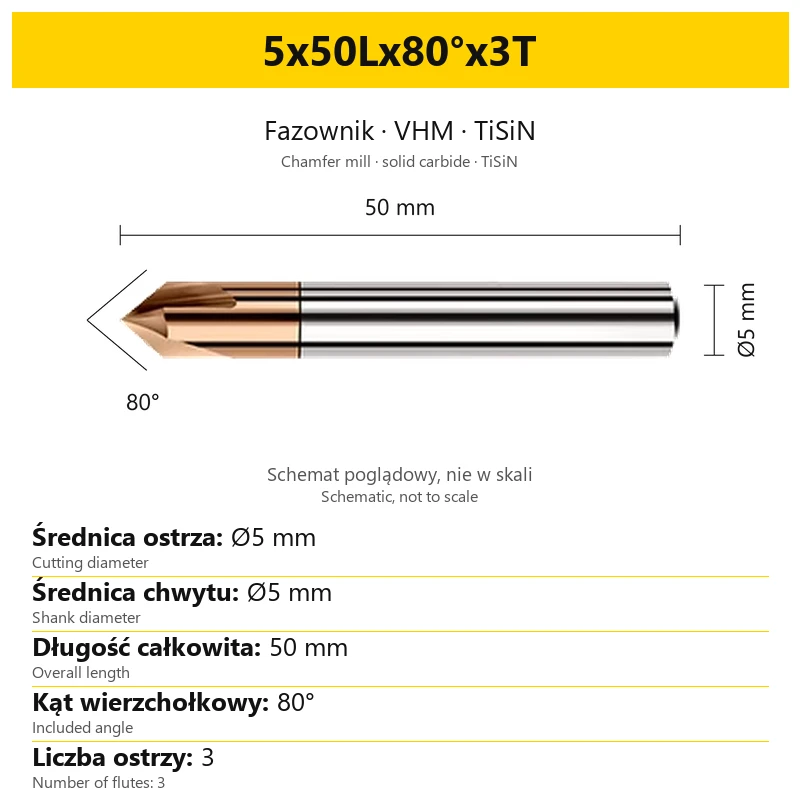
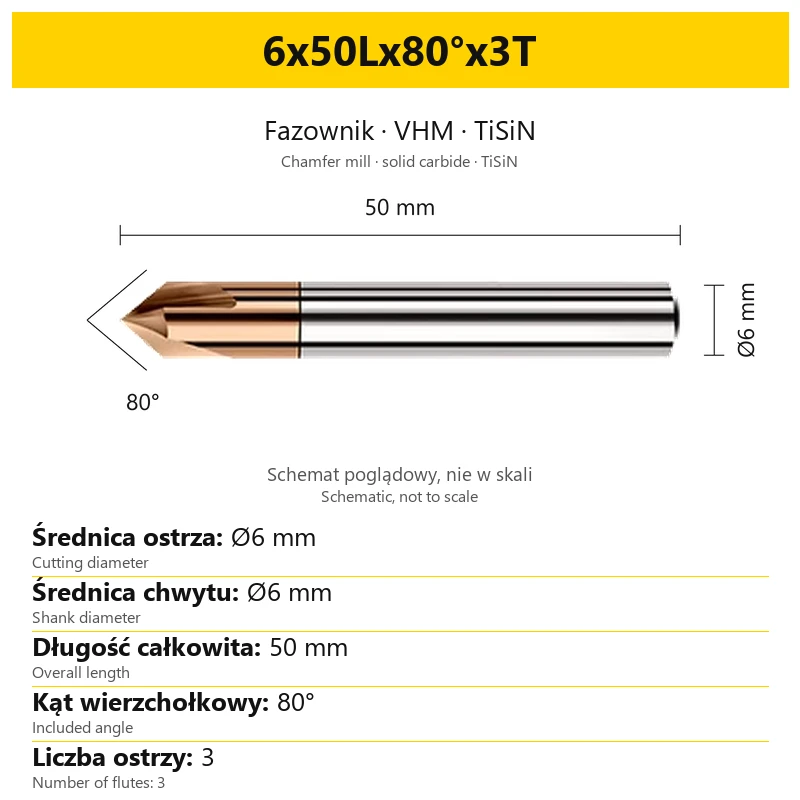
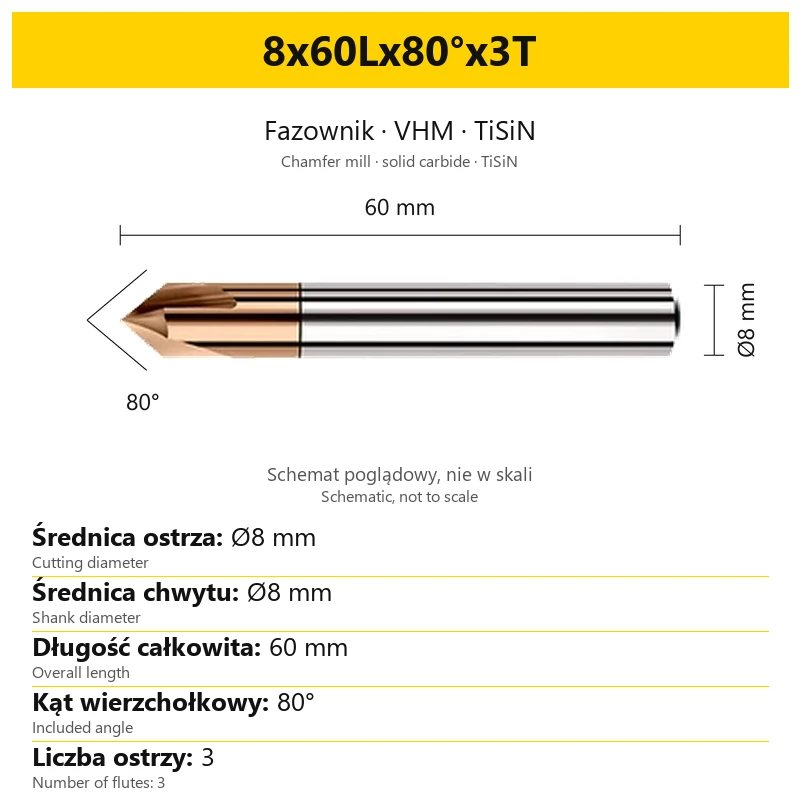
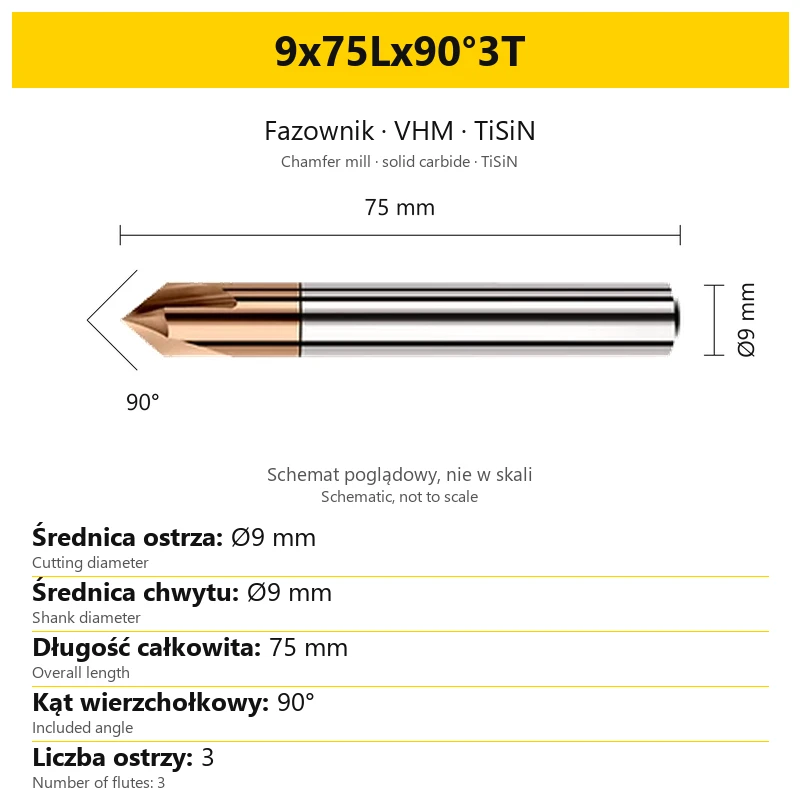
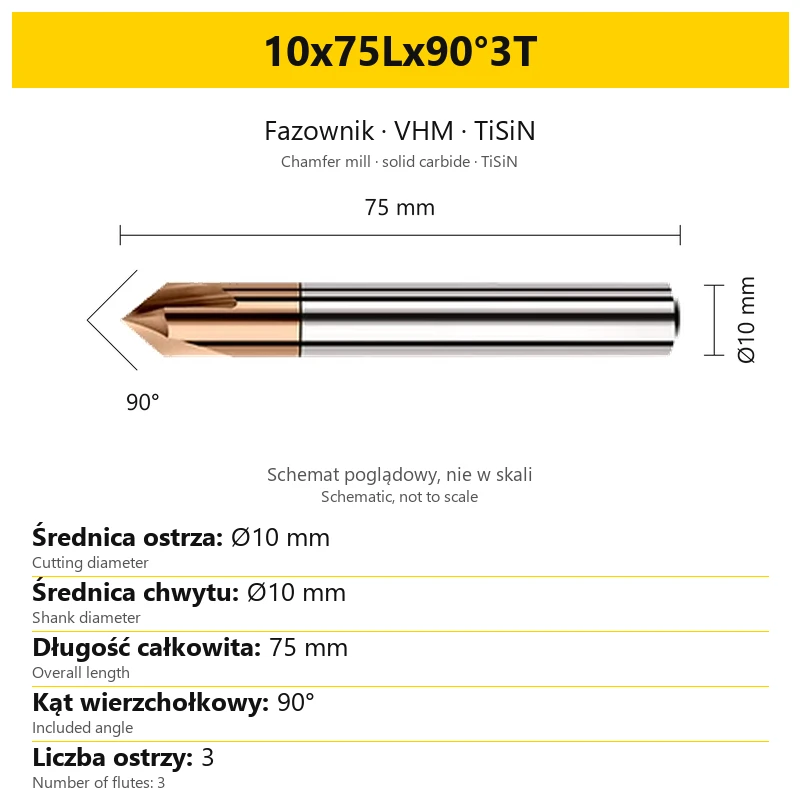
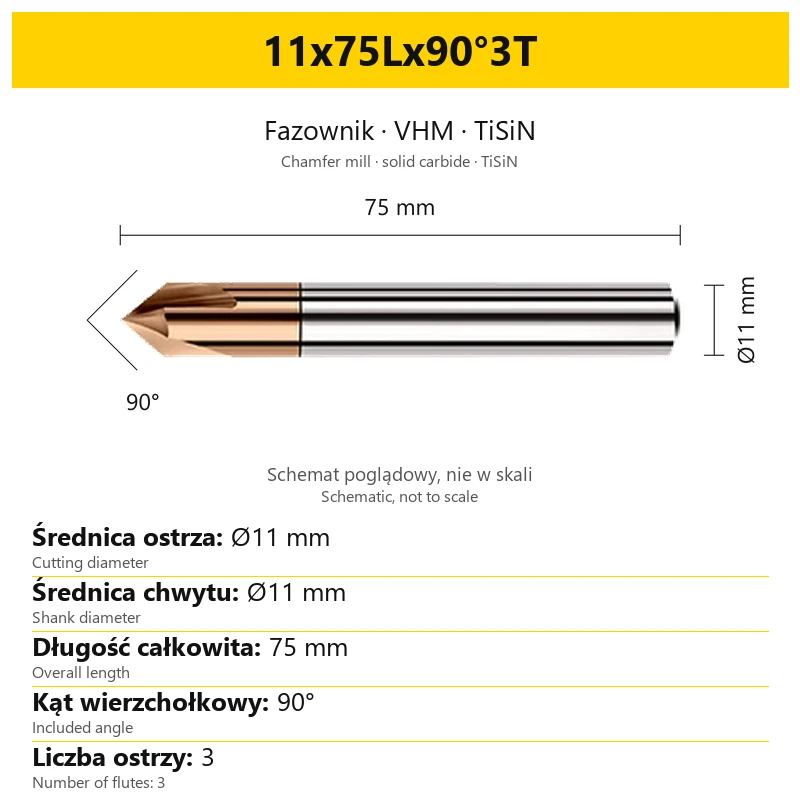
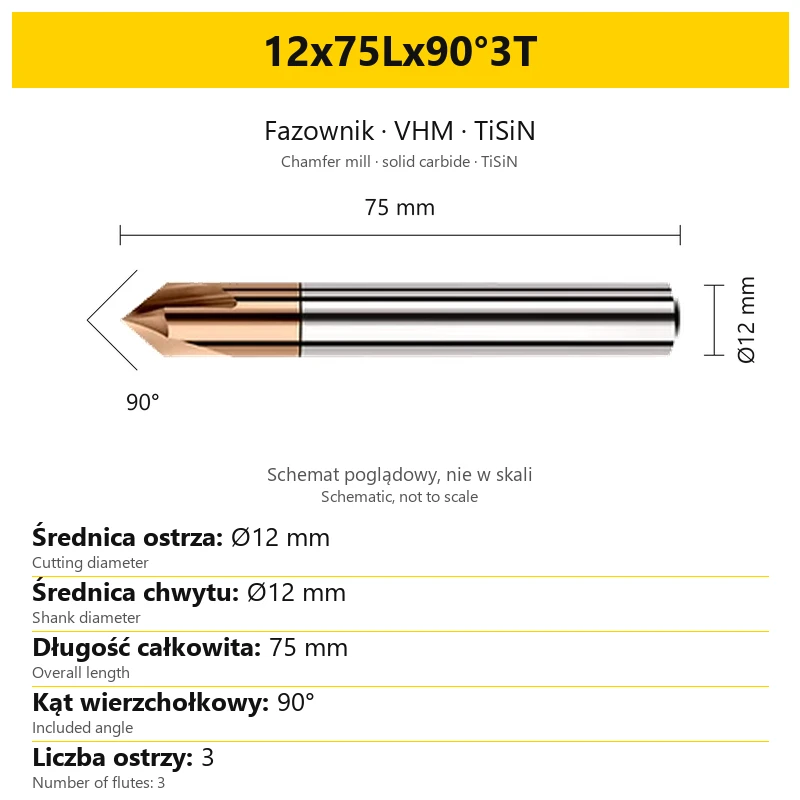
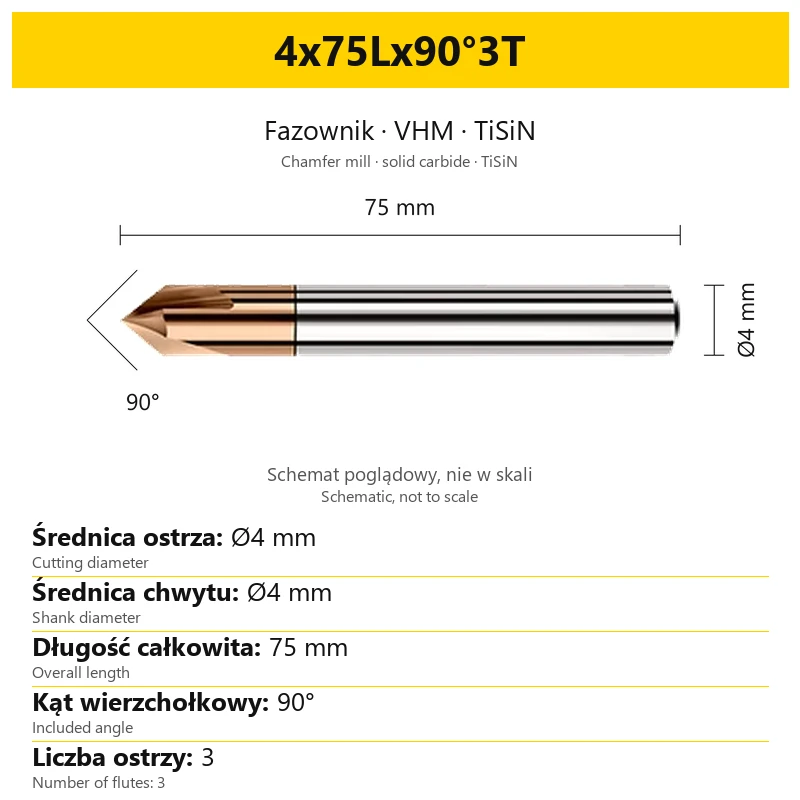
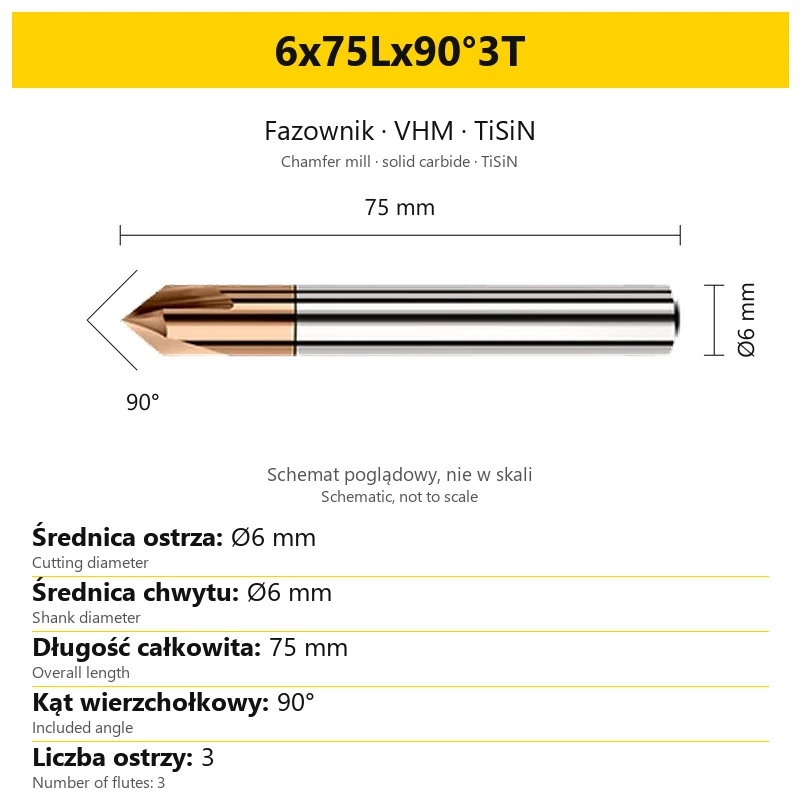
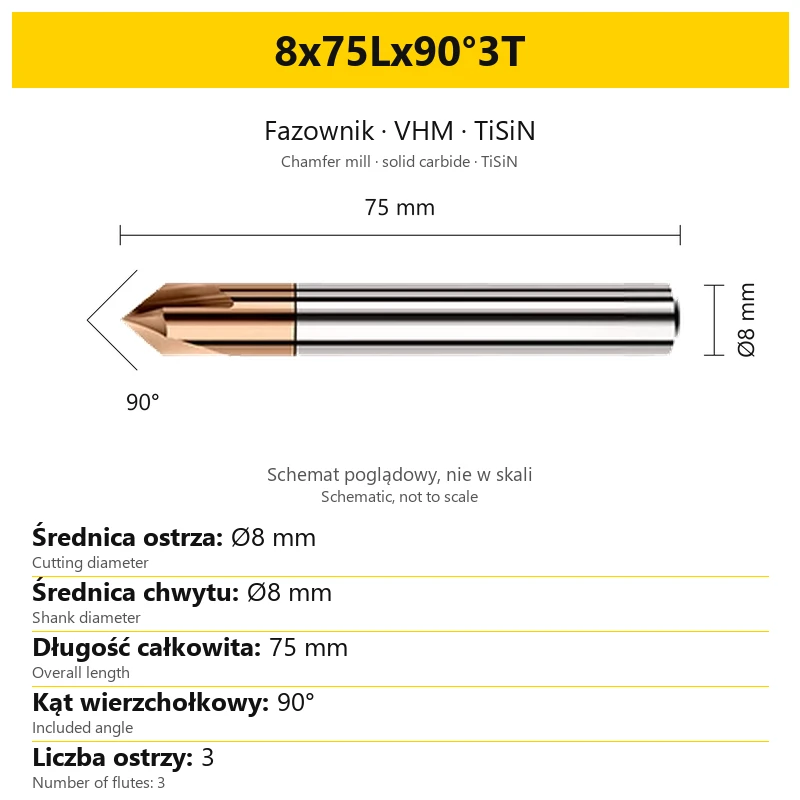
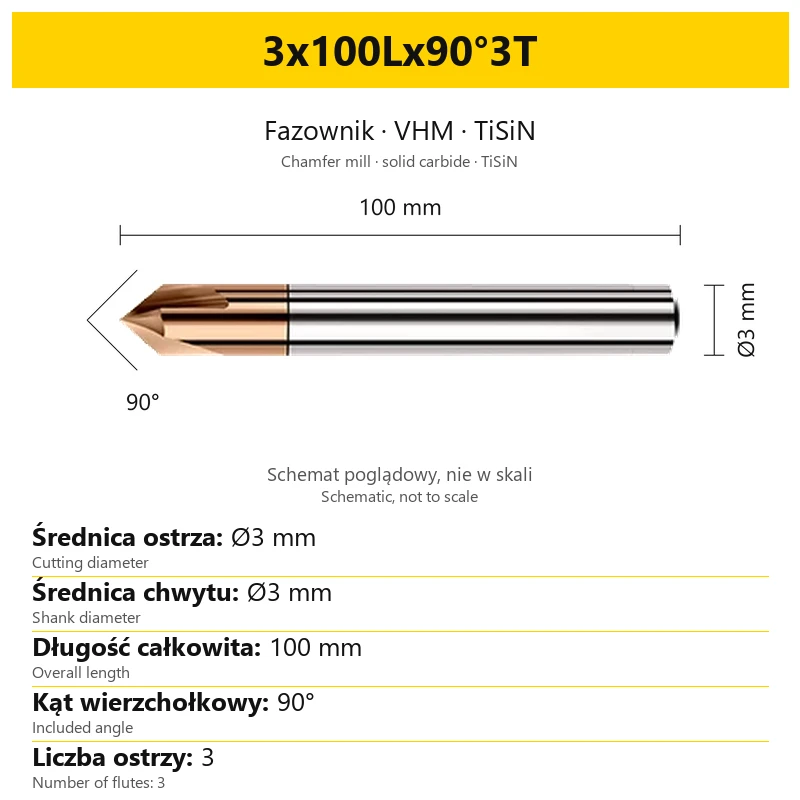
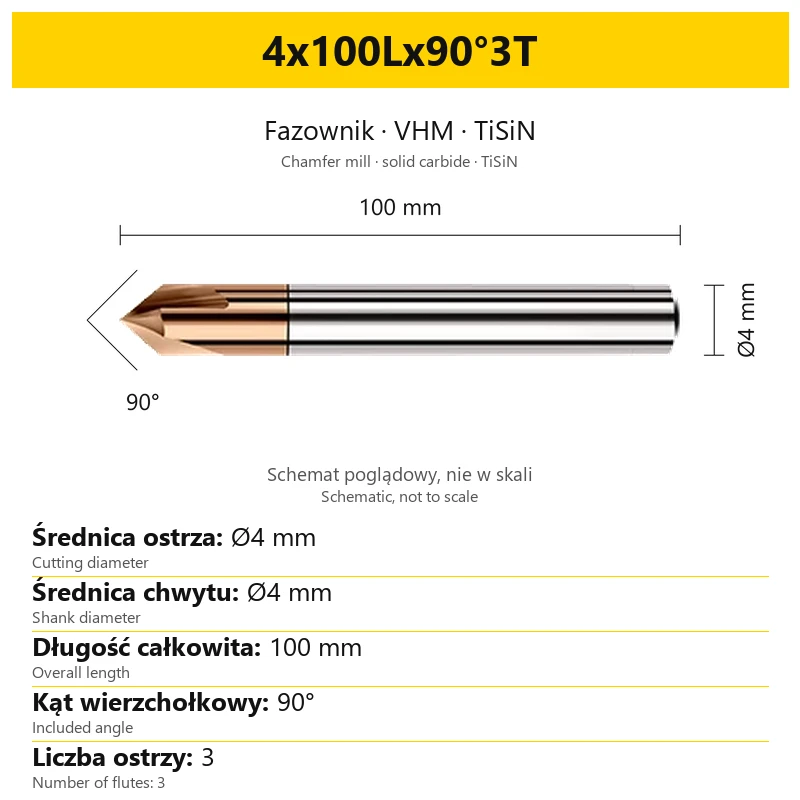
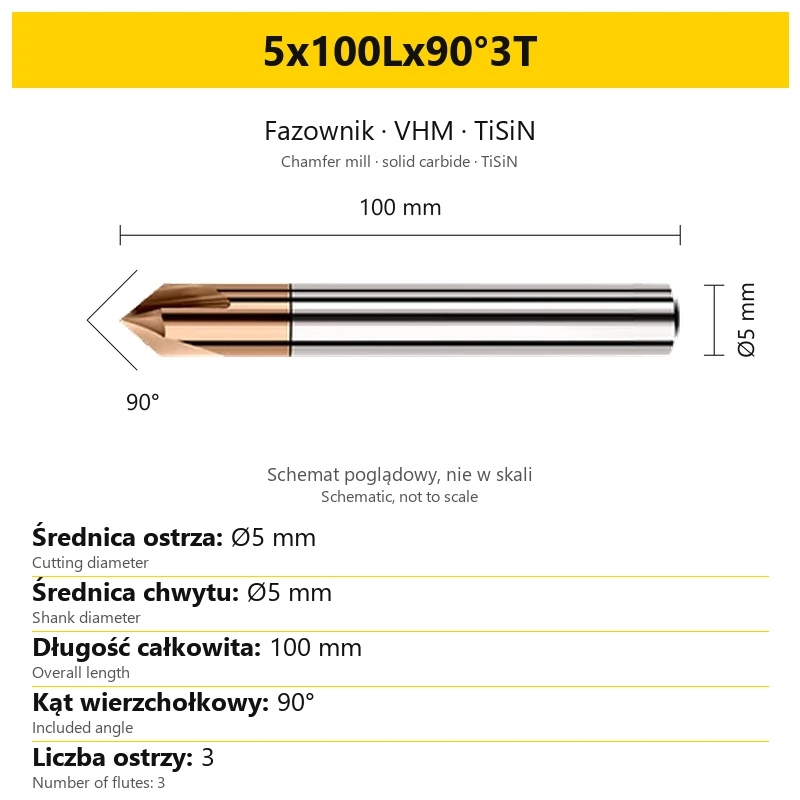
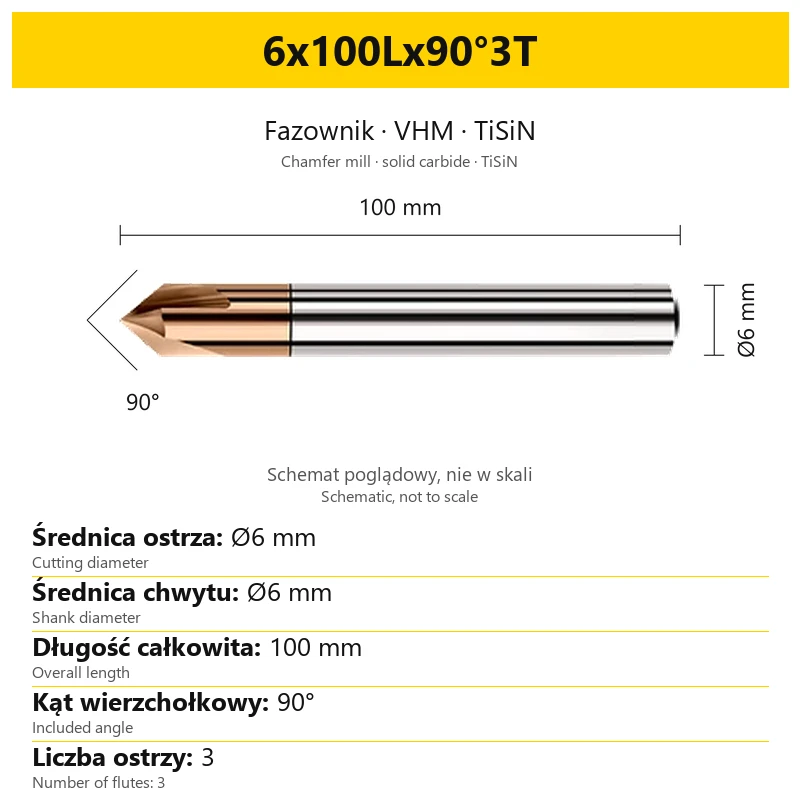
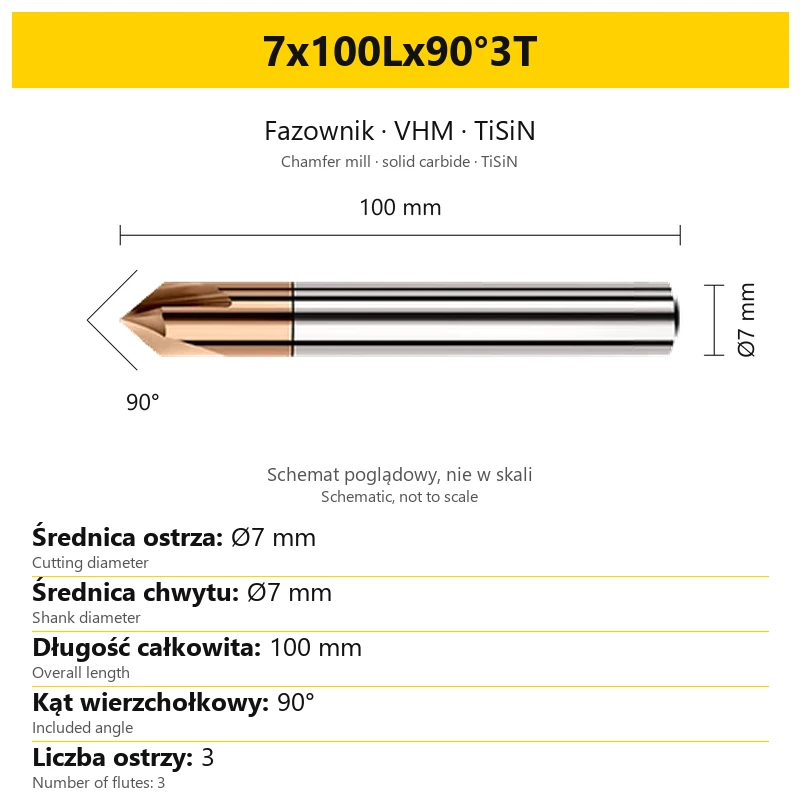
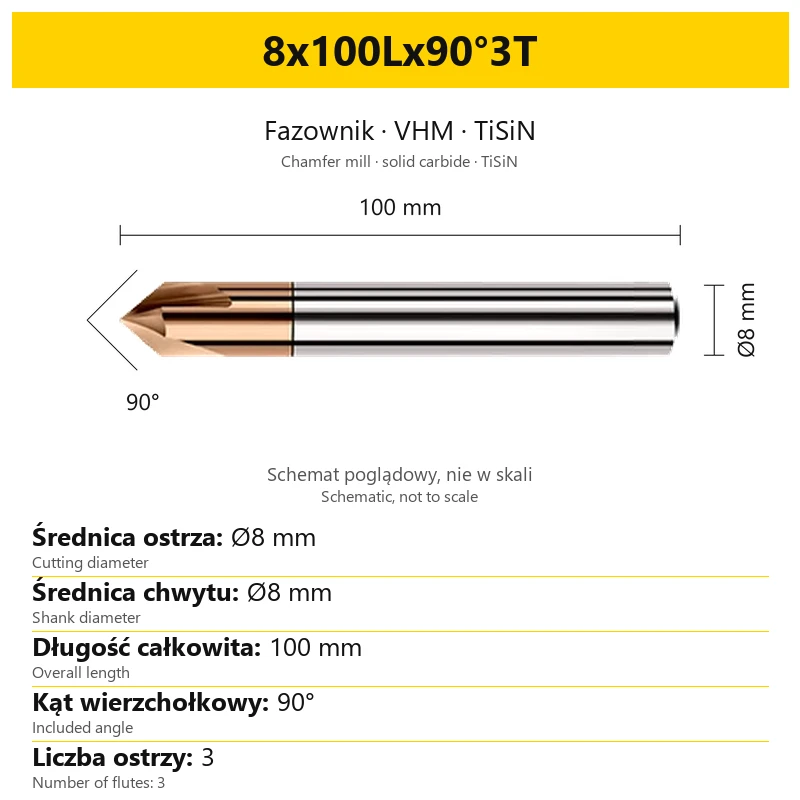
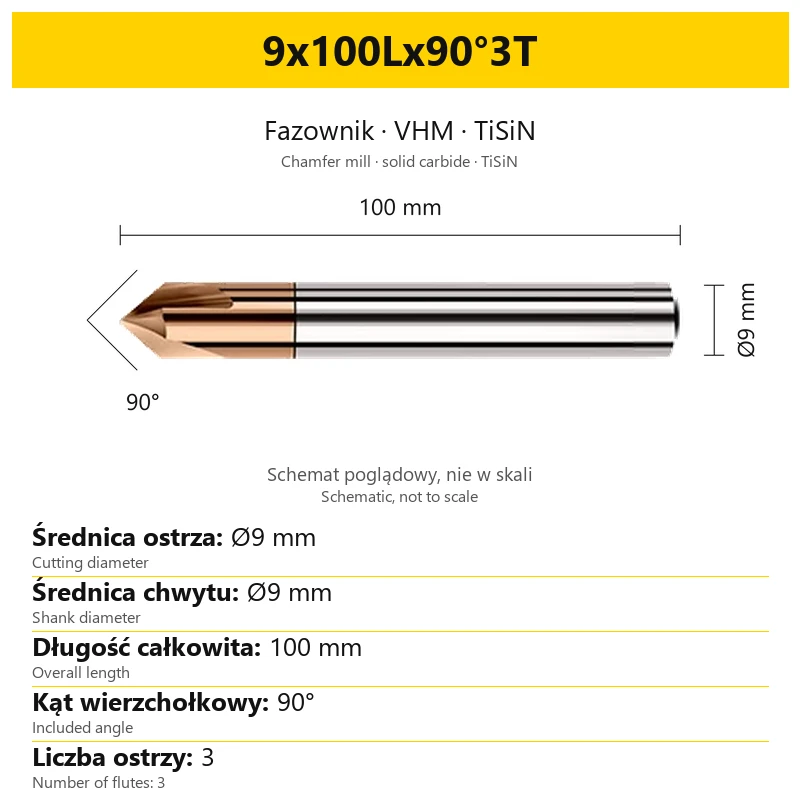
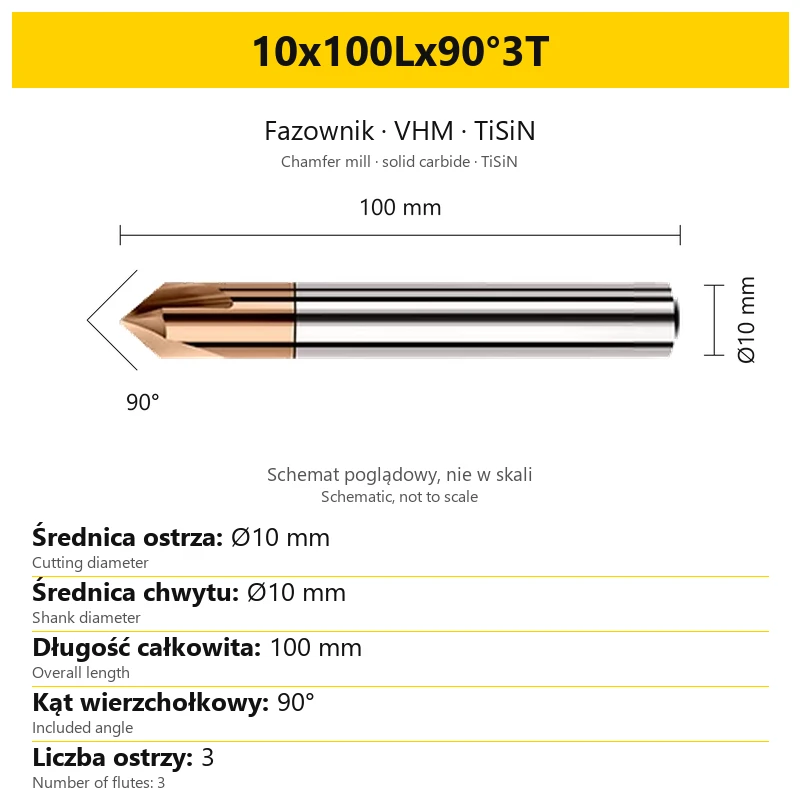
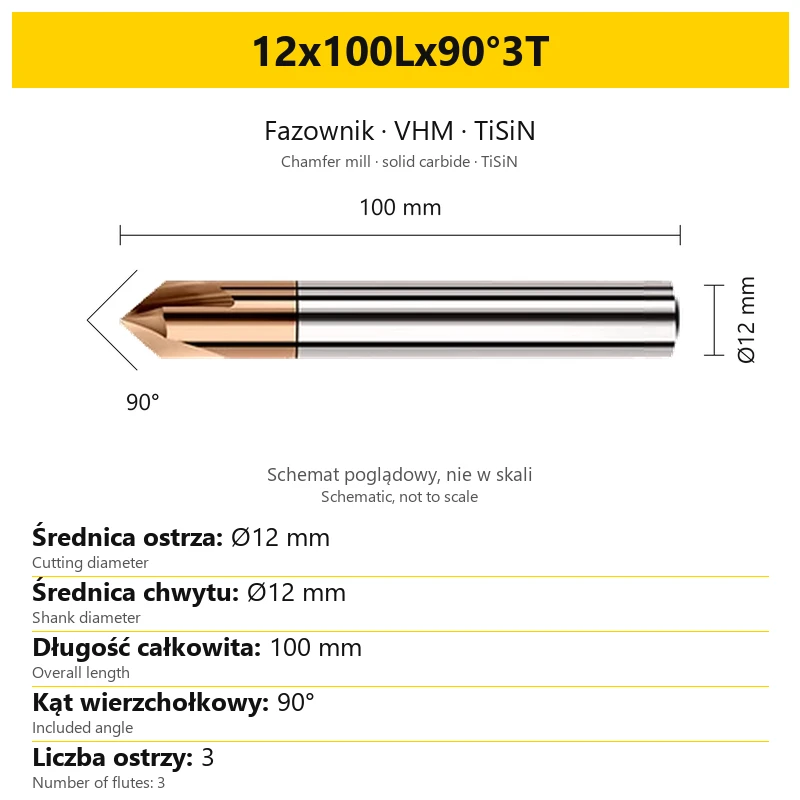
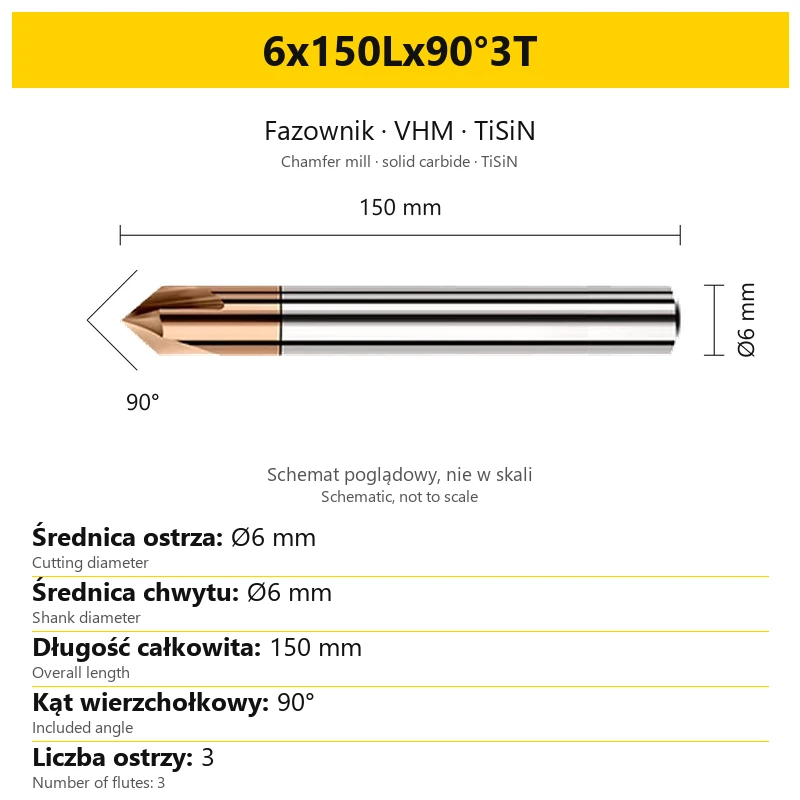
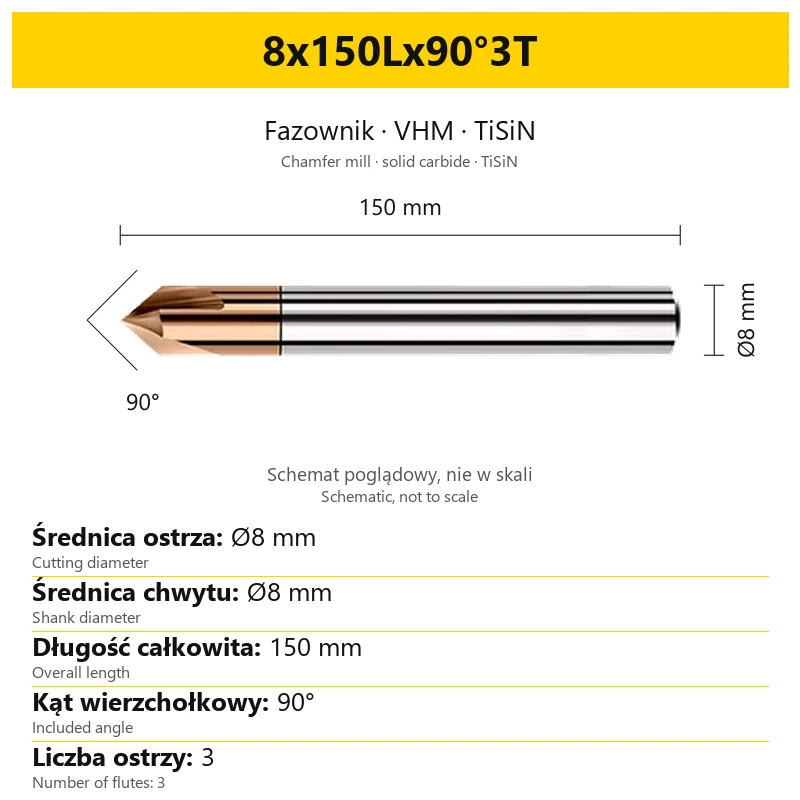
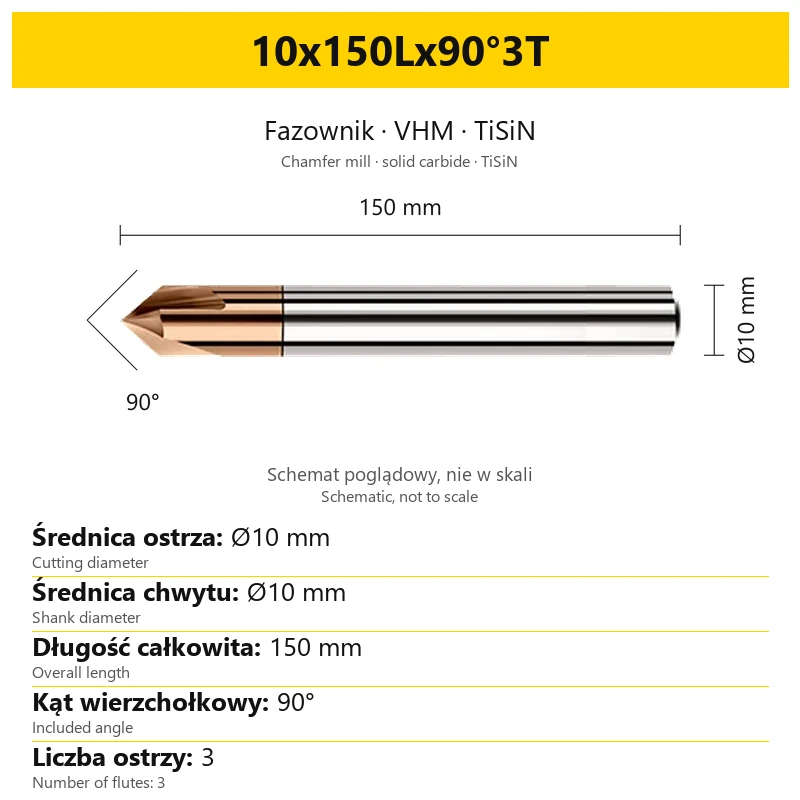
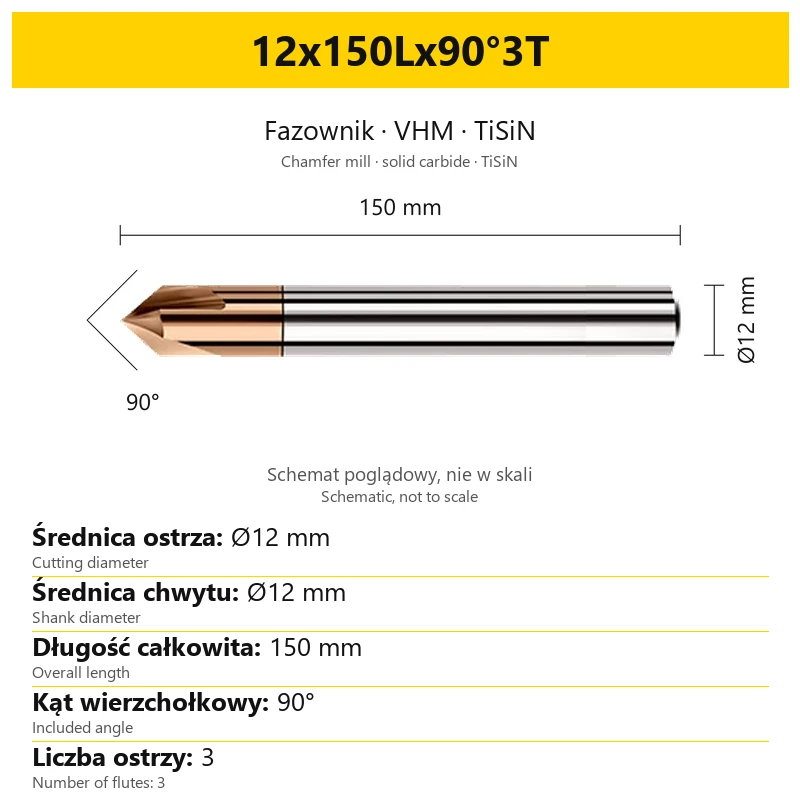
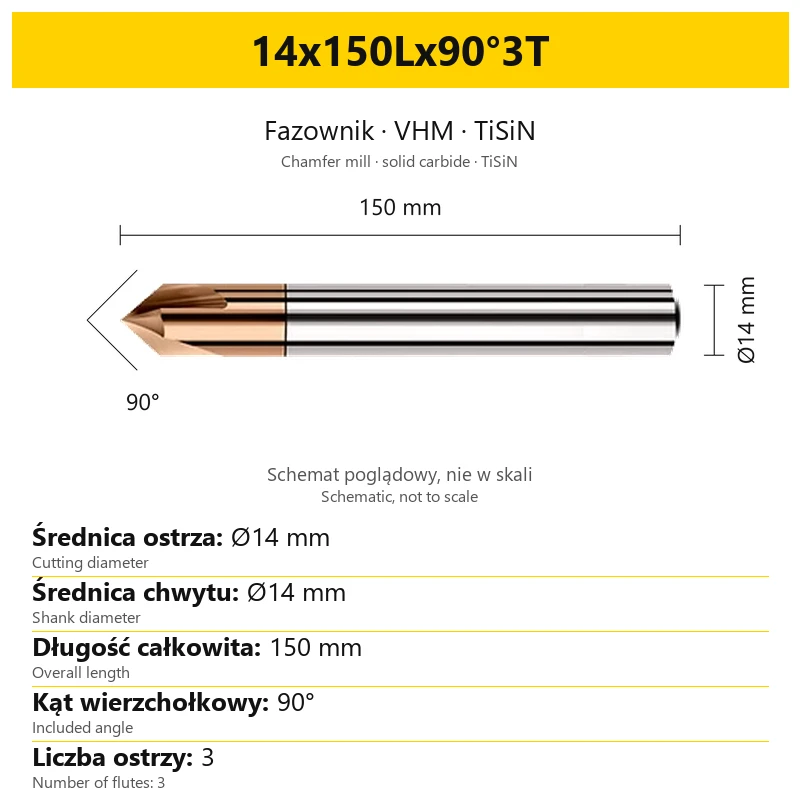
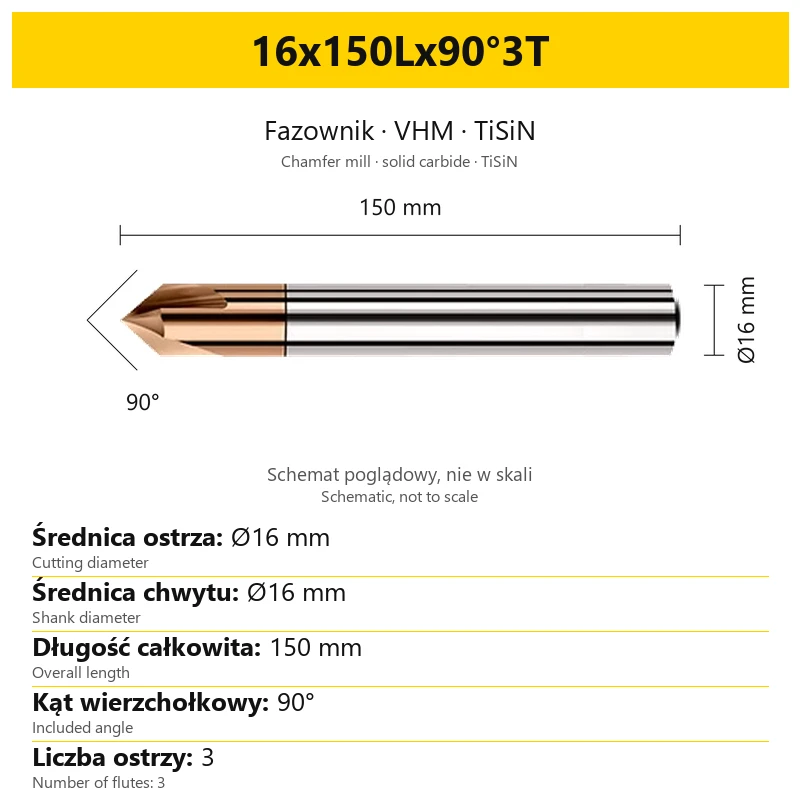
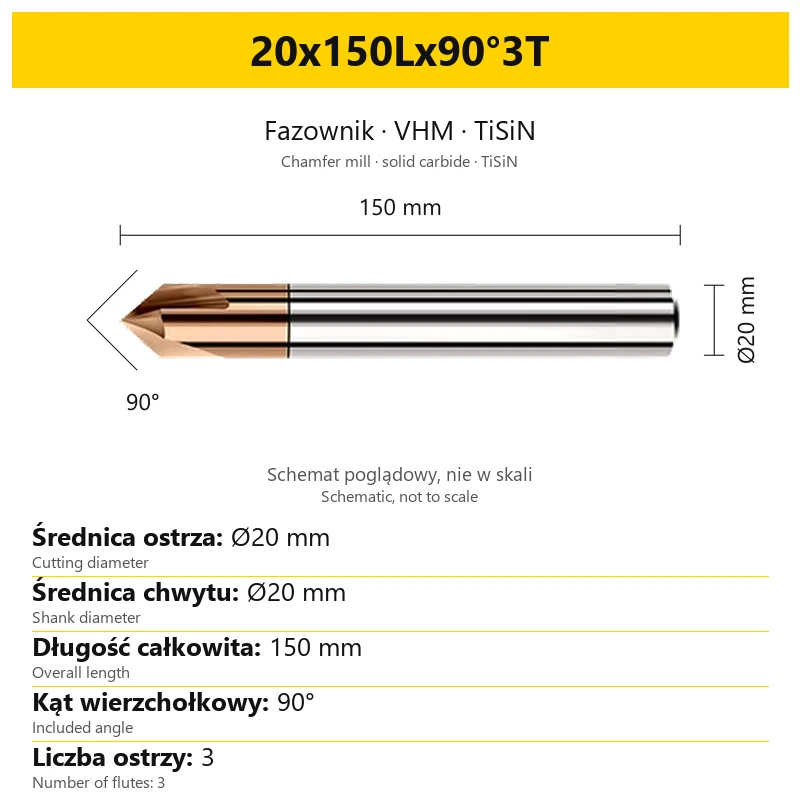
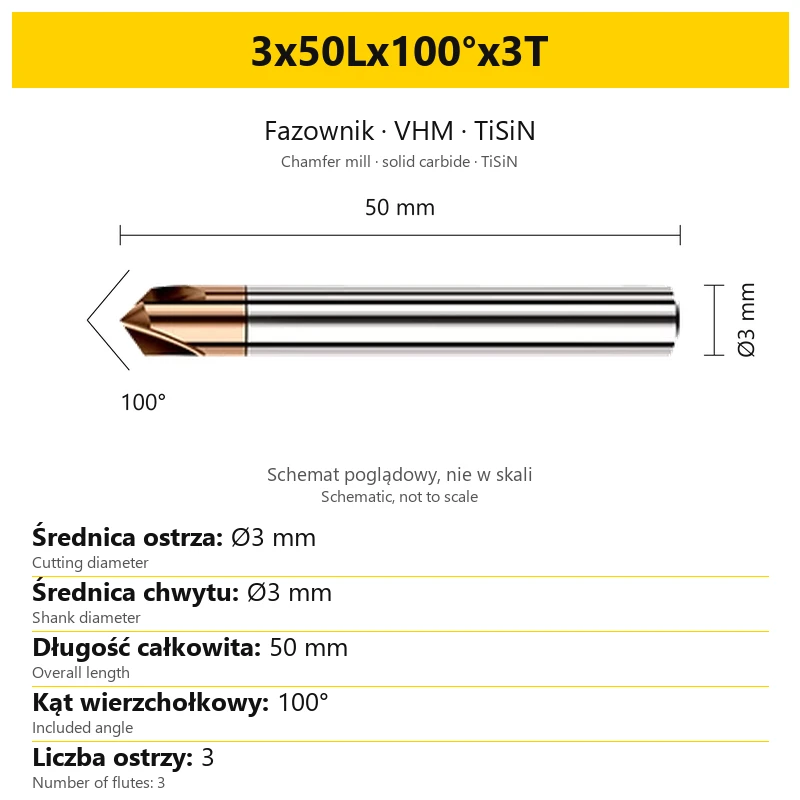
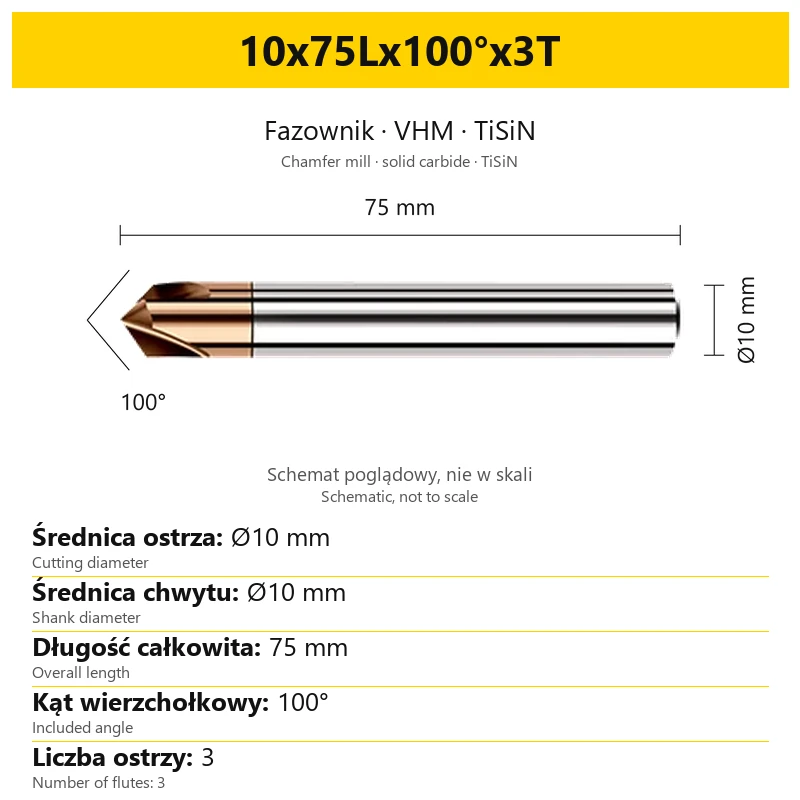
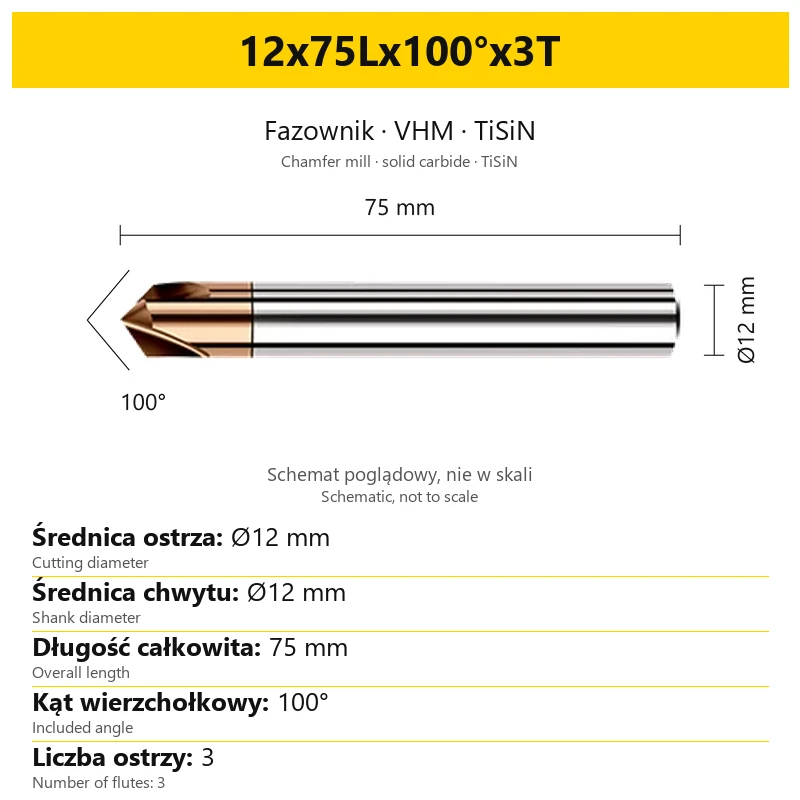
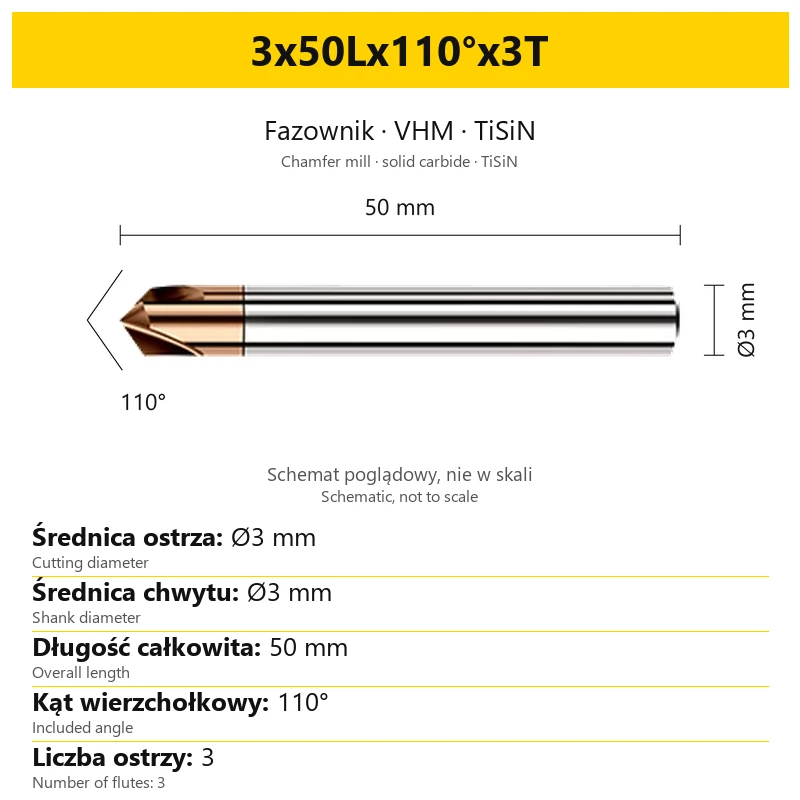
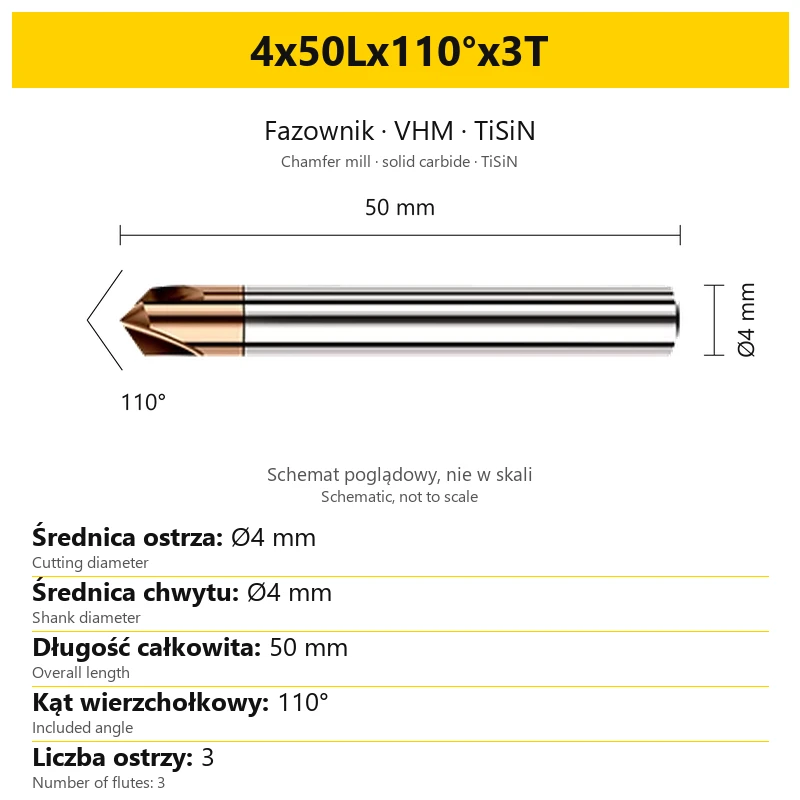
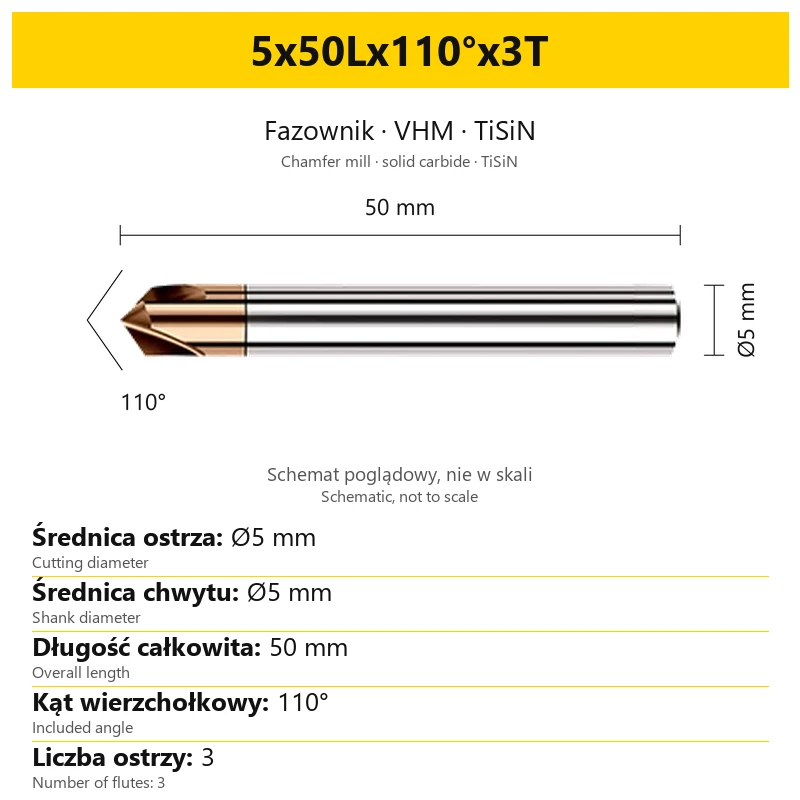
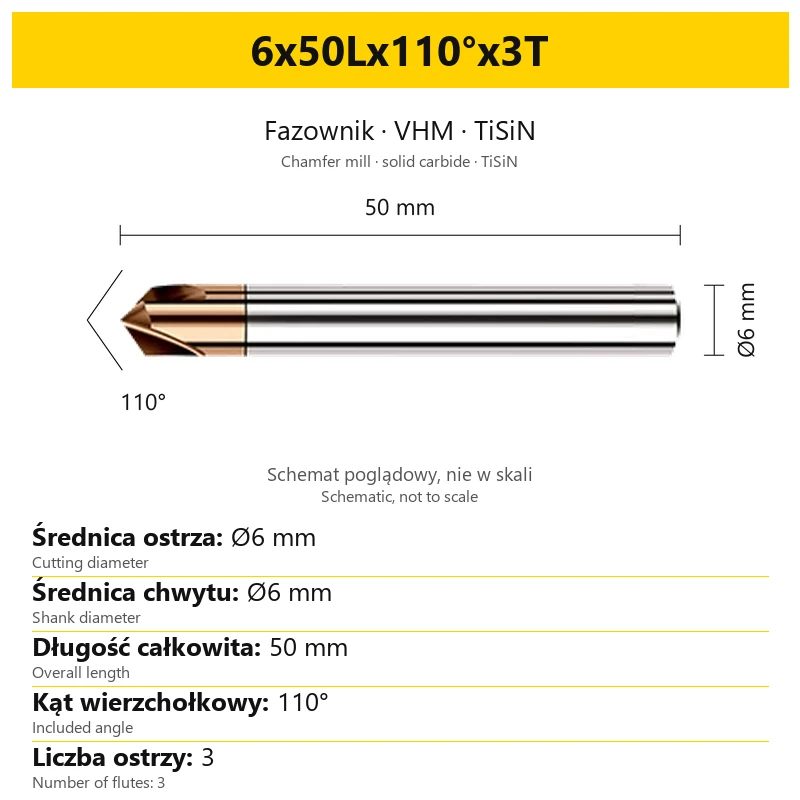
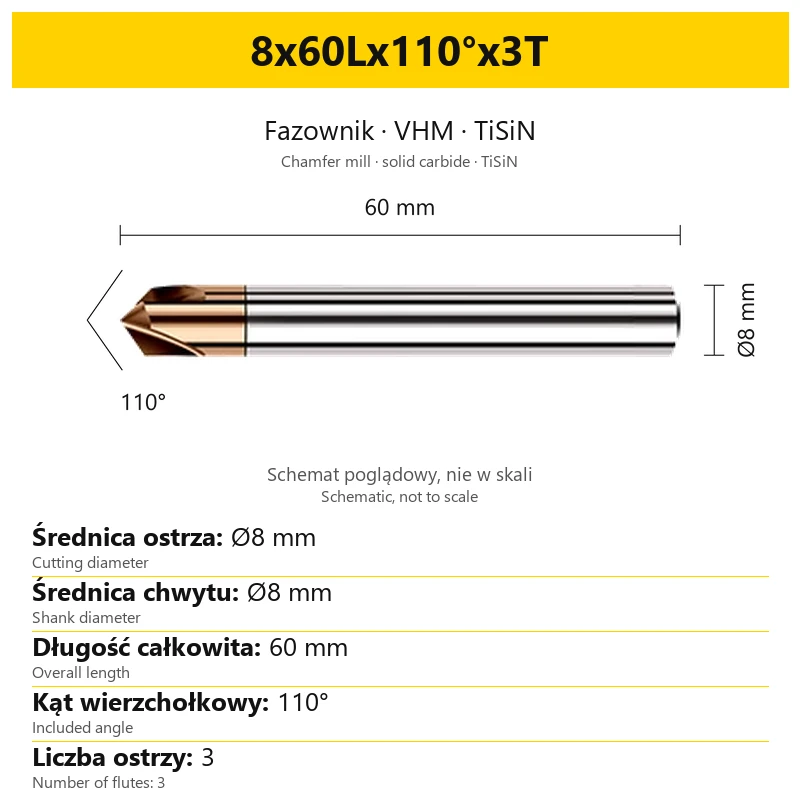
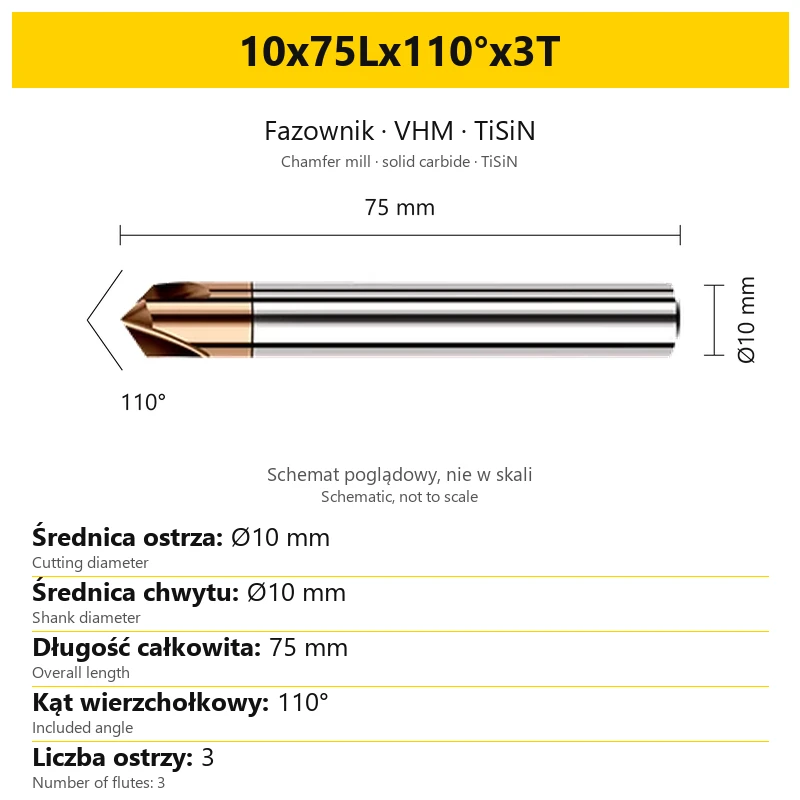
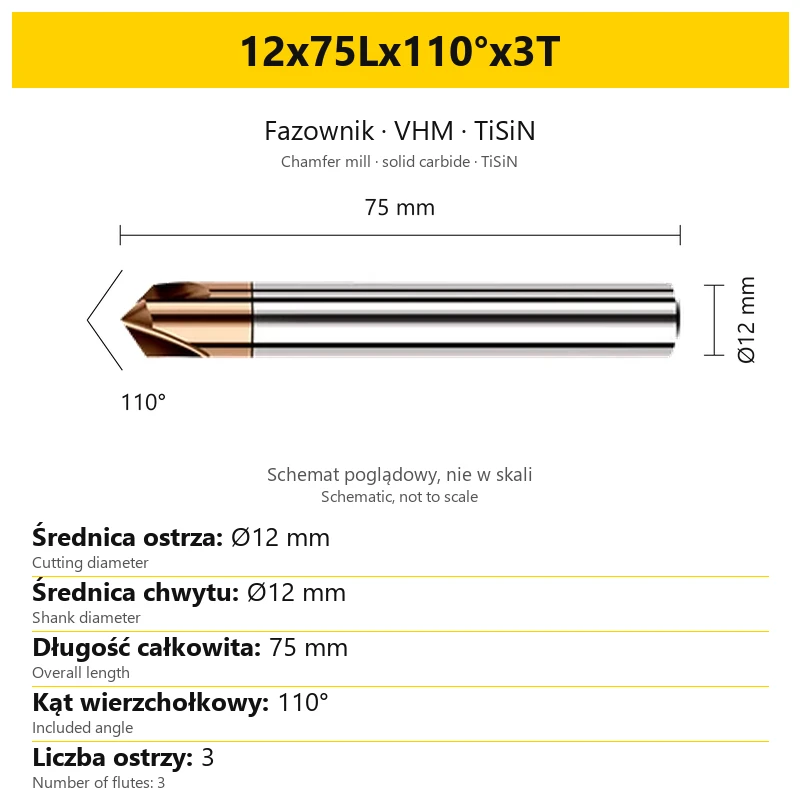
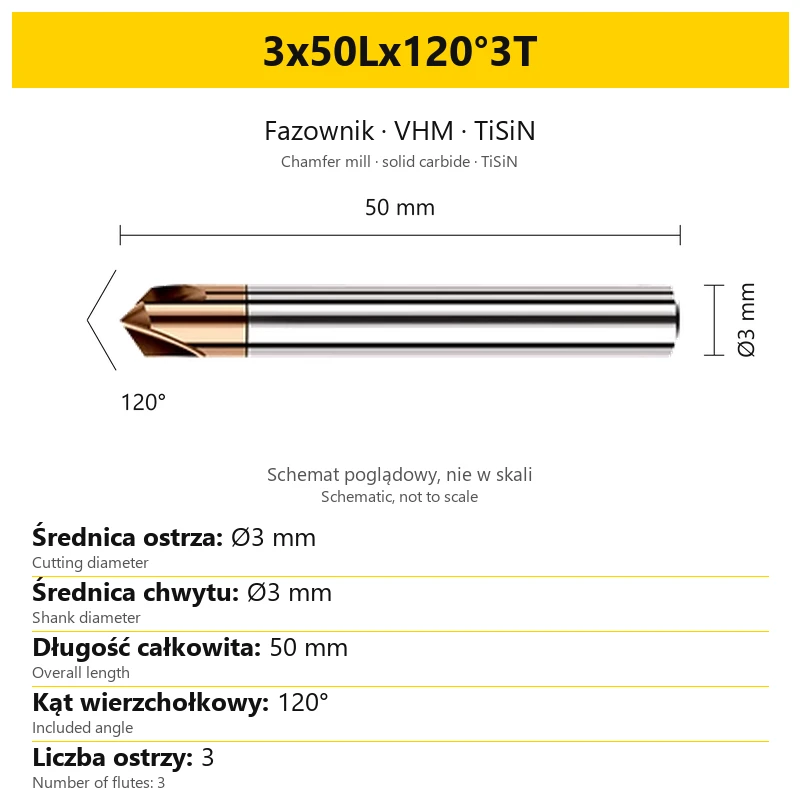
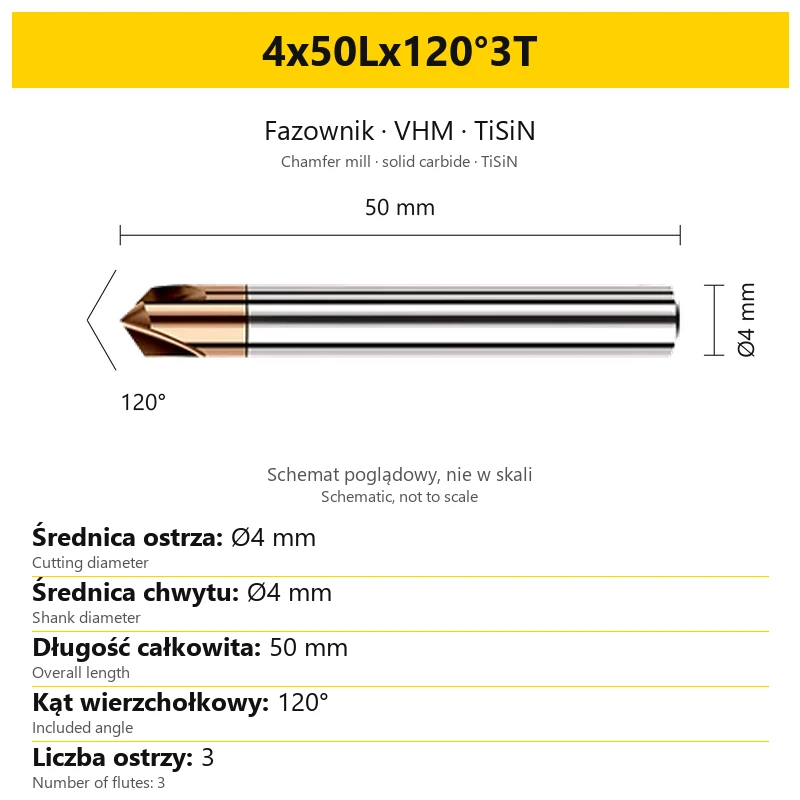
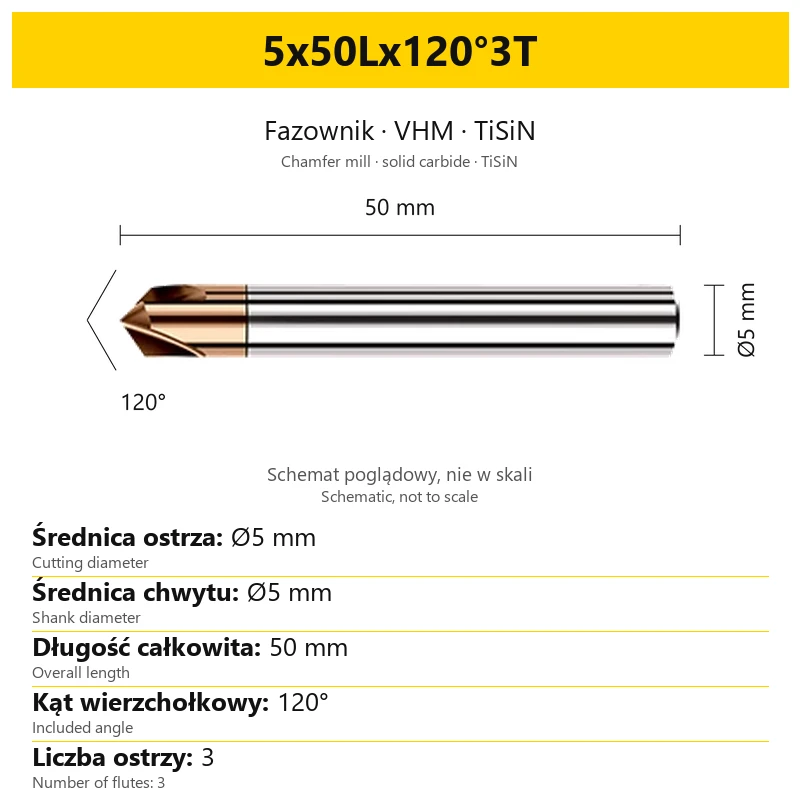
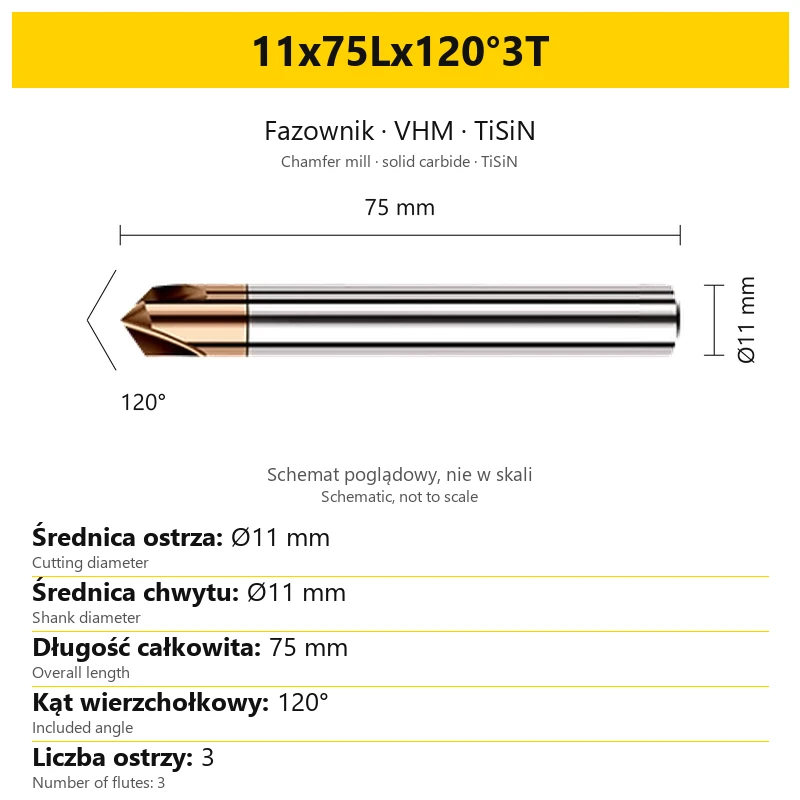
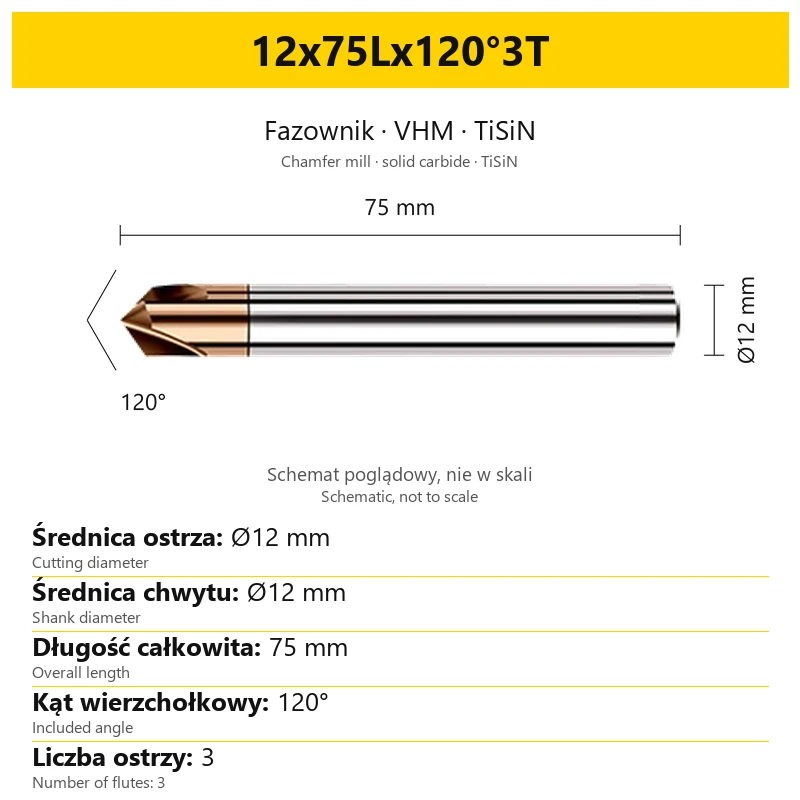
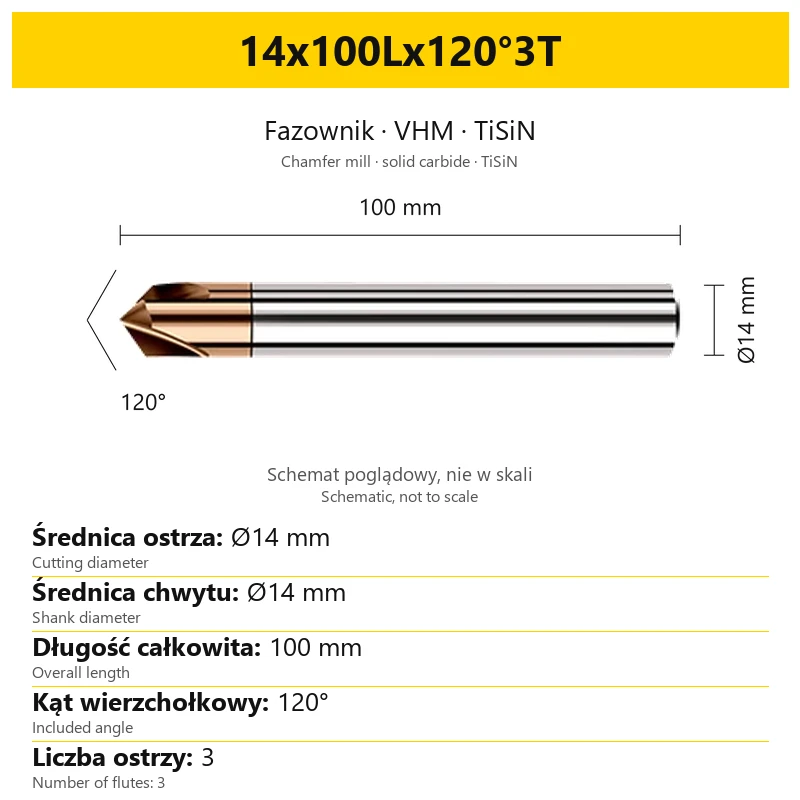
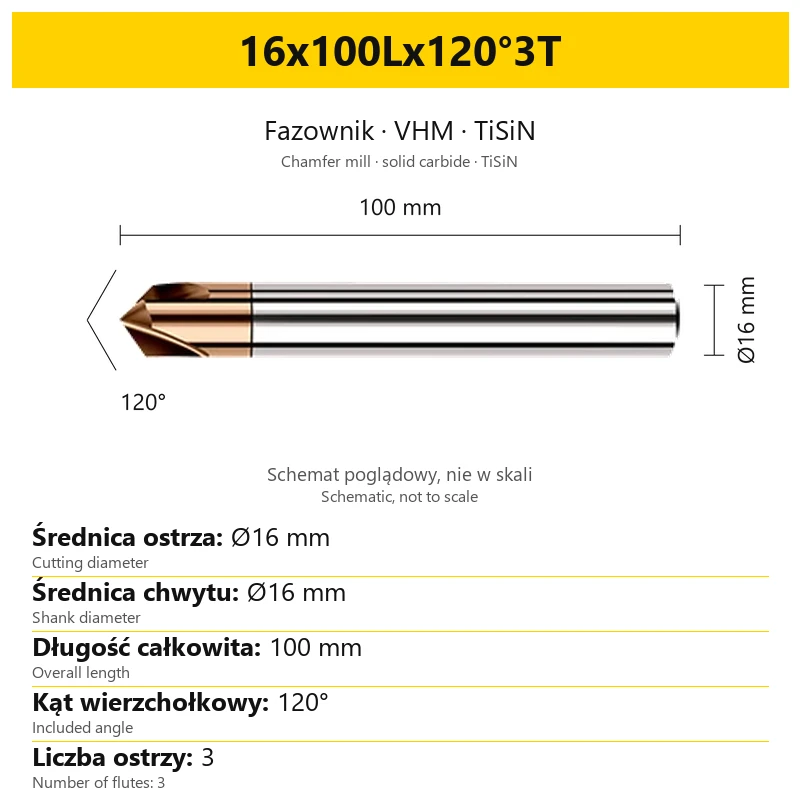
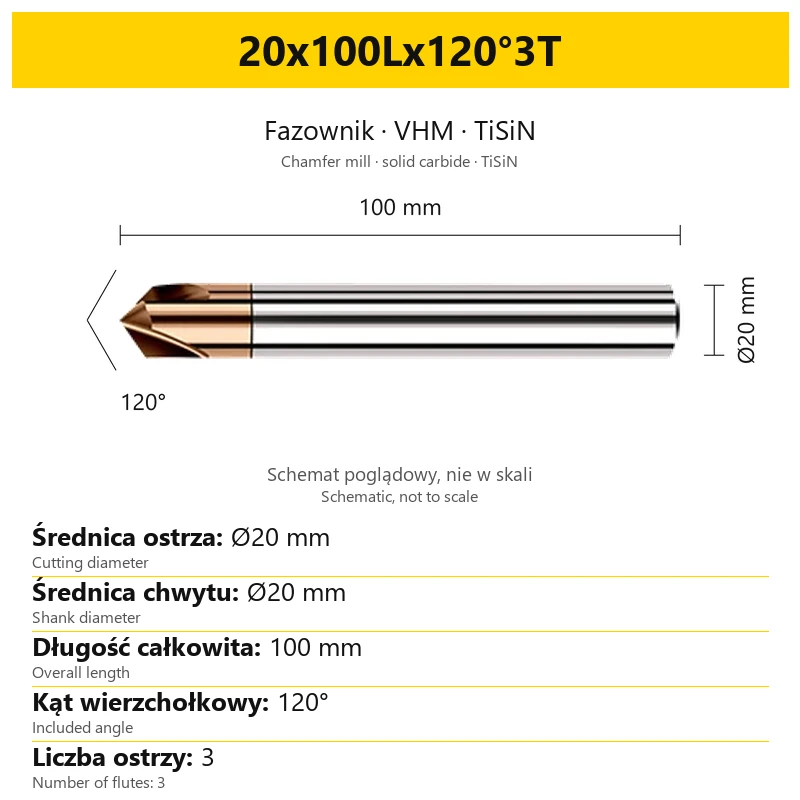
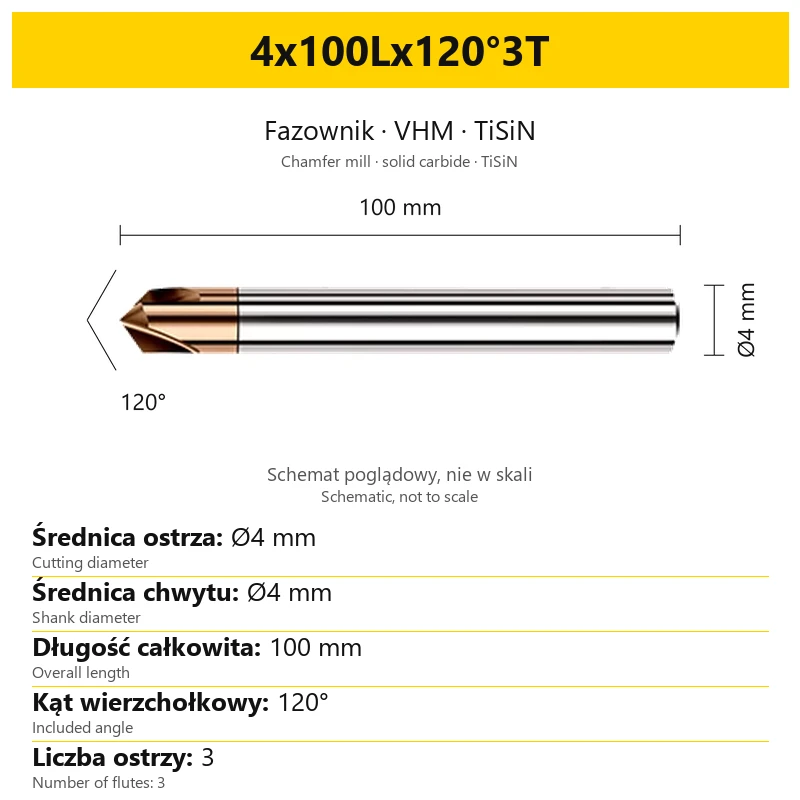
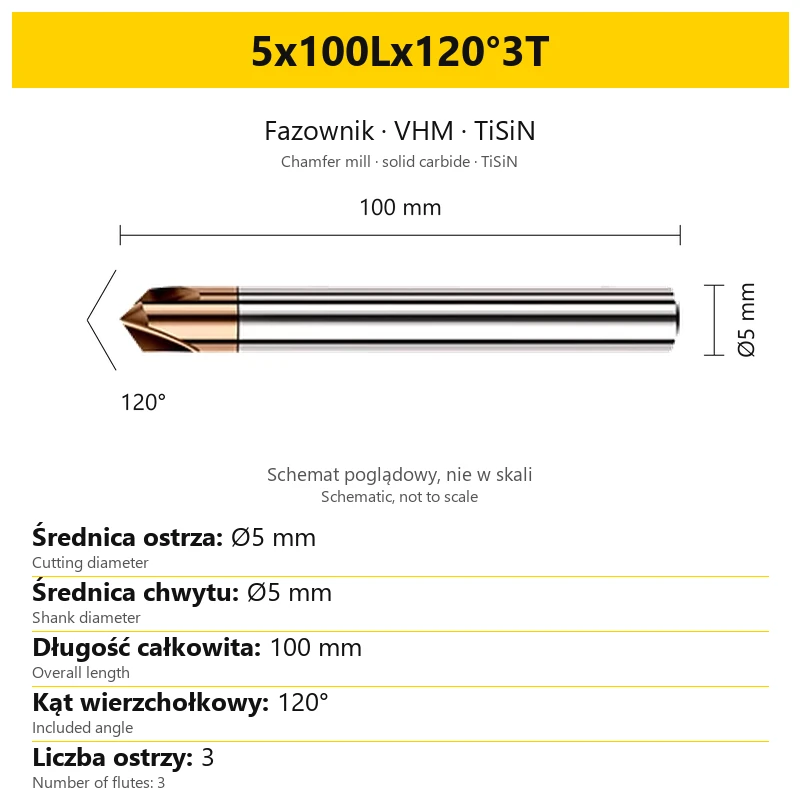
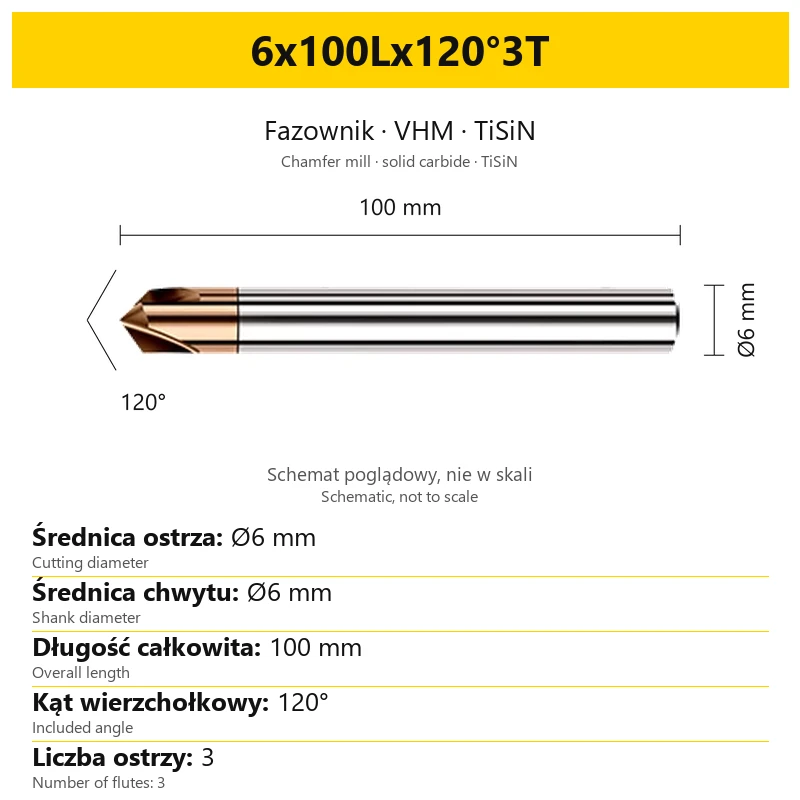
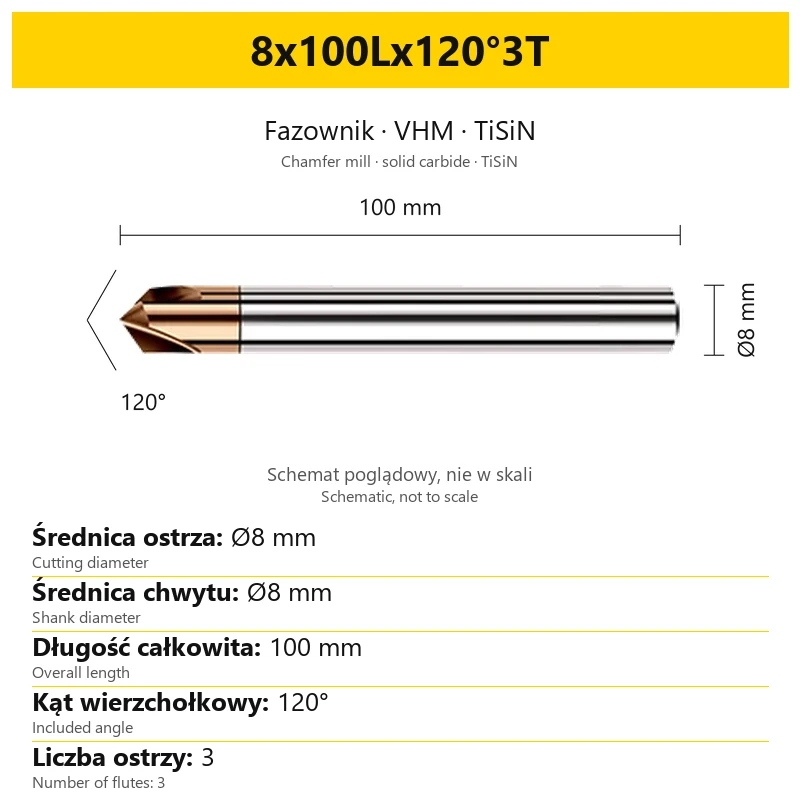
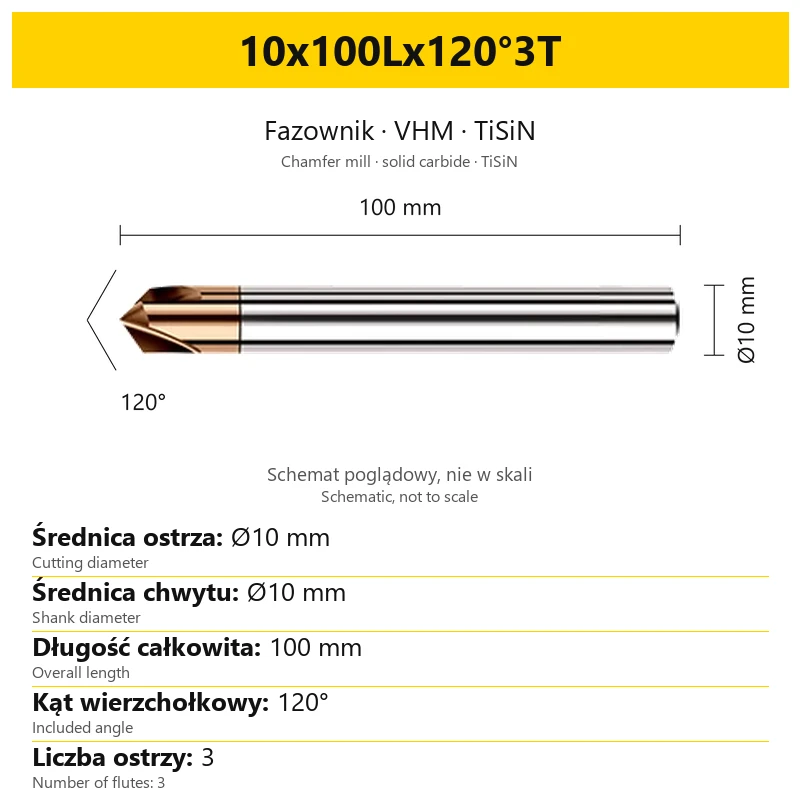
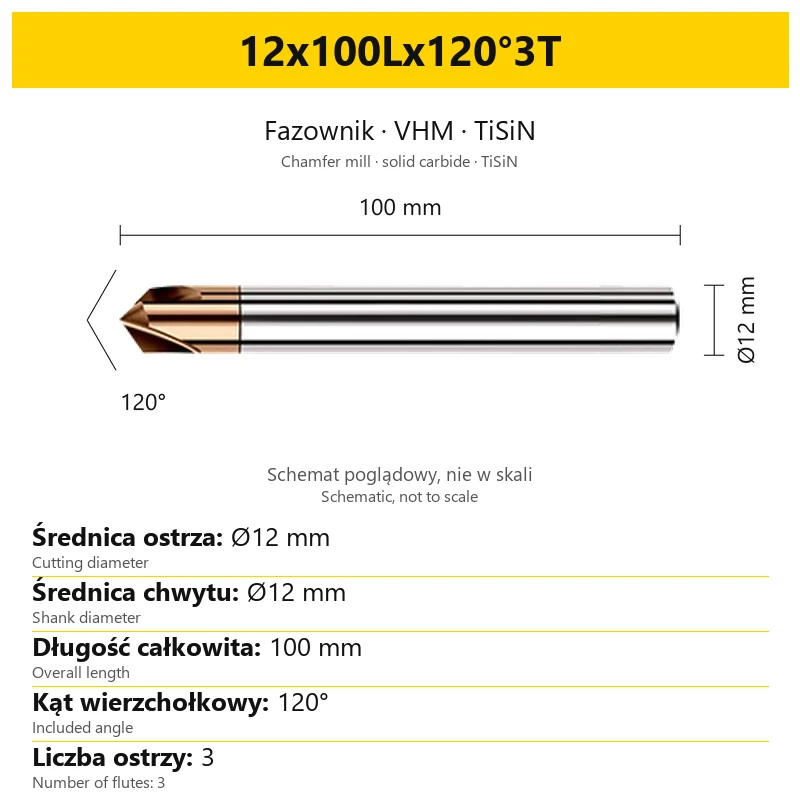
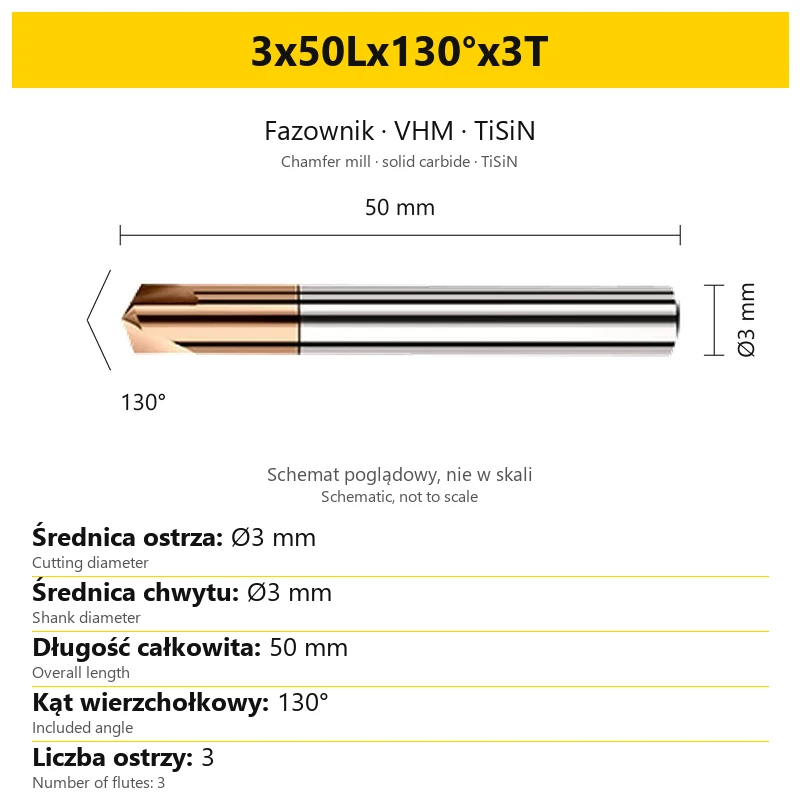
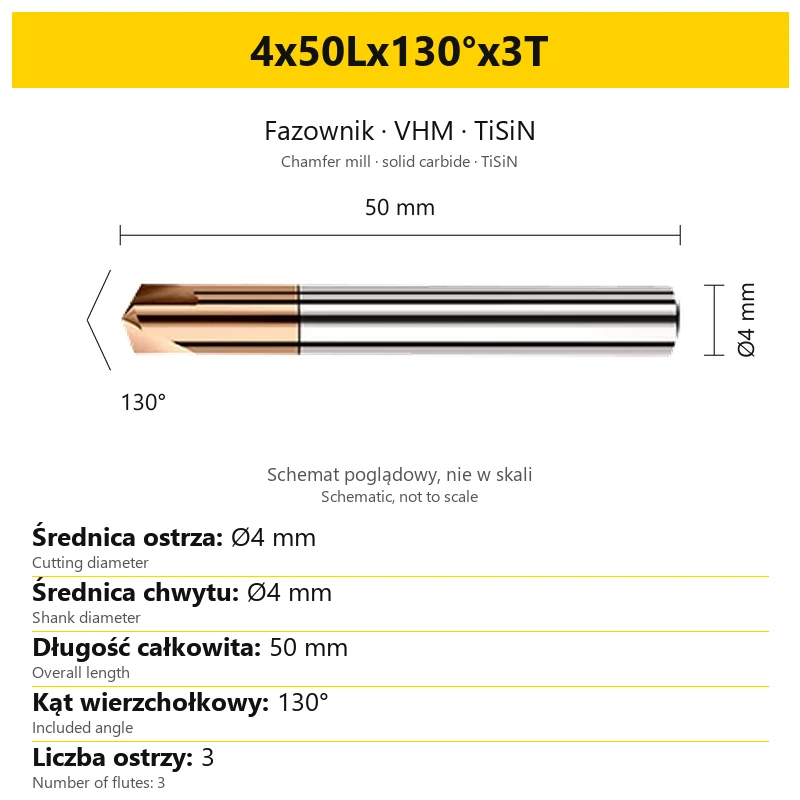
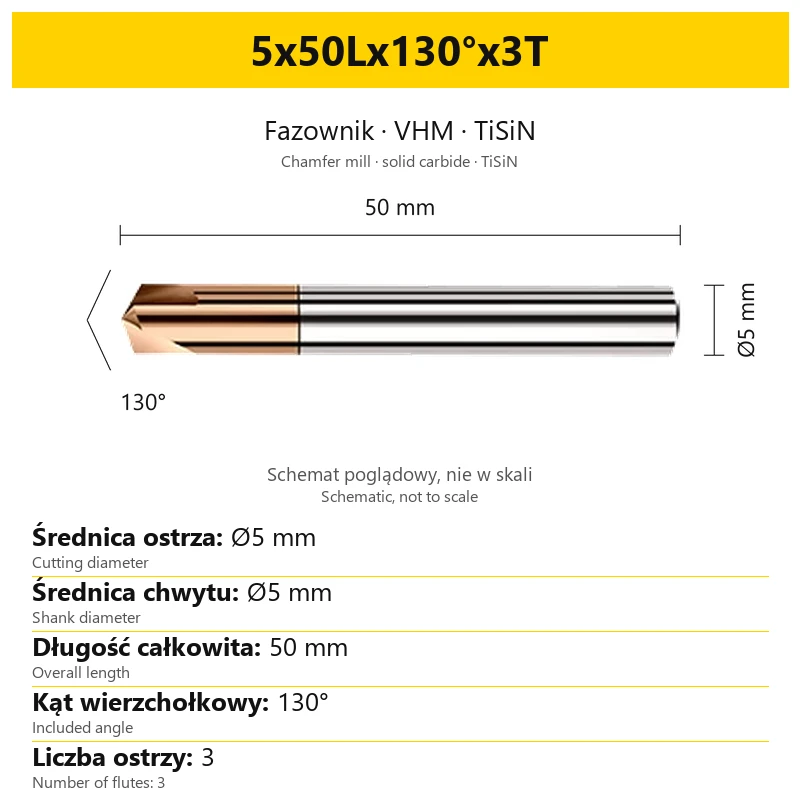
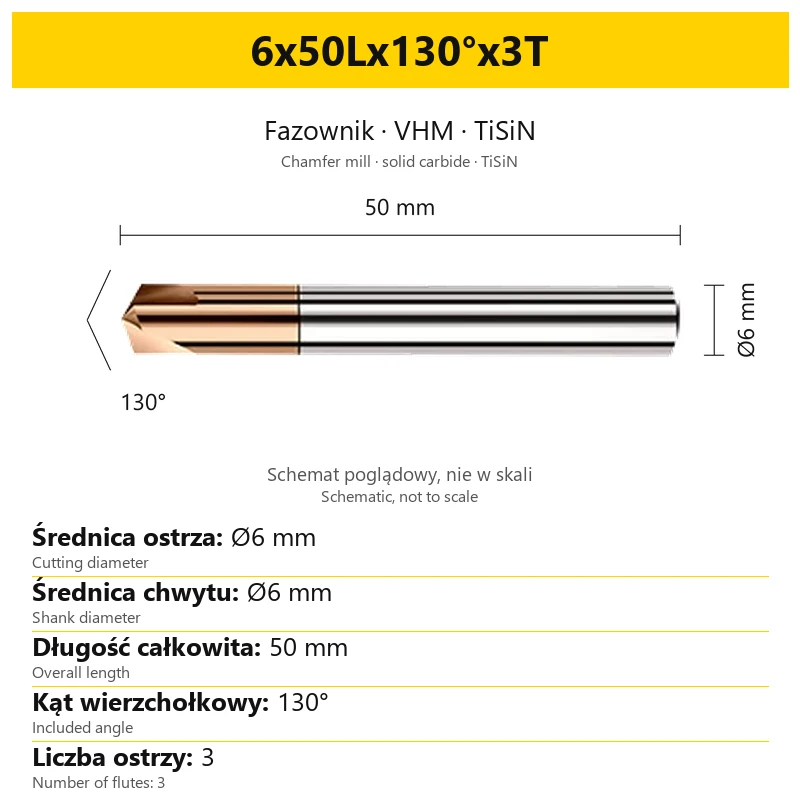
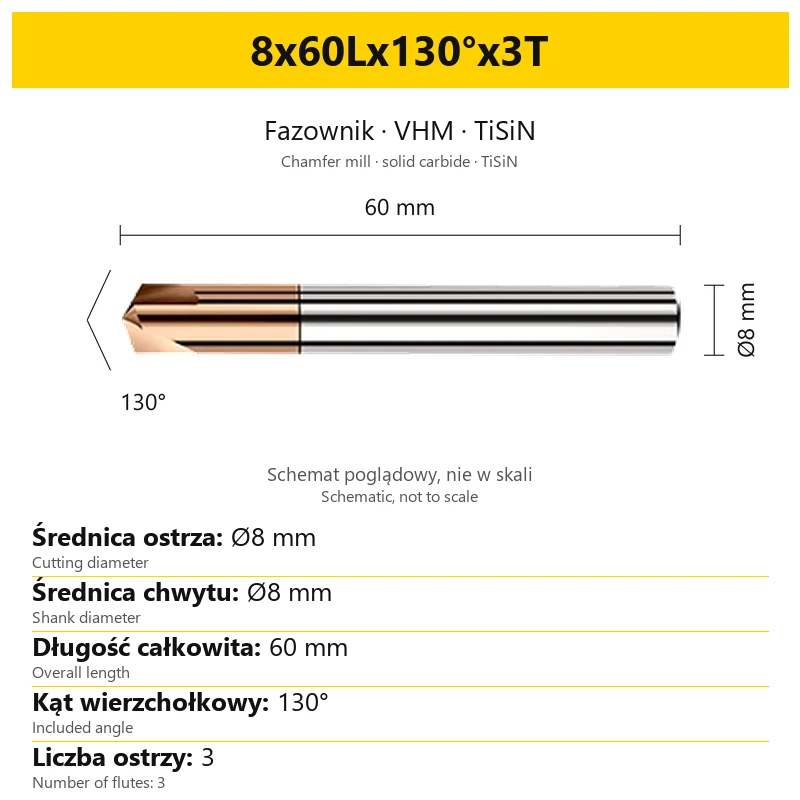
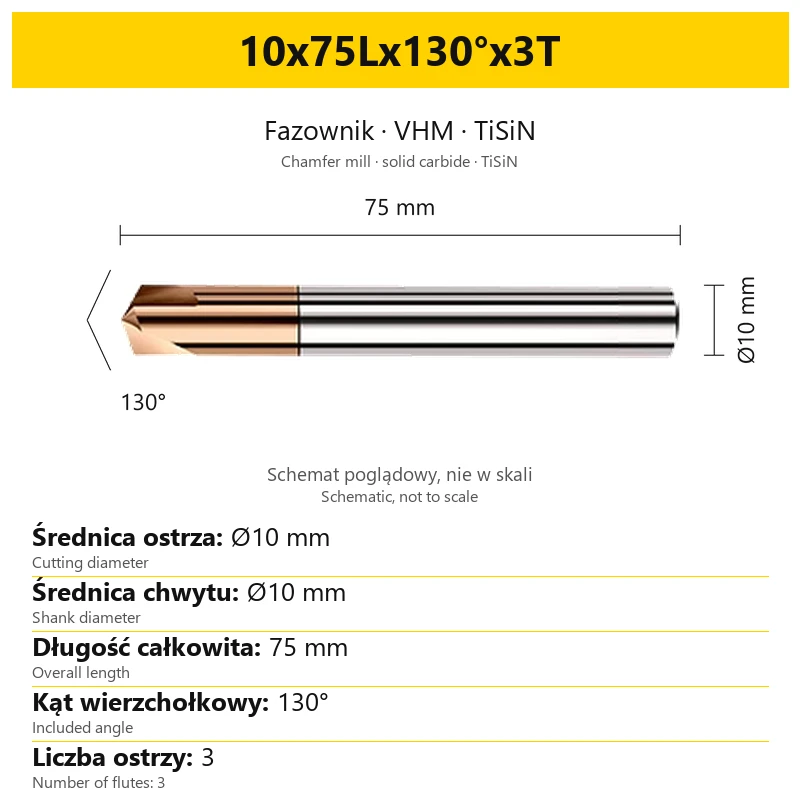
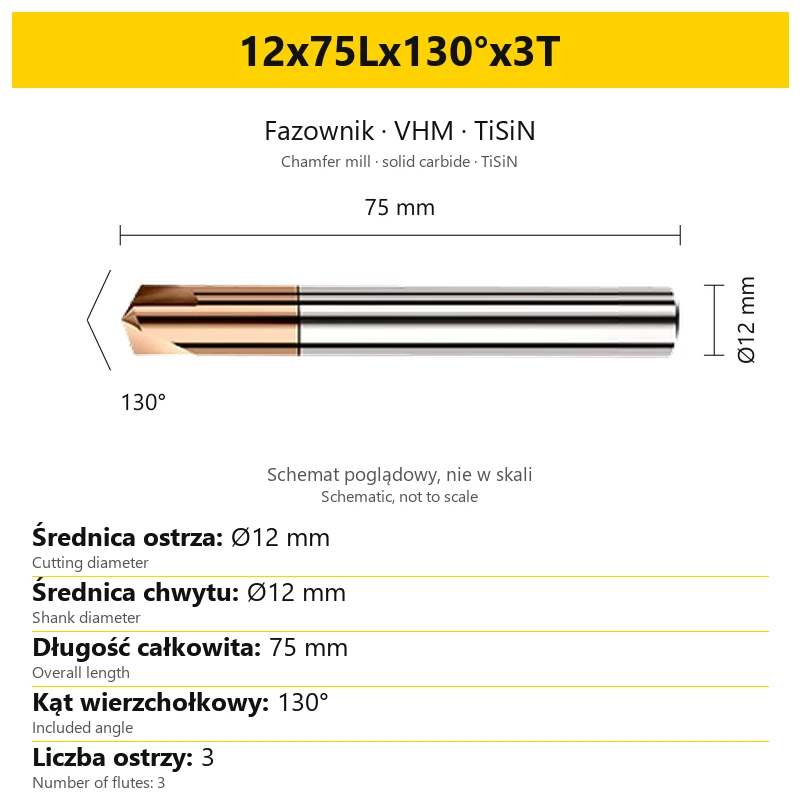
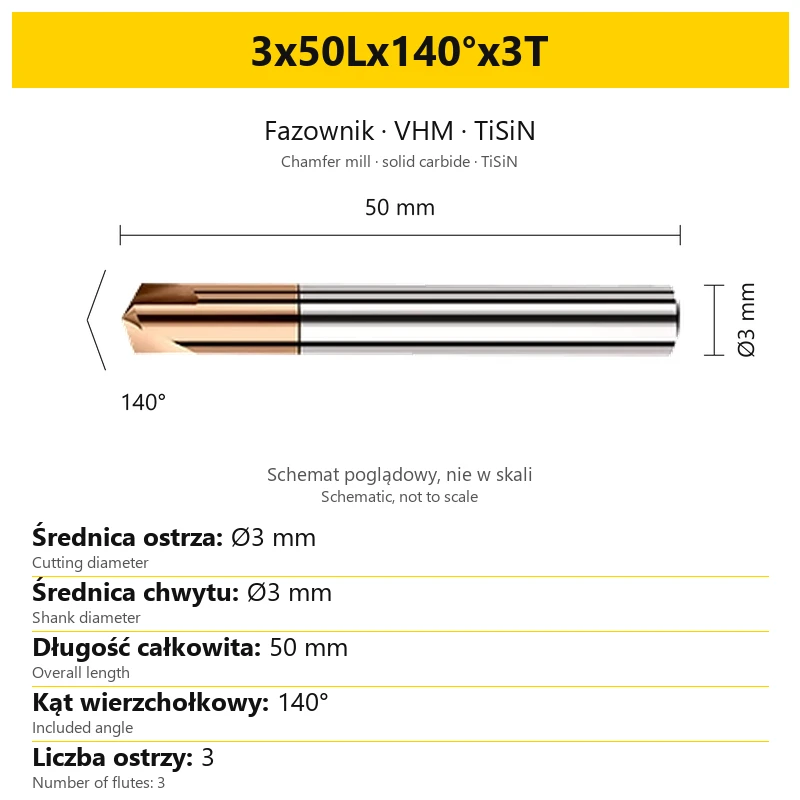
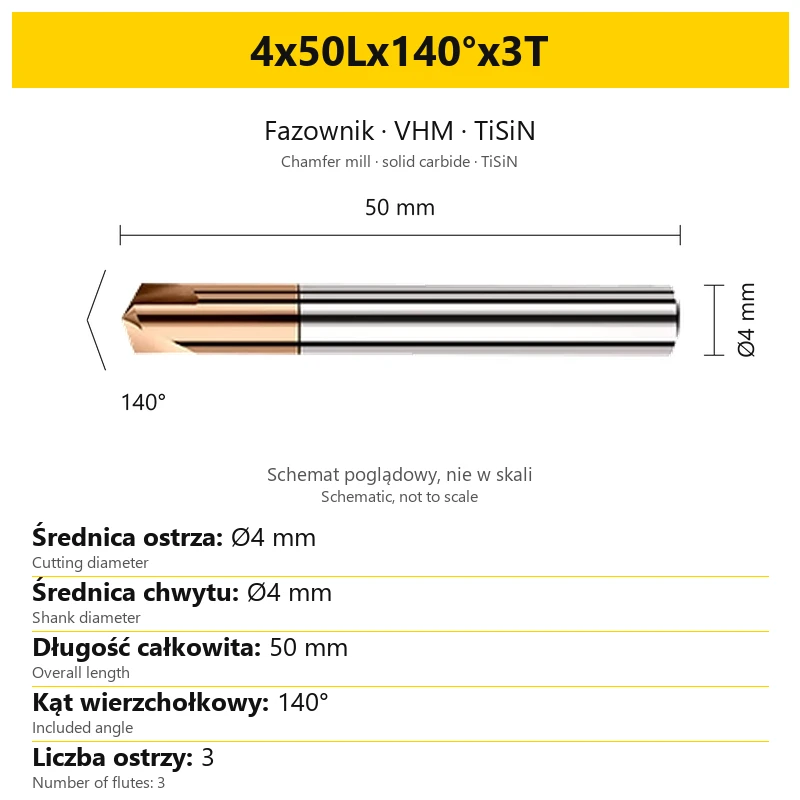
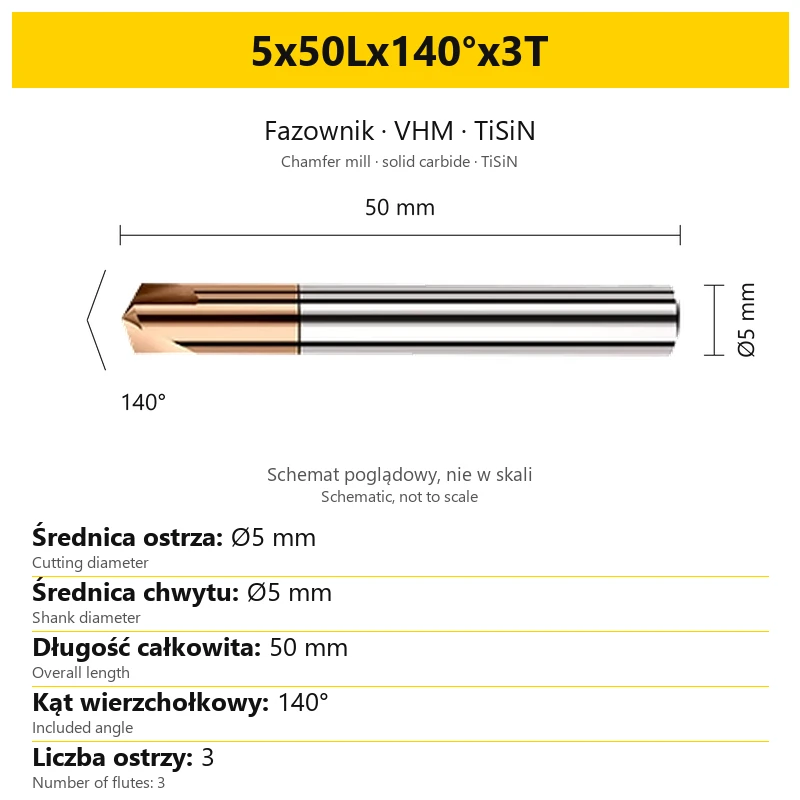
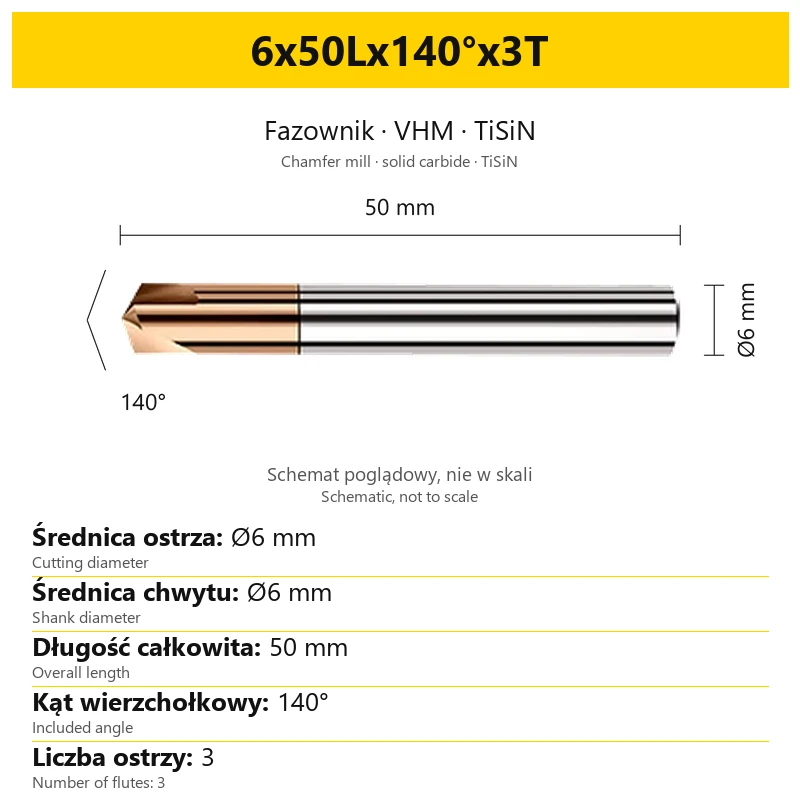
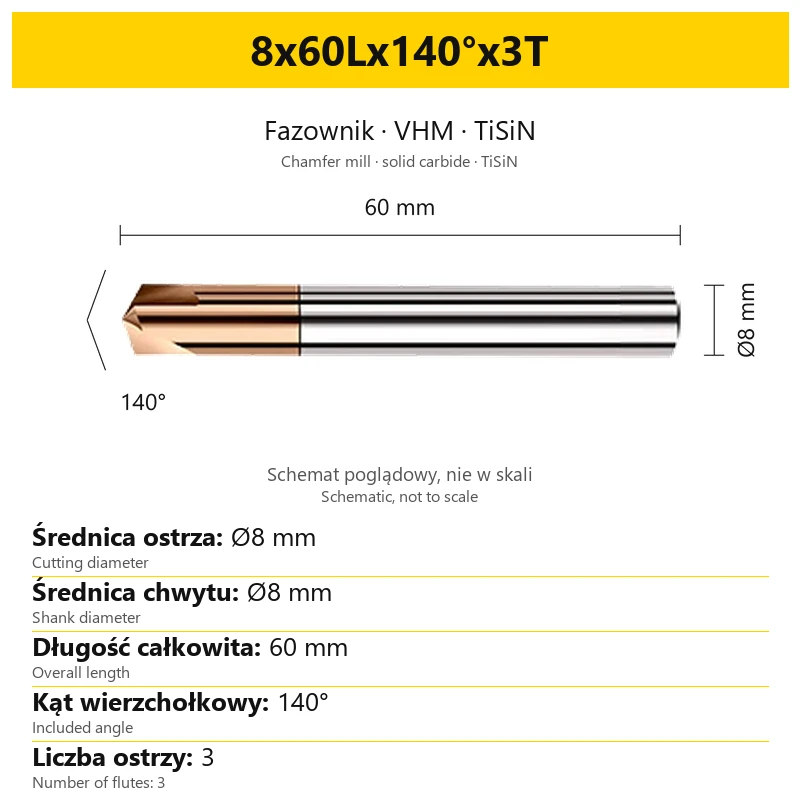
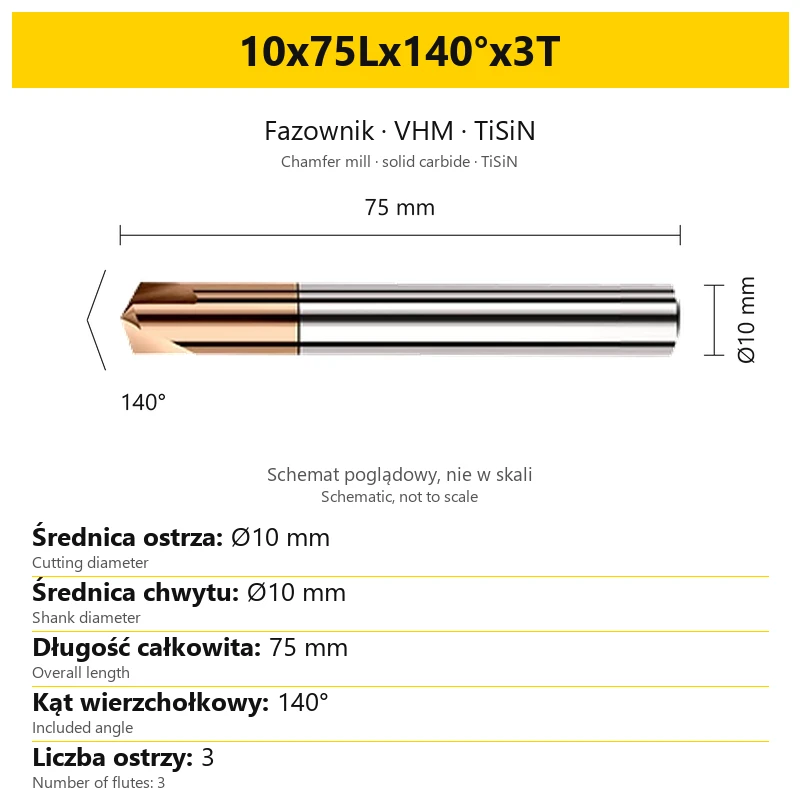
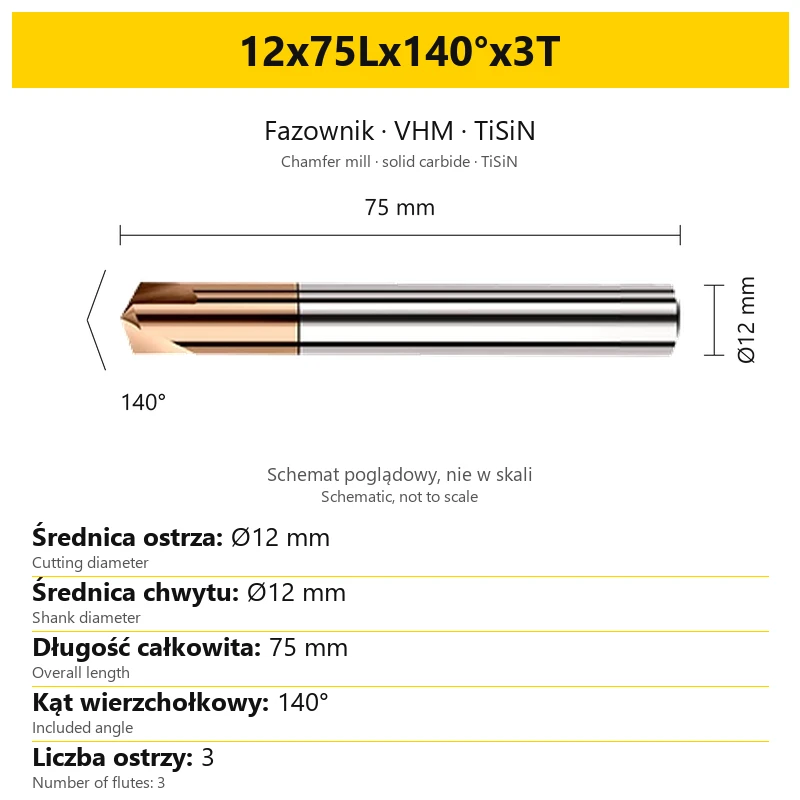
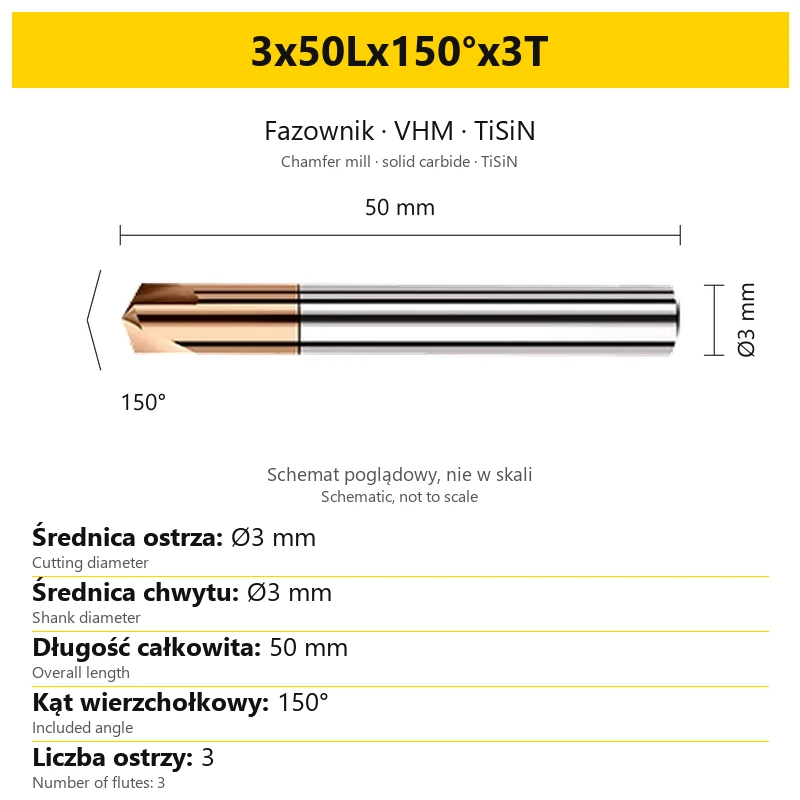
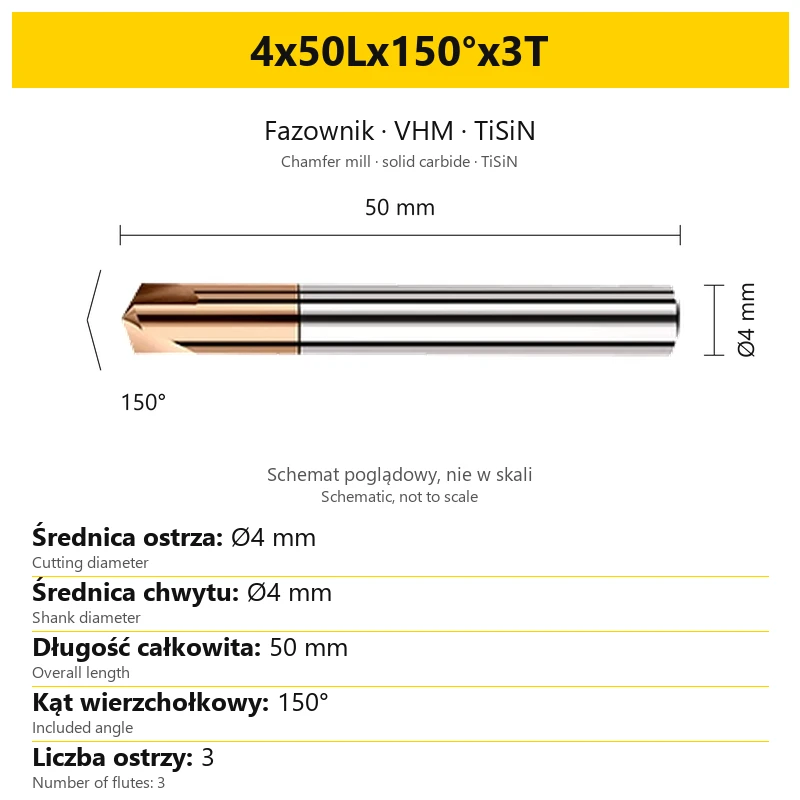
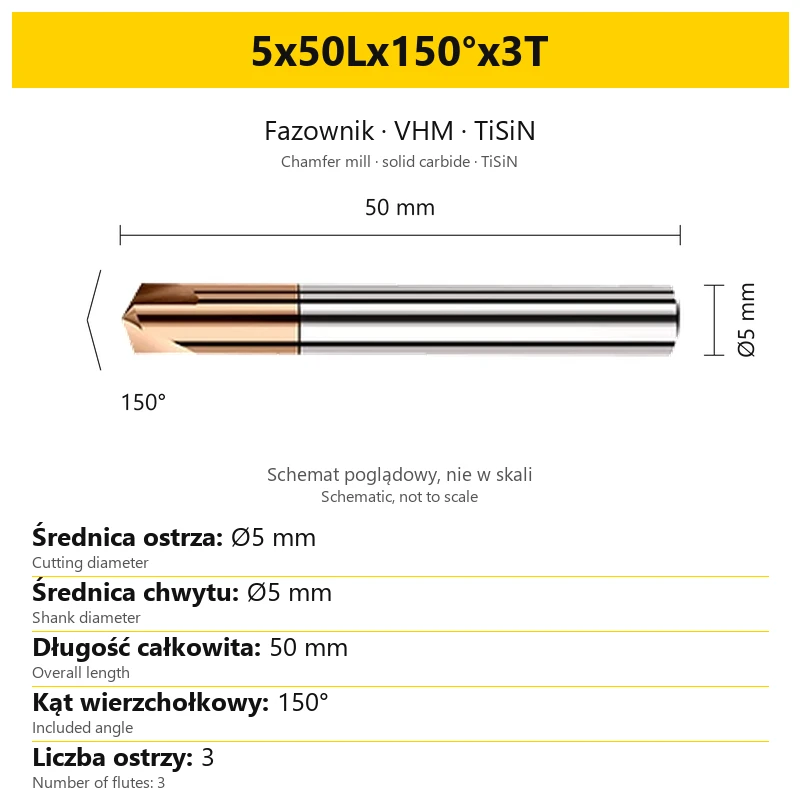


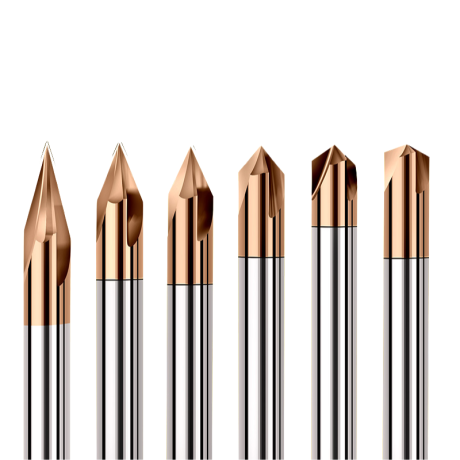
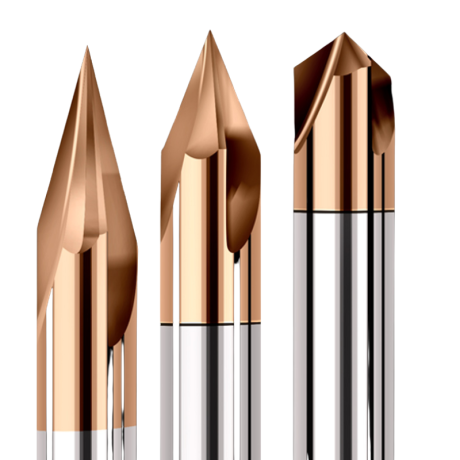
Fazownik VHM węglik nakiełek 2/3-ostrzowy TiSiN, 30° 40° 45° 50° 60° 70° 80° 90° 100° 110° 120° 130° 140° 150°
Ceny podane bez kosztów dostawy.
Ceny podane bez kosztów dostawy.
Zapytaj o produkt

Administratorem danych osobowych jest Kortools. Przetwarzamy je w celu przesłania odpowiedzi na zapytanie. Więcej informacji dotyczących przetwarzania danych osobowych znajduje się w polityce prywatności.
Wybierz wariant produktu:
Poszczególne warianty mogą różnić się ceną
Kod produktu: CB98-234FC
Opis produktu
Fazownik VHM TiSiN — 2 lub 3 ostrza
Fazowanie i nakiełkowanie · kąty 30–150° · chwyt walcowy · praca maszynowa
Fazownik z pełnego węglika spiekanego VHM z powłoką TiSiN służy do wykonywania stożkowych faz oraz nakiełkowania. Rodzina obejmuje wykonania dwuostrzowe i trzyostrzowe. Liczba ostrzy zależy od wybranego kąta oraz średnicy narzędzia i jest podana w końcówce oznaczenia jako 2T lub 3T.
Stożkowa część skrawająca i walcowy chwyt tworzą jedno narzędzie. Dobieraj je według kąta wierzchołkowego, średnicy i długości całkowitej. Samo wskazanie średnicy nie określa geometrii końcówki ani liczby ostrzy.
1. Konstrukcja i powłoka TiSiN
Korpus wykonany jest z węglika spiekanego, a część robocza ma szlifowane krawędzie oraz powłokę TiSiN. Walcowy chwyt służy do mocowania w odpowiedniej oprawce. Przed zamocowaniem porównaj jego średnicę z wymiarem tulei lub gniazda oprawki.
| Cecha | Wykonanie |
|---|---|
| Rodzaj narzędzia | Fazownik trzpieniowy / nakiełek |
| Materiał | VHM — pełny węglik spiekany |
| Powłoka części roboczej | TiSiN |
| Geometria czoła | Stożkowa, z kątem wierzchołkowym właściwym dla wariantu |
| Liczba ostrzy | 2 albo 3 — zgodnie z oznaczeniem 2T lub 3T |
| Chwyt | Walcowy |
| Jednostka sprzedaży | 1 sztuka wybranego rozmiaru |
Warianty o takim samym kącie mogą różnić się średnicą, długością lub liczbą ostrzy. Odczytaj wszystkie człony oznaczenia przed wyborem, a następnie porównaj je z kartą danego wariantu.
2. Materiały obrabiane
Główne zastosowania obejmują stal węglową, stal narzędziową, stal nierdzewną oraz elementy ulepszane cieplnie i hartowane. Dobór warunków pracy musi uwzględniać gatunek i rzeczywistą twardość detalu.
| Materiał | Dobór warunków pracy |
|---|---|
| Stal węglowa | Fazowanie i nakiełkowanie przy parametrach dostosowanych do gatunku stali. |
| Stal narzędziowa i formowa | Uwzględnij stan obróbki cieplnej detalu. |
| Stal nierdzewna | Zapewnij sztywne mocowanie i podawanie cieczy obróbkowej. |
| Elementy ulepszane cieplnie i hartowane | Dobierz parametry do rzeczywistej twardości i zakresu operacji. |
| Stopy aluminium, w tym odlewy ciśnieniowe | Stosuj ciecz obróbkową odpowiednią do stopu i procesu. |
| Miedź i jej stopy | Dobierz warunki skrawania oraz chłodzenie do konkretnego materiału. |
Zastosowanie cieczy obróbkowej jest zaleceniem dla pracy tym fazownikiem. Uwzględnij sposób doprowadzenia płynu do strefy skrawania oraz możliwość odprowadzania wiórów, szczególnie przy obróbce krawędzi otworów.
3. Kąt narzędzia i kształt fazy
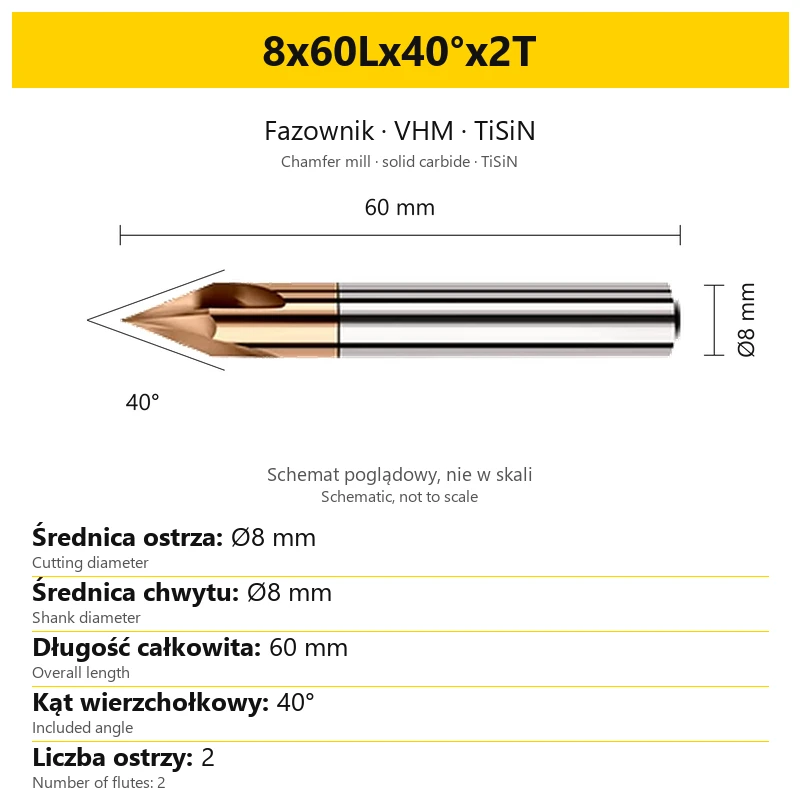
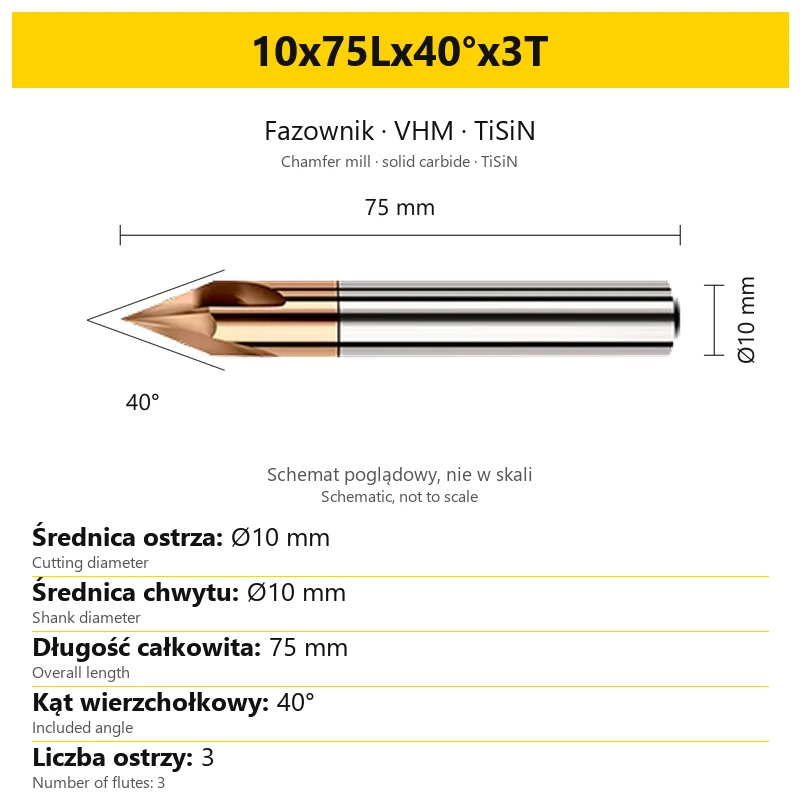
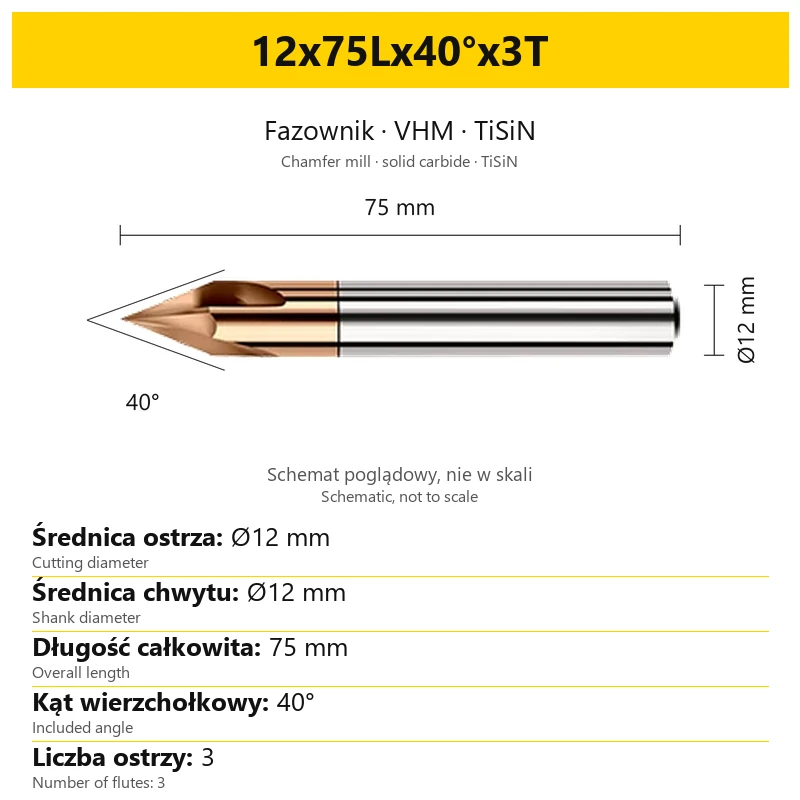
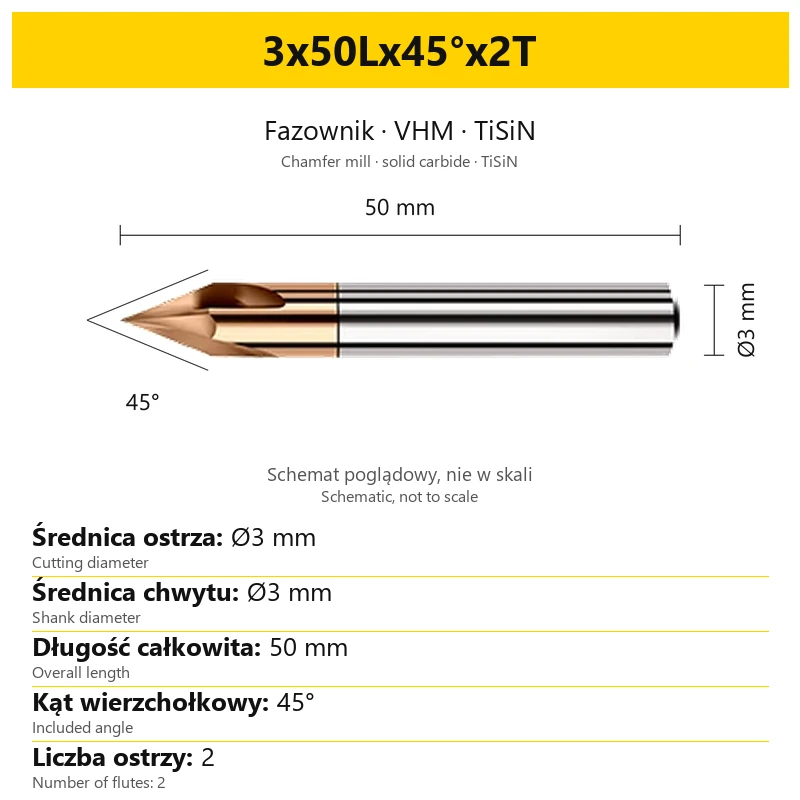
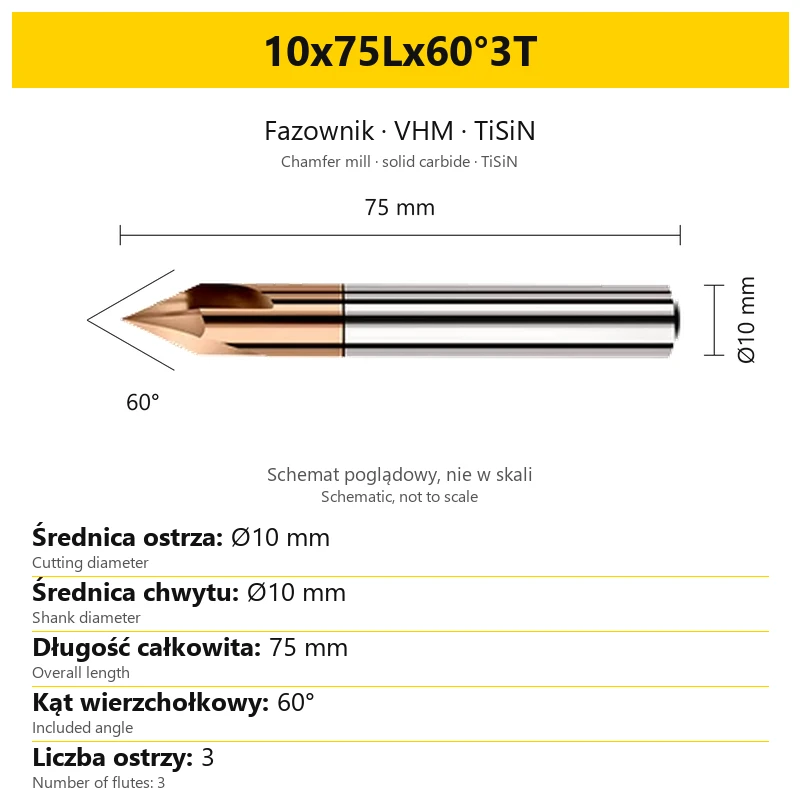
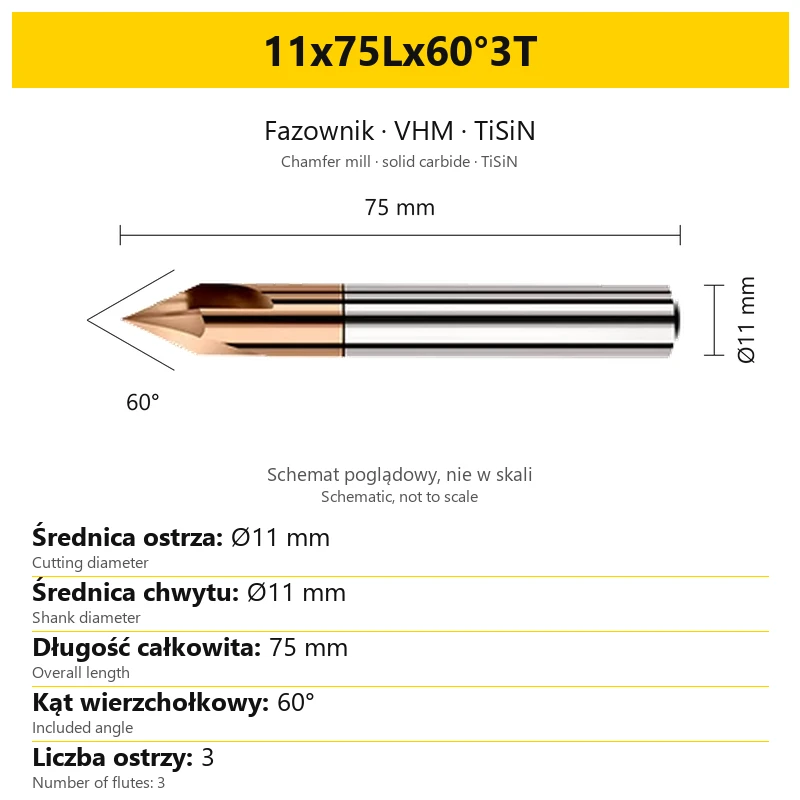
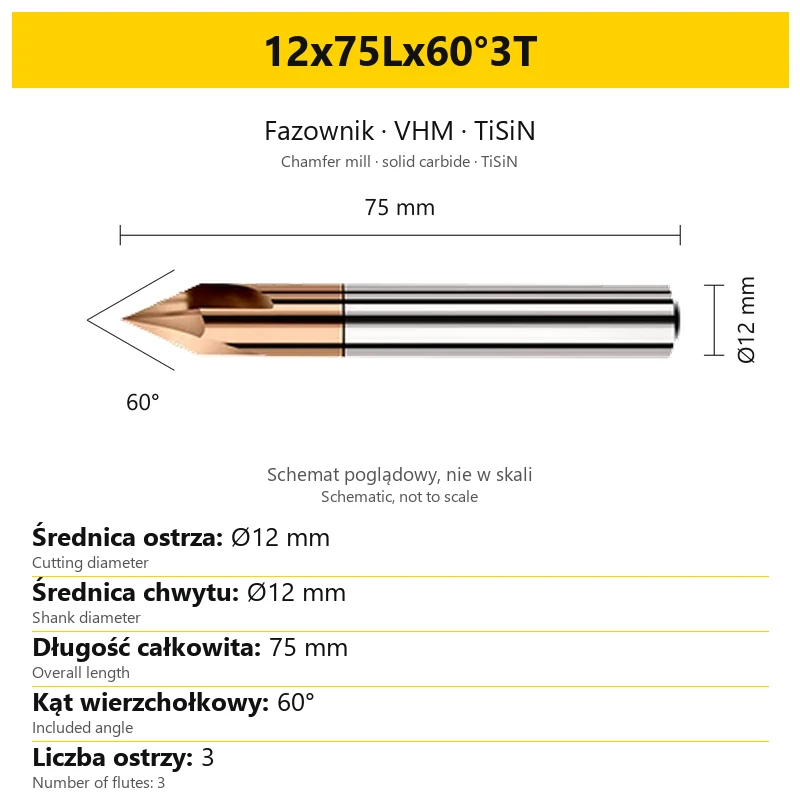
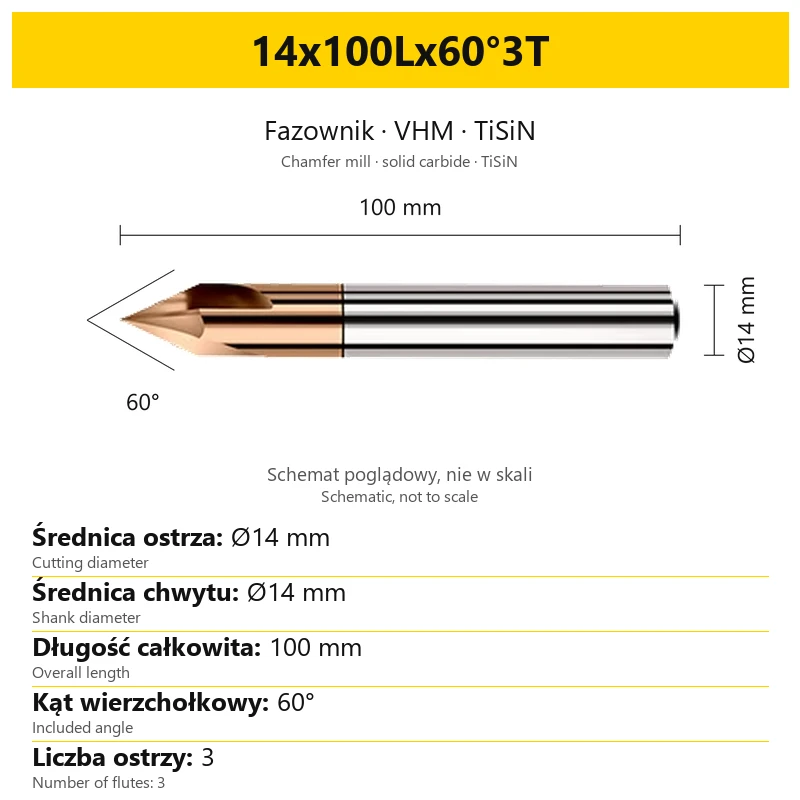
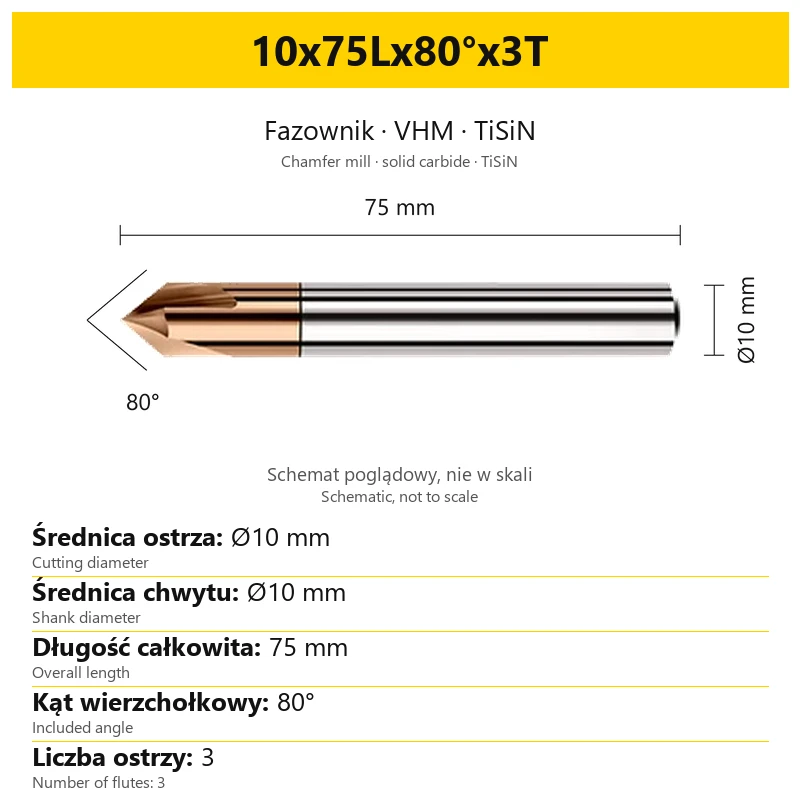
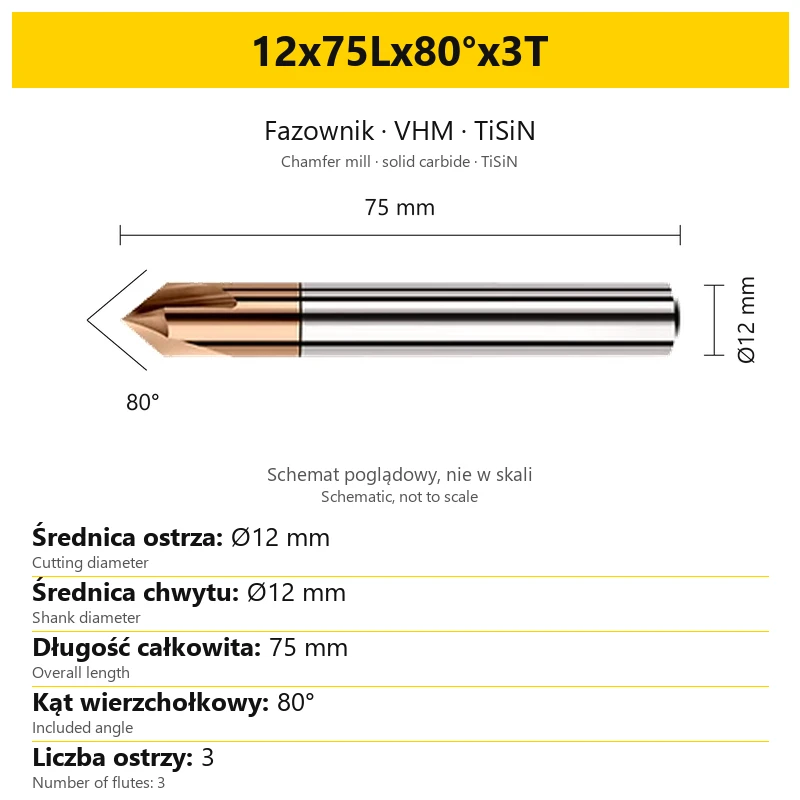
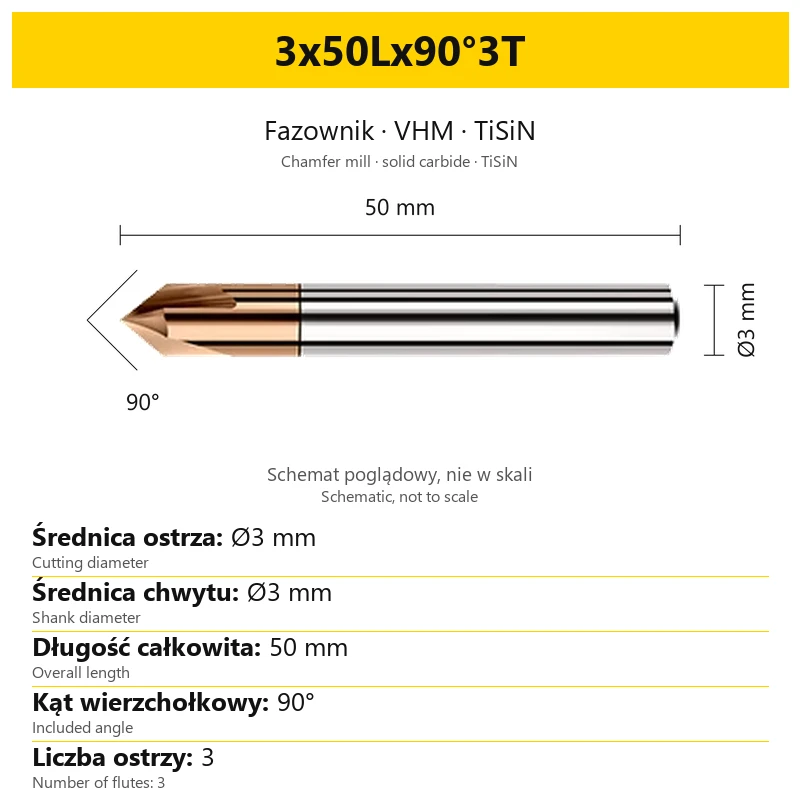
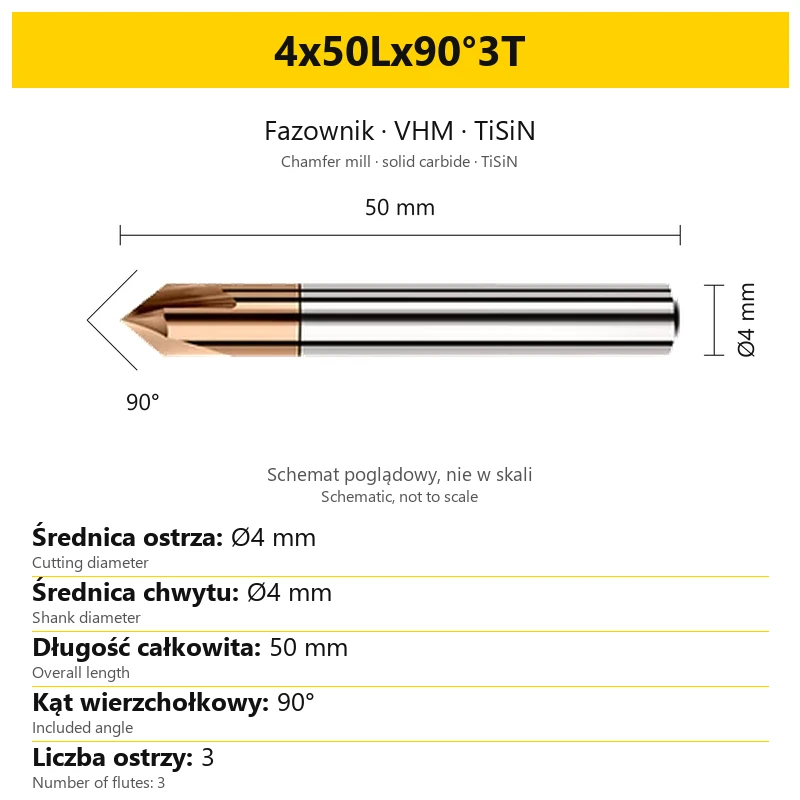
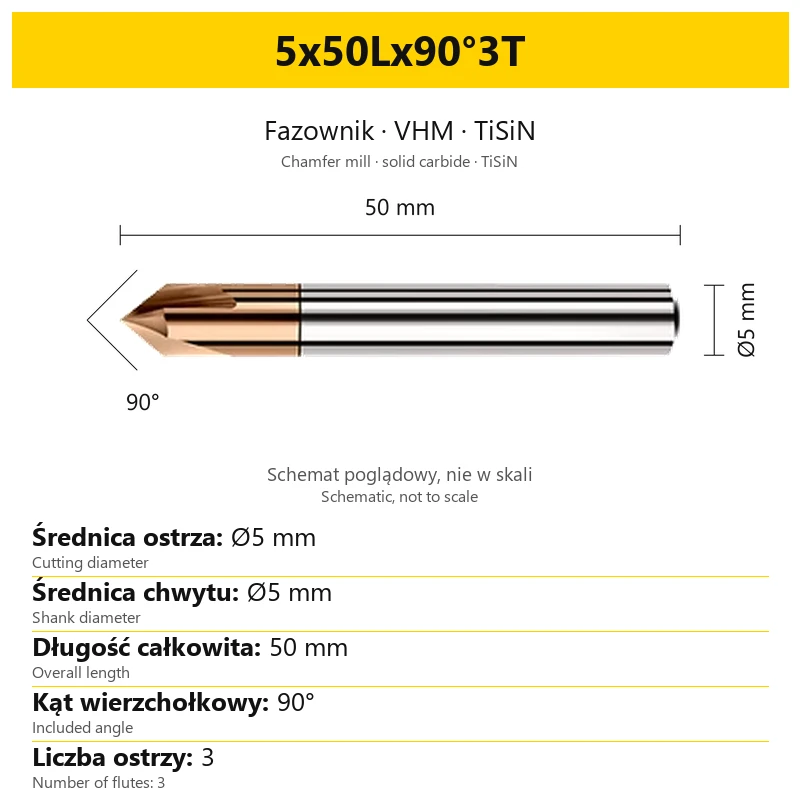
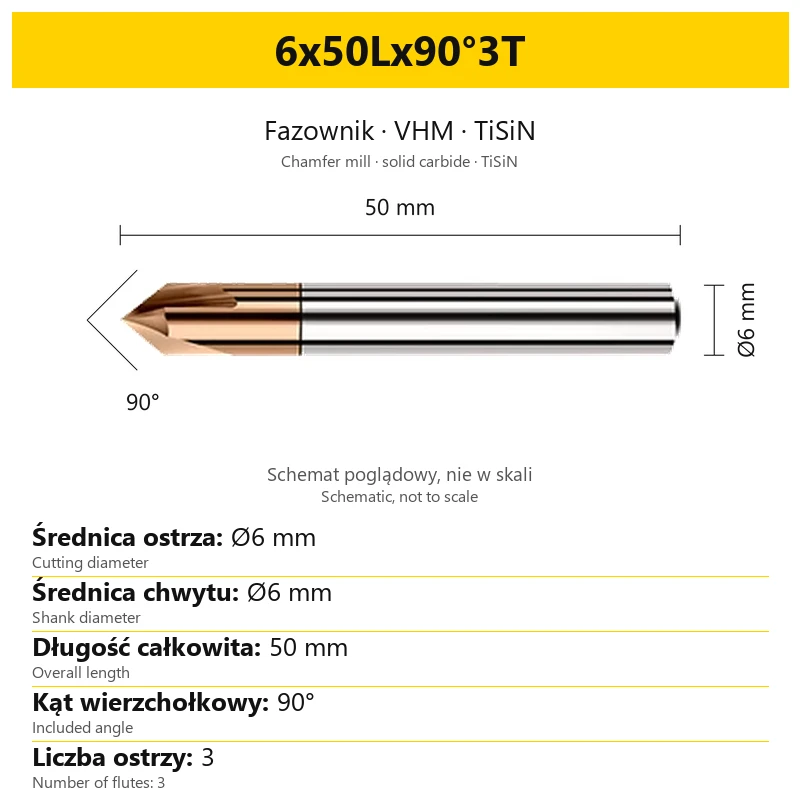
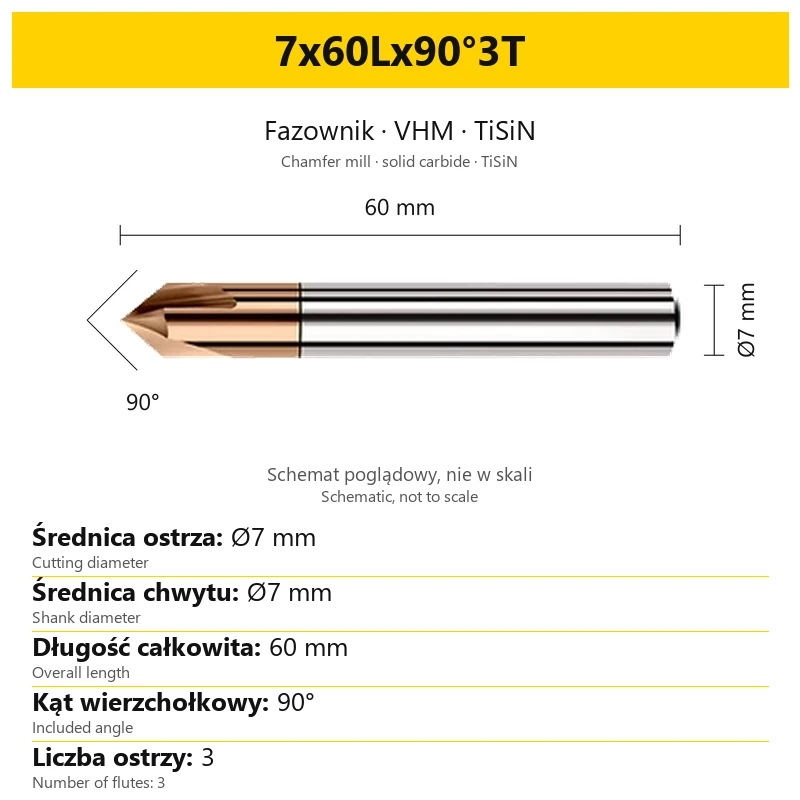
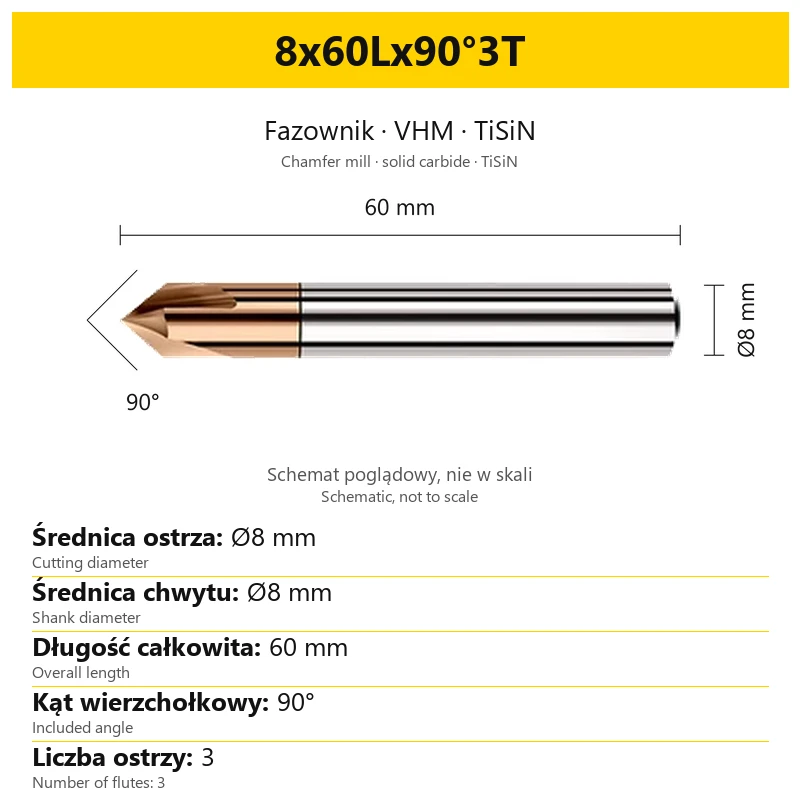
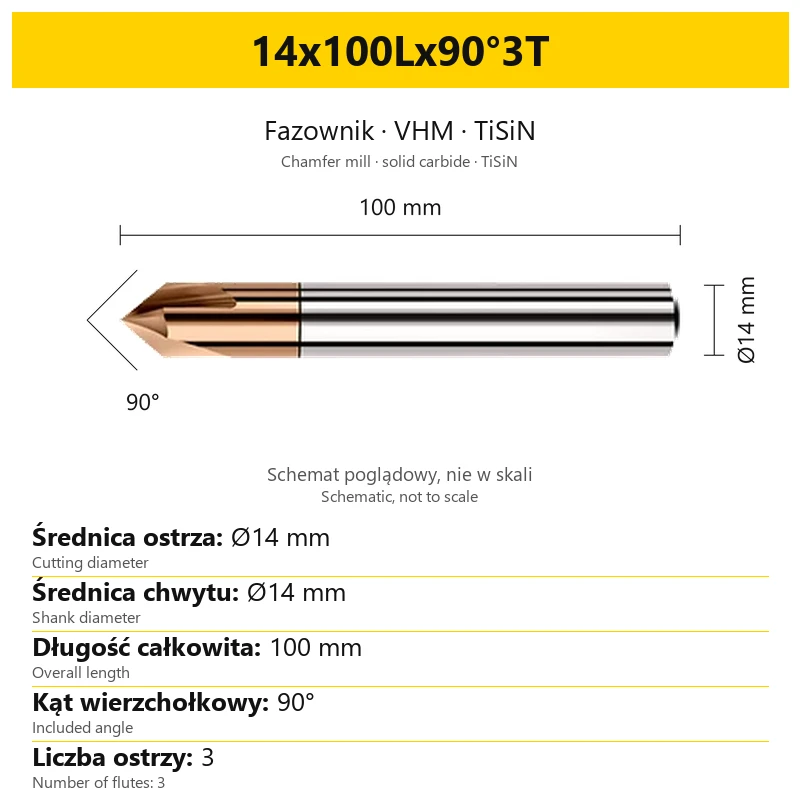
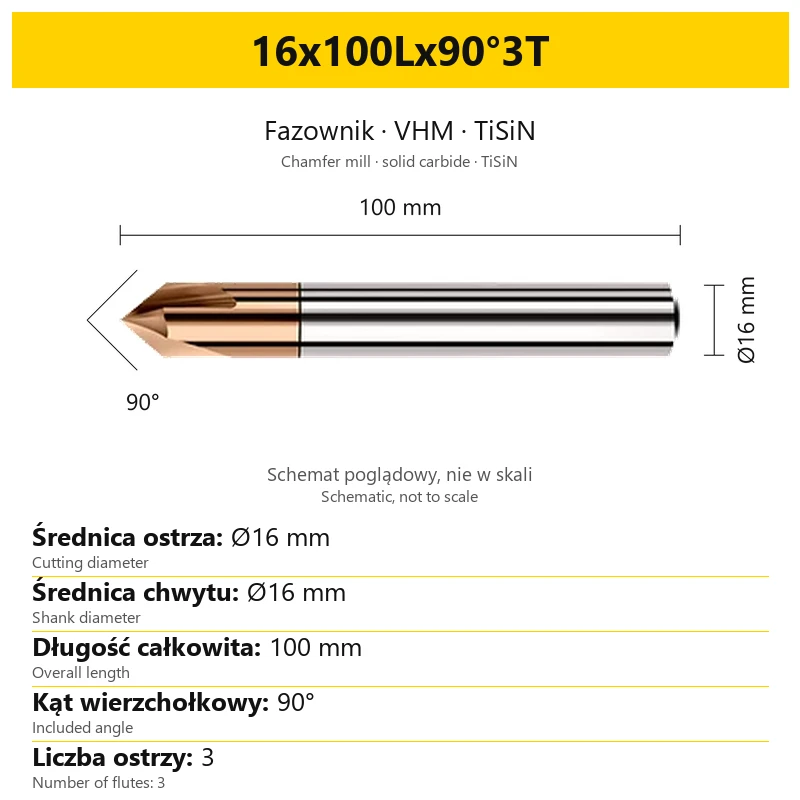
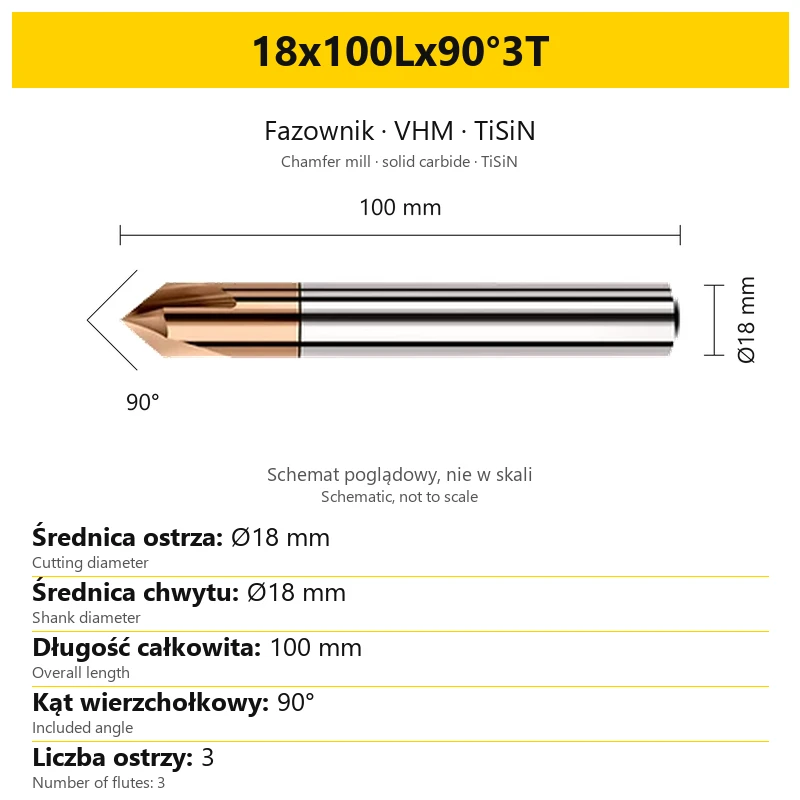
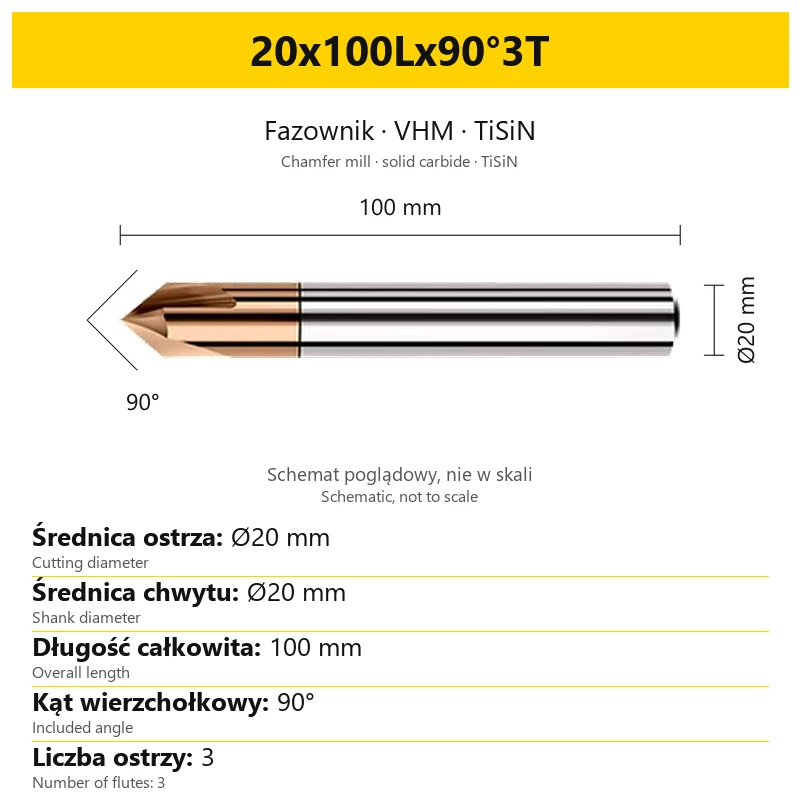
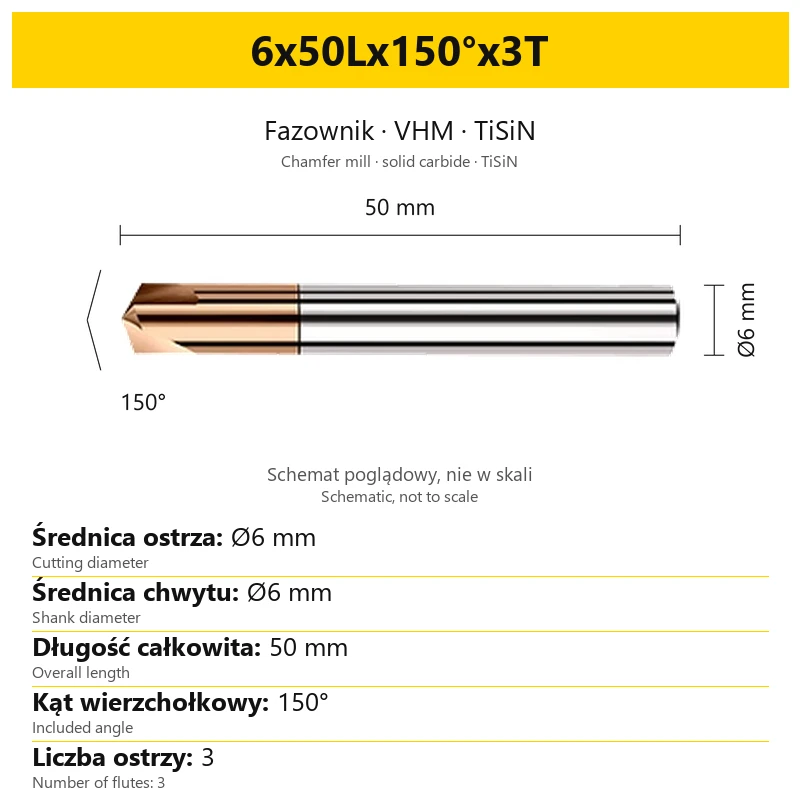
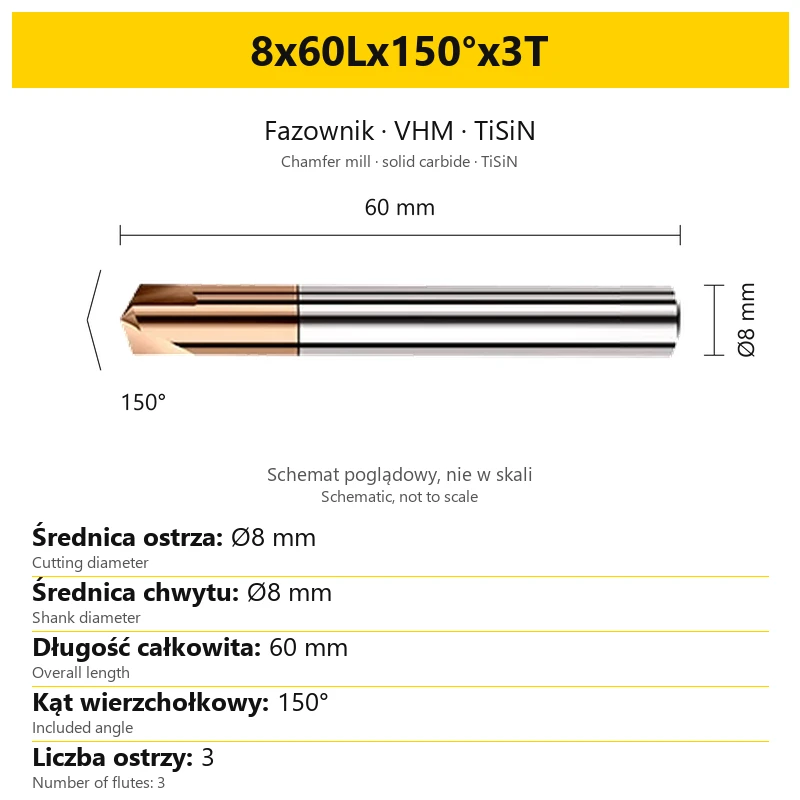
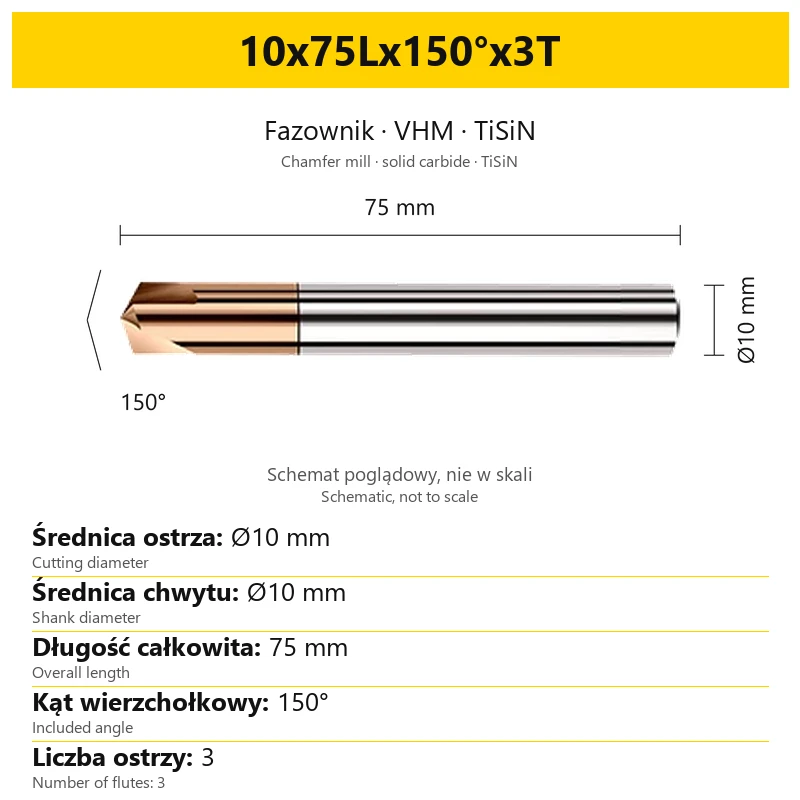
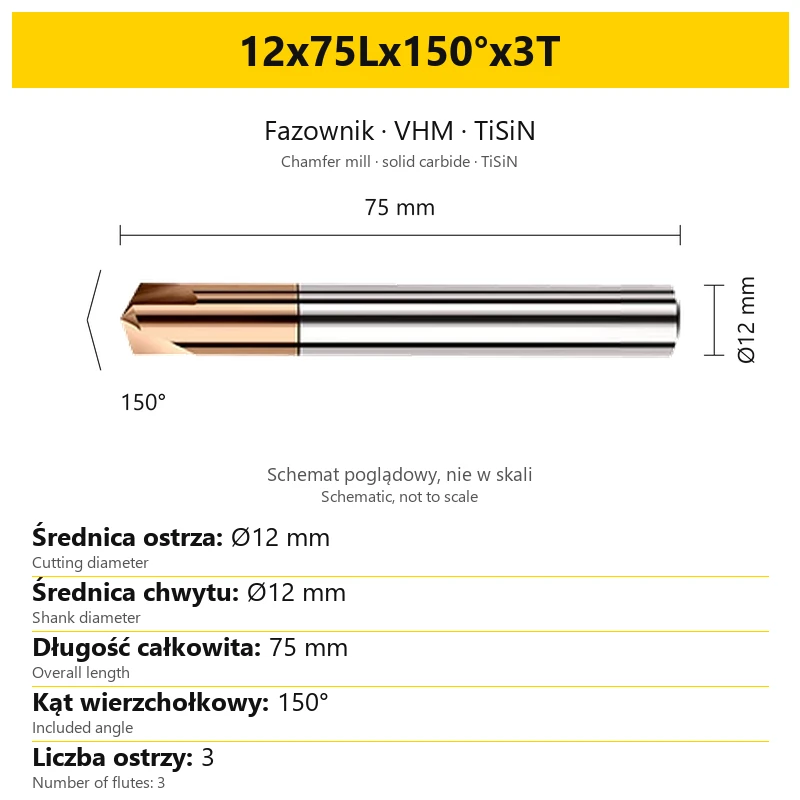
Kąt zapisany w oznaczeniu jest pełnym kątem wierzchołkowym stożkowej końcówki. Nie oznacza kąta jednego boku względem osi narzędzia. Przykładowo przy kącie wierzchołkowym 90° tworząca stożka jest nachylona do osi pod kątem 45°.
Dobierz końcówkę do geometrii przewidzianej na rysunku detalu. Przy obróbce wejścia do otworu kąt narzędzia określa pochylenie powierzchni stożkowej, natomiast zakres zagłębienia wpływa na wielkość fazy. Głębokość ruchu ustalaj w programie dla konkretnej średnicy otworu i wymaganej fazy.
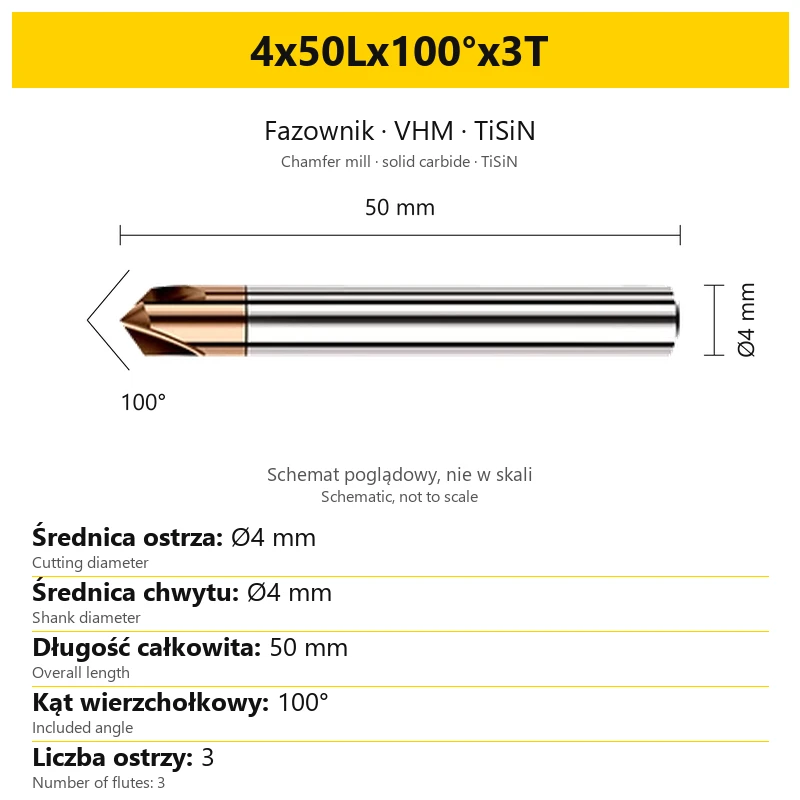
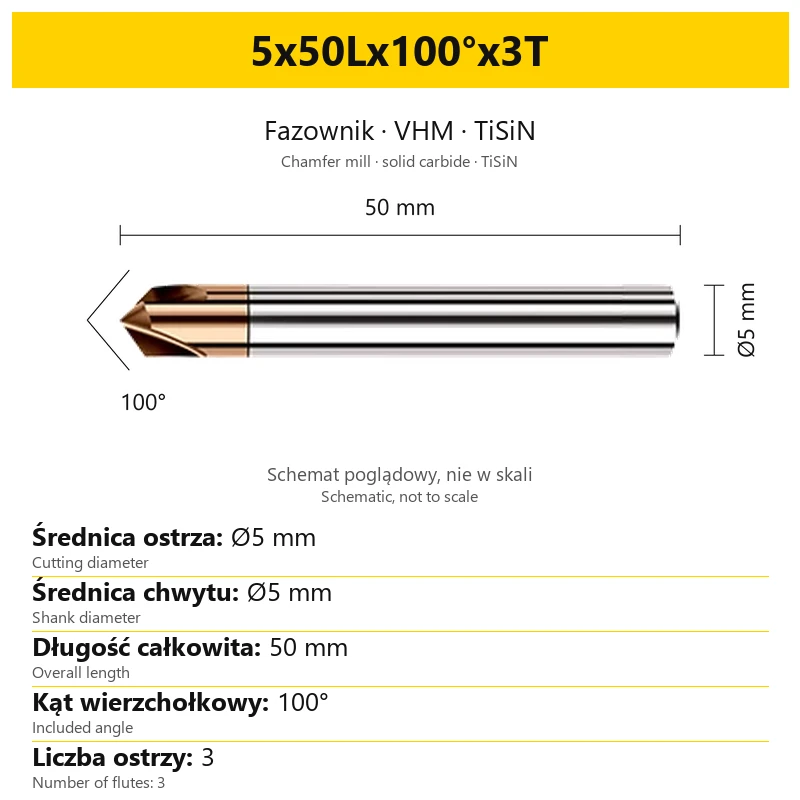
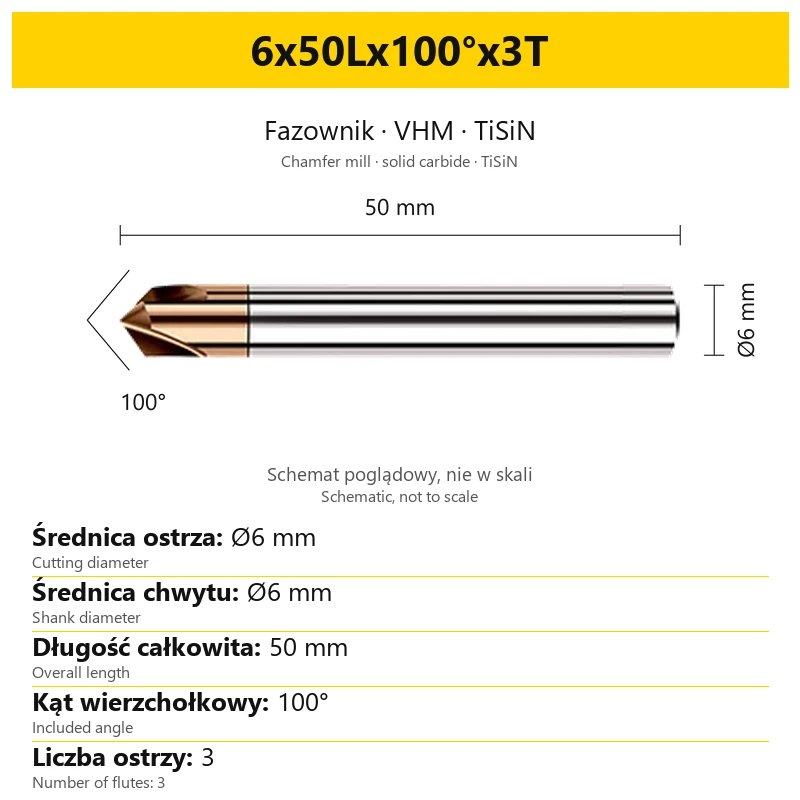
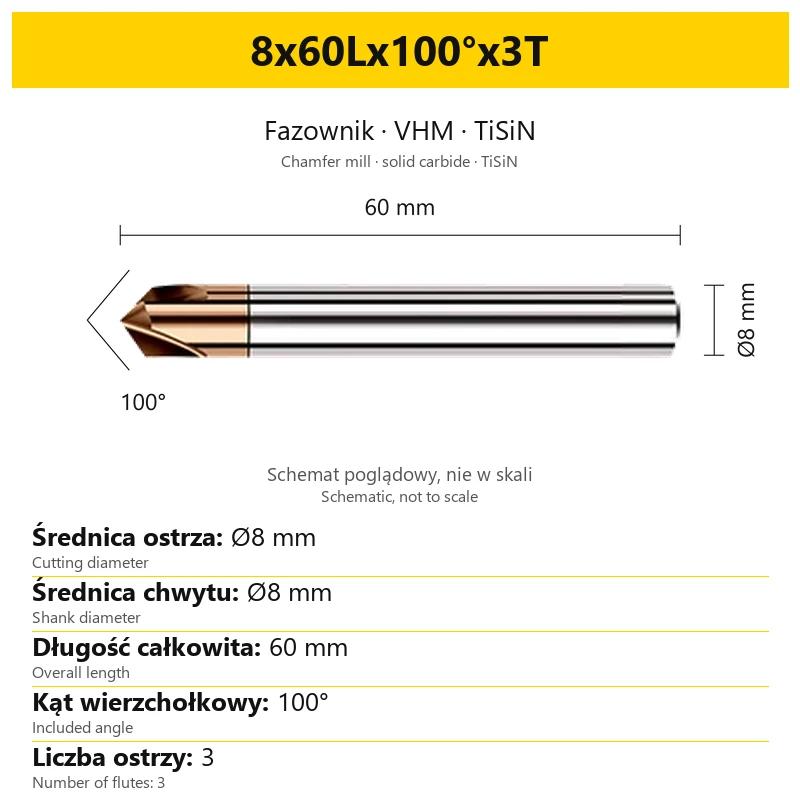
Rodzina obejmuje kąty 30°, 40°, 45°, 50°, 60°, 70°, 80°, 90°, 100°, 110°, 120°, 130°, 140° i 150°. Zakres średnic i długości nie jest jednakowy dla każdego kąta; właściwy wariant wybierz w selektorze.
4. Wymiary rodziny
| Parametr | Zakres lub oznaczenie |
|---|---|
| Średnica części skrawającej | Ø3–20 mm |
| Długość całkowita | 50, 60, 75, 100 lub 150 mm |
| Kąt wierzchołkowy | 30–150°, w dostępnych wykonaniach kątowych |
| Liczba ostrzy | 2T lub 3T |
Liczba poprzedzająca L oznacza długość całkowitą, mierzoną od końca chwytu do wierzchołka. Nie jest to długość ostrza ani dopuszczalna głębokość skrawania. Przy planowaniu dostępu uwzględnij również część chwytu osadzoną w oprawce.
Dłuższy wariant wybieraj ze względu na potrzebny dostęp do obrabianego miejsca. Wysięg narzędzia po zamocowaniu powinien odpowiadać temu dostępowi. Sprawdź prześwit dla oprawki i chwytu przy ścianach, stopniach oraz zagłębieniach detalu.
5. Jak odczytać kod wariantu
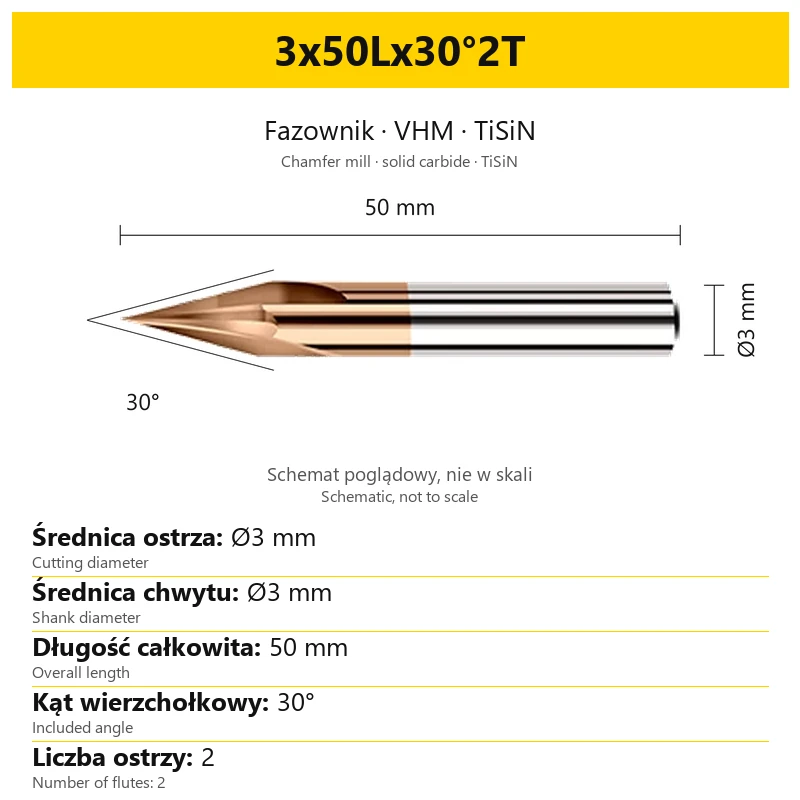
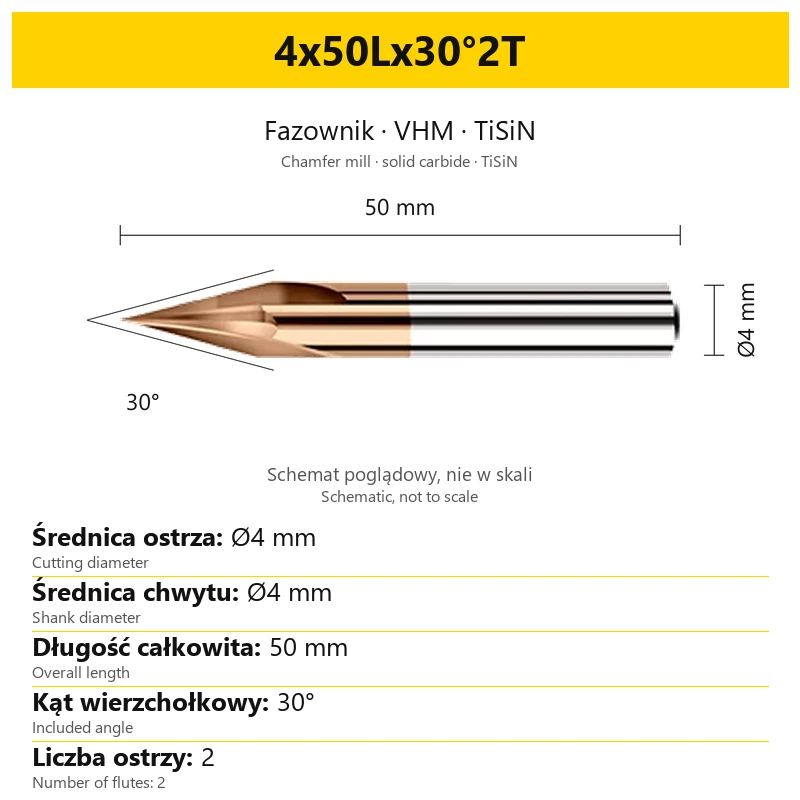
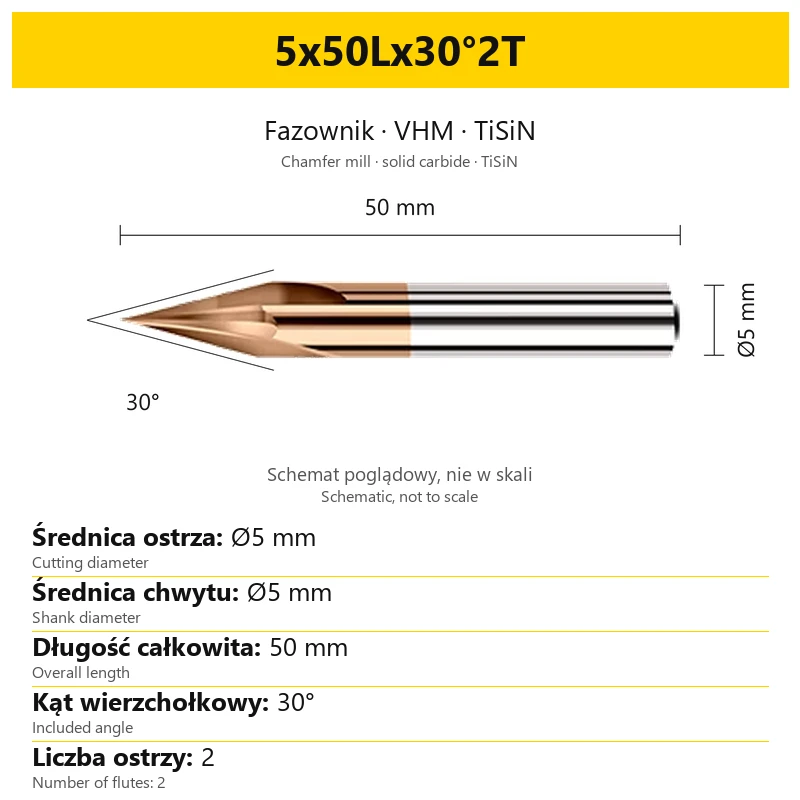
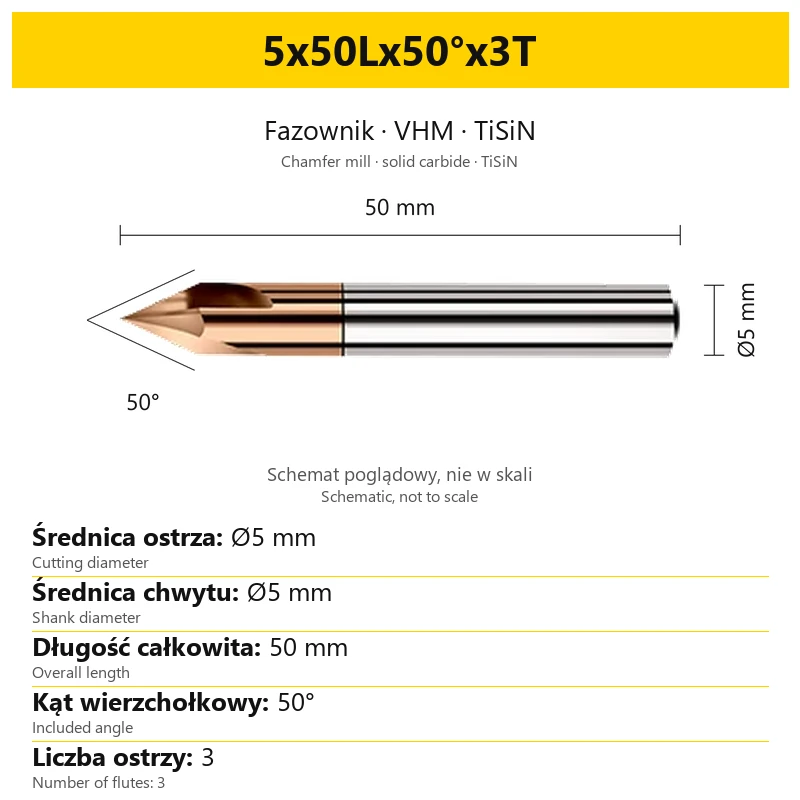
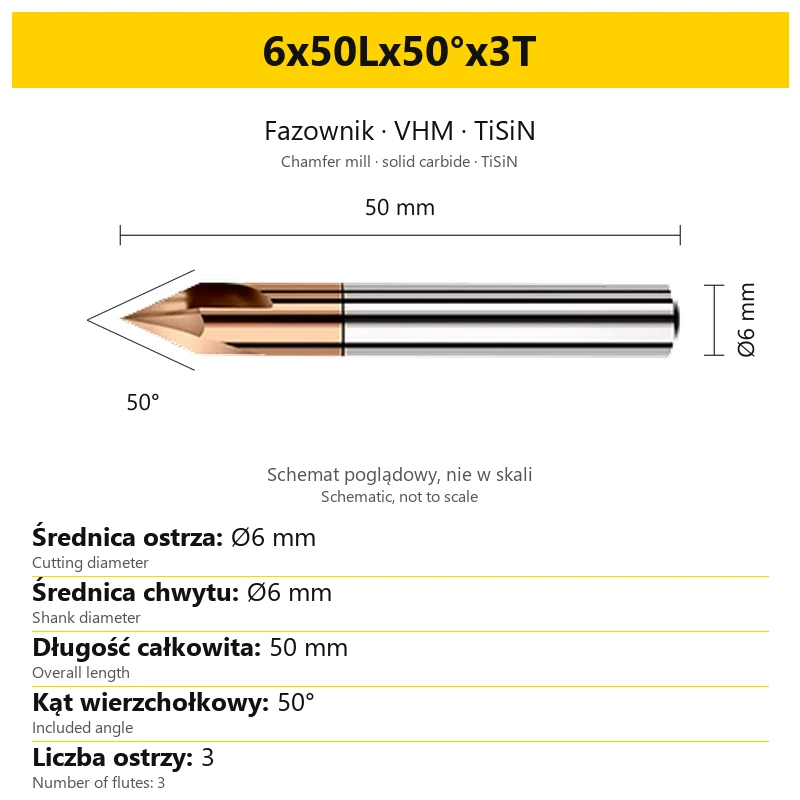
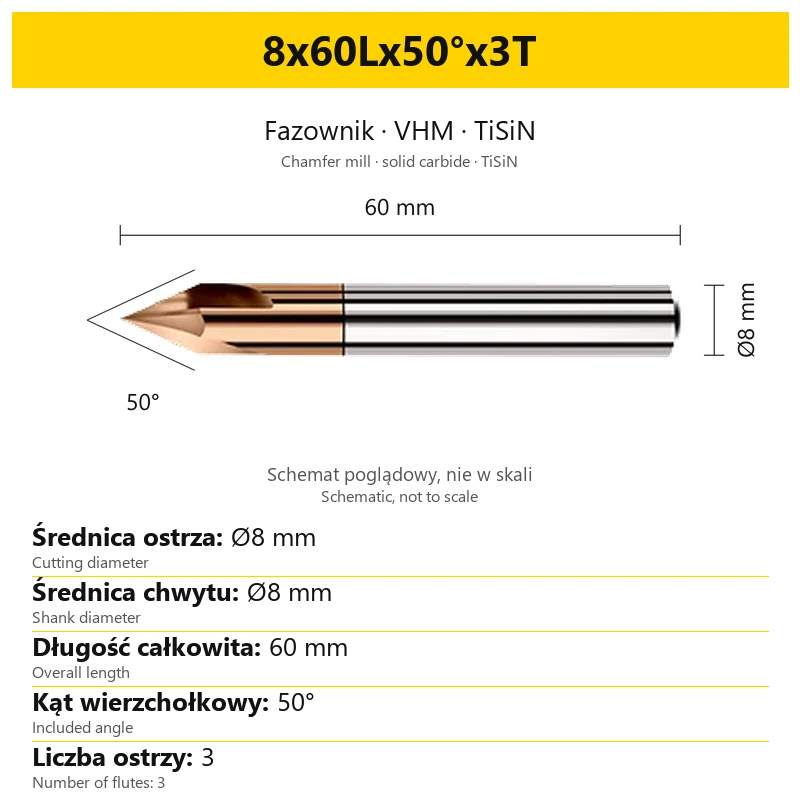
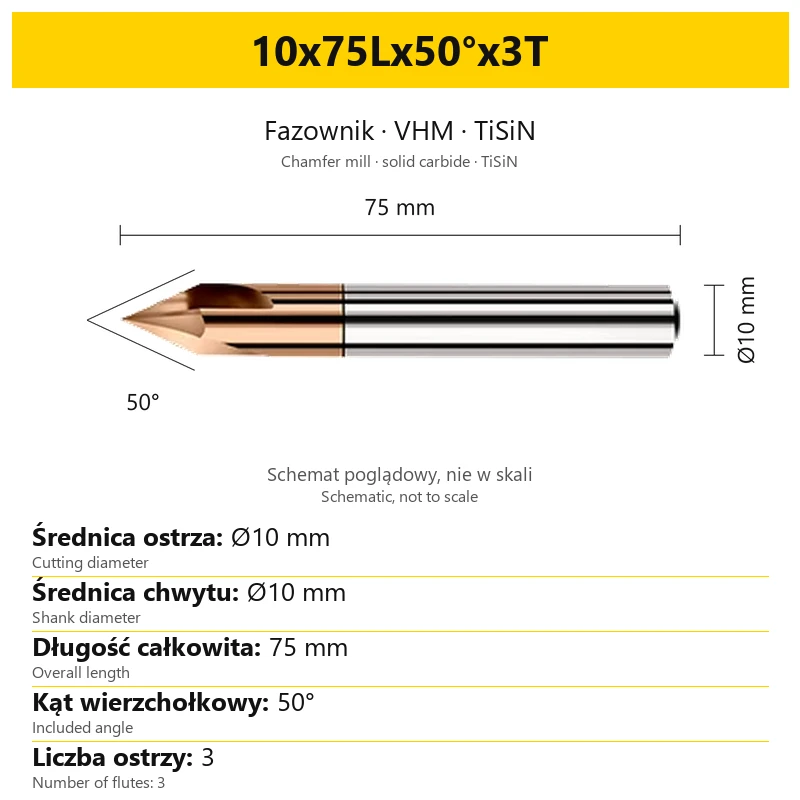
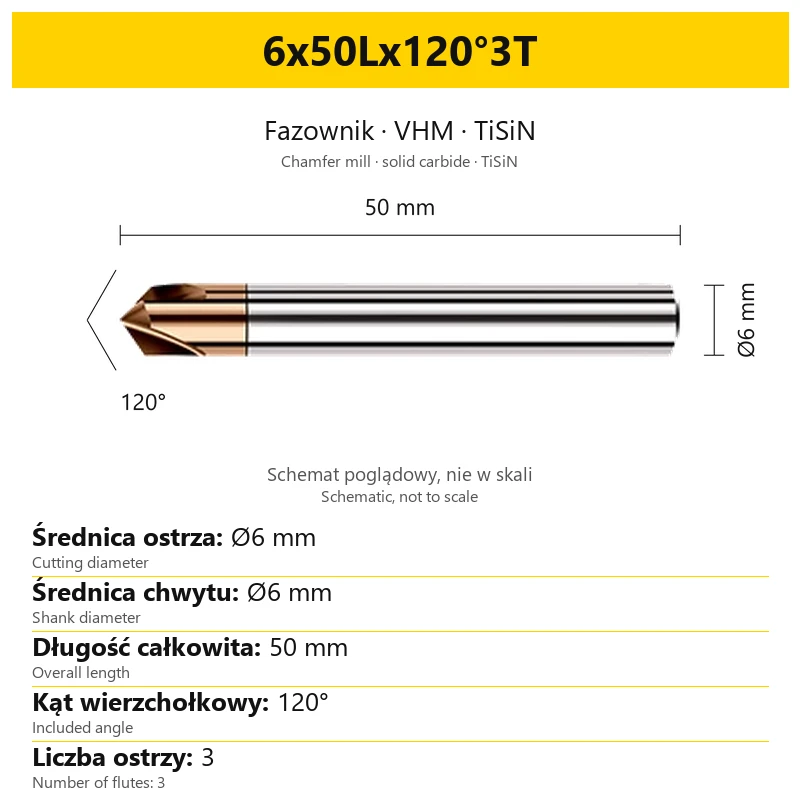
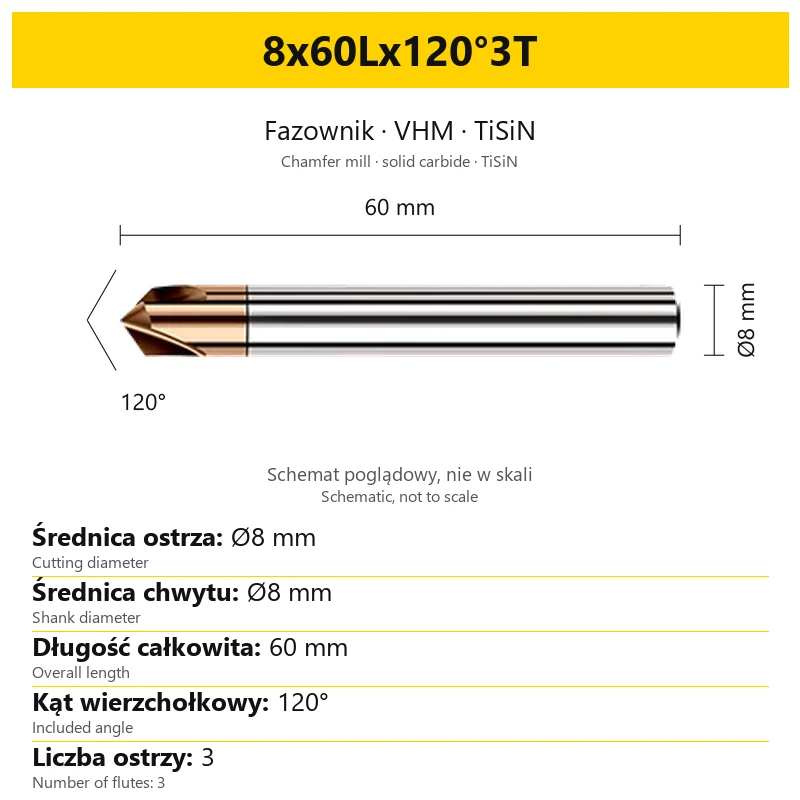
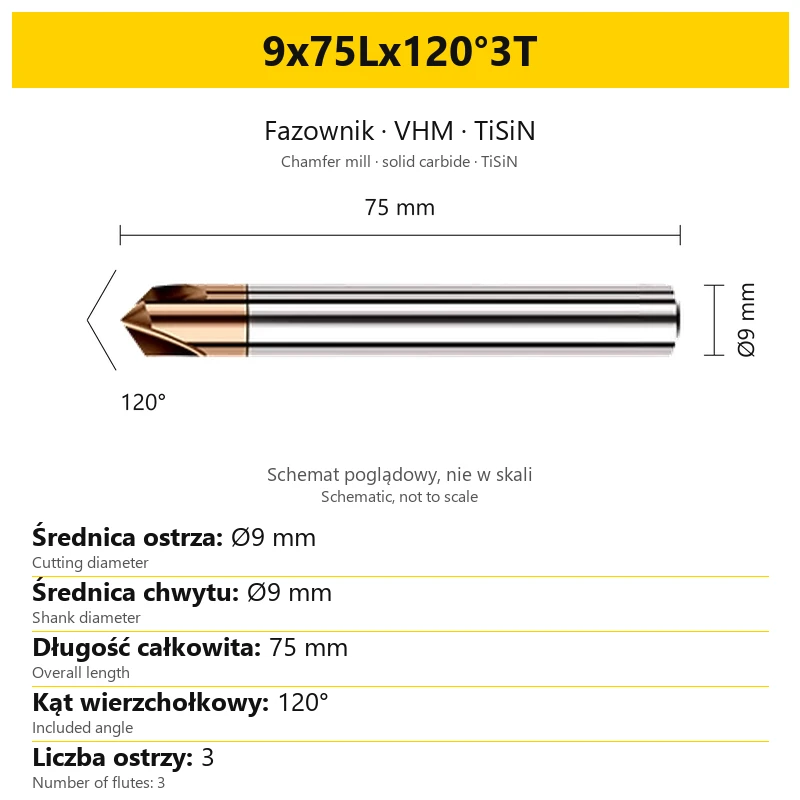
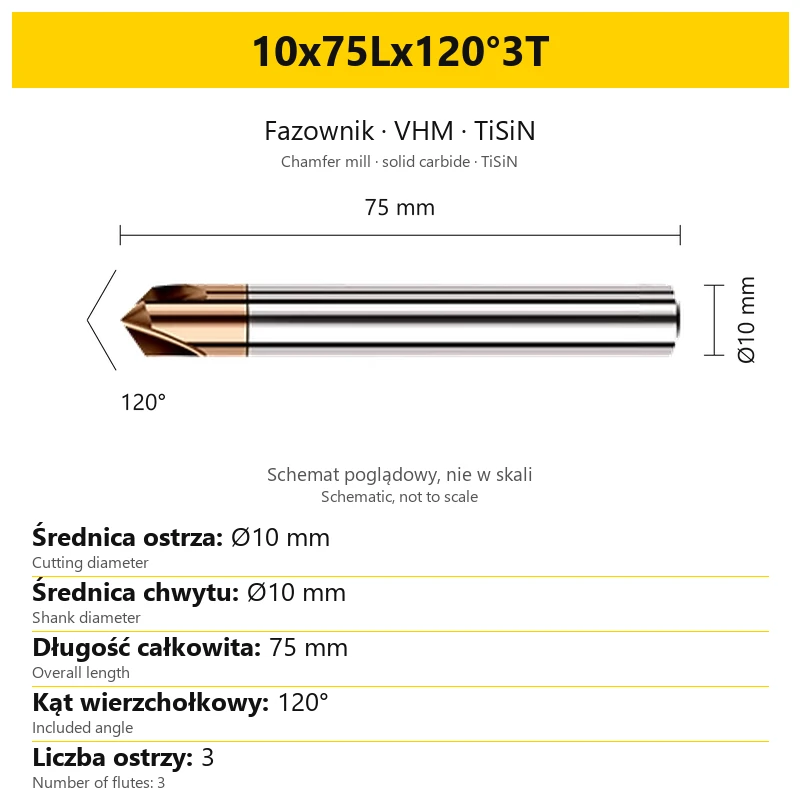
Przykładowe oznaczenie 3x50Lx60°3T należy czytać w kolejności: średnica, długość całkowita, kąt wierzchołkowy i liczba ostrzy. Każdy z tych parametrów opisuje inną cechę narzędzia.
| Fragment kodu | Znaczenie | Wartość w przykładzie |
|---|---|---|
| 3 | Średnica części skrawającej | Ø3 mm |
| 50L | Długość całkowita | 50 mm |
| 60° | Pełny kąt wierzchołkowy | 60° |
| 3T | Liczba ostrzy | 3 |
W tym przykładzie chwyt ma również średnicę Ø3 mm. Przy doborze mocowania sprawdzaj jednak bezpośrednio pole „Średnica chwytu” na karcie wybranego wariantu. Litera T oznacza liczbę ostrzy; nie opisuje tolerancji wymiaru.
W nazwach części wariantów występuje dodatkowy separator x przed liczbą ostrzy. Nie zmienia on znaczenia końcowego oznaczenia 2T lub 3T. Porównuj wartości i jednostki każdego członu kodu.
6. Dobór fazownika do operacji
- Ustal geometrię: odczytaj wymagany kąt fazy lub zagłębienia z rysunku detalu i dobierz odpowiadający mu kąt wierzchołkowy narzędzia.
- Dobierz średnicę: uwzględnij średnicę otworu, szerokość planowanej fazy i miejsce na podejście narzędzia.
- Sprawdź mocowanie: porównaj średnicę chwytu z oprawką oraz dobierz długość narzędzia do dostępu.
- Odczytaj liczbę ostrzy: potwierdź końcówkę 2T lub 3T w wybranym wariancie.
- Uwzględnij materiał: dobierz warunki skrawania do gatunku, stanu obróbki cieplnej i geometrii operacji.
Przy nakiełkowaniu i fazowaniu wejścia do otworu narzędzie pracuje w różnych warunkach kontaktu z detalem. Ustal głębokość przejścia i tor ruchu dla konkretnej operacji. Nie przenoś bez sprawdzenia ustawień z fazownika o innym kącie lub średnicy.
7. Praca maszynowa i chłodzenie
Przed rozpoczęciem obróbki sprawdź mocowanie detalu i narzędzia oraz zgodność rozmiaru z programem. Stosuj ciecz obróbkową, która dociera do krawędzi skrawających. Prędkość i posuw dobieraj do materiału oraz średnicy, zaczynając od warunków odpowiednich dla konkretnej operacji.
- Sztywne zamocowanie: dobierz oprawkę do chwytu i ogranicz wysięg do potrzebnej długości.
- Ciecz obróbkowa: zapewnij jej podawanie podczas pracy, także przy stopach aluminium.
- Prędkość i posuw: odpowiednio zmniejsz warunki pracy, gdy wymaga tego materiał lub stabilność procesu.
- Kontrola fazy: sprawdź uzyskany wymiar i powierzchnię na detalu przed kontynuowaniem serii.
Prędkość obrotowa i posuw zależą od konkretnego wykonania oraz warunków obróbki. Innych ustawień mogą wymagać mała i duża średnica, różne kąty stożka oraz materiały o odmiennej twardości.
8. Najczęstsze pytania
Co oznacza VHM?
VHM oznacza narzędzie z pełnego węglika spiekanego. Część skrawająca i chwyt tworzą monolityczną konstrukcję.
Czy każdy wariant ma trzy ostrza?
Nie. W rodzinie występują wykonania 2T i 3T. Liczba ostrzy jest podana na końcu oznaczenia oraz w ostatnim wierszu karty wariantu.
Czy 90° oznacza kąt jednego boku?
90° oznacza pełny kąt wierzchołkowy końcówki. Kąt między osią a tworzącą takiego stożka wynosi 45°.
Czy 50L jest długością ostrza?
50L oznacza długość całkowitą 50 mm. Nie określa długości czynnej krawędzi ani głębokości skrawania.
Czy można używać ręcznej wiertarki?
Nie. Jest to narzędzie do pracy maszynowej ze sztywnym mocowaniem, a użycie ręcznej wiertarki jest wykluczone.
Co obejmuje zakup?
Jedną sztukę fazownika w wybranym rozmiarze. Przed zamówieniem porównaj średnicę, długość, kąt oraz liczbę ostrzy.
Nasze bestsellery
-
Bestseller
Śruba mocująca TORX, klasa 12.9, śrubki mocujące
M1,6x4 M1,8x4 standard M1,8x4 do głowic EXN02 M2x4 M2x5 + 35 więcejCena 1,05 złCena 0,85 złbez VAT -
Bestseller
 Frezy 4-ostrzowe 5.00
Frez VHM TiSiN 4-ostrzowy Z4 do stali i nierdzewki 55HRC, fi 1-20 mm VERSAMILL
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x9x3Dx50L + 52 więcejCena 17,67 złCena 14,37 złbez VAT -
Bestseller
 Frezy 3-ostrzowe 0.00
Frez 3-ostrzowy VHM DLC, DuraEdge3 Alu
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x9x3Dx50L + 40 więcejCena 29,52 złCena 24,00 złbez VAT -
Bestseller
 Płytki frezerskie 5.00
Płytki wieloostrzowe LNMU 0303ZER high feed, odporne na zużycie LNMU0303
LNMU0303ZER PM6625 LNMU0303ZER PM6325 LNMU0303ZER PM6125 LNMU0303ZER PM6525 LNMU0303ZER SG8255 + 4 więcejCena 146,00 złCena 118,70 złbez VAT -
Bestseller
Ostrza do gratowania HSS, różne rodzaje - zamiennik NOGA
BS1010 (10 szt.) BS1012 (10 szt.) BS2010 (10 szt.) BS2012 (10 szt.) BS3010 (10 szt.) + 26 więcejCena 50,43 złCena 41,00 złbez VAT -
Bestseller
 Frezy 1-ostrzowe 0.00
Frez jednoostrzowy DownCut negatyw VHM DLC do aluminium, PVC, plexi i tworzyw
Ø1x3x3.175Dx38L Ø1x5x3.175Dx38L Ø1.5x4x3.175Dx38L Ø1.5x5x3Dx38L Ø1.5x7x3.175Dx38L + 32 więcejCena 34,00 złCena 27,64 złbez VAT -
Bestseller
Wiertło kobaltowe HSSE-Co8 - TiN- HSS M42, mocne, odporne na zużycie
Ø0.5 Ø0.6 Ø0.7 Ø0.8 Ø0.9 + 138 więcejCena 8,40 złCena 6,83 złbez VAT -
Bestseller
Frez teowy VHM frez węglikowy do rowków - TiSiN
Ø2x0.3Hx50L Ø2x0.4Hx50L Ø2x0.5Hx50L Ø2x0.6Hx50L Ø2x0.7Hx50L + 179 więcejCena 36,90 złCena 30,00 złbez VAT -
Bestseller
 Frezy do gwintowania 0.00
Frez do gwintowania M0.8-M20 - jednoostrzowy TiSiN
M0.8x0.2x50L - TiSiN M1.0x0.25x50L - TiSiN M1.4x0.3x50L - TiSiN M1.2x0.25x50L - TiSiN M1.6x0.35x50L - TiSiN + 38 więcejCena 57,81 złCena 47,00 złbez VAT -
Bestseller

 Pogłębiacze stożkowe 0.00
Pogłębiacz stożkowy 3-ostrzowy Fi4.5-fi60, 90° - HSS-CO - 5% kobaltu, chwyt walcowy
Ø4.5 x 4 x 90° x 40L Ø5 x 5 x 90° x 45L Ø6.3 x 5 x 90° x 45L Ø8.3 x 6 x 90° x 50L Ø10.4 x 6 x 90° x 50L + 12 więcejCena 21,00 złCena 17,07 złbez VAT -
Bestseller
 Frezy 4-ostrzowe 5.00
Frez trzpieniowy 4-ostrzowy VHM HYPERCUT
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x9x3Dx50L + 42 więcejCena 27,98 złCena 22,75 złbez VAT -
Bestseller
 Frezy 4-ostrzowe 0.00
Frez trzpieniowy 4-ostrzowy VHM TiSiN gryzak
Ø4x12x4Dx50L Ø5x13x5Dx50L Ø6x15x6Dx50L Ø8x20x8Dx60L Ø10x25x10Dx75L + 14 więcejCena 43,05 złCena 35,00 złbez VAT -
Bestseller
 Frezy promieniowe 0.00
Frez torusowy promieniowy 4-ostrzowy VHM, TiSiN, do 55HRC
Ø1xR0.1x4Dx50L Ø1xR0.2x4Dx50L Ø1xR0.3x4Dx50L Ø1.5xR0.1x4Dx50L Ø1.5xR0.2x4Dx50L + 151 więcejCena 28,29 złCena 23,00 złbez VAT -
Bestseller
 Frezy fazowe 0.00
Fazownik VHM węglik nakiełek 2/3-ostrzowy TiSiN, 30° 40° 45° 50° 60° 70° 80° 90° 100° 110° 120° 130° 140° 150°
3x50Lx30°2T 4x50Lx30°2T 5x50Lx30°2T 6x50Lx30°2T 8x60Lx30°2T + 146 więcejCena 36,30 złCena 29,51 złbez VAT -
Bestseller
Wiertło HSSCo5 – HSS-E M35 wysokowydajne wiertło HSS z 5% kobaltu odporne na zużycie
Ø0.3 Ø0.4 Ø0.5 Ø0.6 Ø0.7 + 150 więcejCena 6,00 złCena 4,88 złbez VAT -
Bestseller

 Frezy 3-ostrzowe 0.00
Frez 3-ostrzowy VHM DLC, TriMill DLC AL
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x8x3Dx50L + 38 więcejCena 22,15 złCena 18,01 złbez VAT


 Zaloguj przez Facebooka
 Zaloguj przez Google
