


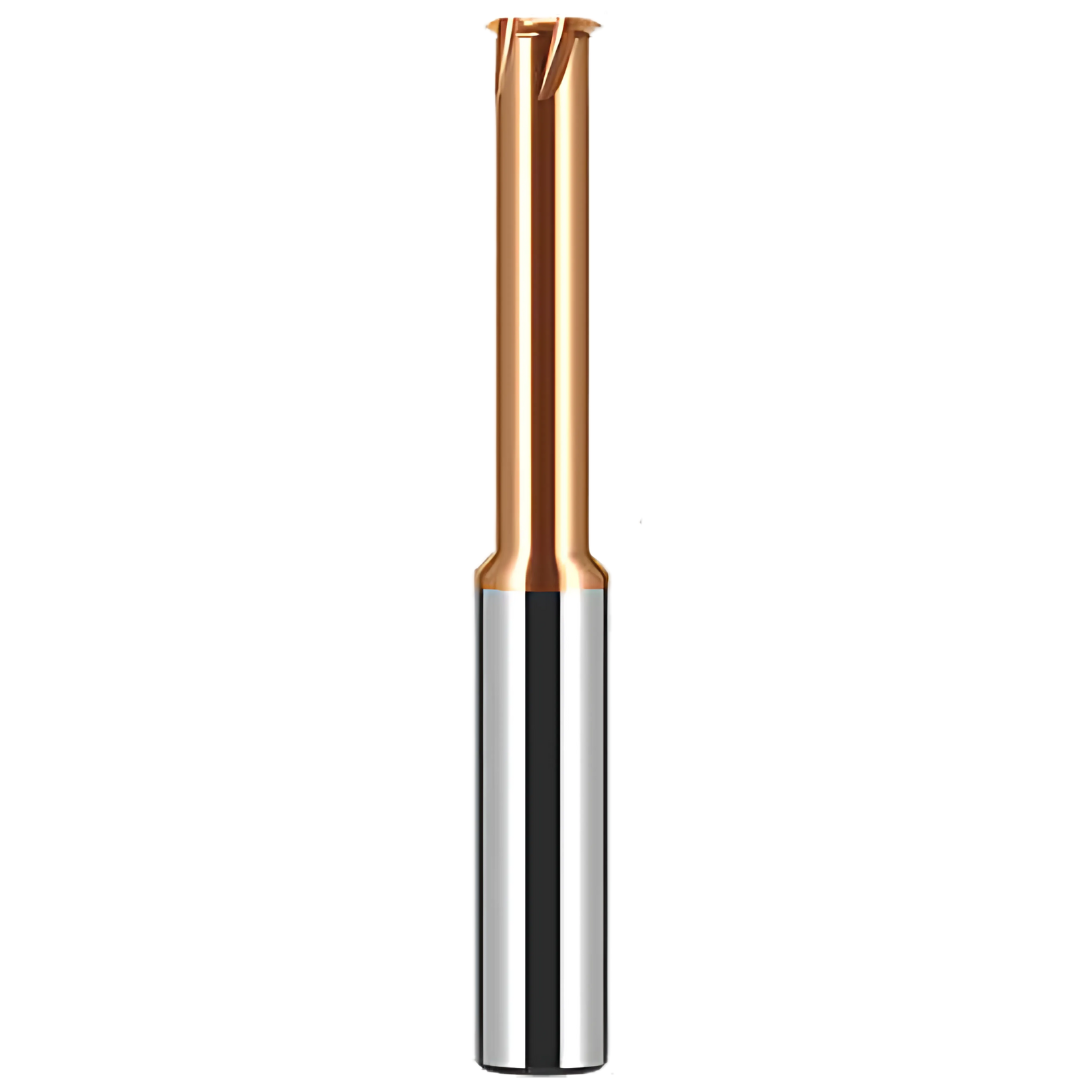
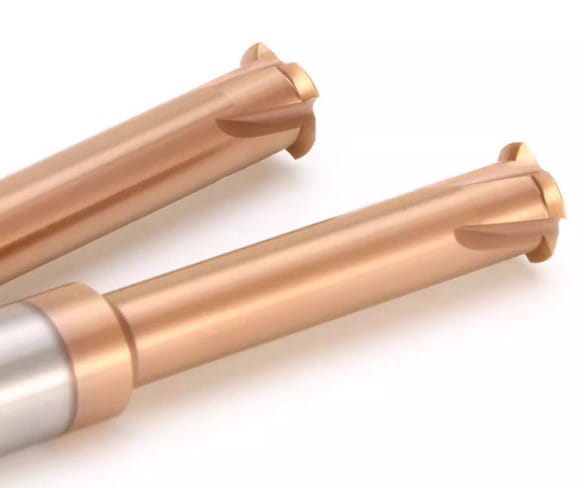


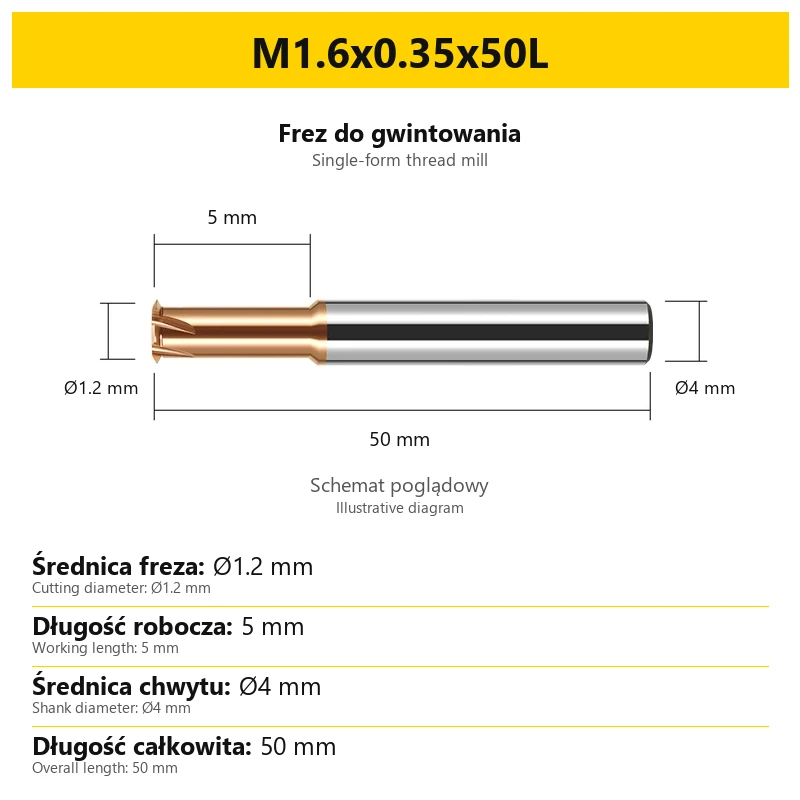


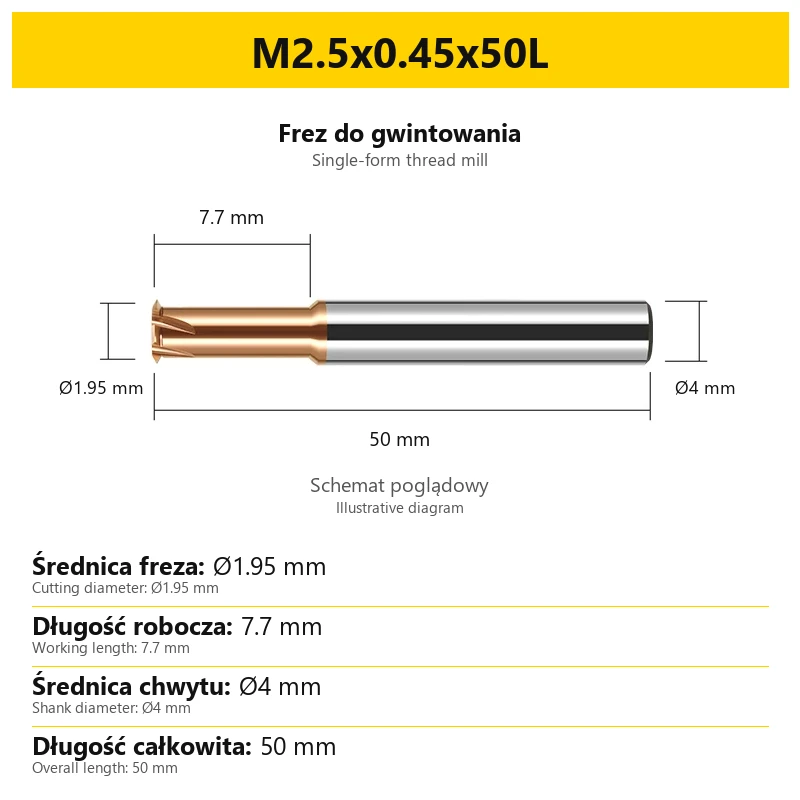
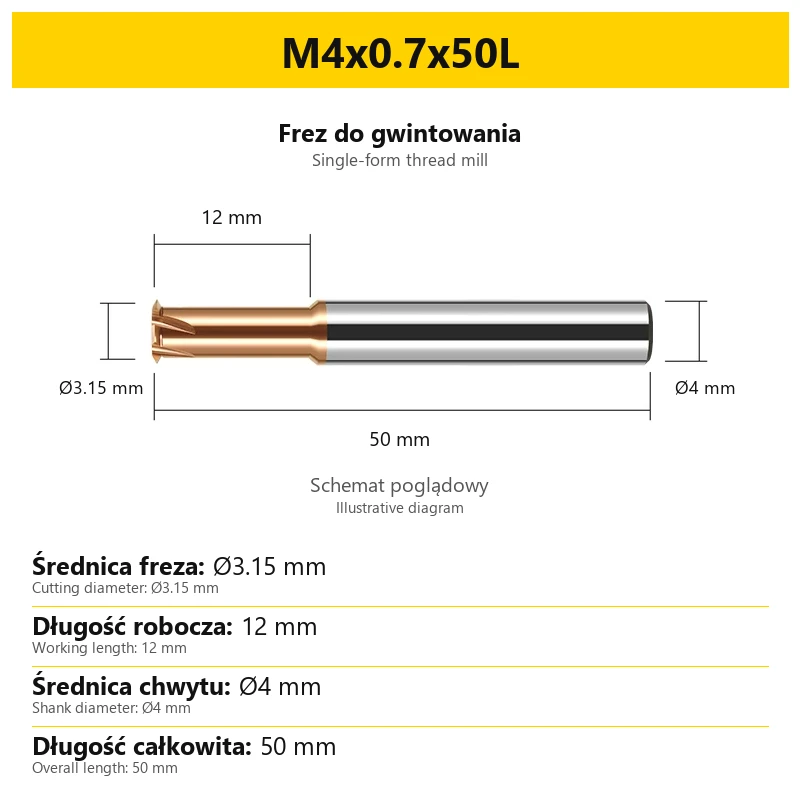



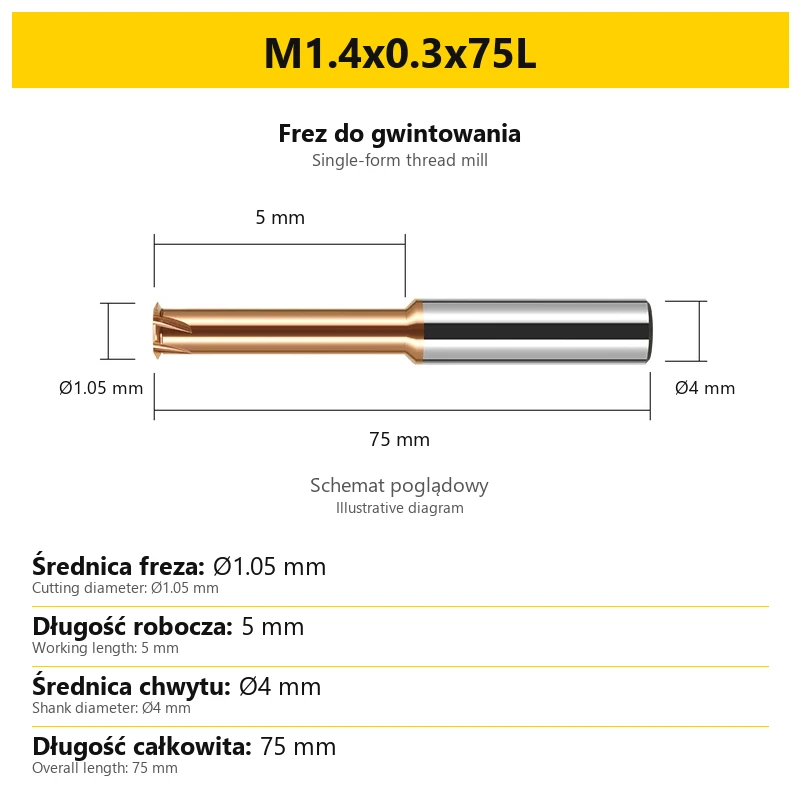
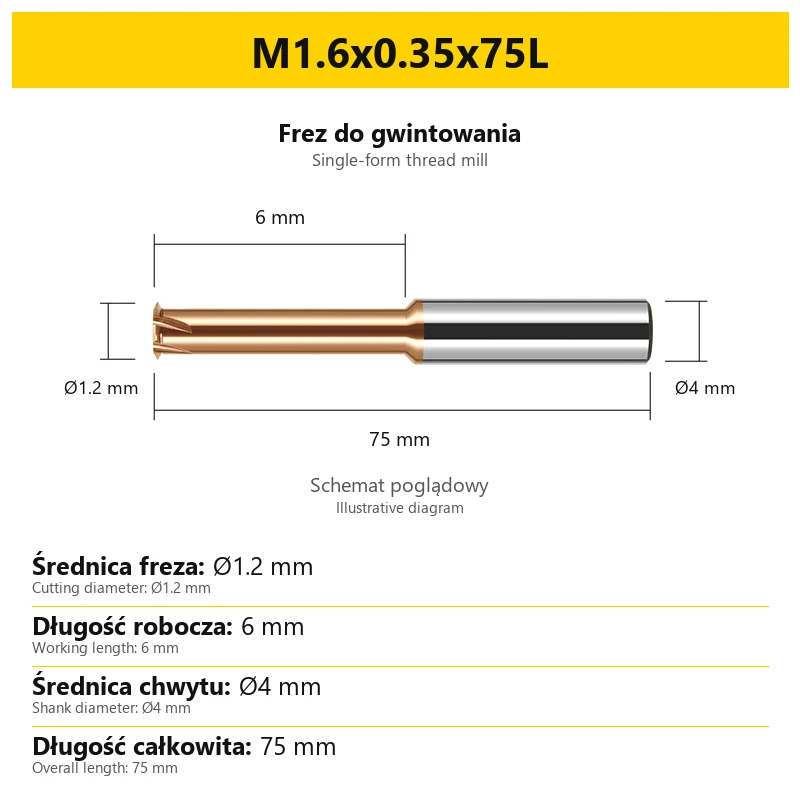

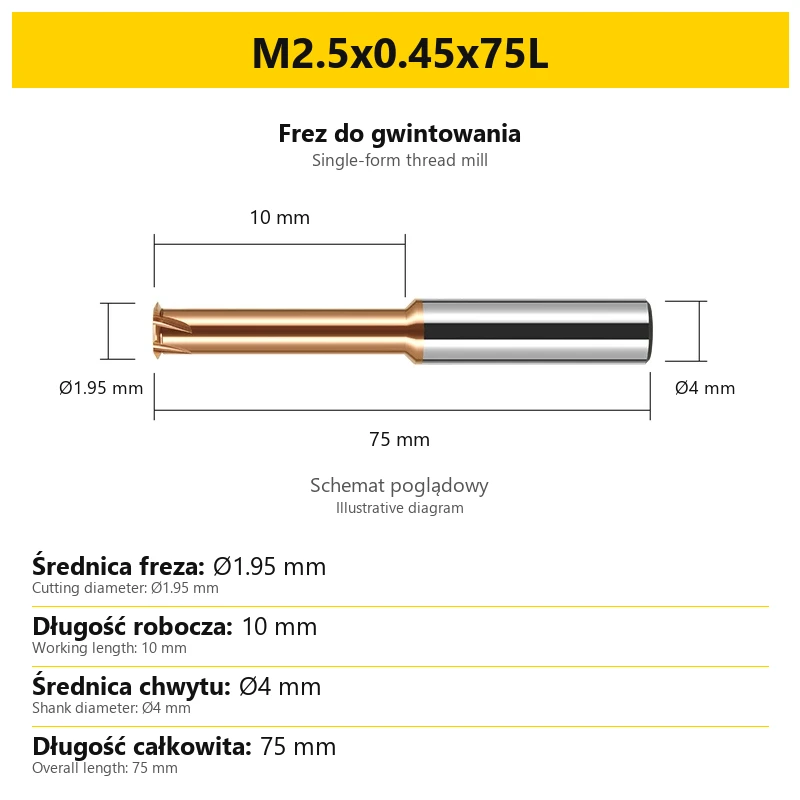

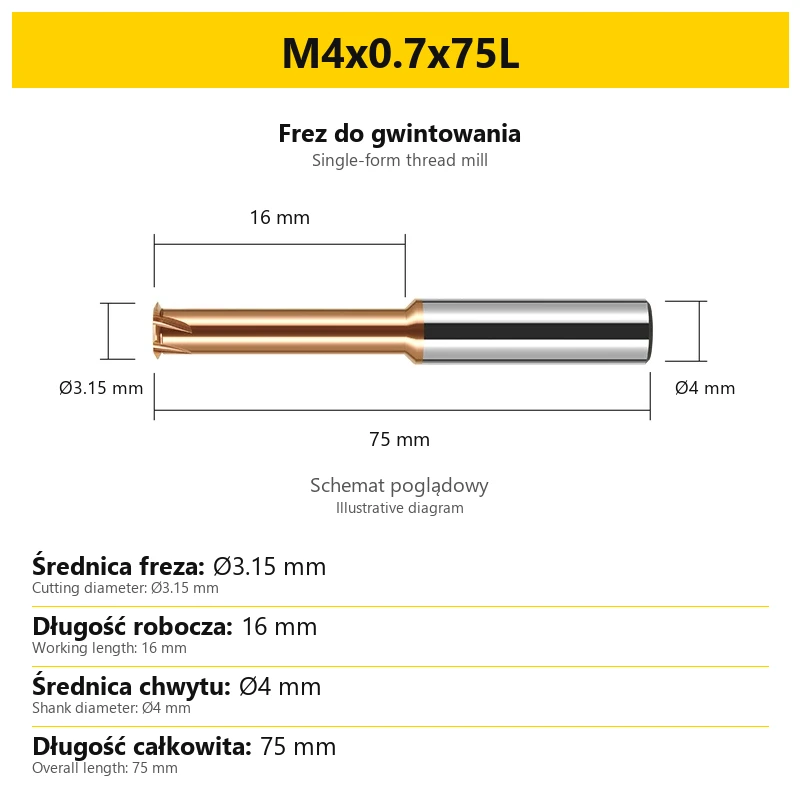

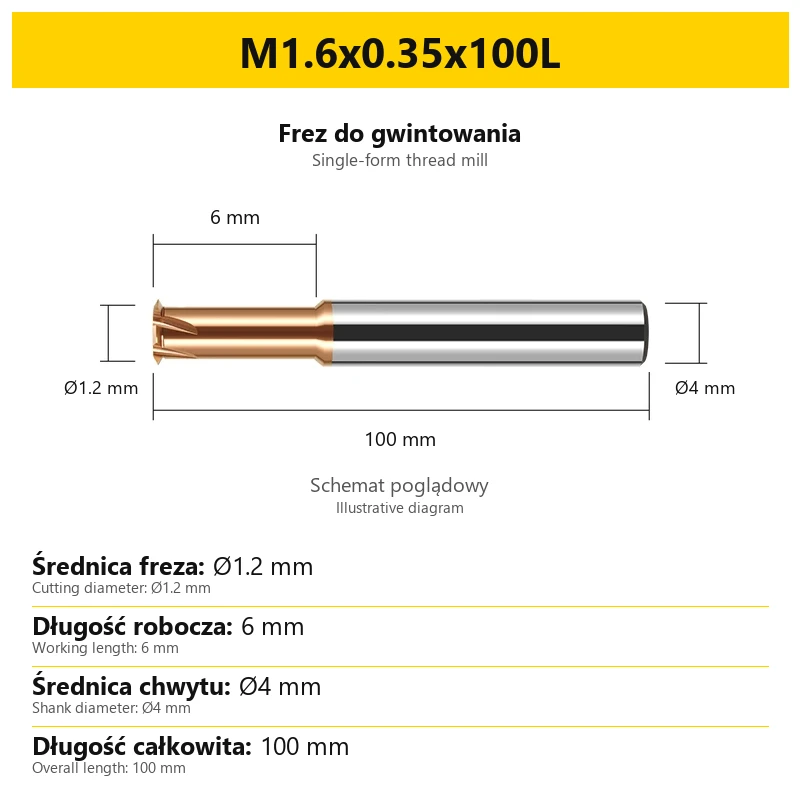
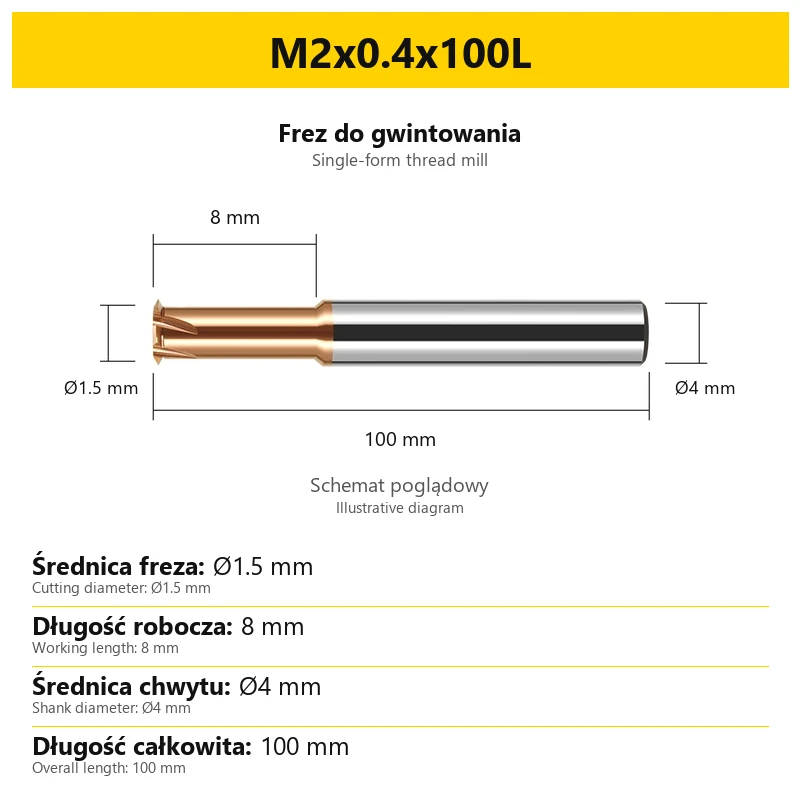
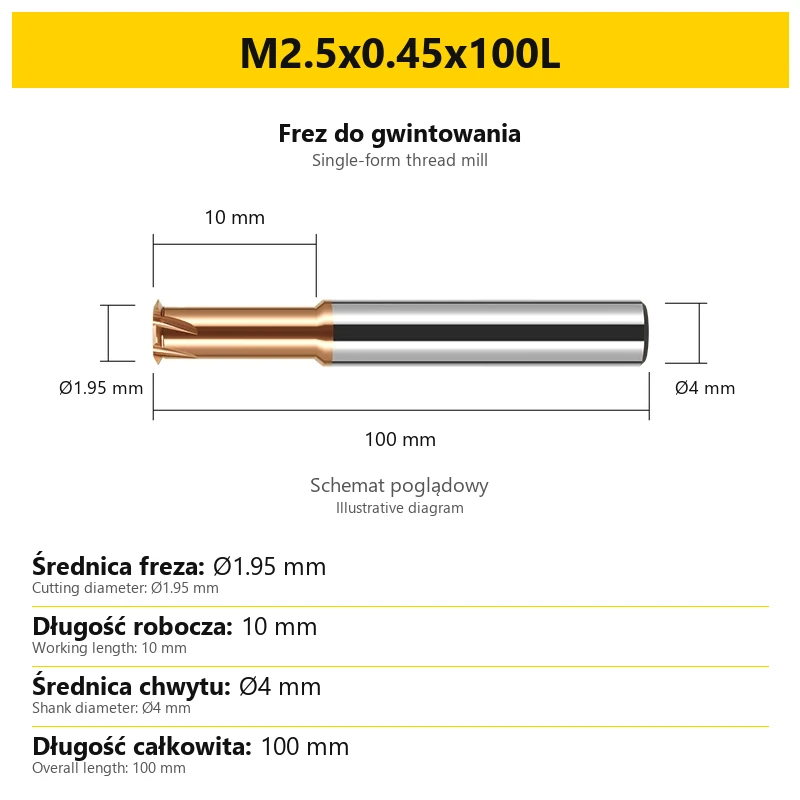

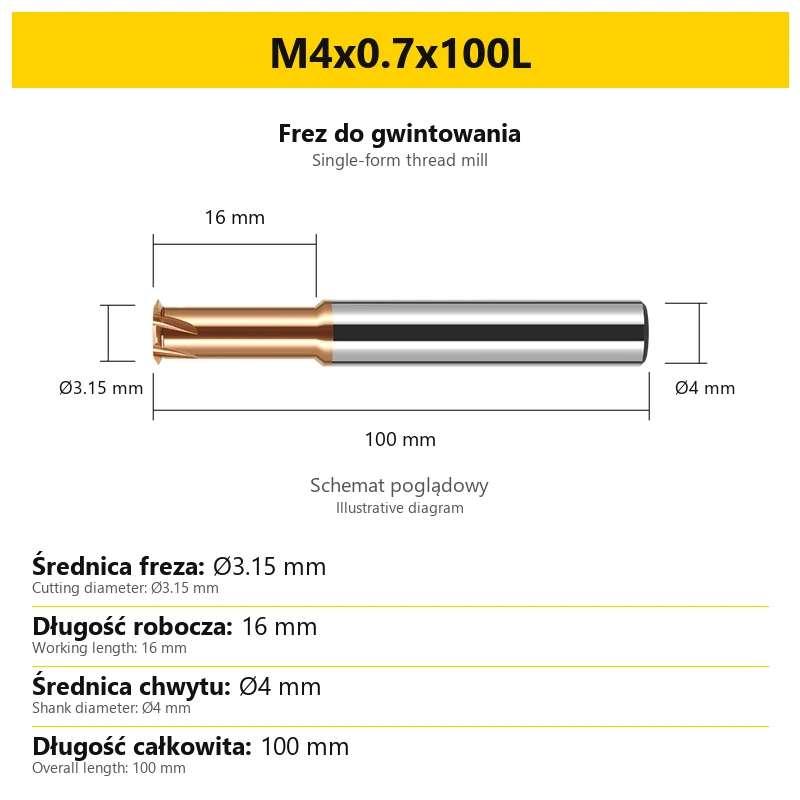
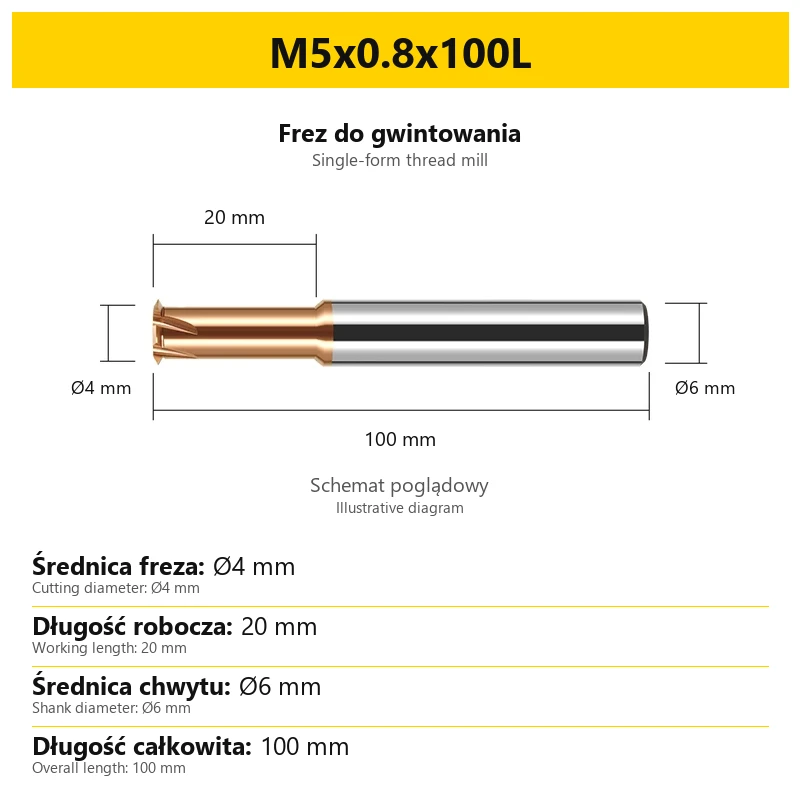
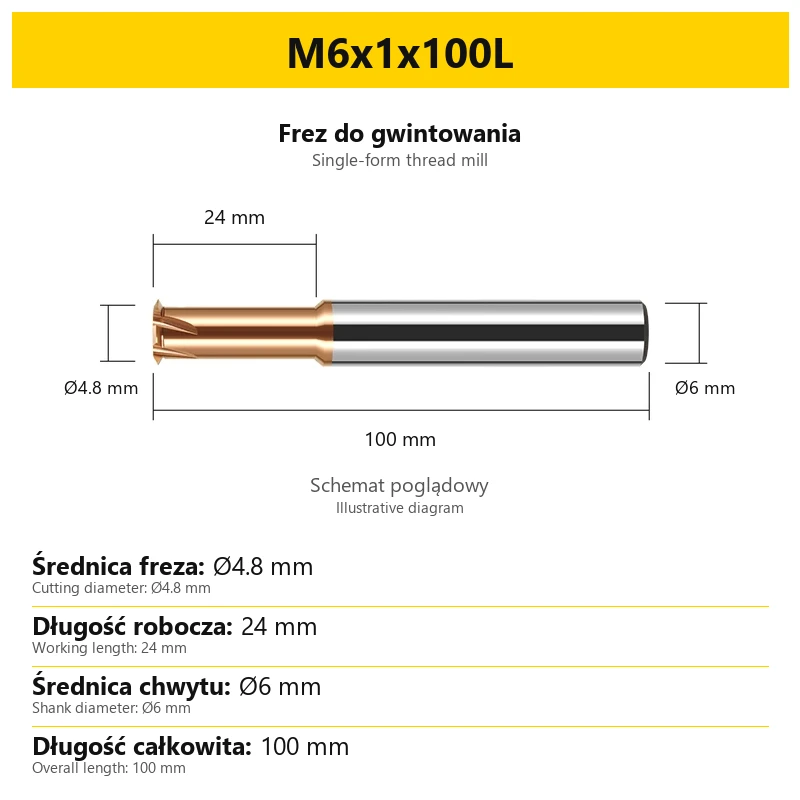
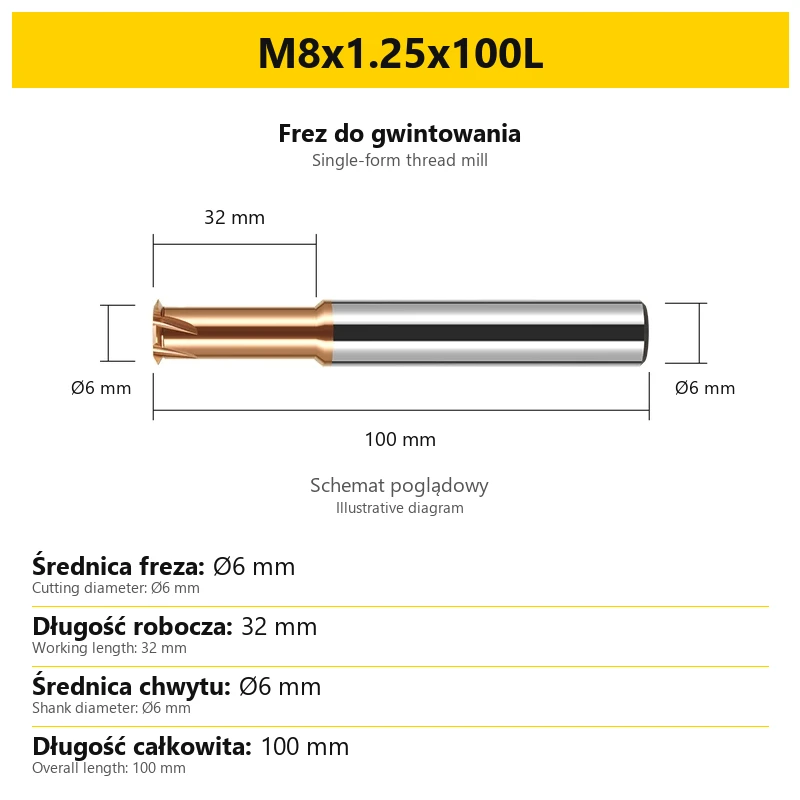
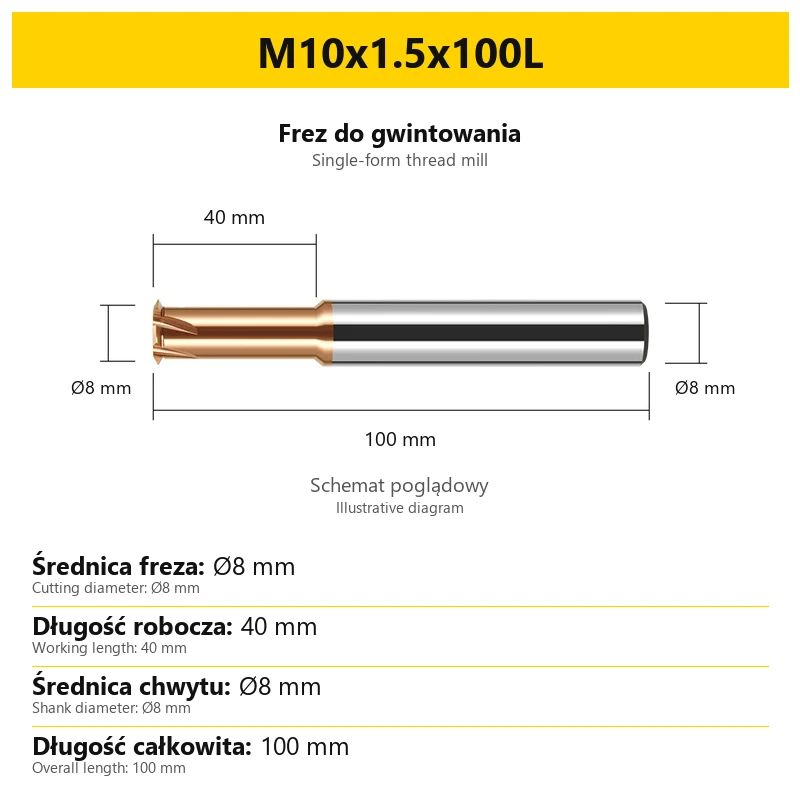

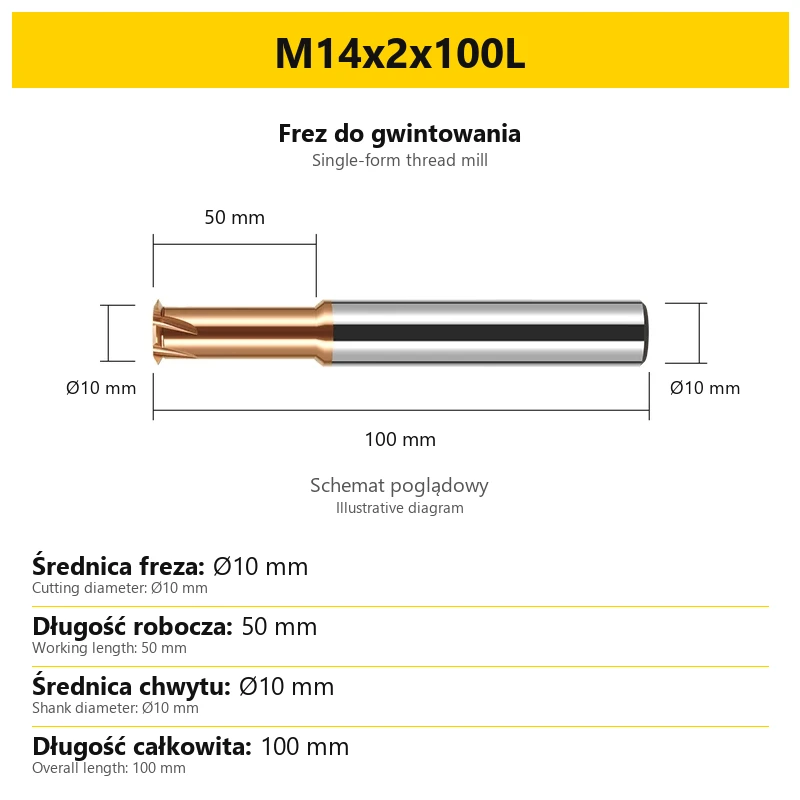


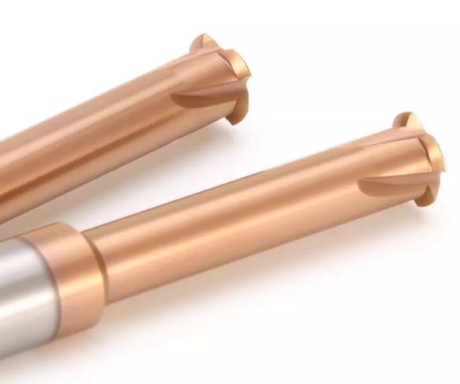
Frez do gwintowania M0.8-M20 - jednoostrzowy TiSiN
Ceny podane bez kosztów dostawy.
Ceny podane bez kosztów dostawy.
Zapytaj o produkt

Administratorem danych osobowych jest Kortools. Przetwarzamy je w celu przesłania odpowiedzi na zapytanie. Więcej informacji dotyczących przetwarzania danych osobowych znajduje się w polityce prywatności.
Wybierz wariant produktu:
Poszczególne warianty mogą różnić się ceną
Kod produktu: 07B7-296CF
Opis produktu
Gwinty metryczne M0.8–M20 • chwyt walcowy • obróbka CNC
Monolityczny frez z węglika spiekanego z powłoką TiSiN, przeznaczony do frezowania gwintów metrycznych. Pojedynczy profil skrawający znajduje się przy końcu części roboczej. Narzędzie pracuje po zaprogramowanym torze śrubowym, a rozmiar dobiera się według gwintu, skoku i wymaganej długości narzędzia.
Seria obejmuje wykonania standardowe i wydłużone. Wymiary freza, części roboczej oraz chwytu sprawdź na karcie wybranego wariantu. Oznaczenie M określa rozmiar gwintu; nie jest średnicą chwytu narzędzia.
Zastosowanie i materiały obrabiane
Wersja TiSiN jest przeznaczona do gwintowania elementów stalowych i żeliwnych. Zakres zastosowań obejmuje również stal nierdzewną oraz stopy tytanu. Parametry dobierz do konkretnego gatunku i stanu materiału.
| Materiał | Zakres zastosowania |
|---|---|
| Stal węglowa i stopowa | Gwintowanie stali węglowych oraz stopowych, w tym stali 45# i stali chromowo-molibdenowych oznaczonych 40/42. |
| Stal narzędziowa i matrycowa | Wykonywanie gwintów w elementach narzędzi, form i matryc. |
| Stal nierdzewna i stopy tytanu | Obróbka gwintów z parametrami dopasowanymi do gatunku materiału. |
| Żeliwo i żeliwo sferoidalne | Frezowanie gwintów w elementach żeliwnych. |
Narzędzie może wykonywać gwinty wewnętrzne i zewnętrzne oraz gwinty prawe i lewe. Kierunek i przebieg obróbki określa program CNC. Możliwa jest praca przy otworach nieprzelotowych, jeśli geometria narzędzia i przygotowanie otworu zapewniają miejsce na wymagany ruch.
Budowa i specyfikacja
| Parametr | Wykonanie |
|---|---|
| Rodzaj narzędzia | Frez do gwintowania z pojedynczym profilem skrawającym wzdłuż osi |
| Materiał narzędzia | VHM — monolityczny węglik spiekany |
| Powłoka | TiSiN |
| Rodzaj gwintu | Metryczny, oznaczenie M |
| Zakres oznaczeń gwintu | M0.8–M20, zależnie od wybranego wariantu |
| Chwyt | Walcowy; jego średnicę podaje karta wariantu |
| Długość całkowita | 50–100 mm, zależnie od wybranego wariantu |
| Średnica freza i długość robocza | Wartości przypisane do konkretnego rozmiaru na jego karcie |
Część robocza i chwyt tworzą jedno narzędzie z węglika spiekanego. Powłoka dotyczy wersji produktu wybranej w tej ofercie. Rozmiary o podobnym oznaczeniu gwintu mogą różnić się długością roboczą lub średnicą chwytu — sprawdź oba te wymiary przed doborem oprawki i programu.
Pojedynczy profil — sposób wykonywania gwintu
Pojedynczy profil oznacza jeden poziom zarysu gwintującego przy końcu narzędzia. Nie oznacza jednej krawędzi obwodowej ani jednego rowka wiórowego. To rozróżnienie jest istotne przy opisie frezów określanych jako „jednoostrzowe”.
Gwint powstaje podczas ruchu narzędzia po torze śrubowym. W obróbce jednochodowego gwintu metrycznego przesunięcie osiowe przypadające na obieg odpowiada skokowi gwintu. Obrabiarka i program muszą obsługiwać interpolację śrubową.
Konstrukcja z pojedynczym profilem pozwala dobierać skok w programie w granicach dopuszczalnych dla geometrii narzędzia. Przy wyborze korzystaj z oznaczenia wariantu. Zmiana ustawień programu nie zmienia fizycznej średnicy freza, długości roboczej ani profilu skrawającego.
Jak czytać rozmiar i wymiary frezu
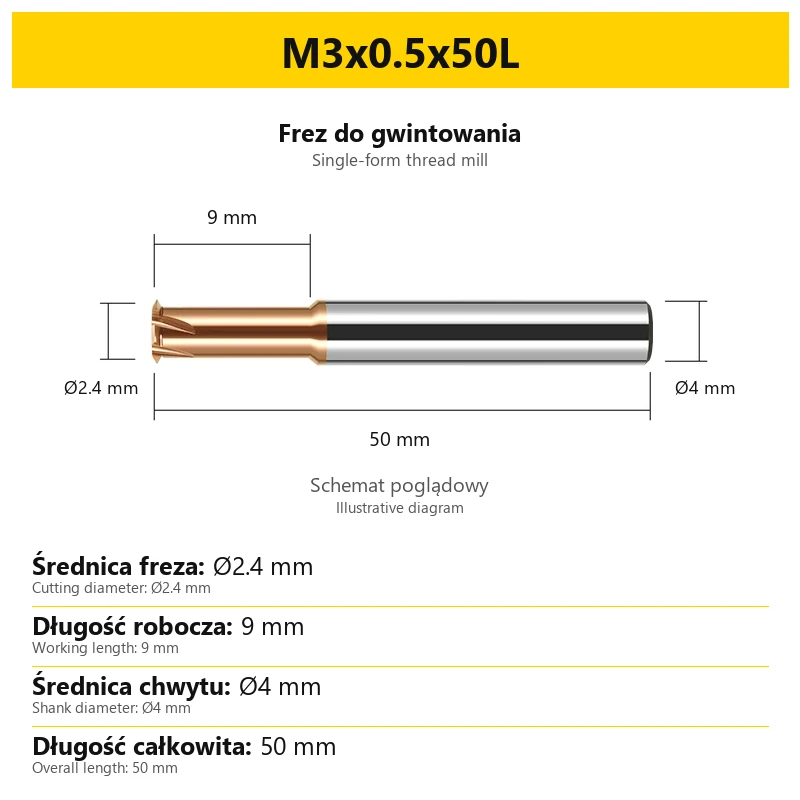
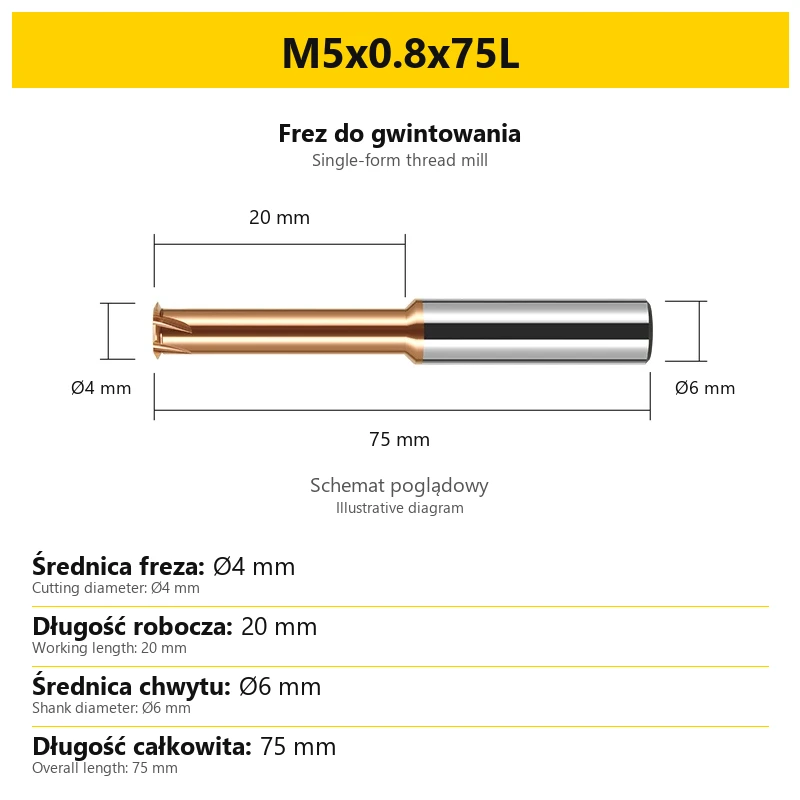
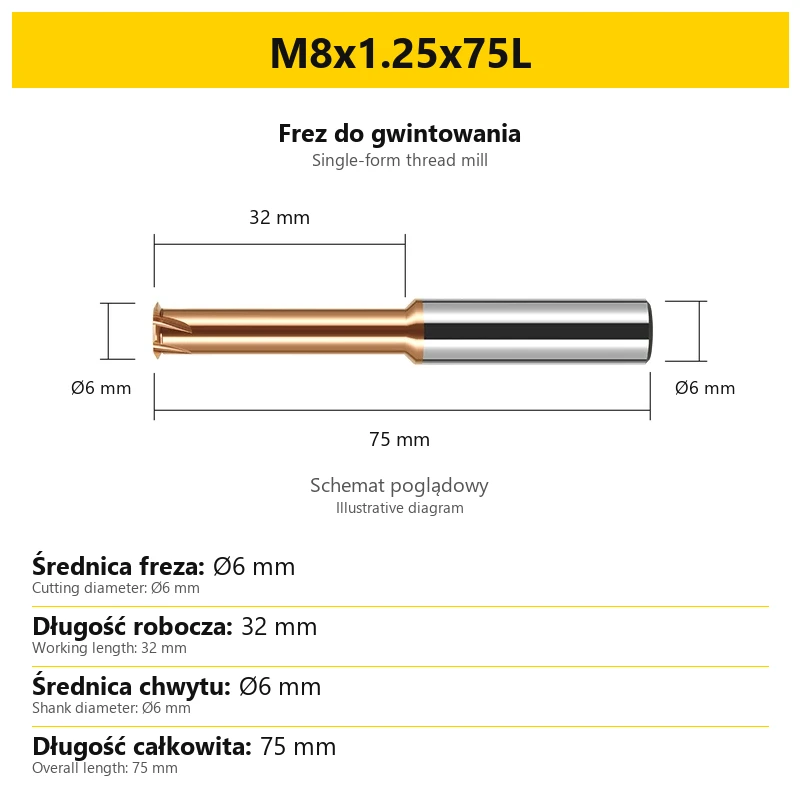
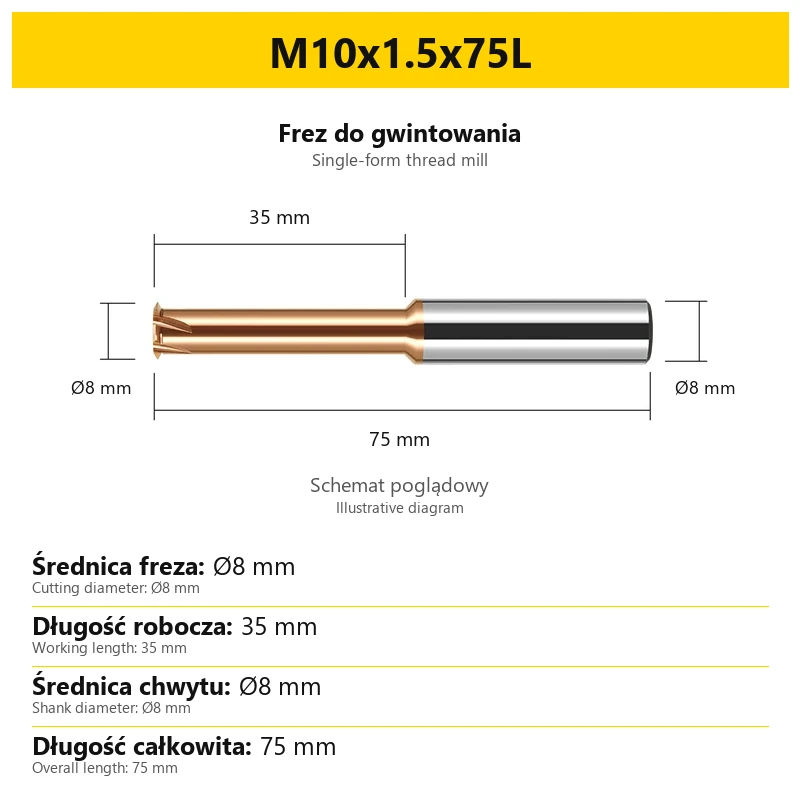
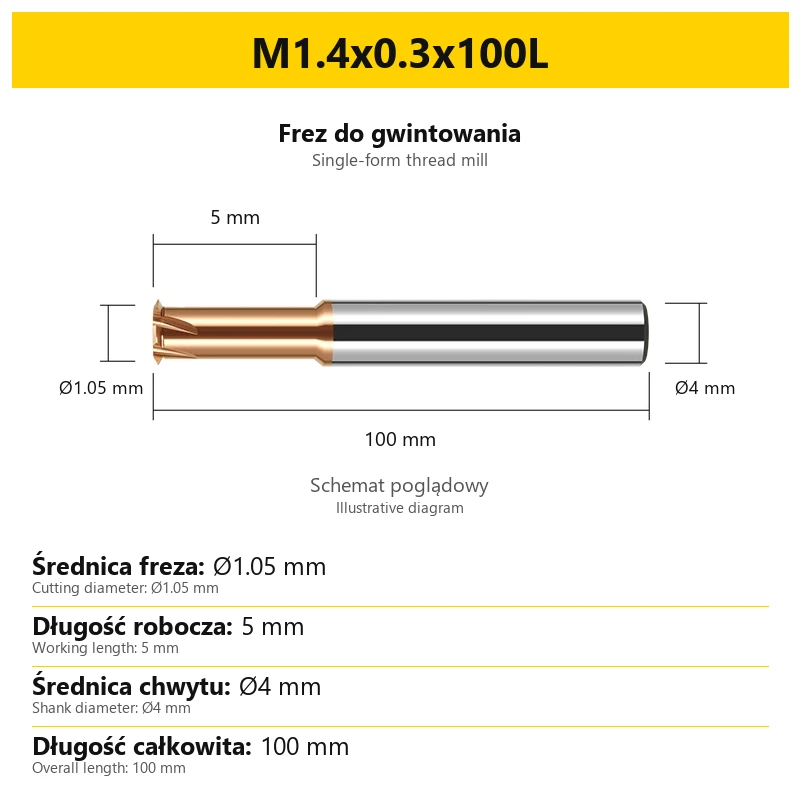
Przykład oznaczenia: M3x0.5x50L. Kod podaje rozmiar gwintu, skok oraz długość całkowitą frezu. Wszystkie wymiary liniowe są wyrażone w milimetrach; kropka w kodzie oznacza separator dziesiętny.
| Fragment kodu | Znaczenie w przykładzie |
|---|---|
| M3 | Gwint metryczny o średnicy nominalnej 3 mm |
| 0.5 | Skok gwintu 0.5 mm |
| 50L | Długość całkowita narzędzia 50 mm |
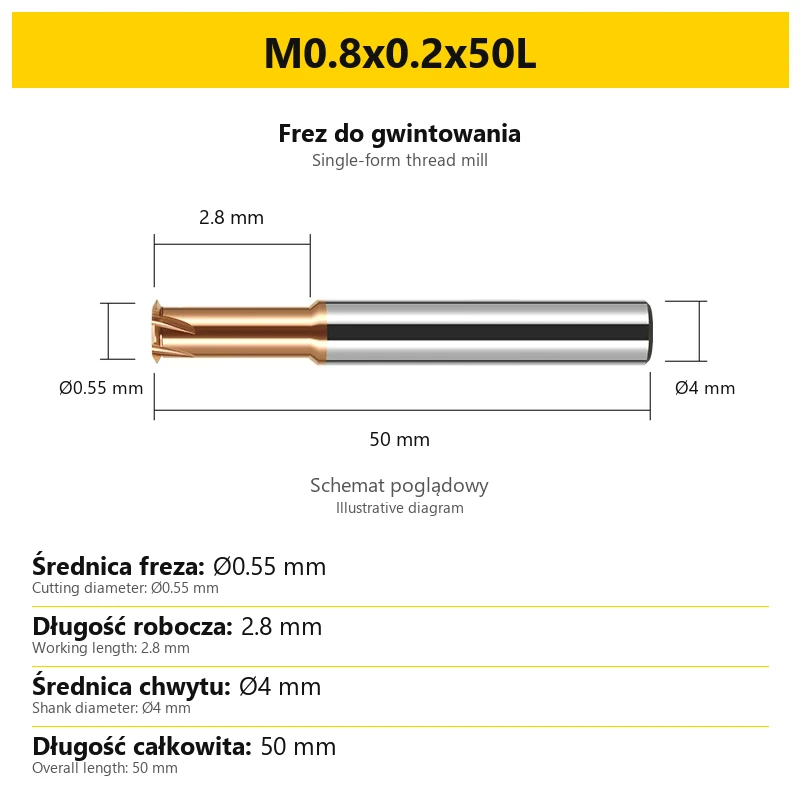
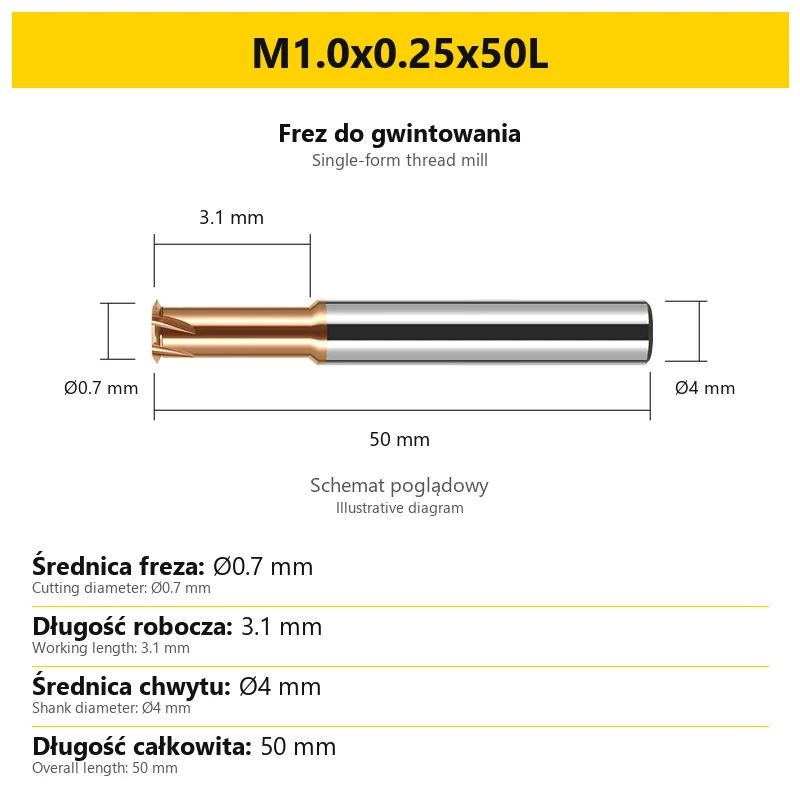
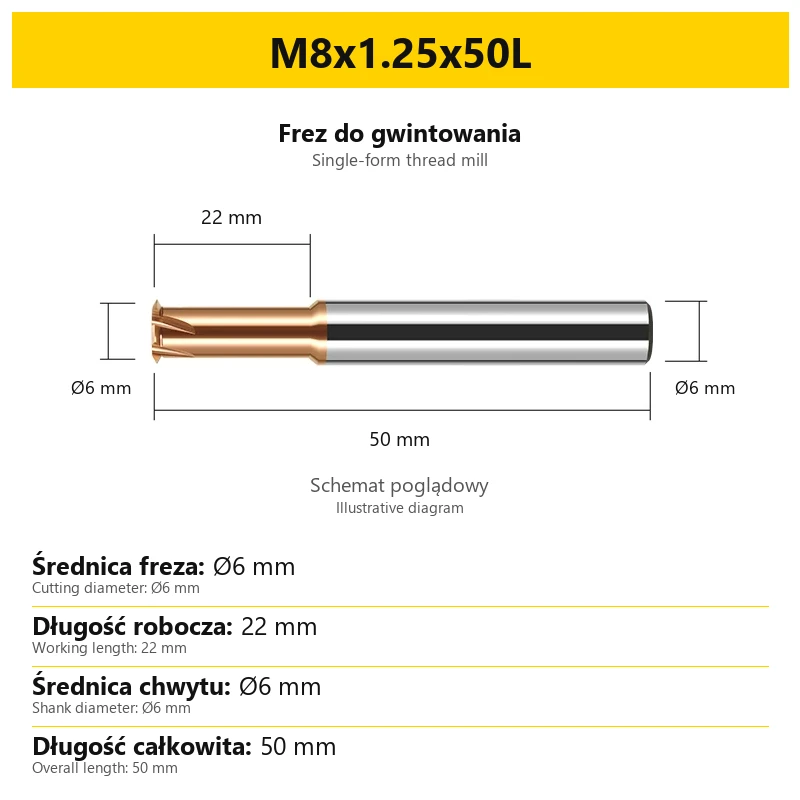
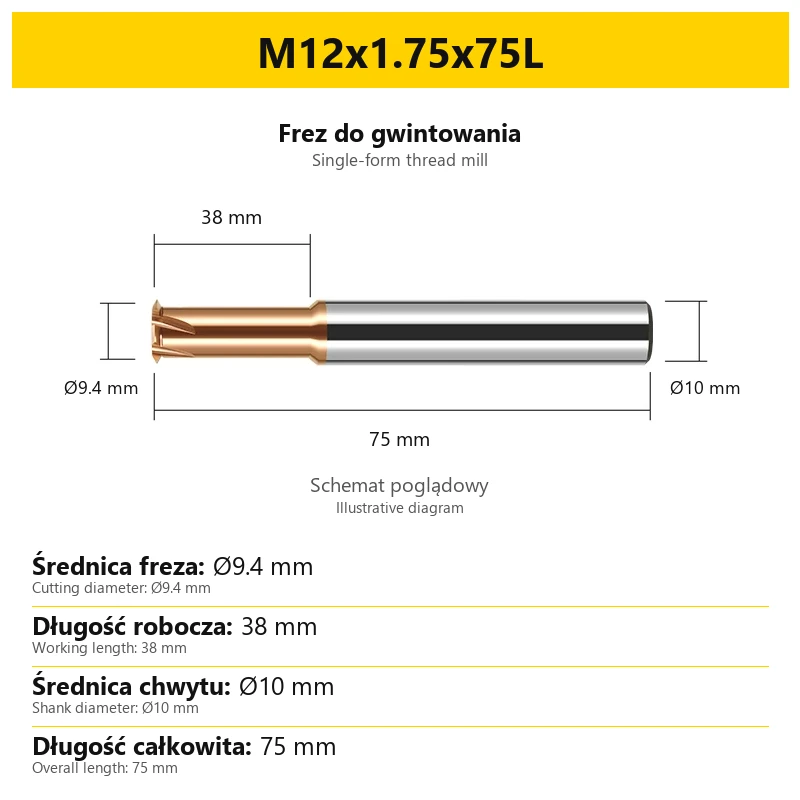
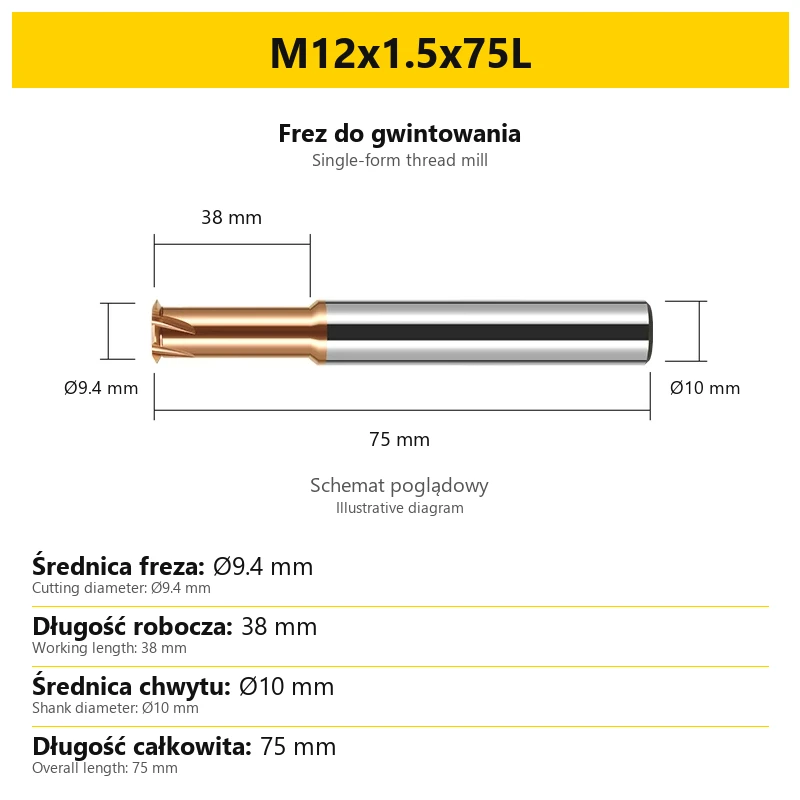
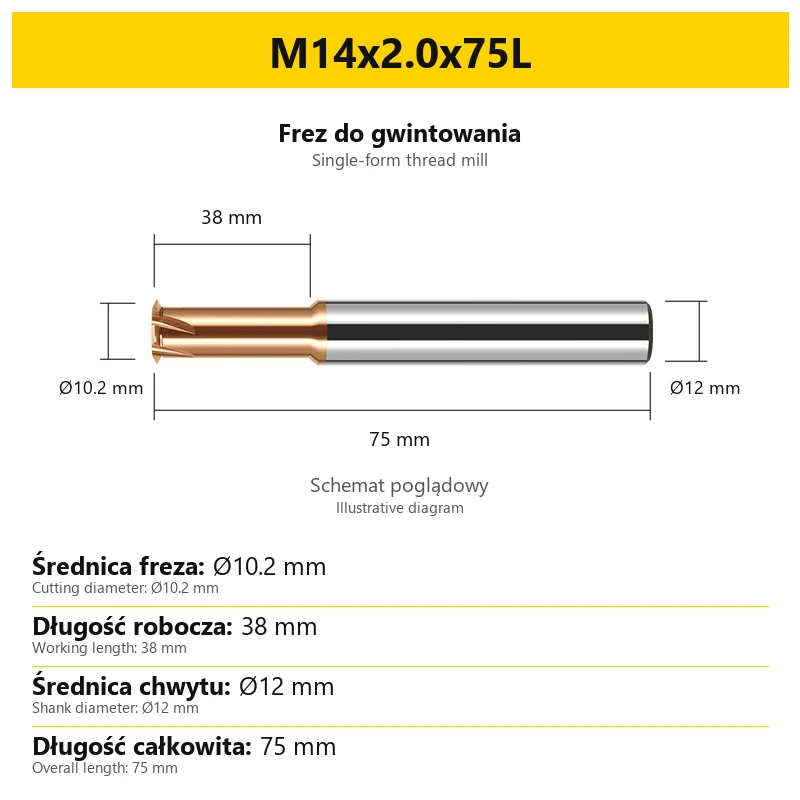
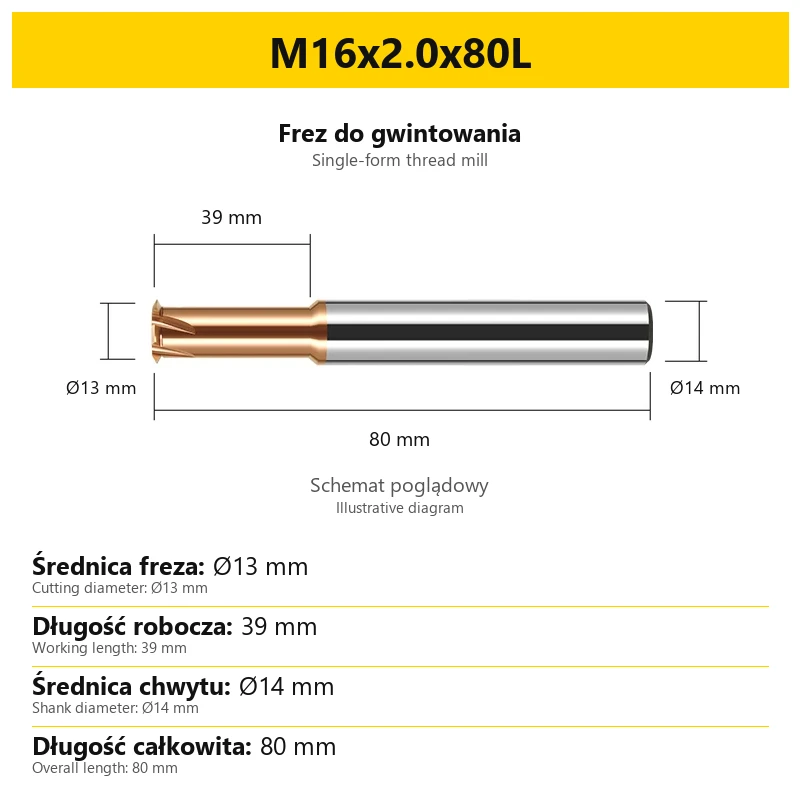
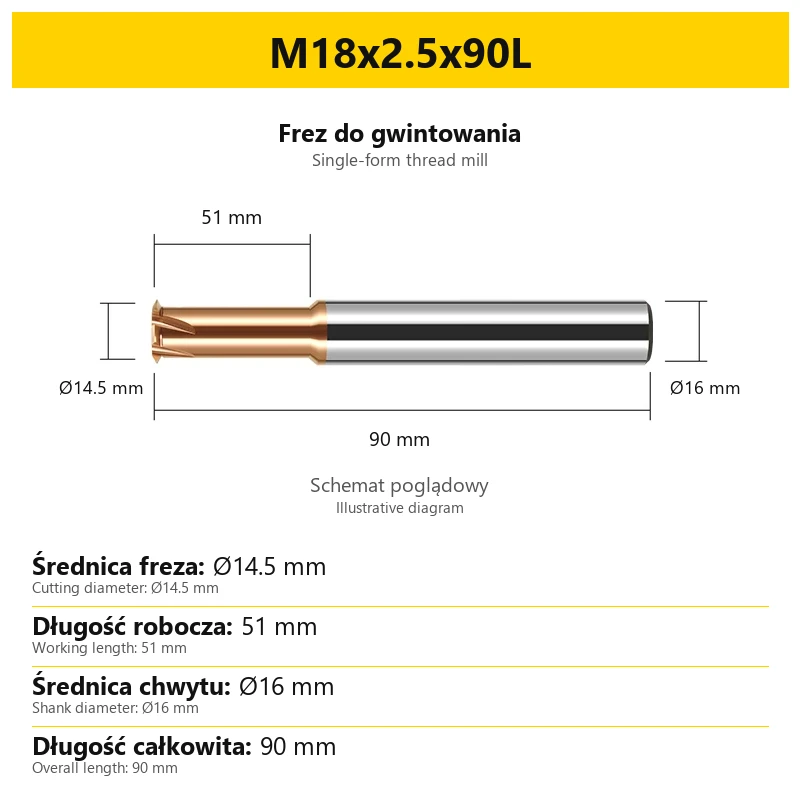
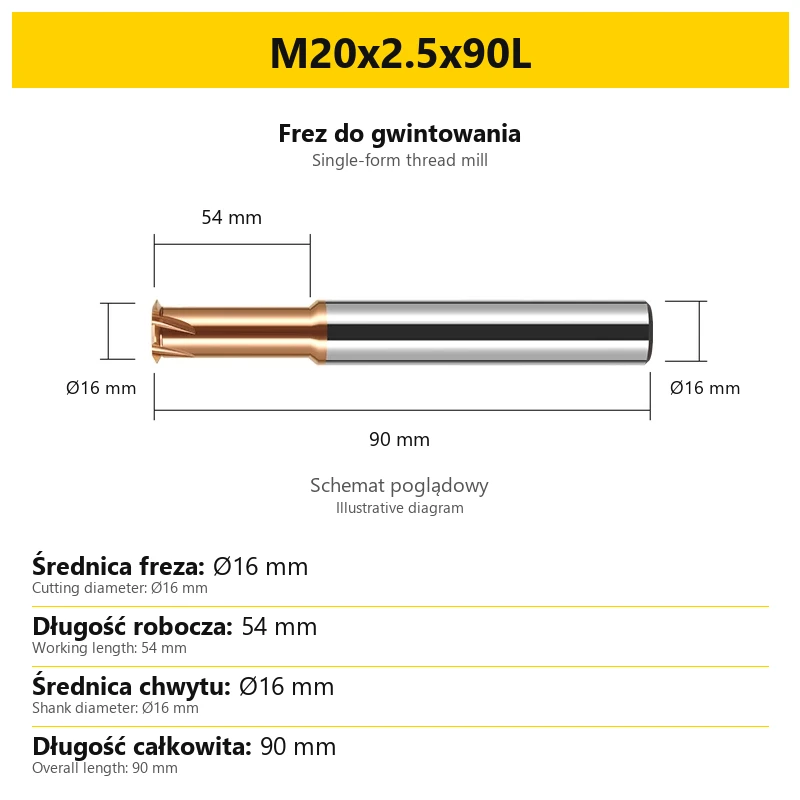
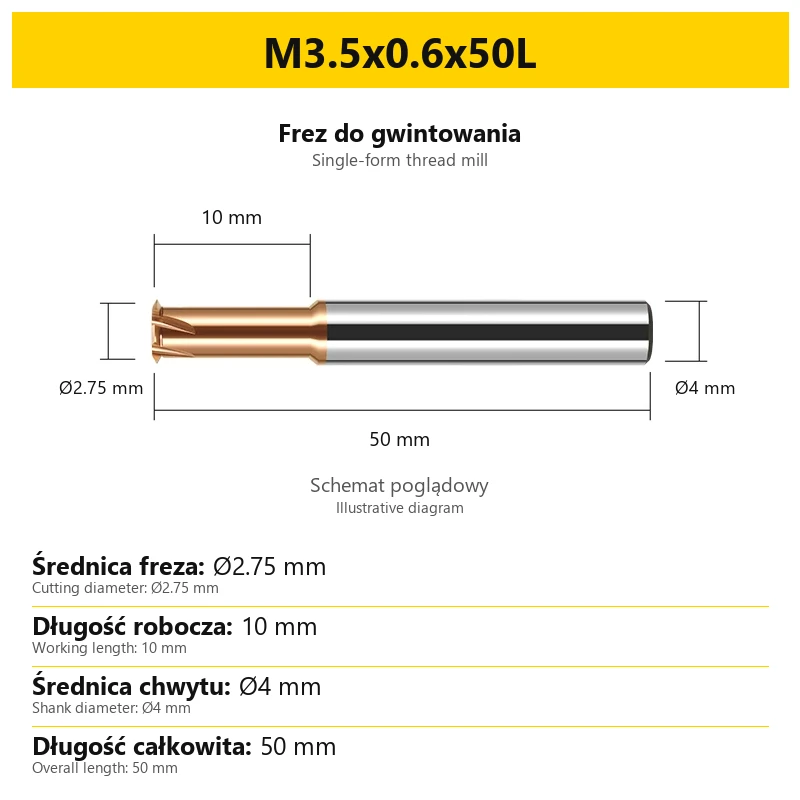
W tym przykładzie średnica freza wynosi Ø2.4 mm, długość robocza 9 mm, a średnica chwytu Ø4 mm. Średnica freza jest więc inna niż średnica nominalna gwintu i inna niż średnica mocowania w oprawce.
| Wymiar na karcie | Do czego służy |
|---|---|
| Średnica freza | Określa średnicę części skrawającej potrzebną do doboru narzędzia i przygotowania toru obróbki. |
| Długość robocza | Określa wymiar części roboczej. Uwzględnij go przy sprawdzaniu dostępu do obszaru gwintowania. |
| Średnica chwytu | Służy do doboru mocowania; musi odpowiadać stosowanej oprawce. |
| Długość całkowita L | Obejmuje całe narzędzie razem z chwytem. Nie jest dopuszczalną głębokością gwintu. |
Dobór wariantu do detalu
- Sprawdź gwint na rysunku części. Odczytaj jego średnicę nominalną i skok, a następnie wybierz odpowiadające im oznaczenie wariantu.
- Sprawdź dostęp do gwintu. Uwzględnij średnicę freza, długość roboczą, głębokość otworu i miejsce na przejście oprawki.
- Dobierz średnicę mocowania. Kieruj się średnicą chwytu podaną na karcie, a nie liczbą po literze M.
- Dobierz długość całkowitą do wysięgu. Wariant wydłużony wybierz wtedy, gdy wymaga tego dostęp. Zachowaj możliwie krótkie wysunięcie z oprawki.
Wersja 75L lub 100L podaje długość całkowitą, a nie długość części gwintującej. Dłuższy frez może mieć inną długość roboczą niż wykonanie standardowe tego samego oznaczenia M i skoku. Porównaj całą kartę wariantu, zamiast kierować się wyłącznie końcową liczbą w kodzie.
Mocowanie i kontrola przed pracą
- Sprawdź bicie narzędzia. Gdy przekracza 0.01 mm, skoryguj mocowanie przed rozpoczęciem skrawania.
- Ogranicz wysunięcie. Pozostaw poza oprawką długość potrzebną do wykonania operacji, z uwzględnieniem dostępu i wolnej przestrzeni.
- Przy większym wysięgu ogranicz obciążenie. Zmniejsz odpowiednio prędkość obrotową, posuw lub głębokość skrawania.
- Sprawdź tor narzędzia i oprawki. Zweryfikuj wejście, obróbkę i wyjście z obszaru gwintu przed rozpoczęciem pracy.
Narzędzie jest przeznaczone do frezowania gwintów na obrabiarkach CNC. Pracuje z ruchem obiegowym i osiowym określonym w programie. Dobór oprawki, wysięgu i programu powinien uwzględniać wszystkie cztery wymiary pokazane na karcie.
Warunki skrawania i reakcja na drgania
Obroty, posuw i głębokość skrawania dobierz do materiału detalu, średnicy freza, długości roboczej i wysunięcia z oprawki. Nie przenoś ustawień bezpośrednio między wariantem krótkim a wydłużonym tylko dlatego, że mają takie samo oznaczenie gwintu.
Jeżeli występują nietypowe drgania lub hałas, zmniejsz posuw skrawania do uzyskania stabilniejszych warunków. Sprawdź bicie oraz wysunięcie narzędzia. Przy nadmiernym wysięgu skoryguj warunki skrawania zgodnie z zasadami opisanymi wyżej.
Podczas obróbki stali stosuj chłodzenie olejem lub cieczą chłodzącą. Sposób podawania chłodziwa i warunki obróbki dopasuj do stanowiska, materiału oraz wykonywanego gwintu.
Najczęstsze pytania
Czy M3 oznacza chwyt o średnicy 3 mm?
Nie. M3 oznacza gwint metryczny o średnicy nominalnej 3 mm. Średnicę chwytu oraz średnicę freza podaje osobno karta wariantu.
Czy frez nadaje się do gwintów wewnętrznych i zewnętrznych?
Tak, z odpowiednim programem i sprawdzeniem dostępu narzędzia do obrabianego miejsca. Możliwe są również gwinty prawe i lewe.
Czy 100L oznacza możliwość wykonania gwintu o głębokości 100 mm?
Nie. To długość całkowita narzędzia. Możliwy zasięg pracy trzeba ocenić według długości roboczej, wysunięcia, geometrii otworu i przestrzeni dla oprawki.
Czy pojedynczy profil oznacza jeden rowek wiórowy?
Nie. Określa układ profilu gwintującego wzdłuż osi narzędzia, a nie liczbę krawędzi lub rowków na obwodzie.
Produkty powiązane
-
07B7-296CF_2Bestseller
 Frezy do gwintowania 0.00
Frez do gwintowania M0.8-M20 - jednoostrzowy DLC
-
09CF-19373Bestseller
 Płytki frezerskie 0.00
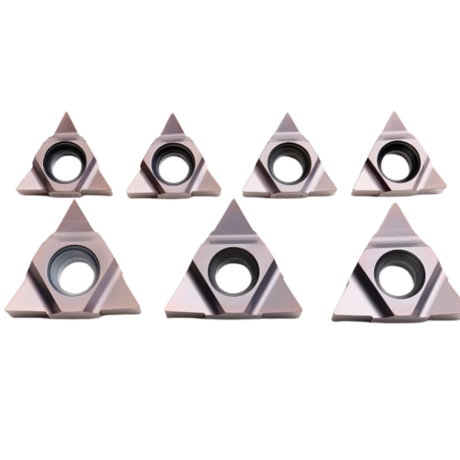
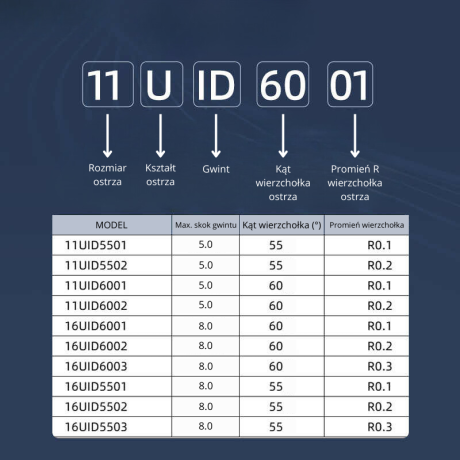
Płytki UID do gwintowania - profil 55° Whitworth/BSP/BSW i 60° metryczny ISO, gwinty calowe i metryczne (1 szt.)
-
BD5F-770CABestseller
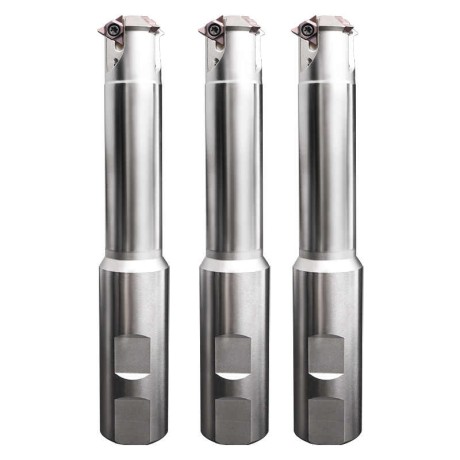
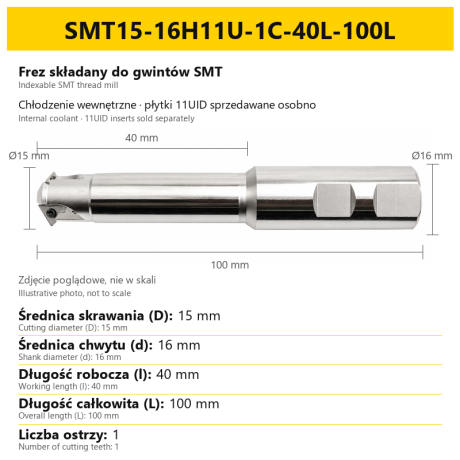
Głowica do gwintowania SMT z chłodzeniem na płytki UID, frez składany do gwintów metrycznych 60° i calowych 55° (Whitworth/BSP)


Nasze bestsellery
-
Bestseller
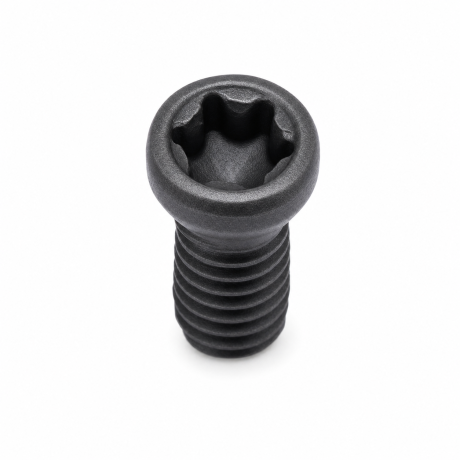
Śruba mocująca TORX, klasa 12.9, śrubki mocujące
M1,6x4 M1,8x4 standard M1,8x4 do głowic EXN02 M2x4 M2x5 + 35 więcejCena 1,05 złCena 0,85 złbez VAT -
Bestseller
 Frezy 4-ostrzowe 5.00
Frez VHM TiSiN 4-ostrzowy Z4 do stali i nierdzewki 55HRC, fi 1-20 mm VERSAMILL
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x9x3Dx50L + 52 więcejCena 17,67 złCena 14,37 złbez VAT -
Bestseller
 Frezy 3-ostrzowe 0.00
Frez 3-ostrzowy VHM DLC, DuraEdge3 Alu
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x9x3Dx50L + 40 więcejCena 29,52 złCena 24,00 złbez VAT -
Bestseller
 Płytki frezerskie 5.00
Płytki wieloostrzowe LNMU 0303ZER high feed, odporne na zużycie LNMU0303
LNMU0303ZER PM6625 LNMU0303ZER PM6325 LNMU0303ZER PM6125 LNMU0303ZER PM6525 LNMU0303ZER SG8255 + 4 więcejCena 146,00 złCena 118,70 złbez VAT -
Bestseller
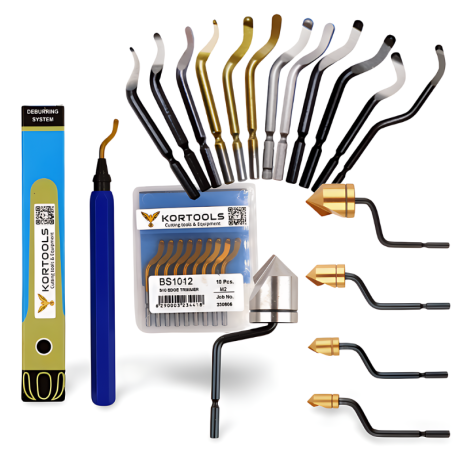
Ostrza do gratowania HSS, różne rodzaje - zamiennik NOGA
BS1010 (10 szt.) BS1012 (10 szt.) BS2010 (10 szt.) BS2012 (10 szt.) BS3010 (10 szt.) + 26 więcejCena 50,43 złCena 41,00 złbez VAT -
Bestseller
 Frezy 1-ostrzowe 0.00
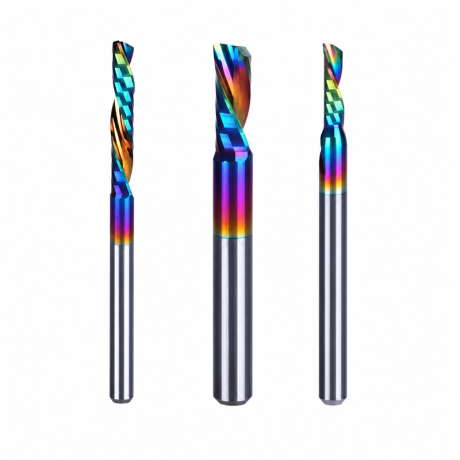
Frez jednoostrzowy DownCut negatyw VHM DLC do aluminium, PVC, plexi i tworzyw
Ø1x3x3.175Dx38L Ø1x5x3.175Dx38L Ø1.5x4x3.175Dx38L Ø1.5x5x3Dx38L Ø1.5x7x3.175Dx38L + 32 więcejCena 34,00 złCena 27,64 złbez VAT -
Bestseller
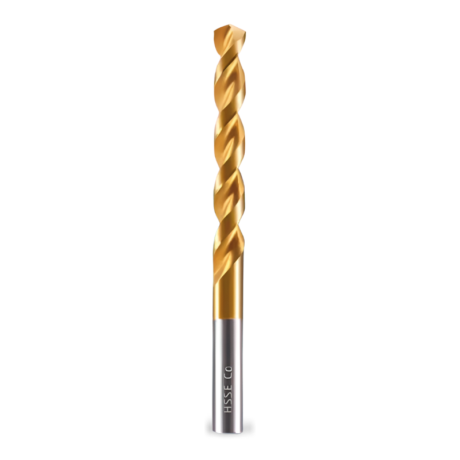
Wiertło kobaltowe HSSE-Co8 - TiN- HSS M42, mocne, odporne na zużycie
Ø0.5 Ø0.6 Ø0.7 Ø0.8 Ø0.9 + 138 więcejCena 8,40 złCena 6,83 złbez VAT -
Bestseller
Frez teowy VHM frez węglikowy do rowków - TiSiN
Ø2x0.3Hx50L Ø2x0.4Hx50L Ø2x0.5Hx50L Ø2x0.6Hx50L Ø2x0.7Hx50L + 179 więcejCena 36,90 złCena 30,00 złbez VAT -
Bestseller
 Frezy do gwintowania 0.00
Frez do gwintowania M0.8-M20 - jednoostrzowy TiSiN
M0.8x0.2x50L - TiSiN M1.0x0.25x50L - TiSiN M1.4x0.3x50L - TiSiN M1.2x0.25x50L - TiSiN M1.6x0.35x50L - TiSiN + 38 więcejCena 57,81 złCena 47,00 złbez VAT -
Bestseller

 Pogłębiacze stożkowe 0.00
Pogłębiacz stożkowy 3-ostrzowy Fi4.5-fi60, 90° - HSS-CO - 5% kobaltu, chwyt walcowy
Ø4.5 x 4 x 90° x 40L Ø5 x 5 x 90° x 45L Ø6.3 x 5 x 90° x 45L Ø8.3 x 6 x 90° x 50L Ø10.4 x 6 x 90° x 50L + 12 więcejCena 21,00 złCena 17,07 złbez VAT -
Bestseller
 Frezy 4-ostrzowe 5.00
Frez trzpieniowy 4-ostrzowy VHM HYPERCUT
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x9x3Dx50L + 42 więcejCena 27,98 złCena 22,75 złbez VAT -
Bestseller
 Frezy 4-ostrzowe 0.00
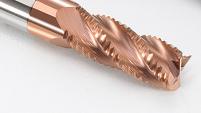
Frez trzpieniowy 4-ostrzowy VHM TiSiN gryzak
Ø4x12x4Dx50L Ø5x13x5Dx50L Ø6x15x6Dx50L Ø8x20x8Dx60L Ø10x25x10Dx75L + 14 więcejCena 43,05 złCena 35,00 złbez VAT -
Bestseller
 Frezy promieniowe 0.00
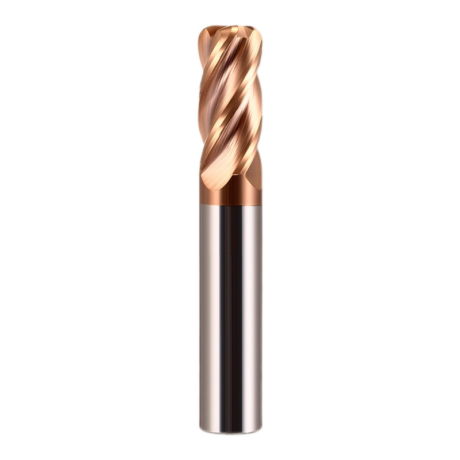
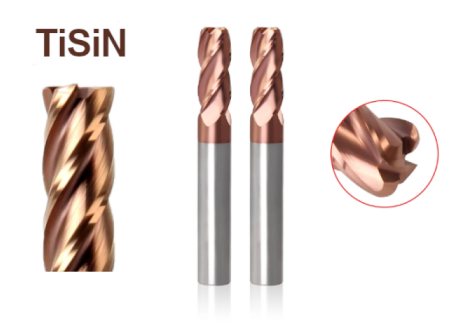
Frez torusowy promieniowy 4-ostrzowy VHM, TiSiN, do 55HRC
Ø1xR0.1x4Dx50L Ø1xR0.2x4Dx50L Ø1xR0.3x4Dx50L Ø1.5xR0.1x4Dx50L Ø1.5xR0.2x4Dx50L + 151 więcejCena 28,29 złCena 23,00 złbez VAT -
Bestseller
 Frezy fazowe 0.00
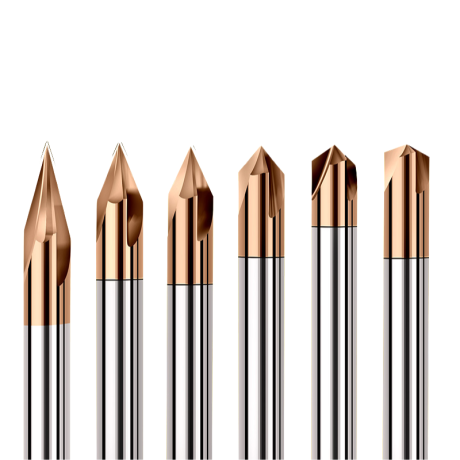
Fazownik VHM węglik nakiełek 2/3-ostrzowy TiSiN, 30° 40° 45° 50° 60° 70° 80° 90° 100° 110° 120° 130° 140° 150°
3x50Lx30°2T 4x50Lx30°2T 5x50Lx30°2T 6x50Lx30°2T 8x60Lx30°2T + 146 więcejCena 36,30 złCena 29,51 złbez VAT -
Bestseller
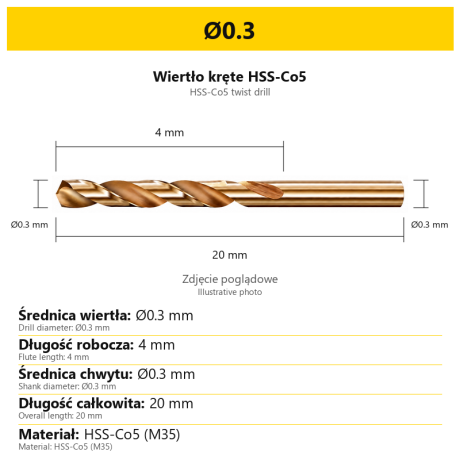
Wiertło HSSCo5 – HSS-E M35 wysokowydajne wiertło HSS z 5% kobaltu odporne na zużycie
Ø0.3 Ø0.4 Ø0.5 Ø0.6 Ø0.7 + 150 więcejCena 6,00 złCena 4,88 złbez VAT -
Bestseller

 Frezy 3-ostrzowe 0.00
Frez 3-ostrzowy VHM DLC, TriMill DLC AL
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x8x3Dx50L + 38 więcejCena 22,15 złCena 18,01 złbez VAT


 Zaloguj przez Facebooka
 Zaloguj przez Google
