


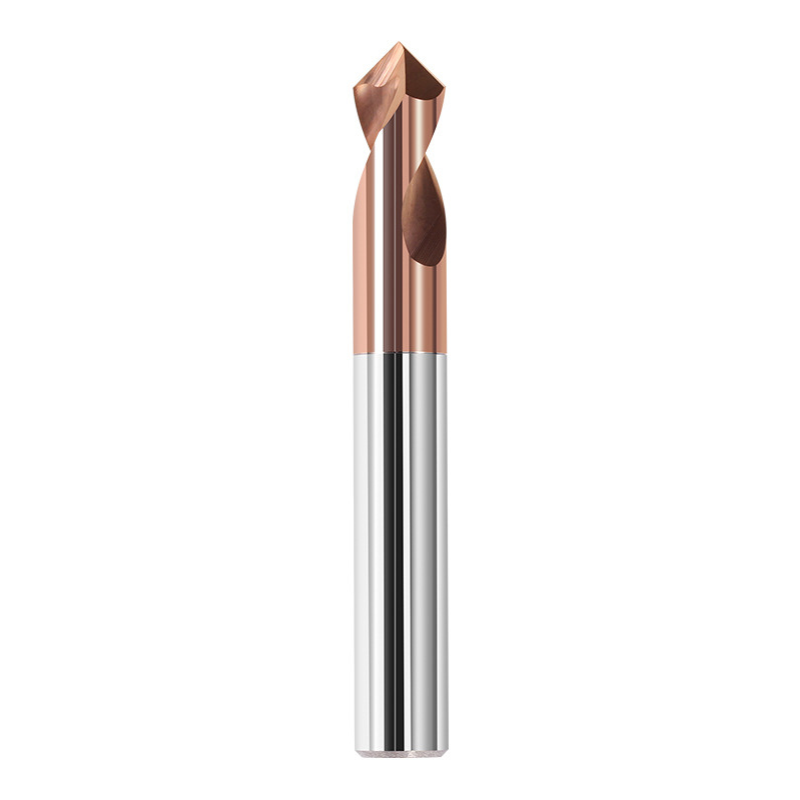
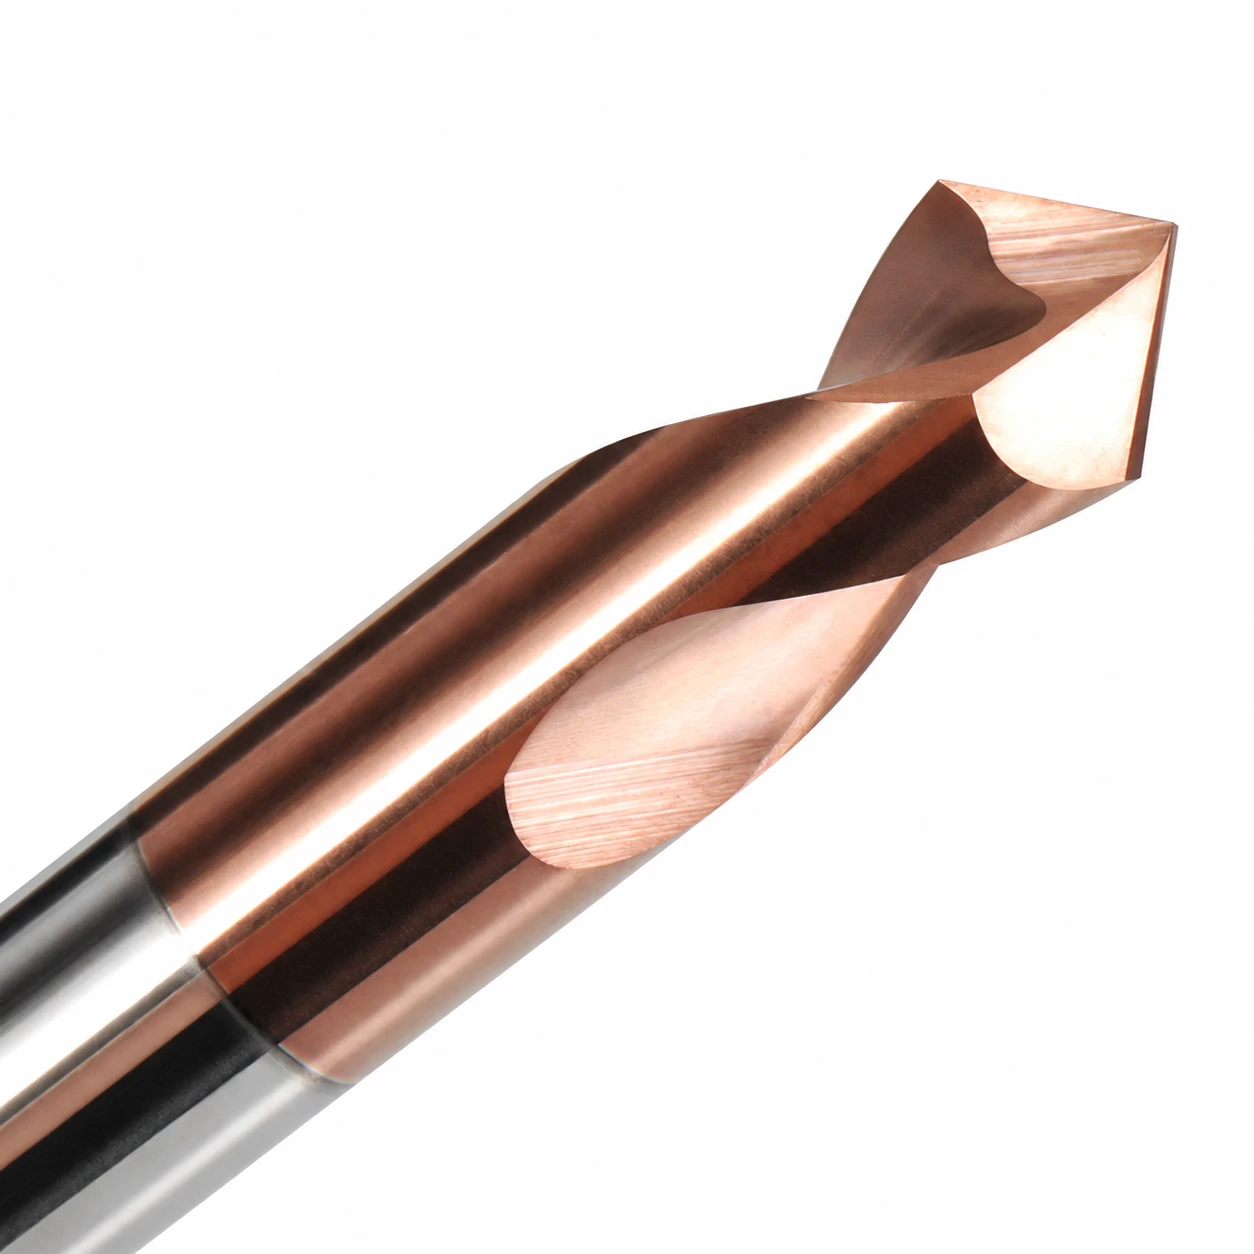




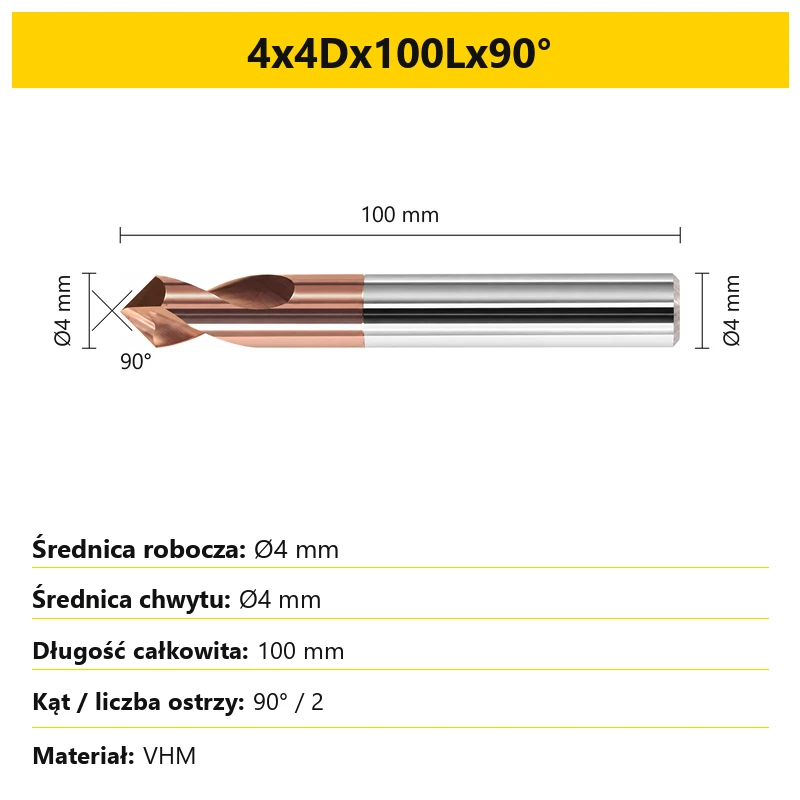
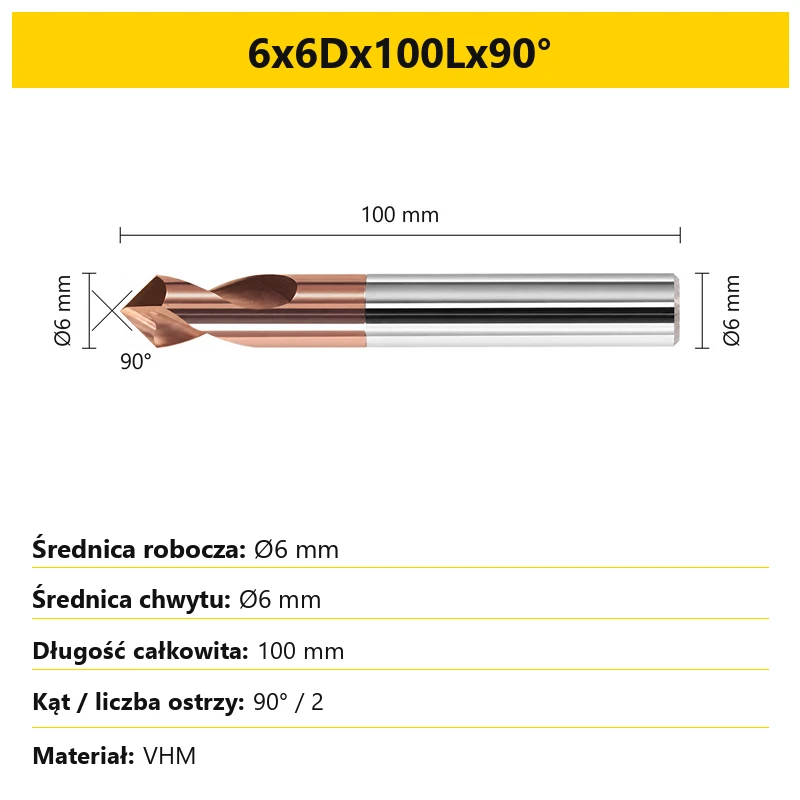


Fazownik 90° VHM węglik nakiełek 2-ostrzowy TiSiN
Ceny podane bez kosztów dostawy.
Ceny podane bez kosztów dostawy.
Zapytaj o produkt

Administratorem danych osobowych jest Kortools. Przetwarzamy je w celu przesłania odpowiedzi na zapytanie. Więcej informacji dotyczących przetwarzania danych osobowych znajduje się w polityce prywatności.
Wybierz wariant produktu:
Poszczególne warianty mogą różnić się ceną
Kod produktu: CCBD-14317
Opis produktu
Monolityczny węglik spiekany • dwa ostrza • chwyt walcowy
Fazownik z węglika spiekanego do fazowania krawędzi i otworów oraz wykonywania nakiełków. Dwa ostrza i kąt wierzchołkowy 90° tworzą część roboczą narzędzia, a walcowy chwyt służy do mocowania w oprawce. Wersja z powłoką TiSiN jest przeznaczona do obróbki metali na frezarkach CNC i centrach obróbczych.
Zastosowanie i obrabiane materiały
Narzędzie służy do przygotowania i wykańczania krawędzi detalu oraz do nakiełkowania. Można nim obrabiać krawędzie zewnętrzne i wejścia otworów, dobierając rozmiar części roboczej do wykonywanej operacji.
| Materiał / operacja | Zastosowanie |
|---|---|
| Stal | Fazowanie i nakiełkowanie stali; deklarowana granica twardości obrabianego materiału wynosi 55 HRC. |
| Stal nierdzewna | Obróbka krawędzi i nakiełkowanie przy parametrach dobranych do gatunku materiału i warunków mocowania. |
| Żeliwo | Fazowanie krawędzi oraz wejść otworów. |
| Nakiełkowanie | Wykonywanie nakiełka narzędziem o kącie wierzchołkowym 90°. |
Wartość 55 HRC określa zakres zastosowania w obrabianej stali, a nie twardość samego węglika. Parametry skrawania należy dobrać do materiału, średnicy narzędzia, wysunięcia z oprawki i sztywności obrabiarki.
Budowa i parametry techniczne
| Parametr | Wartość / wykonanie |
|---|---|
| Rodzaj narzędzia | Fazownik / nakiełek monolityczny |
| Materiał | VHM — drobnoziarnisty węglik spiekany |
| Wielkość ziarna węglika | 0,6 µm |
| Liczba ostrzy | 2 |
| Kąt wierzchołkowy | 90° |
| Powłoka | TiSiN |
| Chwyt | Walcowy |
| Średnica części roboczej, średnica chwytu i długość całkowita | Zależne od wybranego rozmiaru; wymiary podano w nazwie wariantu i na jego karcie. |
Dwa rowki wiórowe zapewniają przestrzeń do odprowadzania wiórów z obszaru skrawania. Krawędzie są poddane obróbce pasywacyjnej. Narzędzie jest wykonane jako całość z węglika — bez wymiennych płytek.
Jak czytać rozmiar wariantu
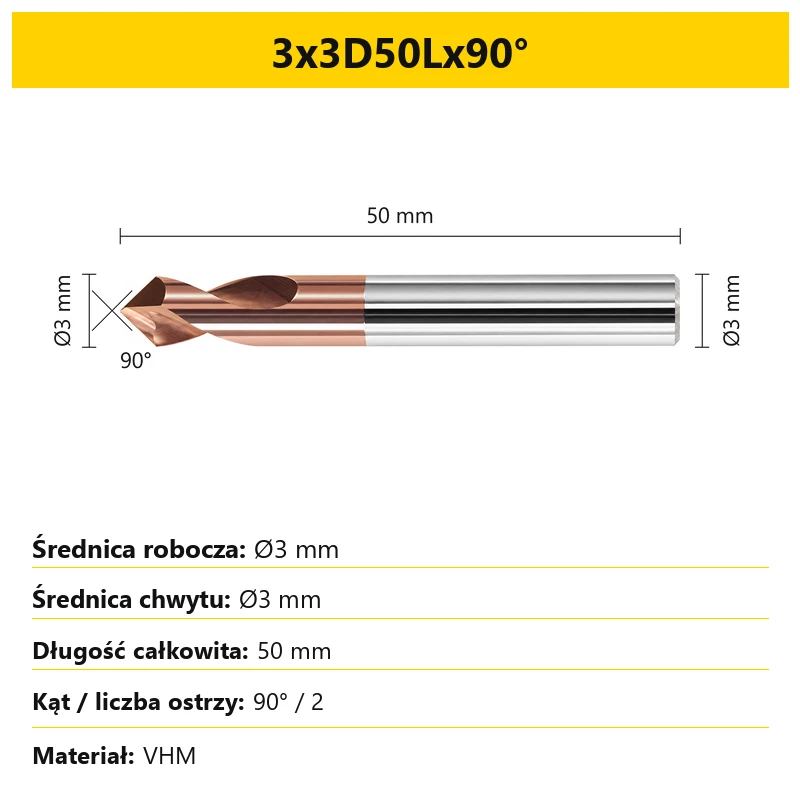
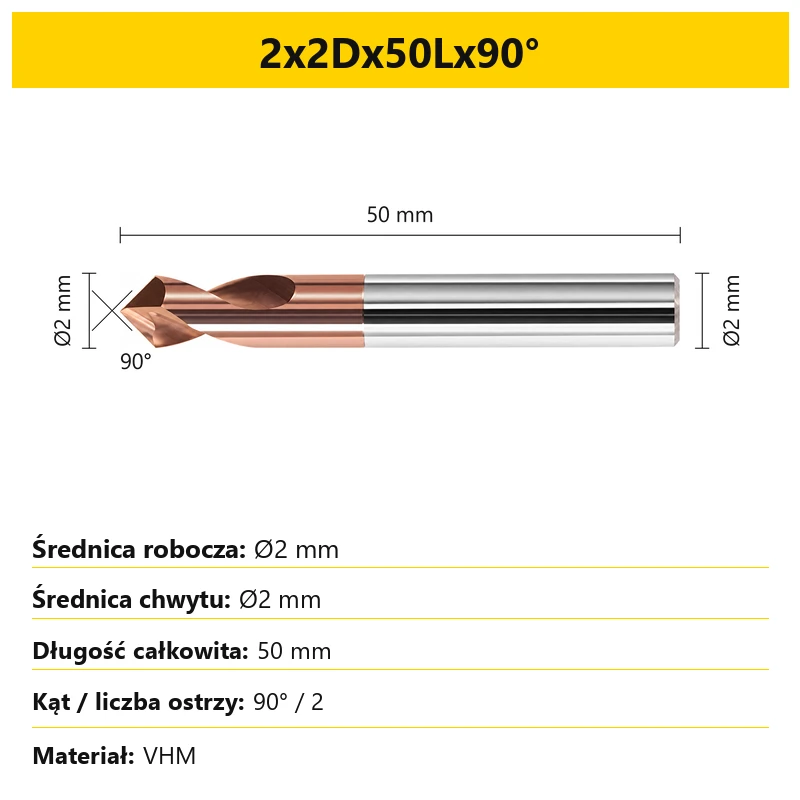
Oznaczenie rozmiaru podaje kolejno średnicę części roboczej, średnicę chwytu D, długość całkowitą L i kąt wierzchołkowy. Wymiary liniowe są wyrażone w milimetrach. Przykład: 4x4Dx50Lx90°.
| Fragment oznaczenia | Znaczenie w przykładzie |
|---|---|
| Pierwsza liczba: 4 | Średnica części roboczej Ø4 mm |
| 4D | Średnica chwytu Ø4 mm |
| 50L | Długość całkowita 50 mm |
| 90° | Kąt wierzchołkowy narzędzia |
Długość L dotyczy całego narzędzia, nie długości ostrzy. Oprawkę dobieraj do średnicy chwytu oznaczonej literą D. Aktualne rozmiary wybierzesz w wariantowniku produktu; po wyborze wyświetla się karta właściwego narzędzia.
Mocowanie i przygotowanie do pracy
- Sprawdź bicie przed uruchomieniem. Jeżeli przekracza 0,01 mm, skoryguj mocowanie przed rozpoczęciem skrawania.
- Utrzymuj możliwie krótkie wysunięcie z oprawki. Wybieraj długość narzędzia odpowiednią do dostępu do obrabianej krawędzi.
- Przy większym wysunięciu ogranicz obciążenie. Należy odpowiednio zmniejszyć prędkość obrotową, posuw lub ilość zbieranego materiału.
- Stosuj na odpowiedniej obrabiarce. Narzędzie jest przeznaczone do frezarek CNC, centrów obróbczych i maszyn o odpowiedniej prędkości wrzeciona. Nie jest przeznaczone do wiertarek ręcznych ani wolnoobrotowych wiertarek stołowych.
Odprowadzanie wiórów i warunki skrawania
Możliwa jest obróbka stali bez chłodziwa, przy parametrach dostosowanych do materiału i narzędzia. Nadmuch powietrza lub mgła chłodząca są zalecanymi sposobami wspomagania pracy w stali. Zwracaj uwagę na usuwanie wiórów z miejsca skrawania.
Jeżeli pojawią się nietypowe drgania lub hałas, ogranicz prędkość obrotową i ilość zbieranego materiału. Sprawdź mocowanie oraz wysunięcie narzędzia przed kontynuowaniem obróbki. Dłuższy wariant wymaga osobnego doboru parametrów do warunków pracy.
Najczęstsze pytania
Czy można używać tego narzędzia jako nakiełka?
Tak. Oprócz fazowania narzędzie służy do nakiełkowania; jego kąt wierzchołkowy wynosi 90°.
Która wartość określa średnicę mocowania?
Średnicę walcowego chwytu podaje liczba przy literze D. Długość całkowitą określa wartość przy literze L.
Czy dłuższe narzędzie może pracować z tymi samymi parametrami?
Parametry należy dopasować do wysunięcia. Przy dłuższym wysunięciu zalecane jest zmniejszenie obrotów, posuwu lub ilości zbieranego materiału.
Czy fazownik nadaje się do zwykłej wiertarki ręcznej?
Nie. Jest przeznaczony do pracy na obrabiarce z odpowiednim wrzecionem i mocowaniem narzędzia.
Nasze bestsellery
-
Bestseller
Śruba mocująca TORX, klasa 12.9, śrubki mocujące
M1,6x4 M1,8x4 standard M1,8x4 do głowic EXN02 M2x4 M2x5 + 35 więcejCena 1,05 złCena 0,85 złbez VAT -
Bestseller
 Frezy 4-ostrzowe 5.00
Frez VHM TiSiN 4-ostrzowy Z4 do stali i nierdzewki 55HRC, fi 1-20 mm VERSAMILL
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x9x3Dx50L + 52 więcejCena 17,67 złCena 14,37 złbez VAT -
Bestseller
 Frezy 3-ostrzowe 0.00
Frez 3-ostrzowy VHM DLC, DuraEdge3 Alu
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x9x3Dx50L + 40 więcejCena 29,52 złCena 24,00 złbez VAT -
Bestseller
 Płytki frezerskie 5.00
Płytki wieloostrzowe LNMU 0303ZER high feed, odporne na zużycie LNMU0303
LNMU0303ZER PM6625 LNMU0303ZER PM6325 LNMU0303ZER PM6125 LNMU0303ZER PM6525 LNMU0303ZER SG8255 + 4 więcejCena 146,00 złCena 118,70 złbez VAT -
Bestseller
Ostrza do gratowania HSS, różne rodzaje - zamiennik NOGA
BS1010 (10 szt.) BS1012 (10 szt.) BS2010 (10 szt.) BS2012 (10 szt.) BS3010 (10 szt.) + 26 więcejCena 50,43 złCena 41,00 złbez VAT -
Bestseller
 Frezy 1-ostrzowe 0.00
Frez jednoostrzowy DownCut negatyw VHM DLC do aluminium, PVC, plexi i tworzyw
Ø1x3x3.175Dx38L Ø1x5x3.175Dx38L Ø1.5x4x3.175Dx38L Ø1.5x5x3Dx38L Ø1.5x7x3.175Dx38L + 32 więcejCena 34,00 złCena 27,64 złbez VAT -
Bestseller
Wiertło kobaltowe HSSE-Co8 - TiN- HSS M42, mocne, odporne na zużycie
Ø0.5 Ø0.6 Ø0.7 Ø0.8 Ø0.9 + 138 więcejCena 8,40 złCena 6,83 złbez VAT -
Bestseller
Frez teowy VHM frez węglikowy do rowków - TiSiN
Ø2x0.3Hx50L Ø2x0.4Hx50L Ø2x0.5Hx50L Ø2x0.6Hx50L Ø2x0.7Hx50L + 179 więcejCena 36,90 złCena 30,00 złbez VAT -
Bestseller
 Frezy do gwintowania 0.00
Frez do gwintowania M0.8-M20 - jednoostrzowy TiSiN
M0.8x0.2x50L - TiSiN M1.0x0.25x50L - TiSiN M1.4x0.3x50L - TiSiN M1.2x0.25x50L - TiSiN M1.6x0.35x50L - TiSiN + 38 więcejCena 57,81 złCena 47,00 złbez VAT -
Bestseller

 Pogłębiacze stożkowe 0.00
Pogłębiacz stożkowy 3-ostrzowy Fi4.5-fi60, 90° - HSS-CO - 5% kobaltu, chwyt walcowy
Ø4.5 x 4 x 90° x 40L Ø5 x 5 x 90° x 45L Ø6.3 x 5 x 90° x 45L Ø8.3 x 6 x 90° x 50L Ø10.4 x 6 x 90° x 50L + 12 więcejCena 21,00 złCena 17,07 złbez VAT -
Bestseller
 Frezy 4-ostrzowe 5.00
Frez trzpieniowy 4-ostrzowy VHM HYPERCUT
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x9x3Dx50L + 42 więcejCena 27,98 złCena 22,75 złbez VAT -
Bestseller
 Frezy 4-ostrzowe 0.00
Frez trzpieniowy 4-ostrzowy VHM TiSiN gryzak
Ø4x12x4Dx50L Ø5x13x5Dx50L Ø6x15x6Dx50L Ø8x20x8Dx60L Ø10x25x10Dx75L + 14 więcejCena 43,05 złCena 35,00 złbez VAT -
Bestseller
 Frezy promieniowe 0.00
Frez torusowy promieniowy 4-ostrzowy VHM, TiSiN, do 55HRC
Ø1xR0.1x4Dx50L Ø1xR0.2x4Dx50L Ø1xR0.3x4Dx50L Ø1.5xR0.1x4Dx50L Ø1.5xR0.2x4Dx50L + 151 więcejCena 28,29 złCena 23,00 złbez VAT -
Bestseller
 Frezy fazowe 0.00
Fazownik VHM węglik nakiełek 2/3-ostrzowy TiSiN, 30° 40° 45° 50° 60° 70° 80° 90° 100° 110° 120° 130° 140° 150°
3x50Lx30°2T 4x50Lx30°2T 5x50Lx30°2T 6x50Lx30°2T 8x60Lx30°2T + 146 więcejCena 36,30 złCena 29,51 złbez VAT -
Bestseller
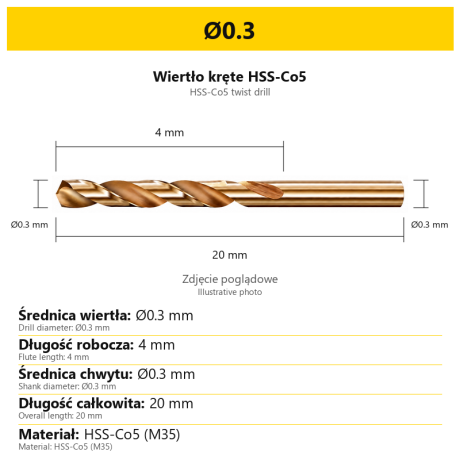
Wiertło HSSCo5 – HSS-E M35 wysokowydajne wiertło HSS z 5% kobaltu odporne na zużycie
Ø0.3 Ø0.4 Ø0.5 Ø0.6 Ø0.7 + 150 więcejCena 6,00 złCena 4,88 złbez VAT -
Bestseller

 Frezy 3-ostrzowe 0.00
Frez 3-ostrzowy VHM DLC, TriMill DLC AL
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x8x3Dx50L + 38 więcejCena 22,15 złCena 18,01 złbez VAT


 Zaloguj przez Facebooka
 Zaloguj przez Google


