


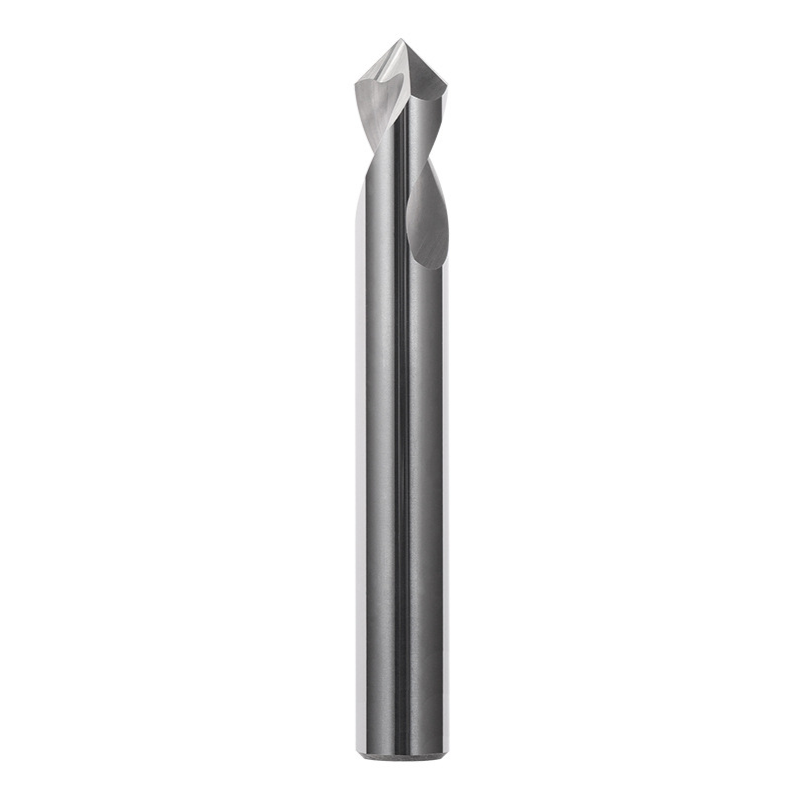




Fazownik 90° VHM węglik nakiełek 2-ostrzowy do aluminium, plastik, mosiądz
Ceny podane bez kosztów dostawy.
Ceny podane bez kosztów dostawy.
Zapytaj o produkt

Administratorem danych osobowych jest Kortools. Przetwarzamy je w celu przesłania odpowiedzi na zapytanie. Więcej informacji dotyczących przetwarzania danych osobowych znajduje się w polityce prywatności.
Wybierz wariant produktu:
Poszczególne warianty mogą różnić się ceną
Kod produktu: FEB8-16964
Opis produktu
Fazownik 90° VHM, 2-ostrzowy — do aluminium, mosiądzu i tworzyw sztucznych
Fazowanie krawędzi, gratowanie i punktowe nawiercanie · średnice Ø1–20 mm
Fazownik z węglika spiekanego VHM o kącie wierzchołkowym 90° służy do obróbki krawędzi aluminium, miedzi, mosiądzu i tworzyw sztucznych. Dwa ostrza pracują podczas wykonywania faz i usuwania zadziorów, a zakończenie stożkowe pozwala również wykonać płytkie nawiercenie ustalające położenie otworu.
Wariant dobierz do średnicy chwytu, wymaganej średnicy roboczej i dostępu do detalu. Seria obejmuje krótsze narzędzia o długości 50, 60 lub 75 mm oraz wybrane rozmiary o długości 100 mm. Zdjęcia pokazują geometrię poglądowo; wymiary wybranego narzędzia podano na jego karcie.
1. Budowa i parametry techniczne
Jednolita konstrukcja VHM oznacza narzędzie wykonane z węglika spiekanego. Część robocza ma dwa ostrza oraz stożkowe zakończenie 90°. Gładki chwyt cylindryczny należy mocować w oprawce dobranej do jego rzeczywistej średnicy.
| Parametr | Wartość |
|---|---|
| Materiał narzędzia | VHM — węglik spiekany |
| Wielkość ziarna | 0,6 µm |
| Liczba ostrzy | 2 |
| Kąt wierzchołkowy | 90° |
| Średnica ostrza d | Ø1–20 mm, zależnie od wariantu |
| Długość całkowita L | 50, 60, 75 lub 100 mm, zależnie od wariantu |
Średnica ostrza określa wymiar części roboczej, a nie szerokość gotowej fazy. Jej ostateczny wymiar zależy również od położenia narzędzia i głębokości przejścia. Długość całkowita nie jest długością ostrzy ani dopuszczalną głębokością obróbki.
2. Materiały obrabiane
Główne zastosowanie tej wersji to metale nieżelazne i tworzywa sztuczne. Próbę obróbki wykonaj na konkretnym gatunku materiału, ponieważ zawartość dodatków stopowych, stan materiału i jego podatność na odkształcenie wpływają na wygląd krawędzi.
| Materiał | Zastosowanie |
|---|---|
| Aluminium | Fazowanie krawędzi i usuwanie zadziorów po wcześniejszej obróbce. |
| Miedź | Obróbka wykończeniowa krawędzi przy zapewnionym odprowadzaniu wiórów. |
| Mosiądz | Wykonywanie faz na dostępnych krawędziach oraz obróbka obrzeży otworów. |
| Tworzywa sztuczne | Fazowanie i gratowanie; warunki pracy dobierz do konkretnego tworzywa. |
W tworzywach kontroluj nagrzewanie, odkształcanie i powstawanie nalepów. W metalach nieżelaznych sprawdzaj, czy wióry opuszczają strefę skrawania i nie są ponownie przecinane. Sama geometria dwóch ostrzy nie zastępuje właściwego mocowania, doboru posuwu oraz chłodzenia lub przedmuchu.
3. Fazowanie, gratowanie i nawiercanie
To samo narzędzie może służyć do kilku operacji wykończeniowych, jednak każda wymaga właściwej ścieżki i dostępu do powierzchni. Przed uruchomieniem sprawdź prześwit między oprawką, chwytem, detalem i mocowaniem.
| Operacja | Sposób wykorzystania |
|---|---|
| Fazowanie | Wykonanie skosu na dostępnej krawędzi detalu lub obrzeżu otworu; szerokość fazy ustala się pozycją i zagłębieniem narzędzia. |
| Gratowanie | Usuwanie zadziorów po frezowaniu lub wierceniu w zakresie wynikającym z dostępu i geometrii krawędzi. |
| Punktowe nawiercanie | Płytkie zaznaczenie położenia otworu, jeżeli kąt 90° jest odpowiedni dla dalszej operacji i używanego wiertła. |
Przy nawiercaniu uwzględnij geometrię wiertła używanego w kolejnym kroku. Nawiertak 90° nie jest automatycznie odpowiedni przed każdym wiertłem, szczególnie węglikowym. Nie traktuj fazownika jako zamiennika wiertła do wykonywania otworów na pełną głębokość.
4. Jak odczytać oznaczenie rozmiaru
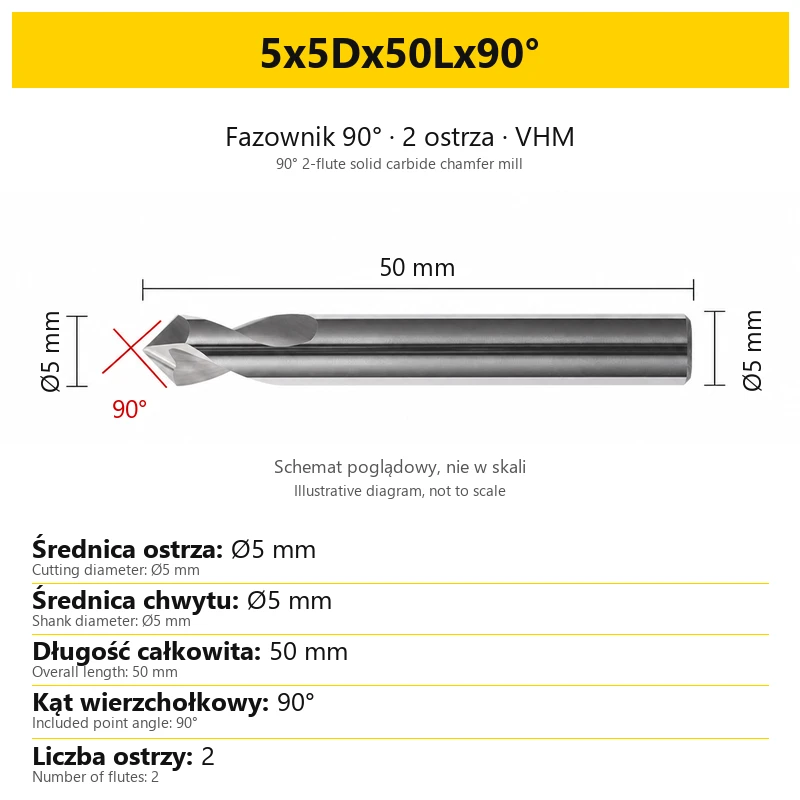
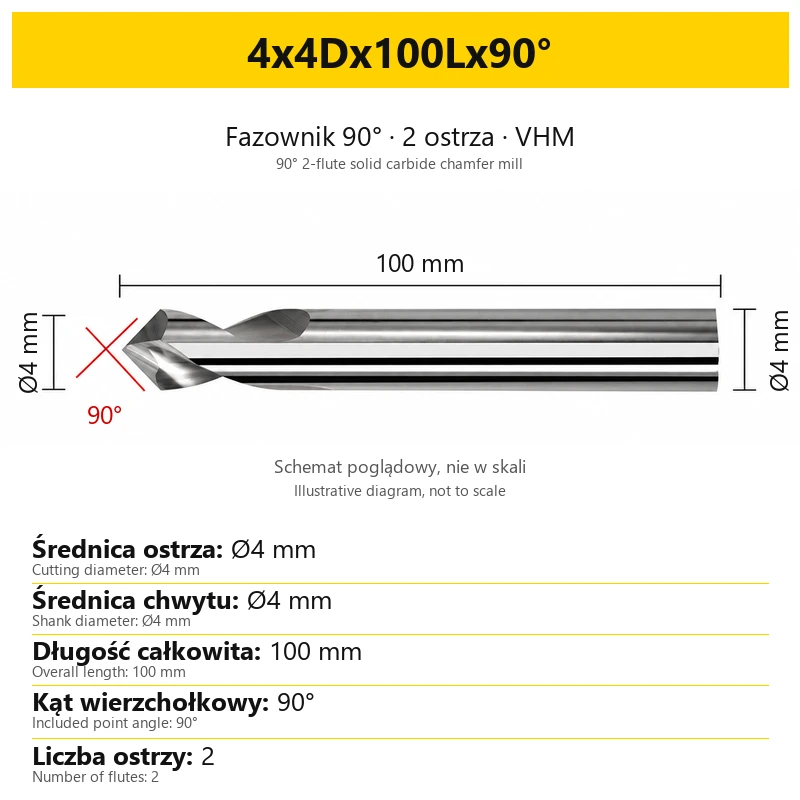
Oznaczenie 4x4Dx50Lx90° opisuje średnicę ostrza 4 mm, chwyt o średnicy 4 mm, długość całkowitą 50 mm i kąt wierzchołkowy 90°. Litery D oraz L odnoszą się do różnych wymiarów i warto sprawdzić oba przed doborem oprawki.
| Element oznaczenia | Znaczenie |
|---|---|
| Pierwsza liczba — d | Średnica ostrza / części roboczej, w milimetrach. |
| Liczba przed D | Średnica chwytu przeznaczonego do mocowania w oprawce, w milimetrach. |
| Liczba przed L | Długość całkowita narzędzia, w milimetrach. |
| 90° | Pełny kąt wierzchołkowy części roboczej. |
W tej serii średnica chwytu odpowiada średnicy ostrza. Wariant Ø1 ma chwyt Ø1 mm, a wariant Ø2 — chwyt Ø2 mm. Szczególnie przy tych rozmiarach sprawdź zakres zacisku tulejki; średnica uchwytu musi odpowiadać wybranemu narzędziu.
5. Dostępne warianty i dobór długości
Tabela porządkuje warianty według długości całkowitej. Wszystkie mają dwa ostrza i kąt wierzchołkowy 90°. Średnice d i D są w każdym z wymienionych wariantów równe.
| Długość L | Średnice ostrza d i chwytu D |
|---|---|
| 50 mm | Ø1, Ø2, Ø3, Ø4, Ø5, Ø6 mm |
| 60 mm | Ø8 mm |
| 75 mm | Ø10, Ø12 mm |
| 100 mm | Ø4, Ø6, Ø8, Ø10, Ø12, Ø16, Ø20 mm |
Wybierz możliwie krótkie narzędzie i mały wysięg, które pozwolą bezpiecznie dotrzeć do obrabianej krawędzi. Długość 100 mm może zapewnić potrzebny dostęp, lecz nie oznacza, że cała ta długość jest częścią skrawającą.
Przed zakupem porównaj rozmiar z wymaganym dojściem, miejscem na oprawkę i zakresem mocowania. Większa średnica narzędzia nie jest równoznaczna z koniecznością wykonywania szerszej fazy — wymiar fazy ustala obróbka.
6. Mocowanie i rozpoczęcie pracy
- Dobierz oprawkę do chwytu. Oczyść chwyt, tulejkę i powierzchnie mocujące. Sprawdź stan krawędzi oraz prawidłowe osadzenie narzędzia.
- Ogranicz wysięg. Wysuń narzędzie tylko na długość potrzebną do operacji, zgodnie z wymaganiami oprawki. Nie zaciskaj części roboczej.
- Zapewnij stabilny układ. Zamocuj detal sztywno i sprawdź bicie. Fazownik jest przeznaczony do obróbki w kontrolowanych warunkach; nie dobieraj go do pracy ręczną wiertarką ani niskoobrotową wiertarką stołową.
- Wykonaj przejście próbne. Zacznij od niewielkiego zaangażowania ostrza, oceń fazę i skoryguj położenie narzędzia. Parametry dobierz do konkretnego materiału, średnicy pracy i sztywności układu.
- Kontroluj wióry i powierzchnię. Zapewnij odprowadzanie wiórów oraz odpowiednie do materiału chłodzenie lub przedmuch. Przy drganiach, nierównej fazie albo narastaniu materiału przerwij obróbkę i sprawdź przyczynę.
Prędkość skrawania zmienia się wzdłuż stożka wraz ze średnicą, na której pracuje ostrze. Dlatego obrotów i posuwu nie dobiera się wyłącznie do nominalnej średnicy chwytu. Parametry dla dłuższego wysięgu należy ocenić osobno, zamiast bezpośrednio kopiować ustawienia krótszego narzędzia.
7. Wybór produktu i zakres dostawy
Wybierz jeden rozmiar w selektorze wariantów. Oferta dotyczy pojedynczego fazownika w wybranym rozmiarze; lista dostępnych średnic nie oznacza kompletu wszystkich narzędzi.
Karta rozmiaru przedstawia d, D, L, kąt wierzchołkowy oraz liczbę ostrzy. Rysunek jest poglądowy i nie służy do pomiaru proporcji narzędzia na ekranie. Przed zatwierdzeniem wyboru porównaj podane wartości z oprawką i wymaganiami operacji.
8. Najczęstsze pytania
Czy fazownik 90° wykonuje fazę 45°?
Tak, przy odpowiednim ustawieniu osi względem powierzchni. 90° to pełny kąt stożka; szerokość i położenie fazy wynikają z zaprogramowanej ścieżki oraz zagłębienia.
Czy długość 100 mm oznacza 100 mm części roboczej?
Nie. Jest to długość całkowita wraz z chwytem. Dobierając dostęp do krawędzi, uwzględnij również oprawkę, wysięg i położenie części skrawającej.
Czy warianty Ø1 i Ø2 mają chwyt Ø4 mm?
Nie. W tej serii wariant Ø1 ma chwyt Ø1 mm, a Ø2 ma chwyt Ø2 mm. Odpowiednia tulejka musi obejmować tę średnicę w dopuszczalnym zakresie zacisku.
Czy można użyć narzędzia jako nakiełka?
Może służyć do płytkiego nawiercania, jeżeli kąt 90° jest właściwy dla zaplanowanej operacji. Dobór przed dalszym wierceniem zależy również od geometrii i materiału wiertła.
Czy fazownik jest przeznaczony głównie do stali?
Główne zastosowanie tej wersji stanowią aluminium, miedź, mosiądz i tworzywa sztuczne. Do regularnej obróbki stali dobierz narzędzie przeznaczone do konkretnego gatunku i operacji.
Czy dwie krawędzie skrawające gwarantują brak zadziorów?
O wyniku decydują także materiał, stan ostrza, mocowanie, odprowadzanie wiórów i parametry pracy. Gotową krawędź należy ocenić po przejściu próbnym i w razie potrzeby skorygować obróbkę.
Nasze bestsellery
-
Bestseller
Śruba mocująca TORX, klasa 12.9, śrubki mocujące
M1,6x4 M1,8x4 standard M1,8x4 do głowic EXN02 M2x4 M2x5 + 35 więcejCena 1,05 złCena 0,85 złbez VAT -
Bestseller
 Frezy 4-ostrzowe 5.00
Frez VHM TiSiN 4-ostrzowy Z4 do stali i nierdzewki 55HRC, fi 1-20 mm VERSAMILL
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x9x3Dx50L + 52 więcejCena 17,67 złCena 14,37 złbez VAT -
Bestseller
 Frezy 3-ostrzowe 0.00
Frez 3-ostrzowy VHM DLC, DuraEdge3 Alu
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x9x3Dx50L + 40 więcejCena 29,52 złCena 24,00 złbez VAT -
Bestseller
 Płytki frezerskie 5.00
Płytki wieloostrzowe LNMU 0303ZER high feed, odporne na zużycie LNMU0303
LNMU0303ZER PM6625 LNMU0303ZER PM6325 LNMU0303ZER PM6125 LNMU0303ZER PM6525 LNMU0303ZER SG8255 + 4 więcejCena 146,00 złCena 118,70 złbez VAT -
Bestseller
Ostrza do gratowania HSS, różne rodzaje - zamiennik NOGA
BS1010 (10 szt.) BS1012 (10 szt.) BS2010 (10 szt.) BS2012 (10 szt.) BS3010 (10 szt.) + 26 więcejCena 50,43 złCena 41,00 złbez VAT -
Bestseller
 Frezy 1-ostrzowe 0.00
Frez jednoostrzowy DownCut negatyw VHM DLC do aluminium, PVC, plexi i tworzyw
Ø1x3x3.175Dx38L Ø1x5x3.175Dx38L Ø1.5x4x3.175Dx38L Ø1.5x5x3Dx38L Ø1.5x7x3.175Dx38L + 32 więcejCena 34,00 złCena 27,64 złbez VAT -
Bestseller
Wiertło kobaltowe HSSE-Co8 - TiN- HSS M42, mocne, odporne na zużycie
Ø0.5 Ø0.6 Ø0.7 Ø0.8 Ø0.9 + 138 więcejCena 8,40 złCena 6,83 złbez VAT -
Bestseller
Frez teowy VHM frez węglikowy do rowków - TiSiN
Ø2x0.3Hx50L Ø2x0.4Hx50L Ø2x0.5Hx50L Ø2x0.6Hx50L Ø2x0.7Hx50L + 179 więcejCena 36,90 złCena 30,00 złbez VAT -
Bestseller
 Frezy do gwintowania 0.00
Frez do gwintowania M0.8-M20 - jednoostrzowy TiSiN
M0.8x0.2x50L - TiSiN M1.0x0.25x50L - TiSiN M1.4x0.3x50L - TiSiN M1.2x0.25x50L - TiSiN M1.6x0.35x50L - TiSiN + 38 więcejCena 57,81 złCena 47,00 złbez VAT -
Bestseller

 Pogłębiacze stożkowe 0.00
Pogłębiacz stożkowy 3-ostrzowy Fi4.5-fi60, 90° - HSS-CO - 5% kobaltu, chwyt walcowy
Ø4.5 x 4 x 90° x 40L Ø5 x 5 x 90° x 45L Ø6.3 x 5 x 90° x 45L Ø8.3 x 6 x 90° x 50L Ø10.4 x 6 x 90° x 50L + 12 więcejCena 21,00 złCena 17,07 złbez VAT -
Bestseller
 Frezy 4-ostrzowe 5.00
Frez trzpieniowy 4-ostrzowy VHM HYPERCUT
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x9x3Dx50L + 42 więcejCena 27,98 złCena 22,75 złbez VAT -
Bestseller
 Frezy 4-ostrzowe 0.00
Frez trzpieniowy 4-ostrzowy VHM TiSiN gryzak
Ø4x12x4Dx50L Ø5x13x5Dx50L Ø6x15x6Dx50L Ø8x20x8Dx60L Ø10x25x10Dx75L + 14 więcejCena 43,05 złCena 35,00 złbez VAT -
Bestseller
 Frezy promieniowe 0.00
Frez torusowy promieniowy 4-ostrzowy VHM, TiSiN, do 55HRC
Ø1xR0.1x4Dx50L Ø1xR0.2x4Dx50L Ø1xR0.3x4Dx50L Ø1.5xR0.1x4Dx50L Ø1.5xR0.2x4Dx50L + 151 więcejCena 28,29 złCena 23,00 złbez VAT -
Bestseller
 Frezy fazowe 0.00
Fazownik VHM węglik nakiełek 2/3-ostrzowy TiSiN, 30° 40° 45° 50° 60° 70° 80° 90° 100° 110° 120° 130° 140° 150°
3x50Lx30°2T 4x50Lx30°2T 5x50Lx30°2T 6x50Lx30°2T 8x60Lx30°2T + 146 więcejCena 36,30 złCena 29,51 złbez VAT -
Bestseller
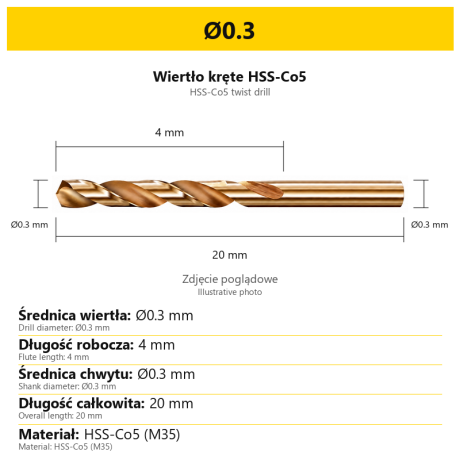
Wiertło HSSCo5 – HSS-E M35 wysokowydajne wiertło HSS z 5% kobaltu odporne na zużycie
Ø0.3 Ø0.4 Ø0.5 Ø0.6 Ø0.7 + 150 więcejCena 6,00 złCena 4,88 złbez VAT -
Bestseller

 Frezy 3-ostrzowe 0.00
Frez 3-ostrzowy VHM DLC, TriMill DLC AL
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x8x3Dx50L + 38 więcejCena 22,15 złCena 18,01 złbez VAT


 Zaloguj przez Facebooka
 Zaloguj przez Google


