


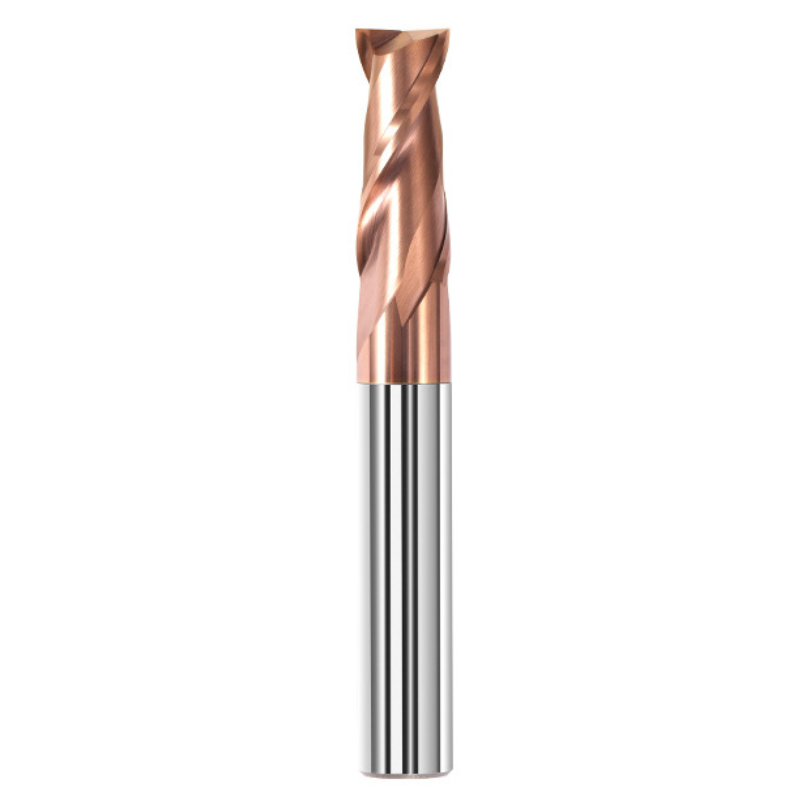
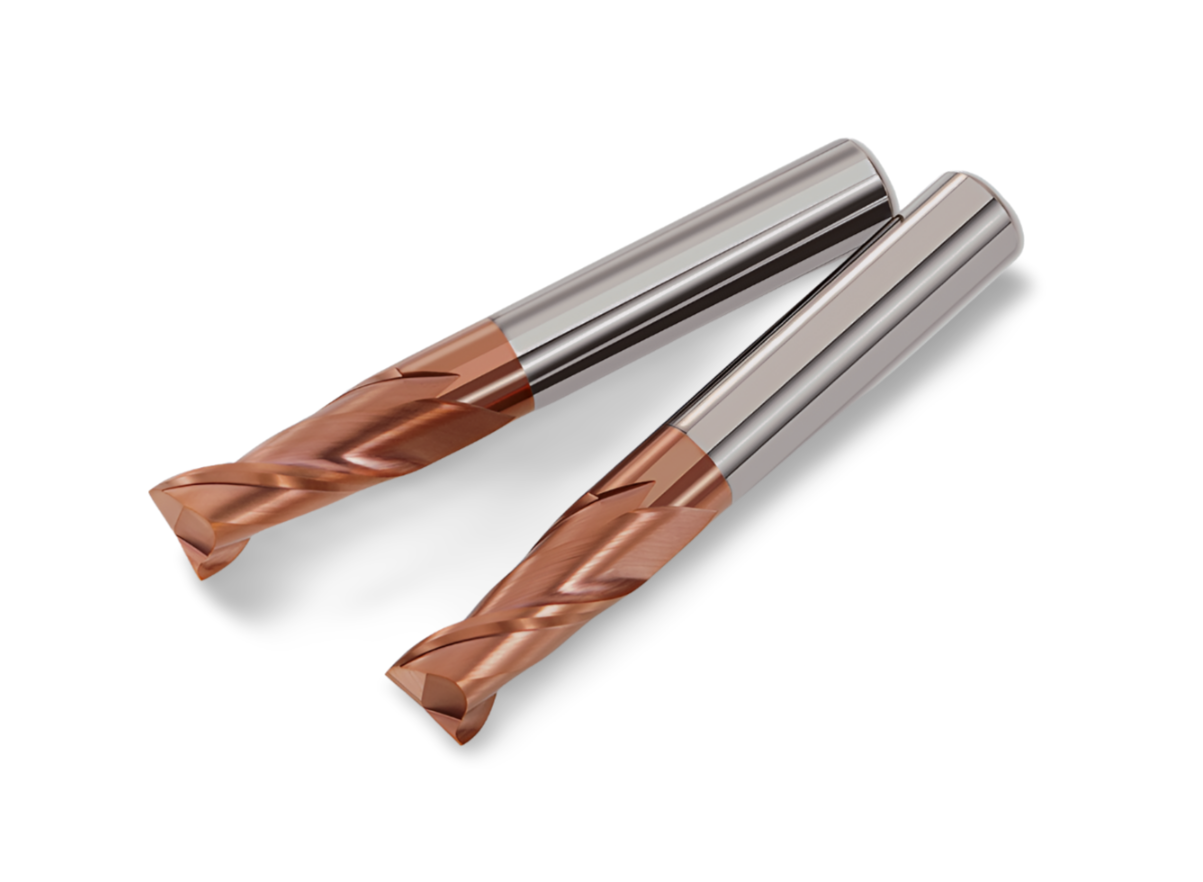
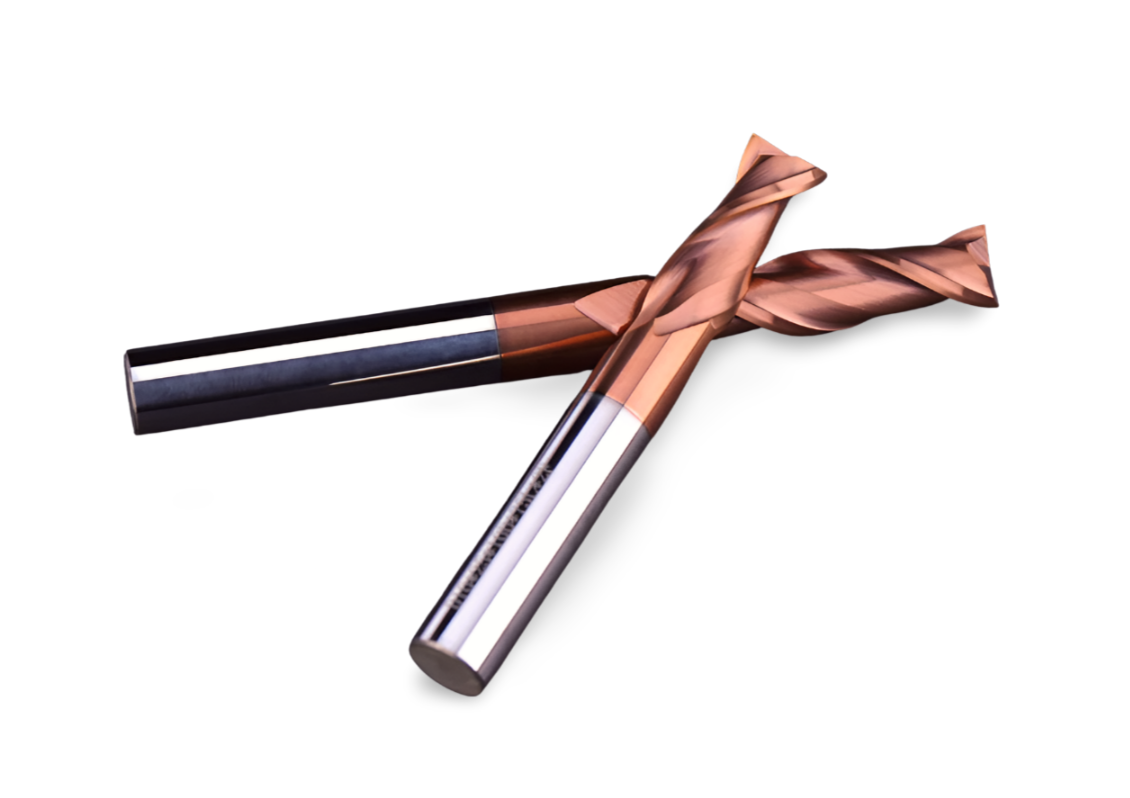
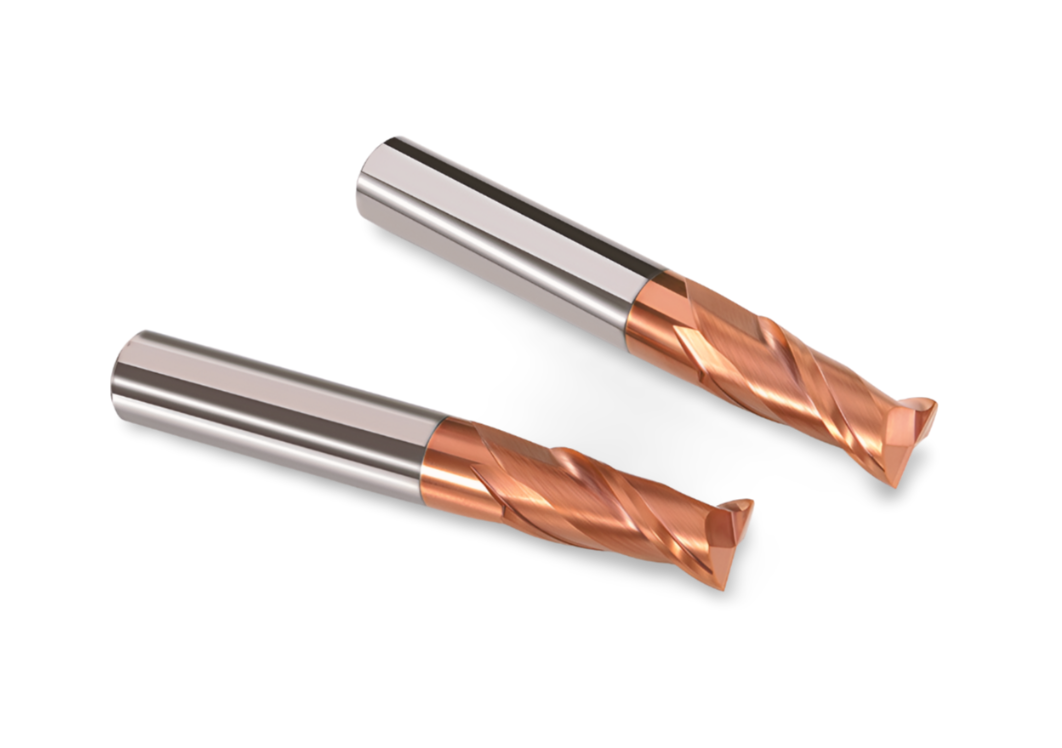
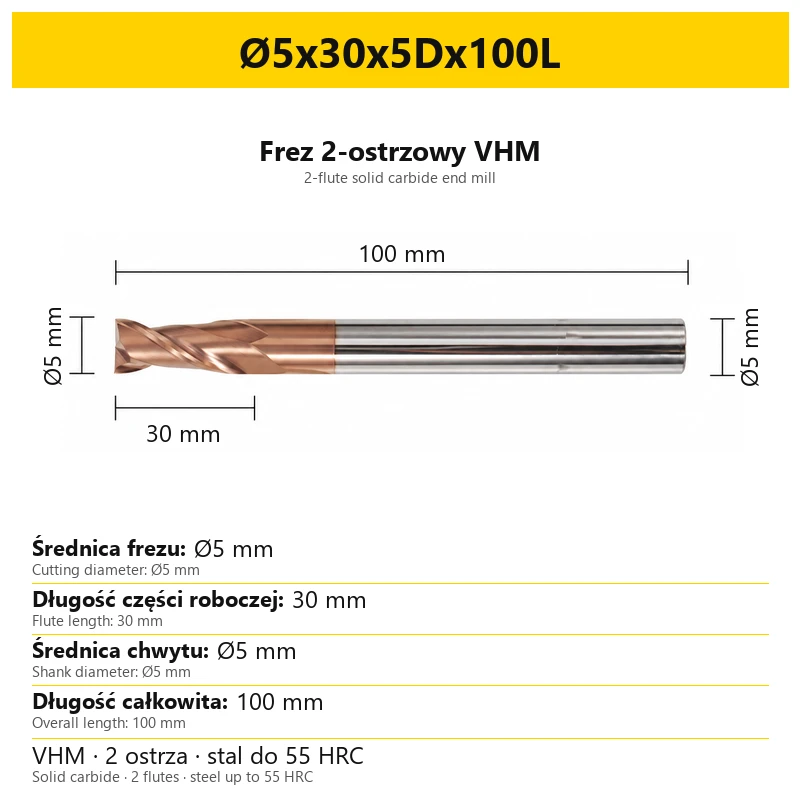
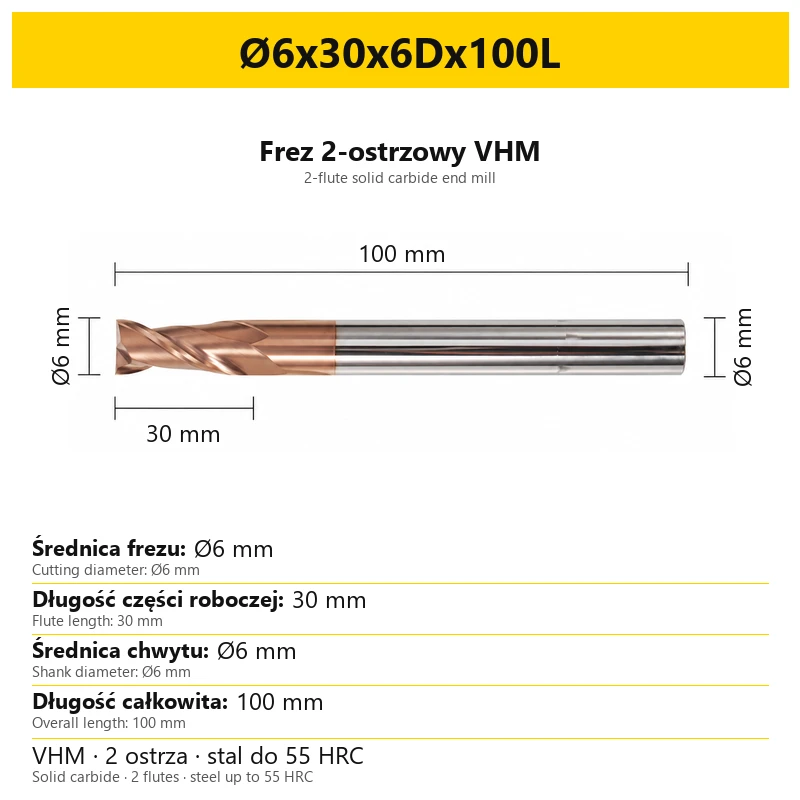
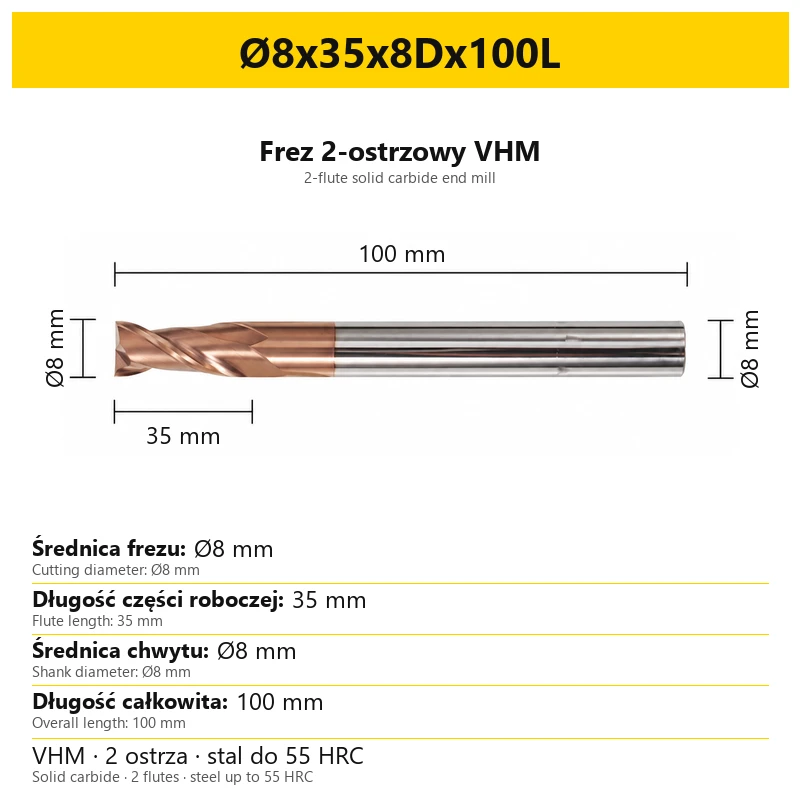
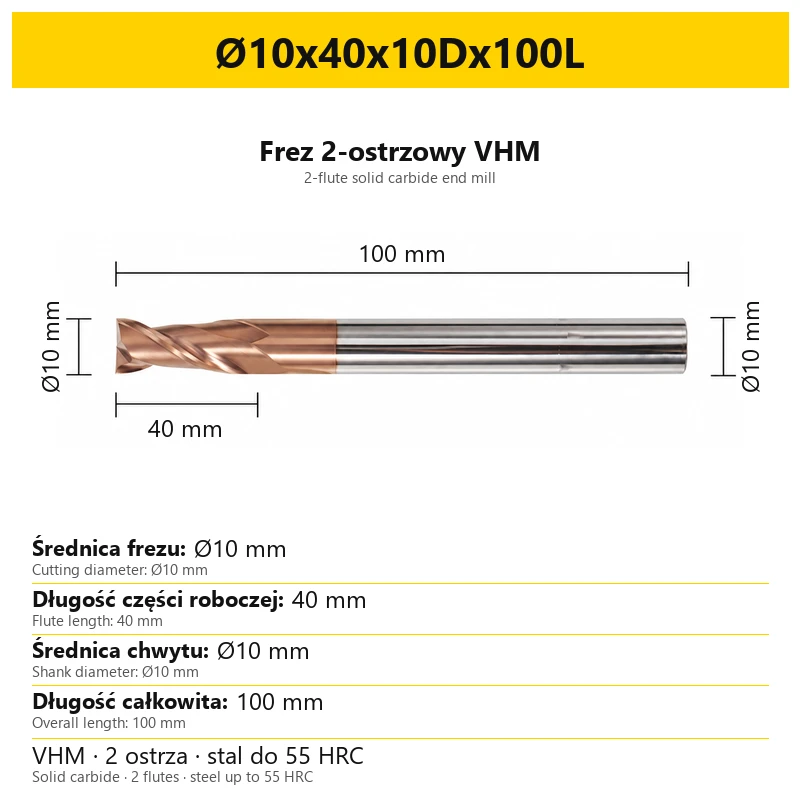
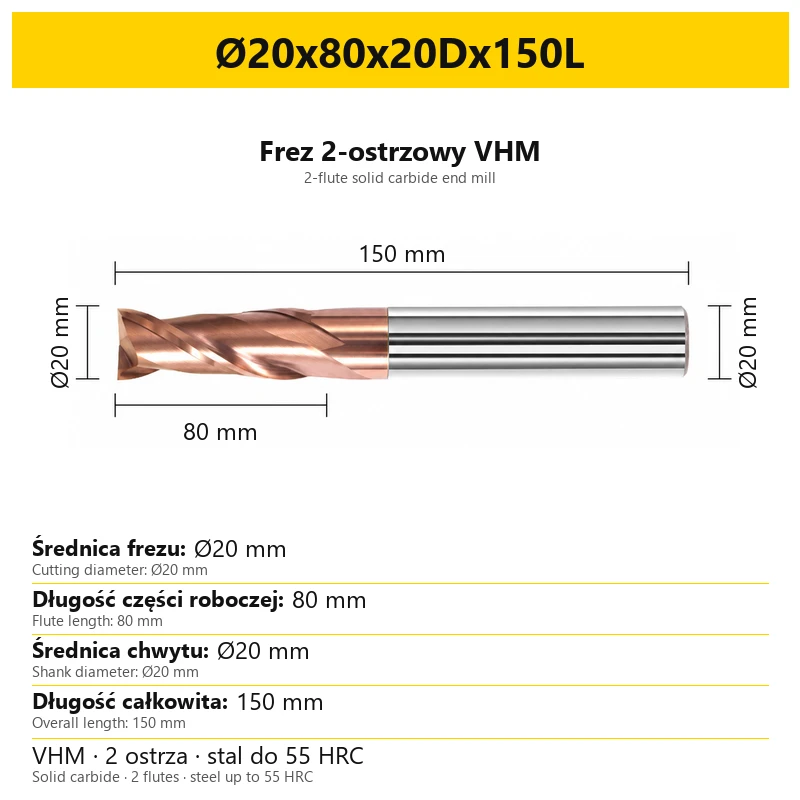


Frez 2-ostrzowy VHM do stali 55 HRC - TiSiN - pełnowęglikowy
Ceny podane bez kosztów dostawy.
Ceny podane bez kosztów dostawy.
Zapytaj o produkt

Administratorem danych osobowych jest Kortools. Przetwarzamy je w celu przesłania odpowiedzi na zapytanie. Więcej informacji dotyczących przetwarzania danych osobowych znajduje się w polityce prywatności.
Wybierz wariant produktu:
Poszczególne warianty mogą różnić się ceną
Kod produktu: 432F-1772E
Opis produktu
Frez 2-ostrzowy VHM TiSiN · seria 55 HRC
Do rowków, kieszeni, płaszczyzn i konturów na frezarkach CNC
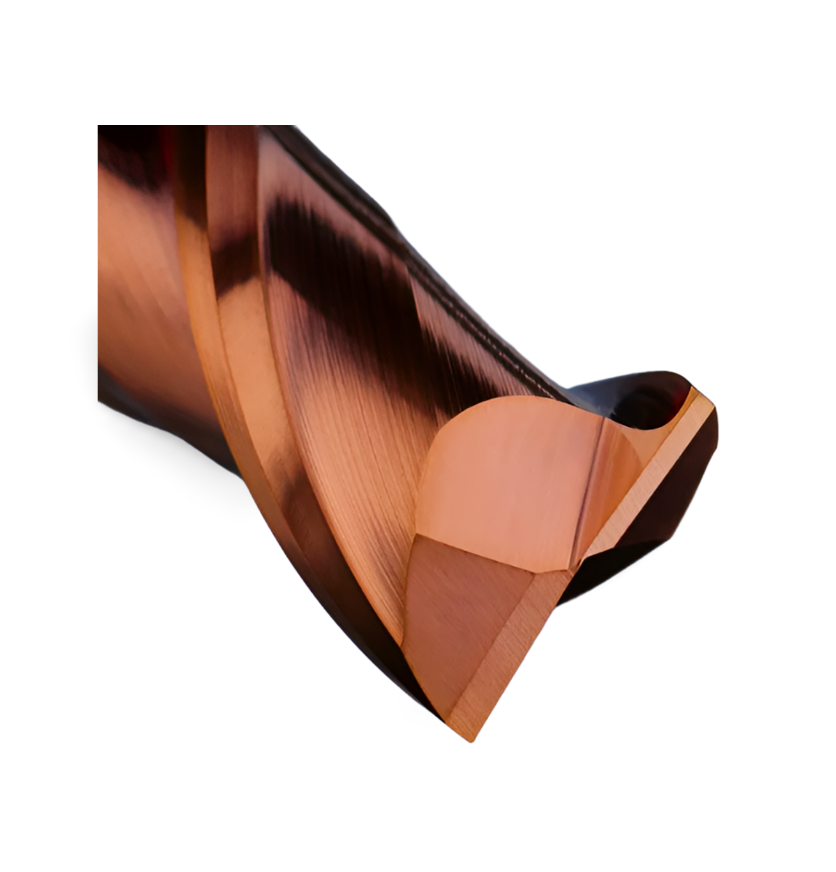
Monolityczny frez trzpieniowy z płaskim czołem, wykonany z węglika spiekanego VHM. Dwa ostrza i powłoka TiSiN tworzą narzędzie do obróbki stali, stali nierdzewnej oraz żeliwa. Frez jest przeznaczony do pracy na centrach obróbczych i frezarkach CNC; dobór do materiału hartowanego wymaga uwzględnienia ograniczeń podanych poniżej.
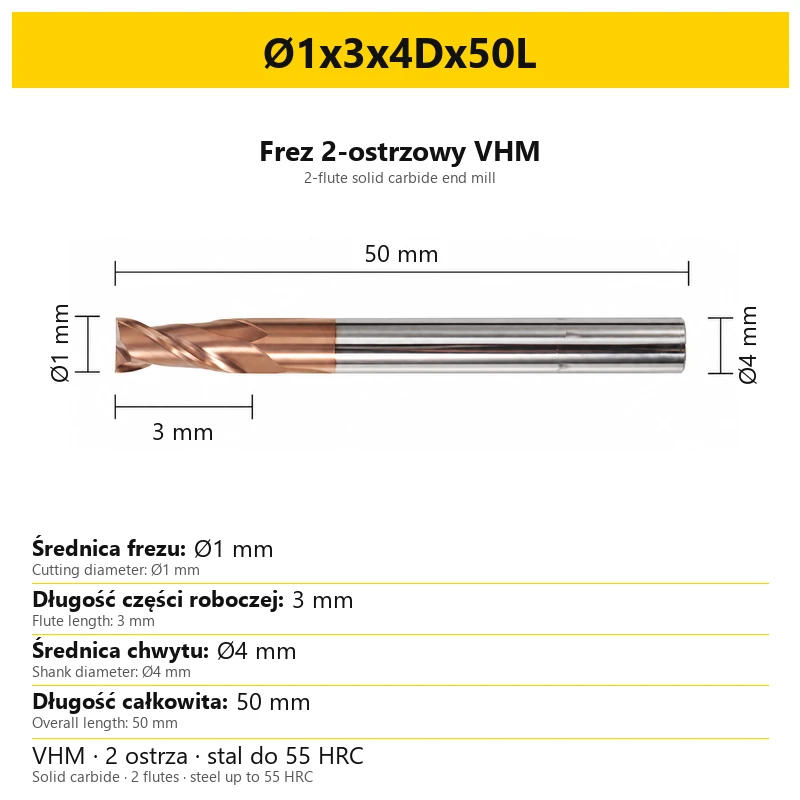
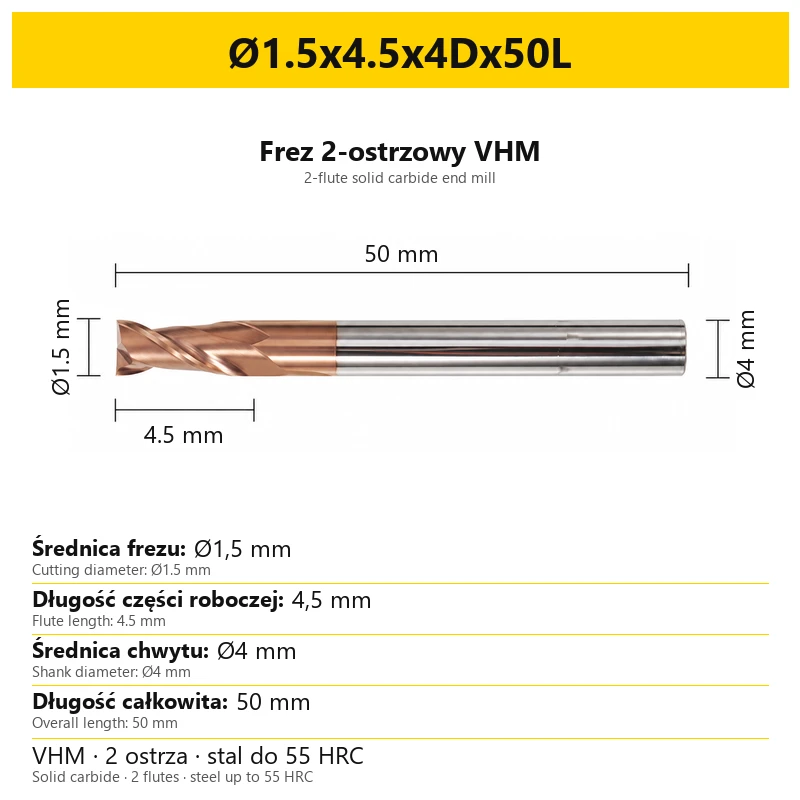
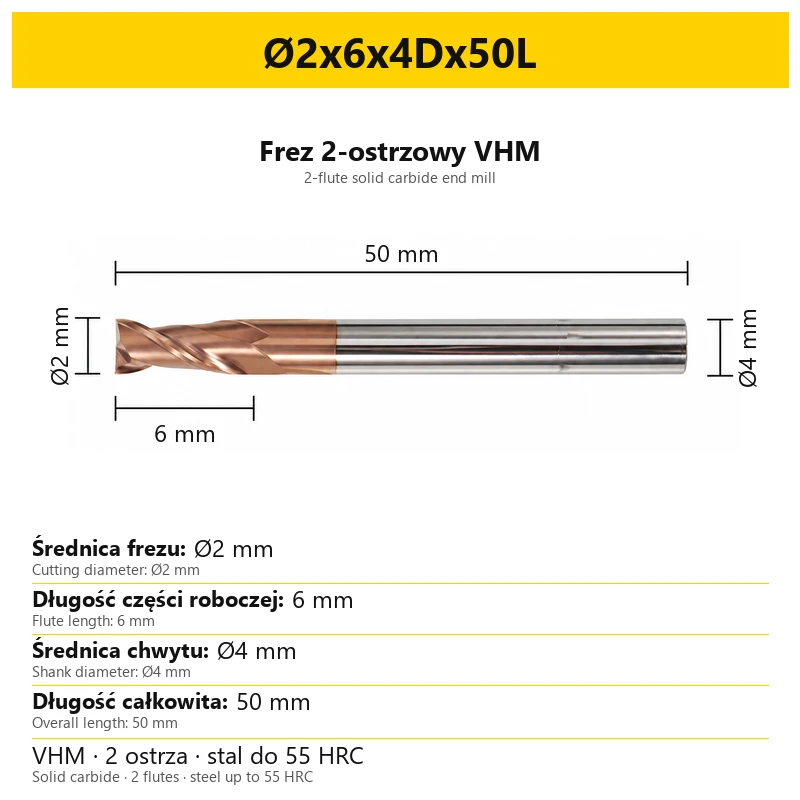
Wariant wybierz według średnicy skrawania, długości ostrza, średnicy chwytu i długości całkowitej. Te cztery wymiary określają konkretny frez. Taka sama średnica skrawania nie oznacza takiego samego chwytu ani tej samej długości roboczej.
1. Zastosowanie frezu
| Rodzaj obróbki | Zastosowanie |
|---|---|
| Frezowanie rowków | Wykonywanie rowków, w tym rowków wpustowych i rowków o przekroju U. Dobierz średnicę skrawania do szerokości obrabianego rowka. |
| Frezowanie kieszeni | Obróbka kieszeni z płaskim dnem. Przy wyborze wariantu porównaj długość ostrza z geometrią kieszeni oraz dostępem do jej ścian. |
| Frezowanie płaszczyzn | Obróbka powierzchni płaskich z wykorzystaniem geometrii frezu z płaskim czołem. |
| Obróbka boczna i konturowanie | Frezowanie ścian, stopni i obrysów detalu. Ścieżkę narzędzia przygotuj dla średnicy oraz długości części skrawającej wybranego wariantu. |
Frez ma dwa ostrza. Przy frezowaniu rowków i kieszeni zadbaj o usuwanie wiórów ze strefy skrawania. Sposób wejścia w materiał i parametry operacji dopasuj do warunków zamocowania, obrabianego materiału oraz rzeczywistego wysięgu narzędzia.
2. Budowa i specyfikacja
| Parametr | Wartość |
|---|---|
| Rodzaj narzędzia | Frez trzpieniowy, monolityczny, z płaskim czołem |
| Materiał | VHM — pełny węglik spiekany; drobnoziarnista struktura 0,6 μm |
| Liczba ostrzy | 2 |
| Powłoka | TiSiN |
| Oznaczenie serii | 55 HRC; zakres doboru do materiału opisano w sekcji 3 |
| Kąt linii śrubowej | 35° |
| Rodzaj chwytu | Cylindryczny |
| Średnica części skrawającej | Ø1–20 mm, zależnie od wariantu |
| Długość ostrza | 3–80 mm, zależnie od wariantu |
| Średnica chwytu | Ø3–20 mm, zależnie od wariantu |
| Długość całkowita | 50, 60, 75, 100 lub 150 mm, zależnie od wariantu |
Zakresy opisują rodzinę narzędzi. Nie każda średnica występuje z każdą długością i każdym chwytem. Konkretną kombinację wymiarów sprawdzisz w nazwie wariantu oraz na jego karcie wymiarowej.
3. Obrabiane materiały i zakres doboru
| Materiał | Zastosowanie i ograniczenia |
|---|---|
| Stale konstrukcyjne, węglowe i stopowe | Do frezowania stali oraz stali narzędziowych, z uwzględnieniem ich stanu obróbki cieplnej. Parametry dobierz do konkretnego gatunku materiału. |
| Stal nierdzewna | Zalecana grupa zastosowań. Uwzględnij gatunek stali, rodzaj operacji i odprowadzanie wiórów. |
| Żeliwo | Zalecana grupa zastosowań. Dobierz warunki pracy do gatunku żeliwa i geometrii wykonywanego detalu. |
| Materiały hartowane | Zalecenia materiałowe obejmują twardości poniżej 45 HRC. Przy twardości 45 HRC i wyższej ten frez nie jest zalecanym wyborem bez osobnego potwierdzenia zastosowania. |
| Stopy miedzi | Dopuszczone zastosowanie. Dobierz warunki skrawania do konkretnego stopu. |
| Stopy żaroodporne i tytanu, aluminium, grafit oraz CFRP | Nie są zalecanymi materiałami dla tej geometrii. Do tych zadań dobierz frez przeznaczony do konkretnej grupy materiałów. |
4. Jak czytać nazwę wariantu
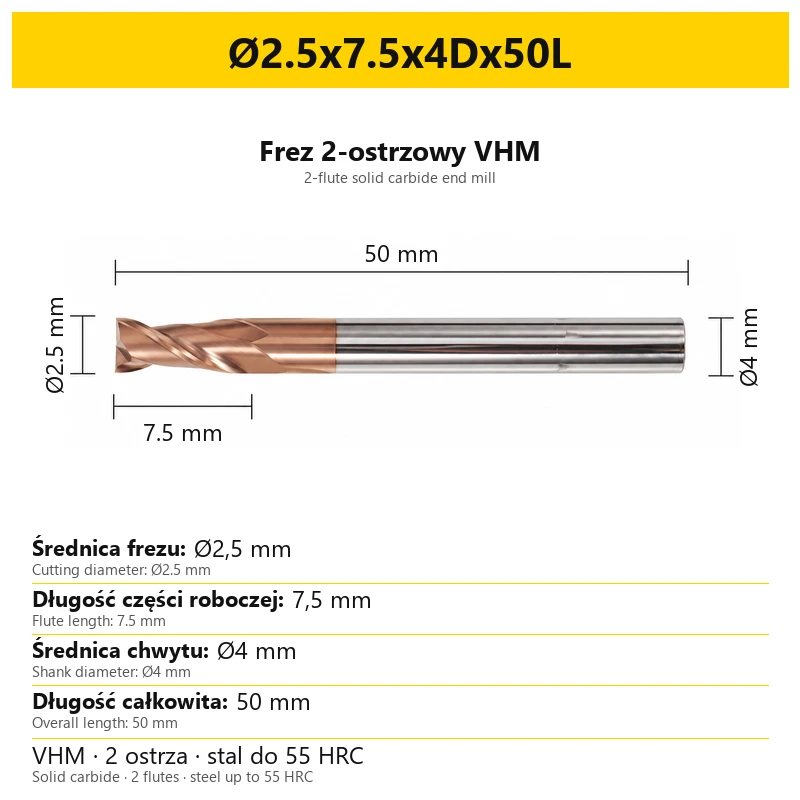
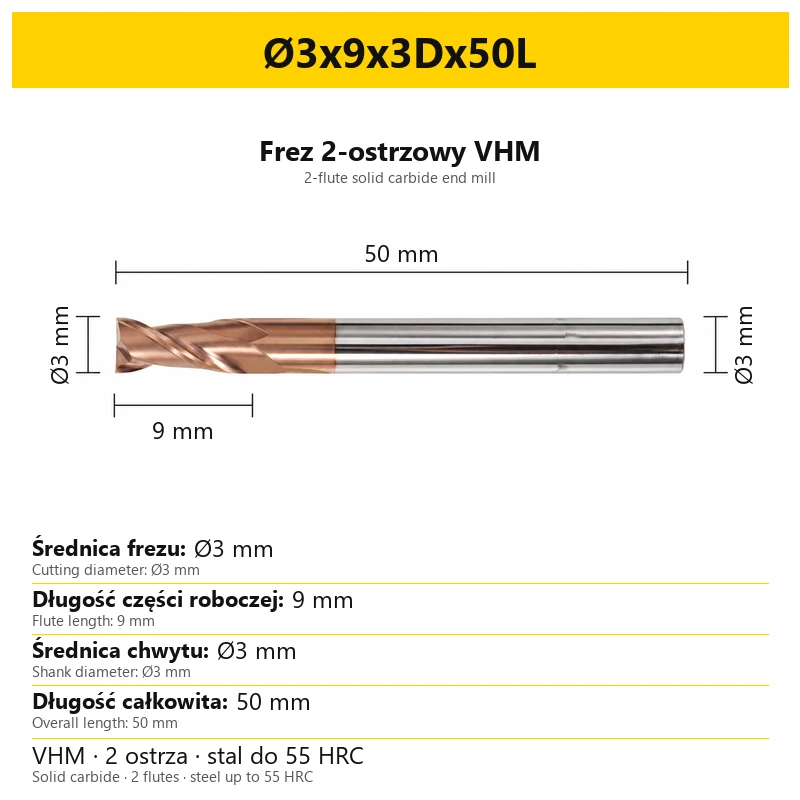
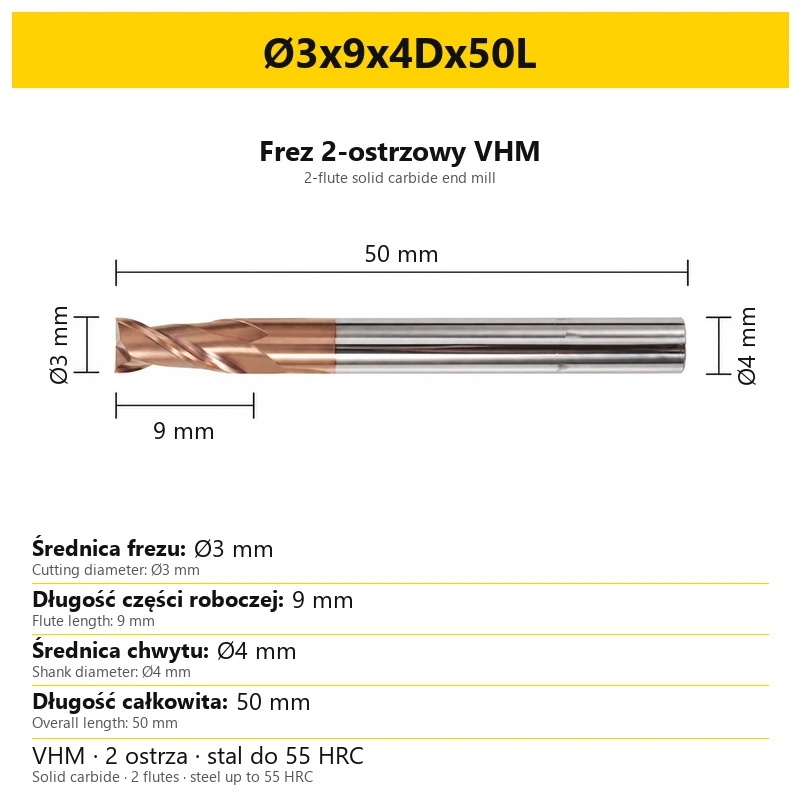
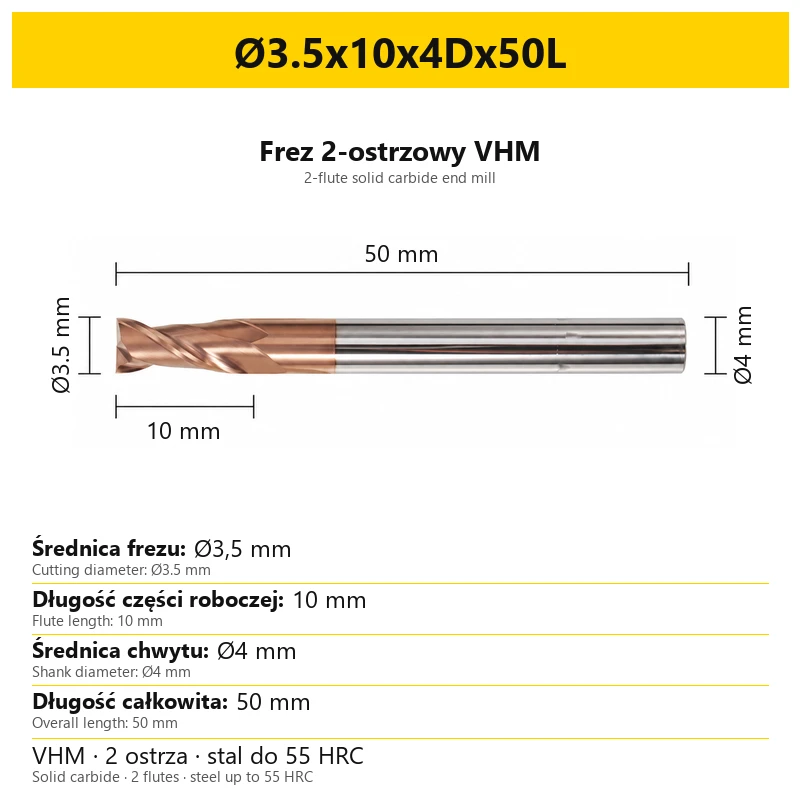
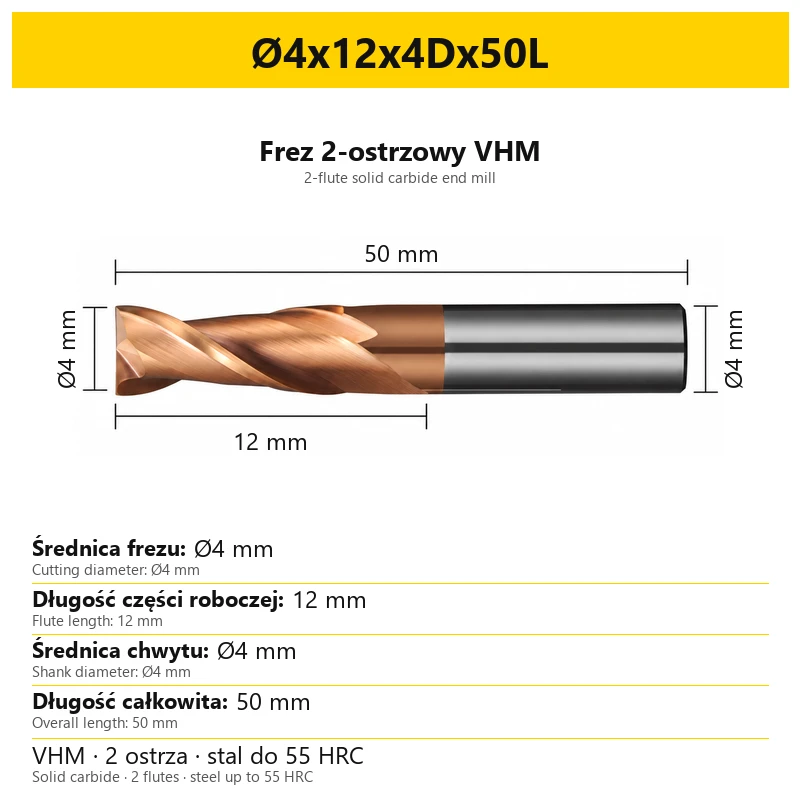
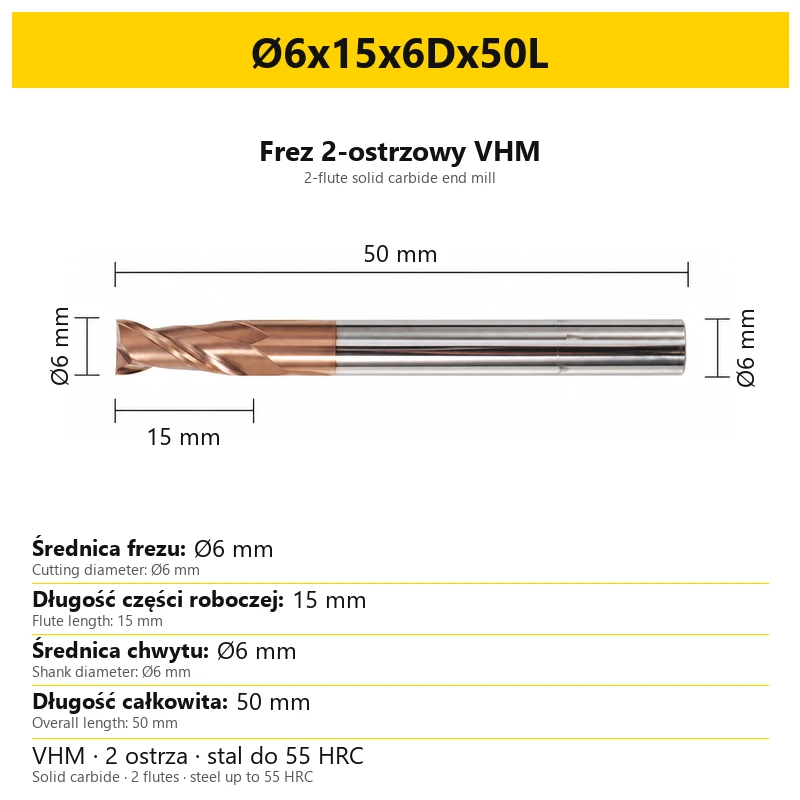
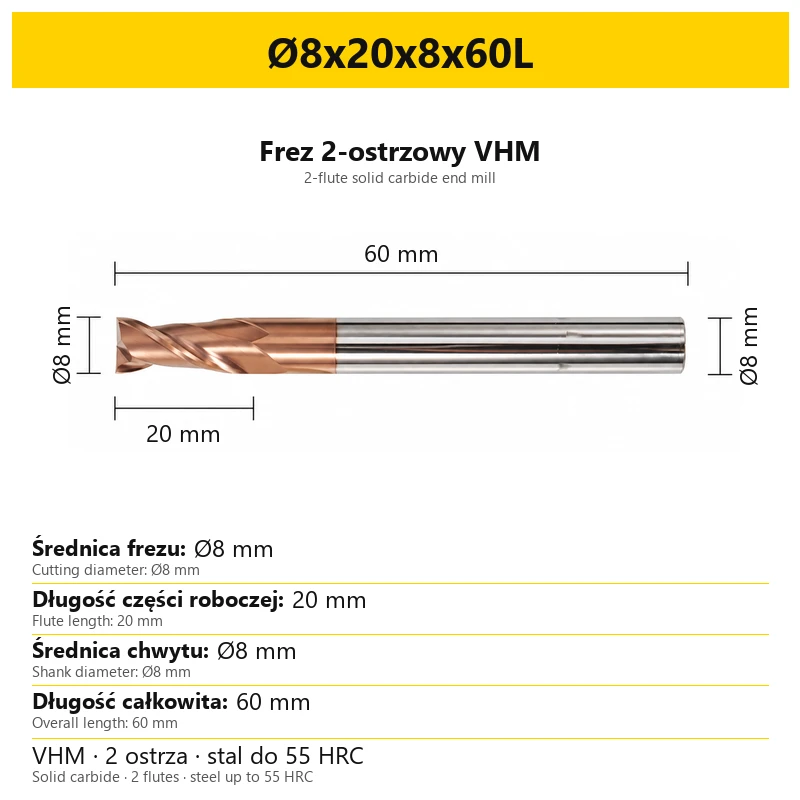
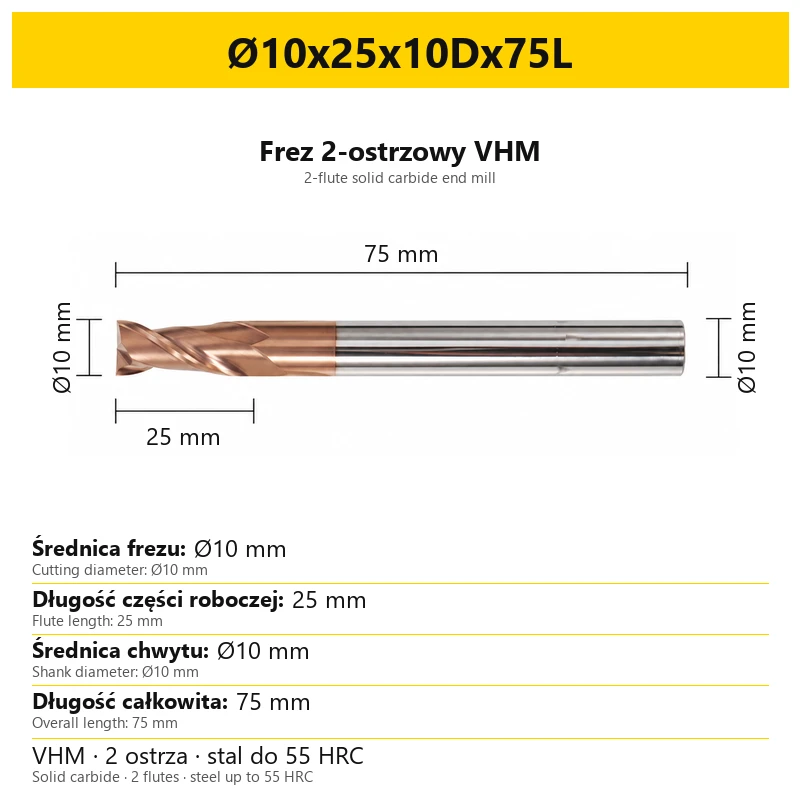
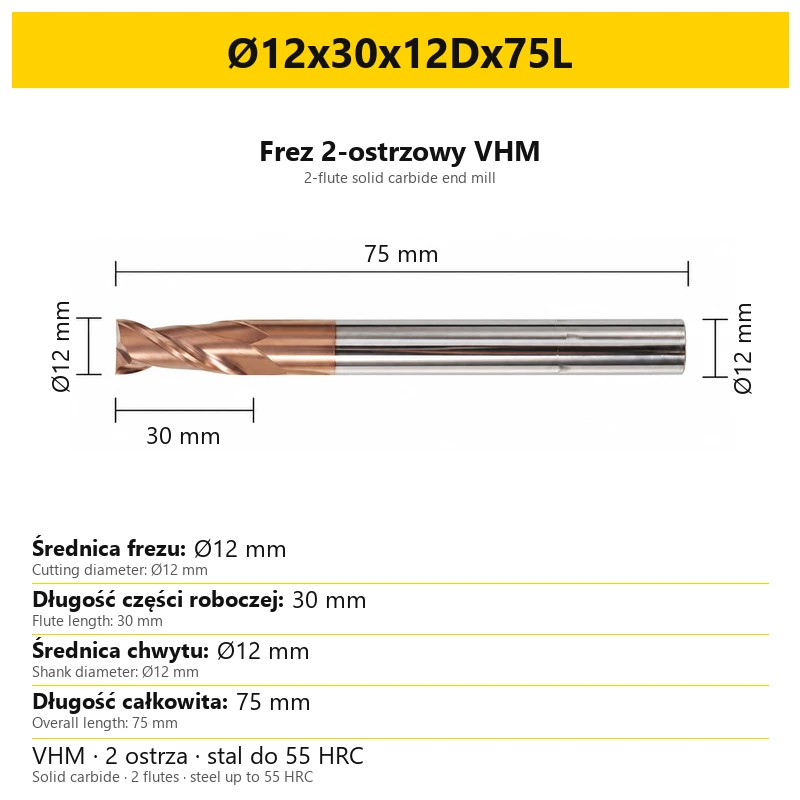
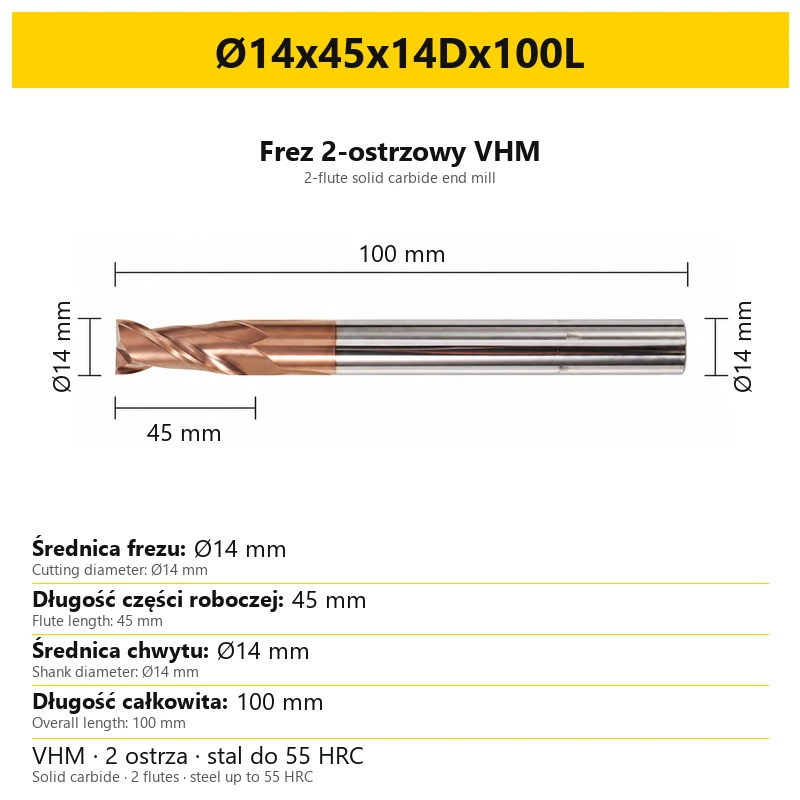
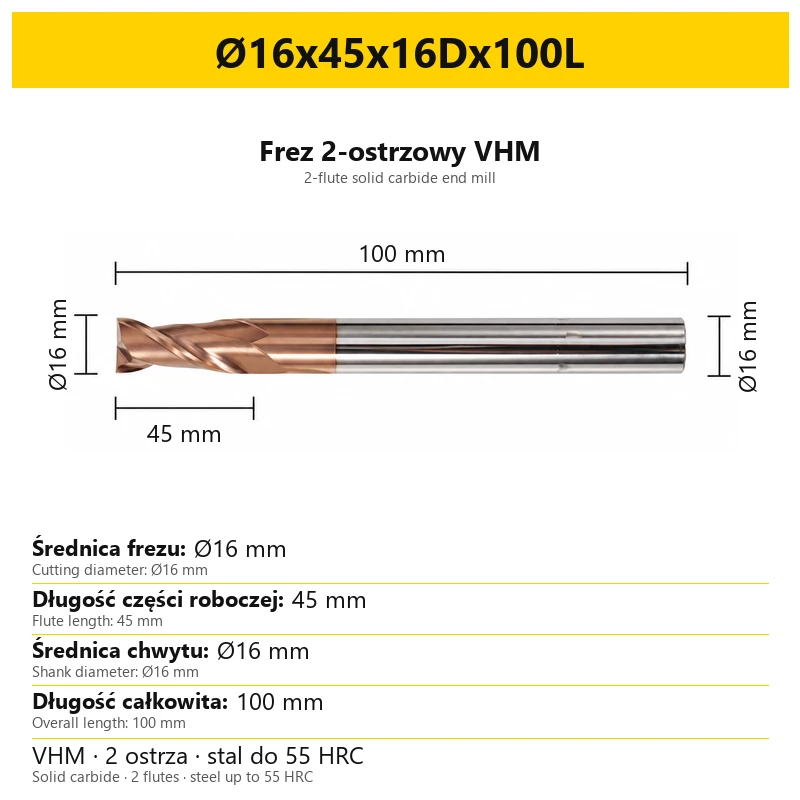
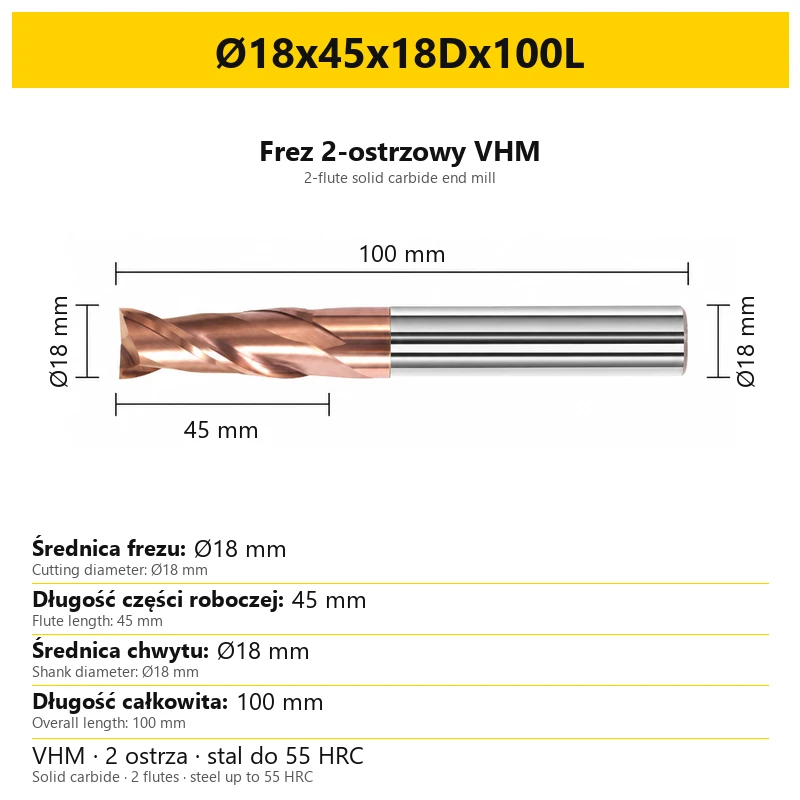
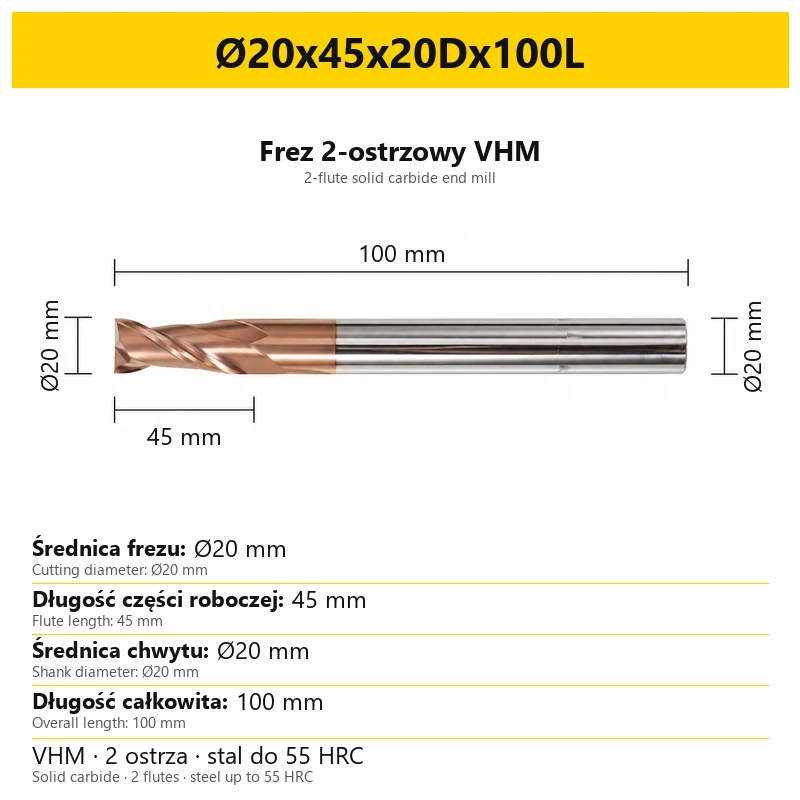
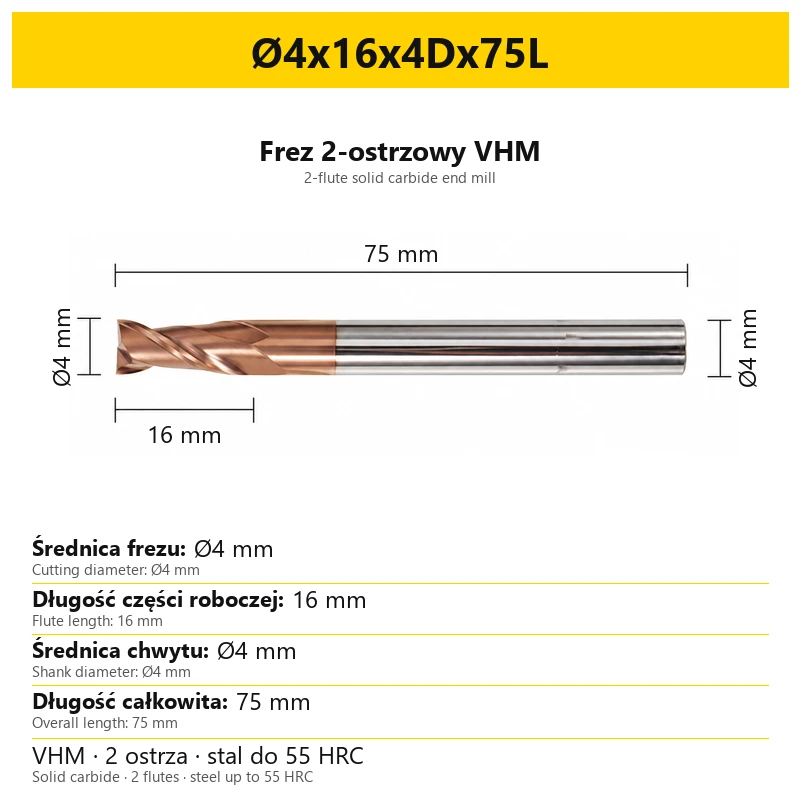
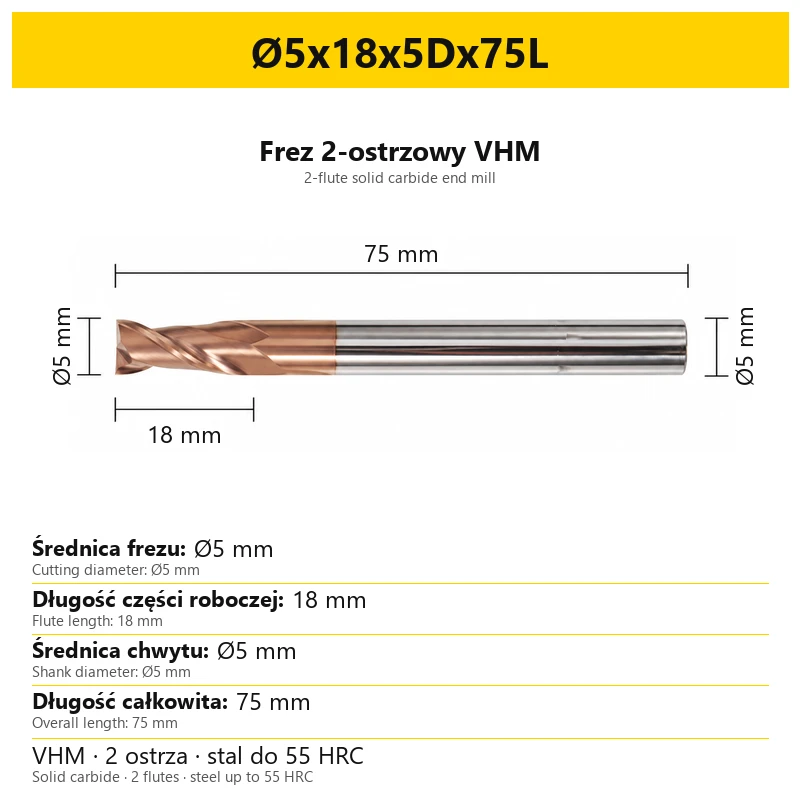
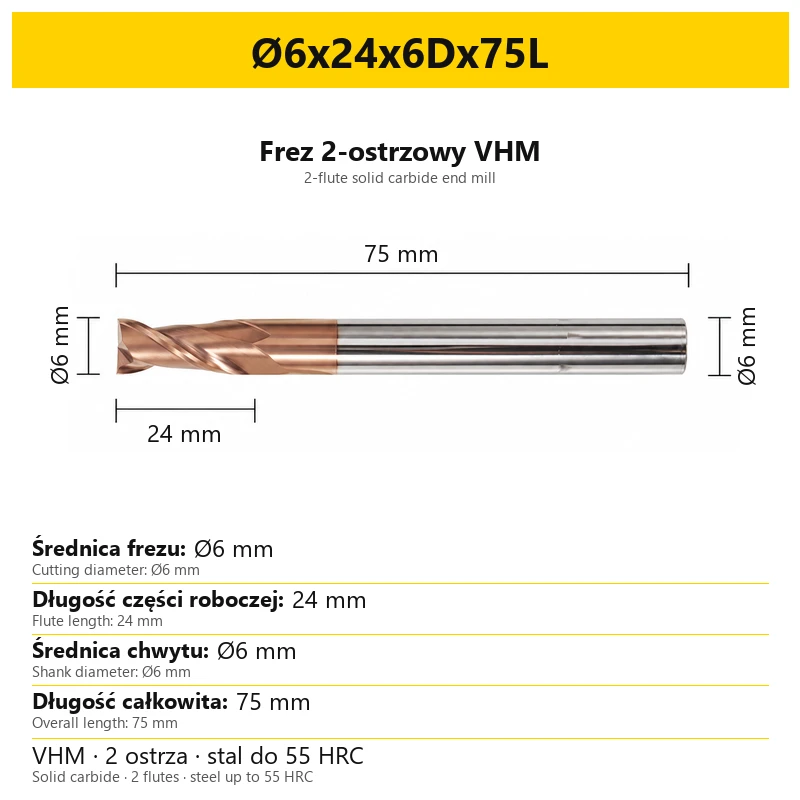
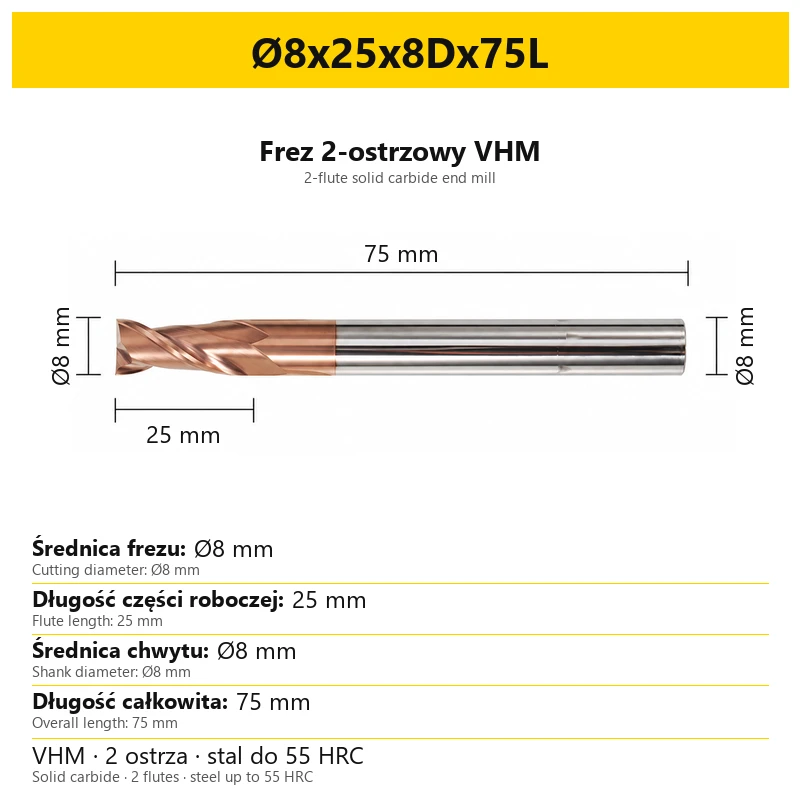
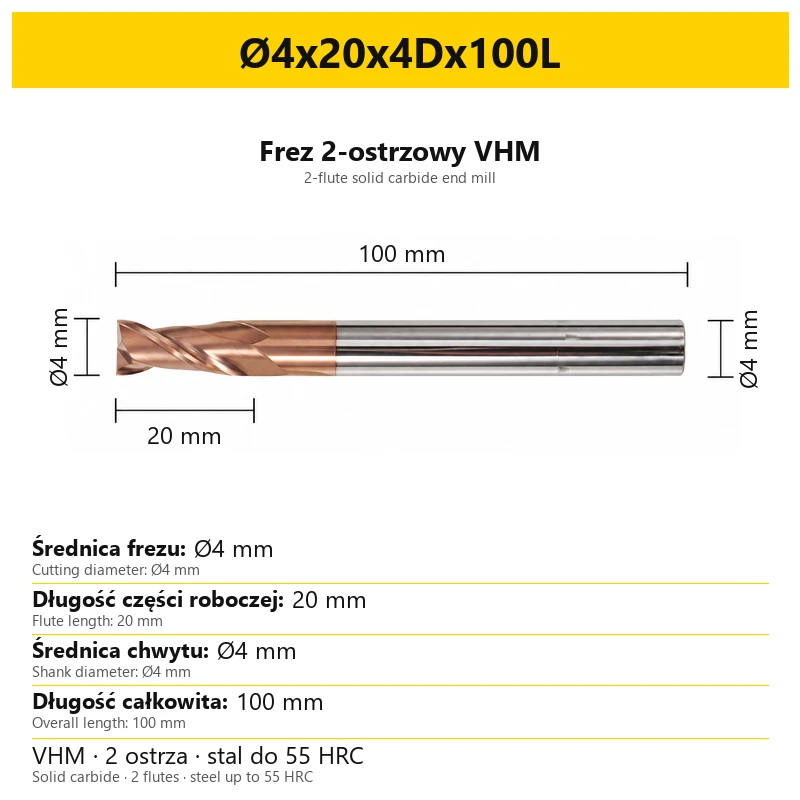
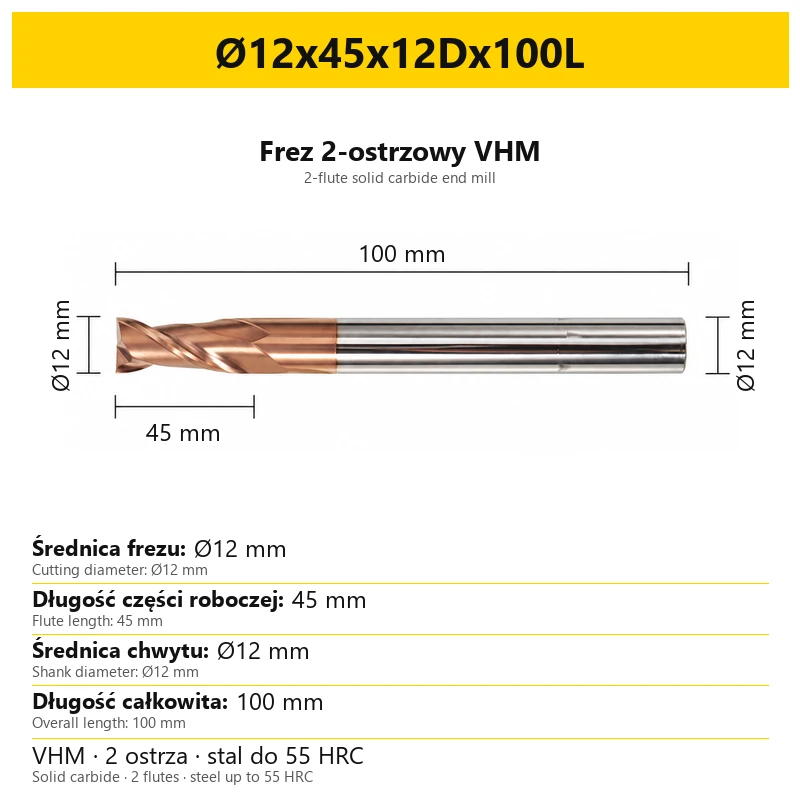
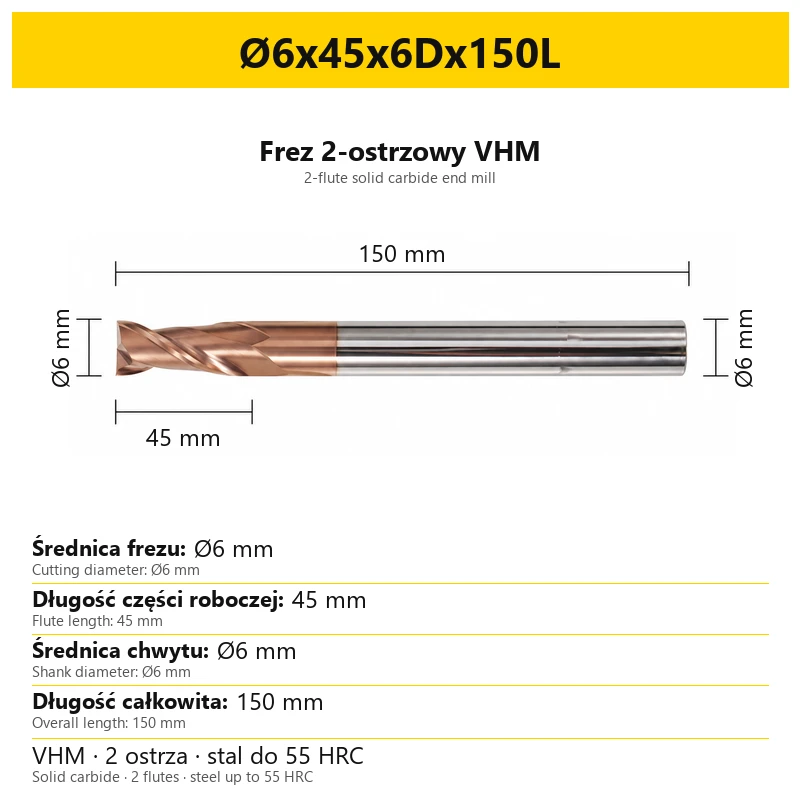
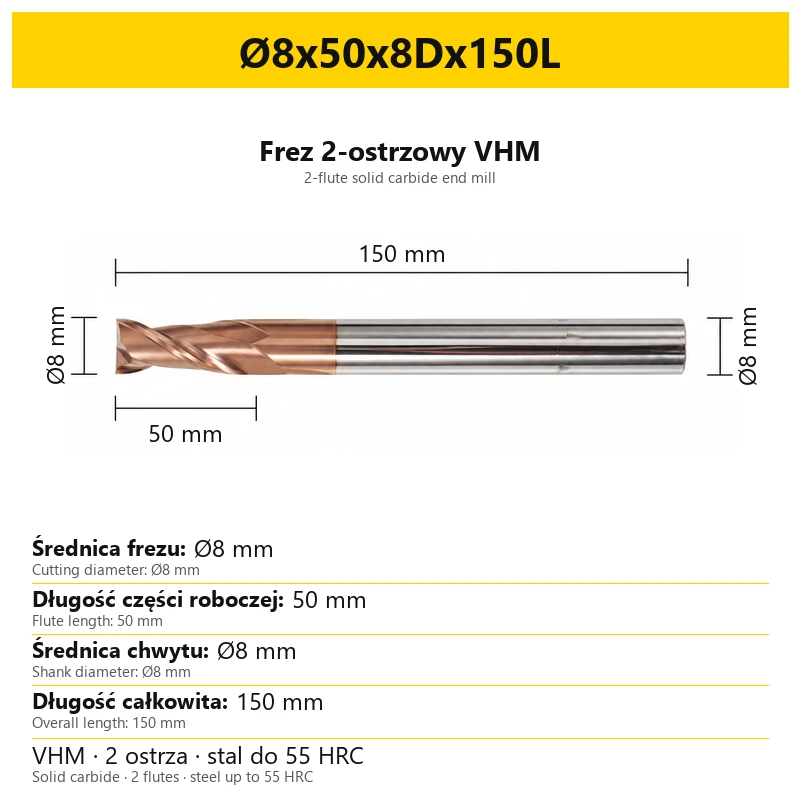
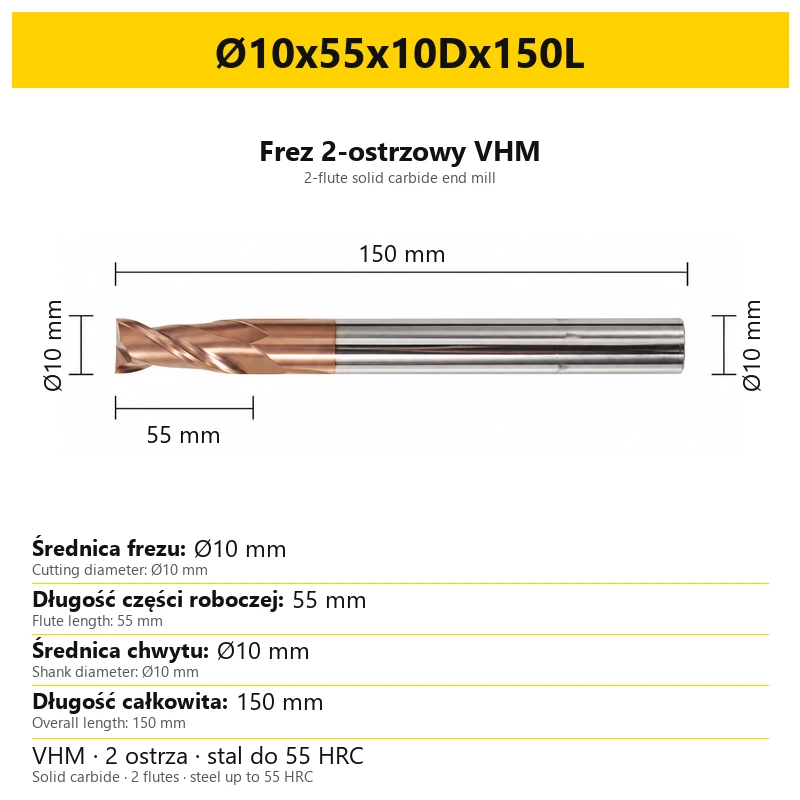
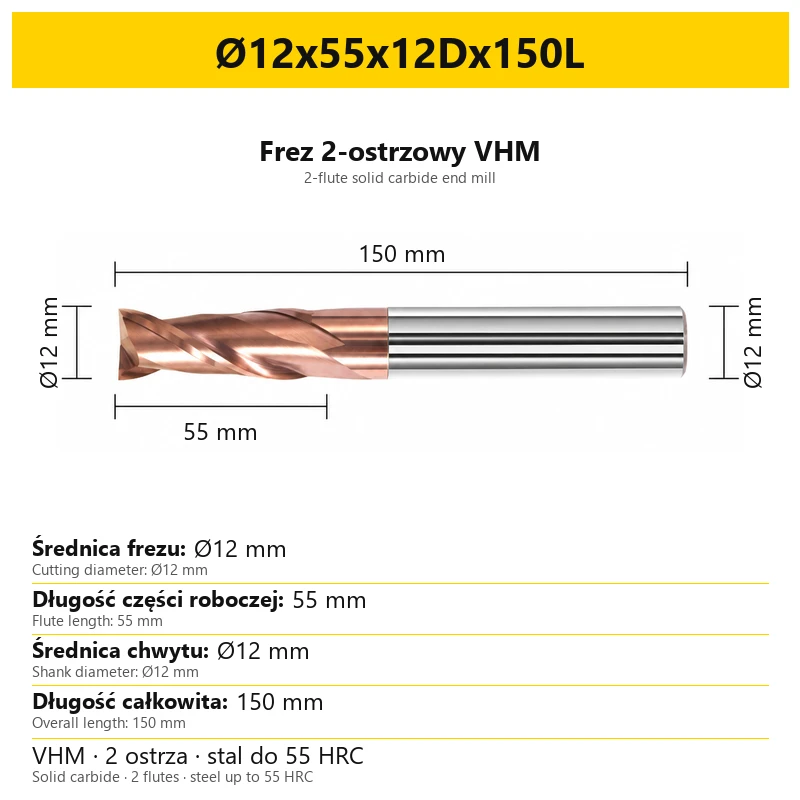
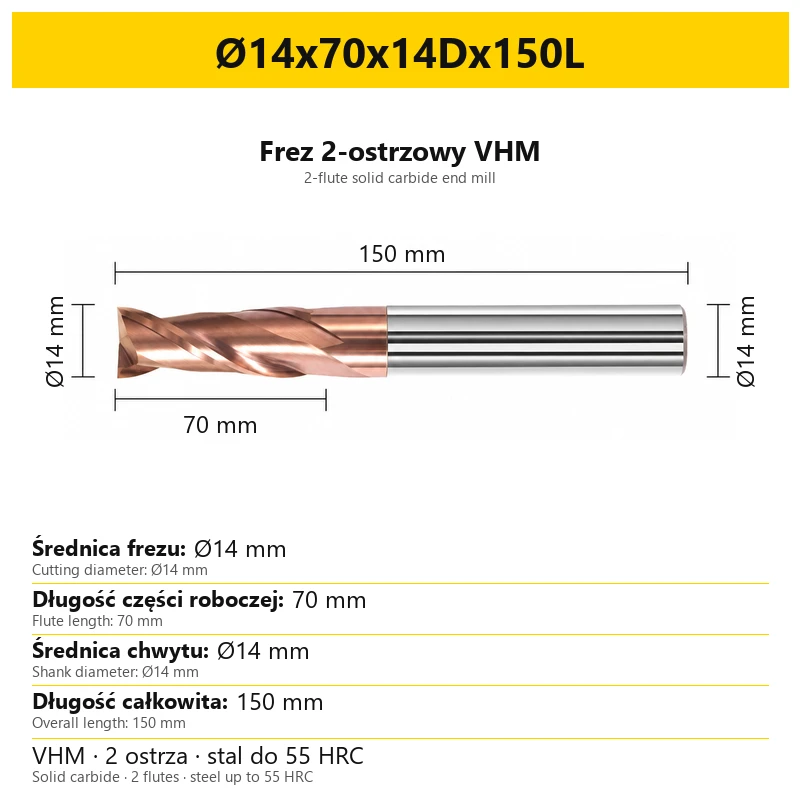
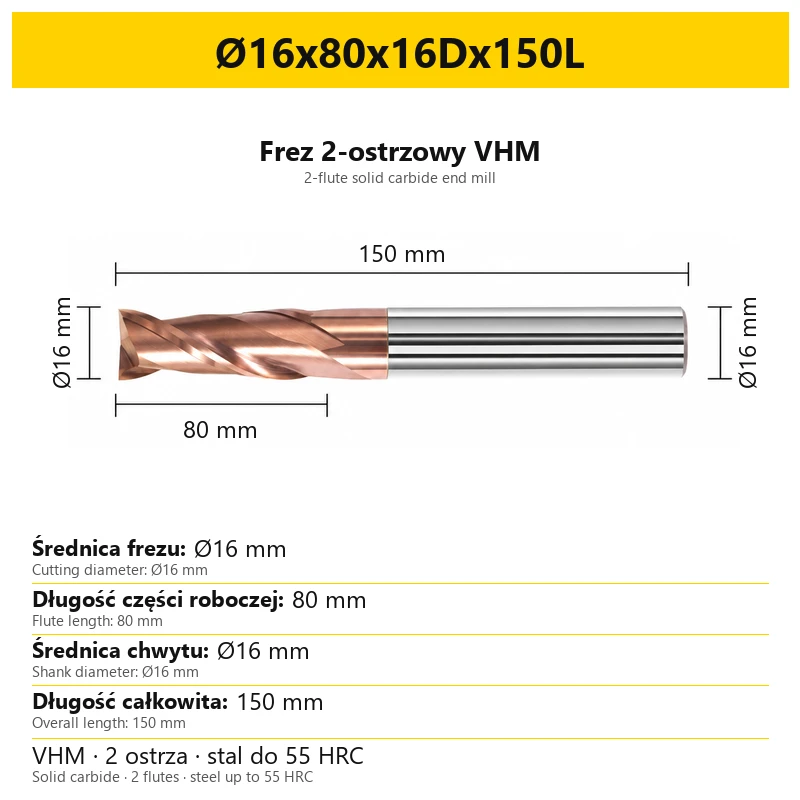
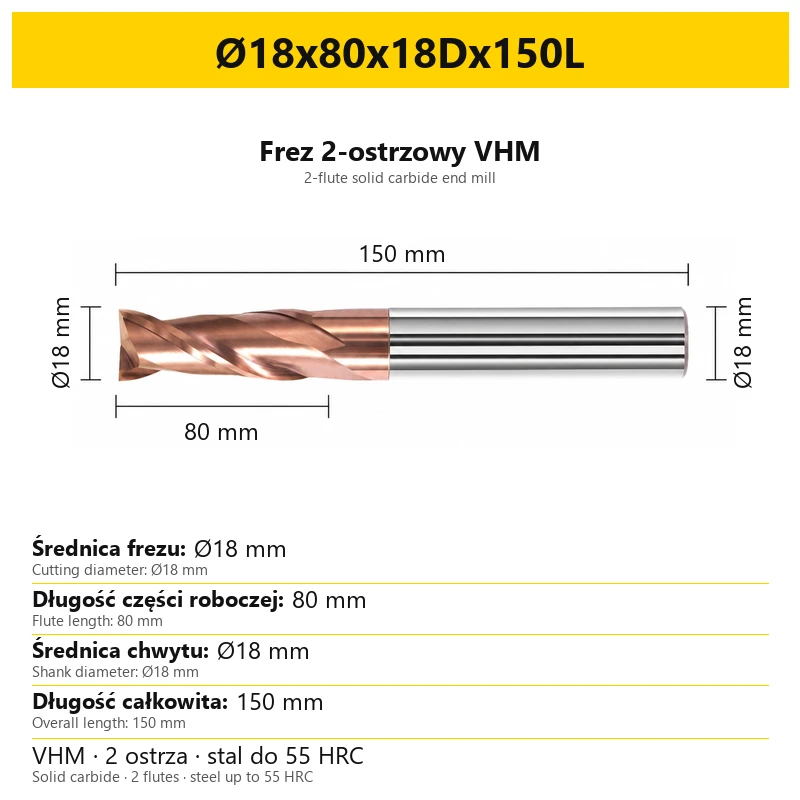
Przykład: Ø6x15x6Dx50L. Oznacza frez o średnicy skrawania 6 mm, długości ostrza 15 mm, chwycie o średnicy 6 mm i długości całkowitej 50 mm. Wszystkie wymiary podano w milimetrach.
| Fragment oznaczenia | Znaczenie | Wartość w przykładzie |
|---|---|---|
| Ø6 | Średnica części skrawającej | 6 mm |
| 15 | Długość ostrza, czyli części roboczej | 15 mm |
| 6D | Średnica chwytu cylindrycznego | 6 mm |
| 50L | Długość całkowita narzędzia | 50 mm |
Kolejność wymiarów pozostaje taka sama także wtedy, gdy średnica frezu różni się od średnicy chwytu. Litera D po wartości liczbowej oznacza chwyt, a litera L — długość całkowitą. Separator dziesiętny w nazwie wariantu może mieć postać kropki; zapis 1.5 odpowiada wymiarowi 1,5 mm.
5. Dobór rozmiaru i długości
- Ustal średnicę skrawania. Porównaj ją z szerokością rowka, kształtem kieszeni lub konturem, który ma zostać obrobiony. Pierwsza liczba w nazwie wariantu dotyczy części skrawającej.
- Sprawdź długość ostrza. Druga liczba określa długość części roboczej. Dobierz ją do obrabianej powierzchni i planowanej operacji, oddzielnie od całkowitej długości frezu.
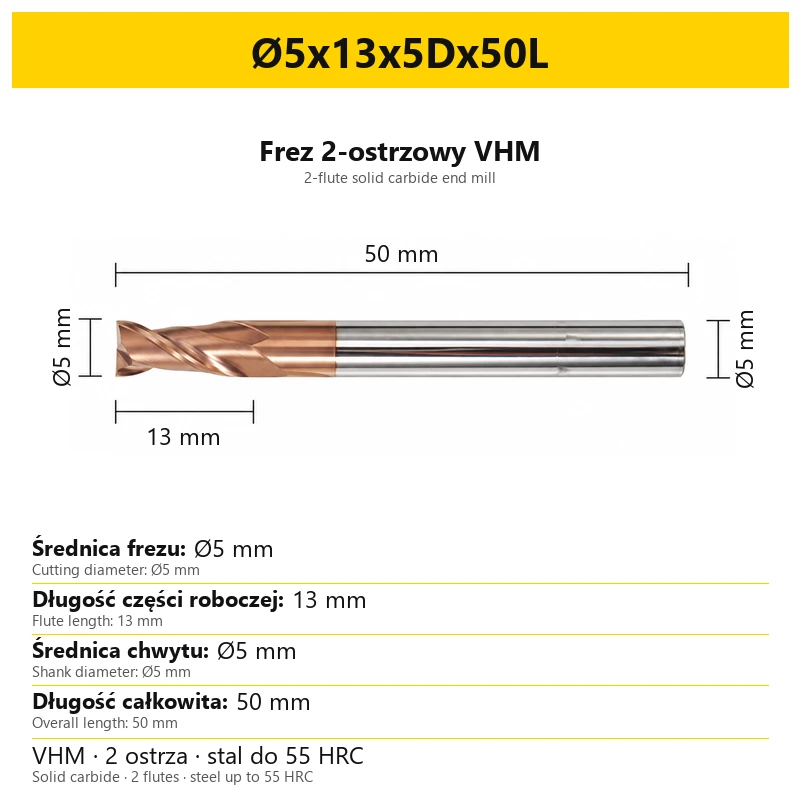
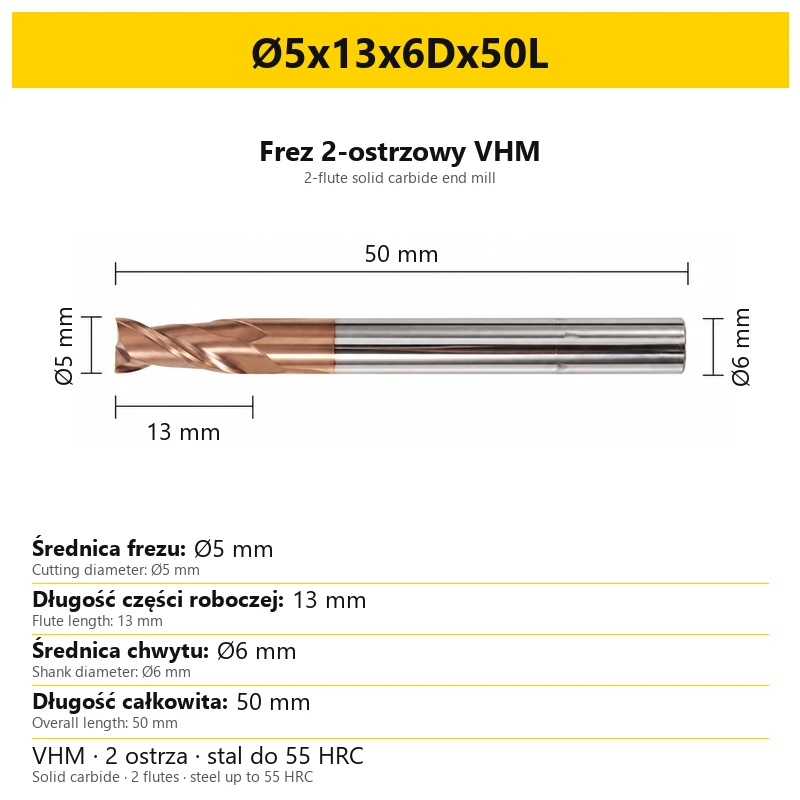
- Dopasuj średnicę chwytu. Wybierz mocowanie odpowiadające wymiarowi chwytu. Przykładowo frez o średnicy skrawania 5 mm może mieć chwyt 5 lub 6 mm, zależnie od wybranego wariantu.
- Wybierz długość całkowitą. Zastosuj długość zapewniającą dostęp do miejsca obróbki, a po zamocowaniu ogranicz wysunięcie do niezbędnego minimum. Długie wykonanie wymaga uwzględnienia wysięgu w parametrach pracy.
- Porównaj pełną nazwę z kartą wymiarową. Przed wyborem sprawdź wszystkie cztery wartości. Dłuższa wersja tego samego frezu może mieć również inną długość ostrza.
Na kartach wariantów podano wymiary konkretnego wykonania. Fotografia jest poglądowa: rozmiar dobieraj z oznaczeń wymiarowych, a nie z proporcji zdjęcia. Dotyczy to szczególnie frezów o tej samej średnicy i różnych długościach.
6. Mocowanie, bicie i wysięg
Przed rozpoczęciem obróbki sprawdź osadzenie narzędzia w oprawce. Frez jest przeznaczony do odpowiednio wyposażonych centrów obróbczych i frezarek CNC. Niskoobrotowa wiertarka stołowa ani ręczna nie są odpowiednimi maszynami do jego pracy.
- Skontroluj bicie po zamocowaniu. Jeżeli przekracza 0,01 mm, popraw mocowanie przed skrawaniem. Wartość ta dotyczy kontroli zamocowanego narzędzia, a nie tolerancji średnicy frezu.
- Utrzymuj możliwie krótki wysięg. Narzędzie powinno wystawać z oprawki tylko na długość potrzebną do wykonania operacji, przy prawidłowym zamocowaniu chwytu.
- Uwzględnij długie wysunięcie w ustawieniach. Przy większym wysięgu zmniejsz odpowiednio obroty, posuw lub obciążenie skrawaniem. Nie przenoś automatycznie ustawień krótkiego frezu na długie wykonanie.
- Reaguj na drgania i nietypowy dźwięk. Sprawdź zamocowanie oraz skoryguj obroty i obciążenie narzędzia przed kontynuowaniem pracy.
7. Chłodzenie i przygotowanie parametrów
Przy obróbce stali zalecane są nadmuch powietrza lub chłodzenie mgłą. Praca bez zalewowego chłodziwa wymaga skutecznego odprowadzania wiórów oraz warunków odpowiednich dla obrabianego materiału i wykonywanej operacji.
Obroty, posuw i głębokość skrawania dobieraj do gatunku i twardości materiału, średnicy frezu, długości ostrza, wysięgu oraz rodzaju frezowania. Frezowanie pełnego rowka, obróbka boczna i wykańczanie konturu wymagają odrębnego doboru warunków pracy.
8. Najczęstsze pytania
Czy frez ma dwa czy cztery ostrza?
Ma dwa ostrza. Ta rodzina obejmuje frezy 2-ostrzowe z płaskim czołem.
Czy średnica skrawania zawsze jest równa średnicy chwytu?
Nie. Sprawdź osobno pierwszy wymiar i wartość chwytu zakończoną literą D. Mocowanie dobieraj do średnicy chwytu.
Czy długość 150 mm oznacza ostrze o długości 150 mm?
Nie. Liczba przy literze L oznacza długość całkowitą. Długość ostrza jest drugim wymiarem w nazwie wariantu i jest podana także na jego karcie.
Czy frez można stosować w wiertarce ręcznej?
Nie. Narzędzie jest przeznaczone do frezowania na odpowiedniej obrabiarce; wiertarka ręczna lub niskoobrotowa wiertarka stołowa nie zapewnia właściwych warunków tej obróbki.
Czy można dobrać frez do stali hartowanej wyłącznie po oznaczeniu 55 HRC?
Nie. Sprawdź zakres zastosowań w sekcji 3. Przy twardości 45–55 HRC potrzebne jest osobne potwierdzenie doboru do gatunku materiału i planowanej operacji.
Produkty powiązane
-
0678-65504Bestseller
 Ćwiartkowe 0.00
Frez promieniowy ćwiartkowy VHM TiSiN
-
92D6-291C7
 Frezy wkręcane 0.00
Frez węglikowy wkręcany VHM, TiSiN, ⌀8-⌀32
-
Bestseller
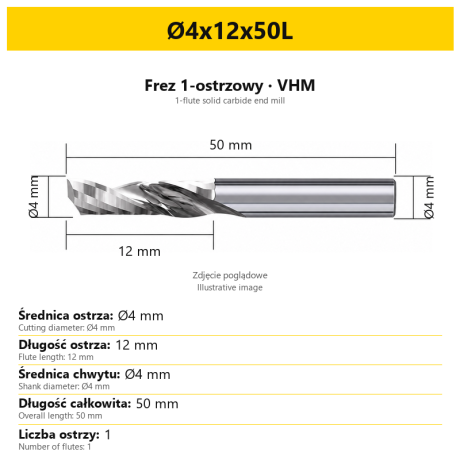 Frezy 1-ostrzowe 5.00
Frez trzpieniowy VHM 1-ostrzowy do aluminium
-
19B7-502CDBestseller
 Frezy 4-ostrzowe 0.00
Frez trzpieniowy 4-ostrzowy VHM TiSiN gryzak


Nasze bestsellery
-
Bestseller
Śruba mocująca TORX, klasa 12.9, śrubki mocujące
M1,6x4 M1,8x4 standard M1,8x4 do głowic EXN02 M2x4 M2x5 + 35 więcejCena 1,05 złCena 0,85 złbez VAT -
Bestseller
 Frezy 4-ostrzowe 5.00
Frez VHM TiSiN 4-ostrzowy Z4 do stali i nierdzewki 55HRC, fi 1-20 mm VERSAMILL
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x9x3Dx50L + 52 więcejCena 17,67 złCena 14,37 złbez VAT -
Bestseller
 Frezy 3-ostrzowe 0.00
Frez 3-ostrzowy VHM DLC, DuraEdge3 Alu
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x9x3Dx50L + 40 więcejCena 29,52 złCena 24,00 złbez VAT -
Bestseller
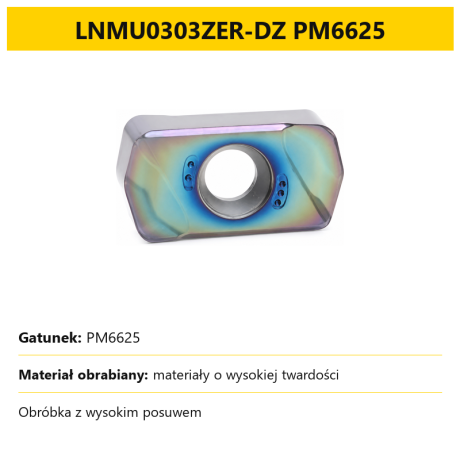 Płytki frezerskie 5.00
Płytki wieloostrzowe LNMU 0303ZER high feed, odporne na zużycie LNMU0303
LNMU0303ZER PM6625 LNMU0303ZER PM6325 LNMU0303ZER PM6125 LNMU0303ZER PM6525 LNMU0303ZER SG8255 + 4 więcejCena 146,00 złCena 118,70 złbez VAT -
Bestseller
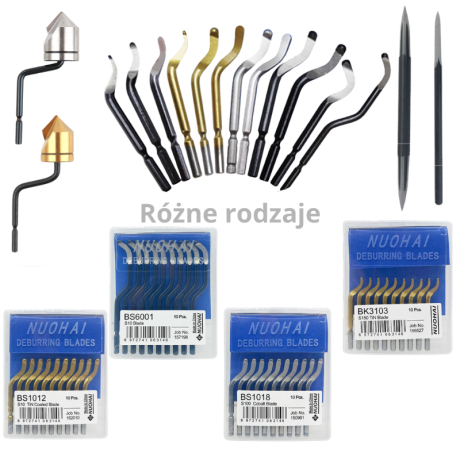
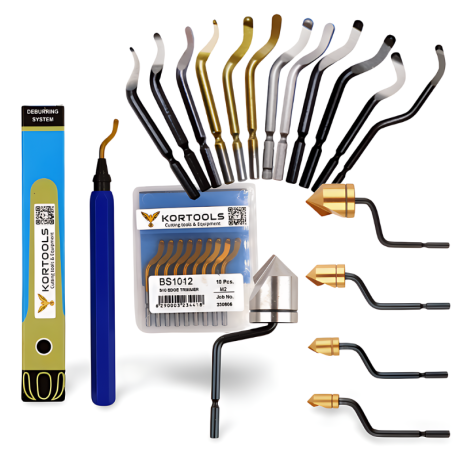
Ostrza do gratowania HSS, różne rodzaje - zamiennik NOGA
BS1010 (10 szt.) BS1012 (10 szt.) BS2010 (10 szt.) BS2012 (10 szt.) BS3010 (10 szt.) + 26 więcejCena 50,43 złCena 41,00 złbez VAT -
Bestseller
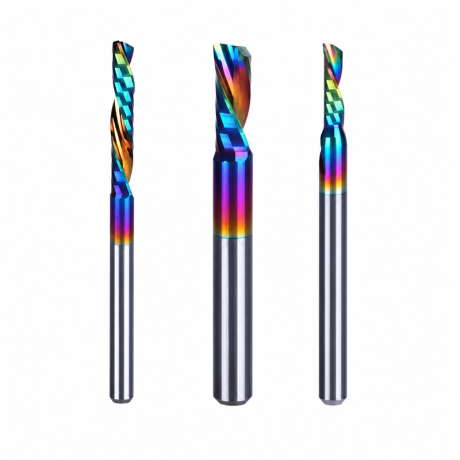
 Frezy 1-ostrzowe 0.00
Frez jednoostrzowy DownCut negatyw VHM DLC do aluminium, PVC, plexi i tworzyw
Ø1x3x3.175Dx38L Ø1x5x3.175Dx38L Ø1.5x4x3.175Dx38L Ø1.5x5x3Dx38L Ø1.5x7x3.175Dx38L + 32 więcejCena 34,00 złCena 27,64 złbez VAT -
Bestseller
Wiertło kobaltowe HSSE-Co8 - TiN- HSS M42, mocne, odporne na zużycie
Ø0.5 Ø0.6 Ø0.7 Ø0.8 Ø0.9 + 138 więcejCena 8,40 złCena 6,83 złbez VAT -
Bestseller
Frez teowy VHM frez węglikowy do rowków - TiSiN
Ø2x0.3Hx50L Ø2x0.4Hx50L Ø2x0.5Hx50L Ø2x0.6Hx50L Ø2x0.7Hx50L + 179 więcejCena 36,90 złCena 30,00 złbez VAT -
Bestseller
 Frezy do gwintowania 0.00
Frez do gwintowania M0.8-M20 - jednoostrzowy TiSiN
M0.8x0.2x50L - TiSiN M1.0x0.25x50L - TiSiN M1.4x0.3x50L - TiSiN M1.2x0.25x50L - TiSiN M1.6x0.35x50L - TiSiN + 38 więcejCena 57,81 złCena 47,00 złbez VAT -
Bestseller

 Pogłębiacze stożkowe 0.00
Pogłębiacz stożkowy 3-ostrzowy Fi4.5-fi60, 90° - HSS-CO - 5% kobaltu, chwyt walcowy
Ø4.5 x 4 x 90° x 40L Ø5 x 5 x 90° x 45L Ø6.3 x 5 x 90° x 45L Ø8.3 x 6 x 90° x 50L Ø10.4 x 6 x 90° x 50L + 12 więcejCena 21,00 złCena 17,07 złbez VAT -
Bestseller
 Frezy 4-ostrzowe 5.00
Frez trzpieniowy 4-ostrzowy VHM HYPERCUT
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x9x3Dx50L + 42 więcejCena 27,98 złCena 22,75 złbez VAT -
Bestseller
Frezy 4-ostrzowe 0.00
Frez trzpieniowy 4-ostrzowy VHM TiSiN gryzak
Ø4x12x4Dx50L Ø5x13x5Dx50L Ø6x15x6Dx50L Ø8x20x8Dx60L Ø10x25x10Dx75L + 14 więcejCena 43,05 złCena 35,00 złbez VAT -
Bestseller
 Frezy promieniowe 0.00
Frez torusowy promieniowy 4-ostrzowy VHM, TiSiN, do 55HRC
Ø1xR0.1x4Dx50L Ø1xR0.2x4Dx50L Ø1xR0.3x4Dx50L Ø1.5xR0.1x4Dx50L Ø1.5xR0.2x4Dx50L + 151 więcejCena 28,29 złCena 23,00 złbez VAT -
Bestseller
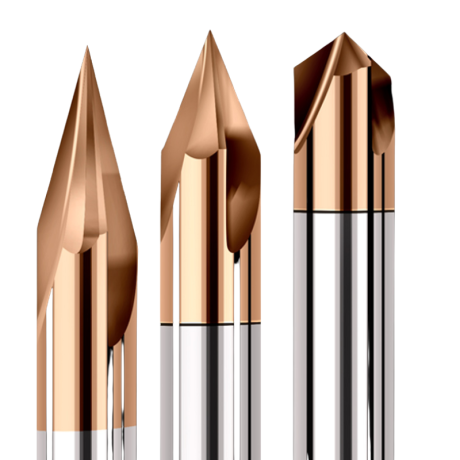 Frezy fazowe 0.00
Fazownik VHM węglik nakiełek 2/3-ostrzowy TiSiN, 30° 40° 45° 50° 60° 70° 80° 90° 100° 110° 120° 130° 140° 150°
3x50Lx30°2T 4x50Lx30°2T 5x50Lx30°2T 6x50Lx30°2T 8x60Lx30°2T + 146 więcejCena 36,30 złCena 29,51 złbez VAT -
Bestseller
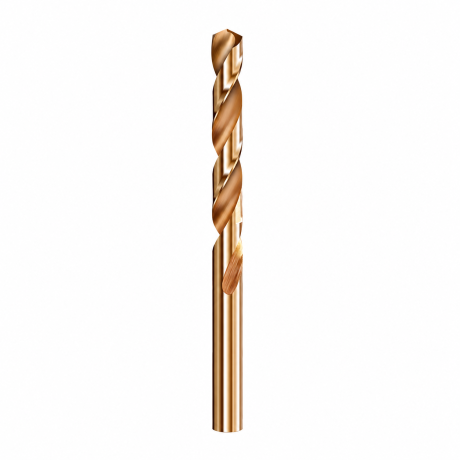
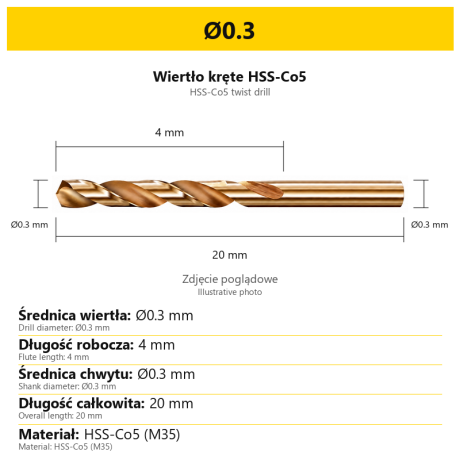
Wiertło HSSCo5 – HSS-E M35 wysokowydajne wiertło HSS z 5% kobaltu odporne na zużycie
Ø0.3 Ø0.4 Ø0.5 Ø0.6 Ø0.7 + 150 więcejCena 6,00 złCena 4,88 złbez VAT -
Bestseller

 Frezy 3-ostrzowe 0.00
Frez 3-ostrzowy VHM DLC, TriMill DLC AL
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x8x3Dx50L + 38 więcejCena 22,15 złCena 18,01 złbez VAT


 Zaloguj przez Facebooka
 Zaloguj przez Google


