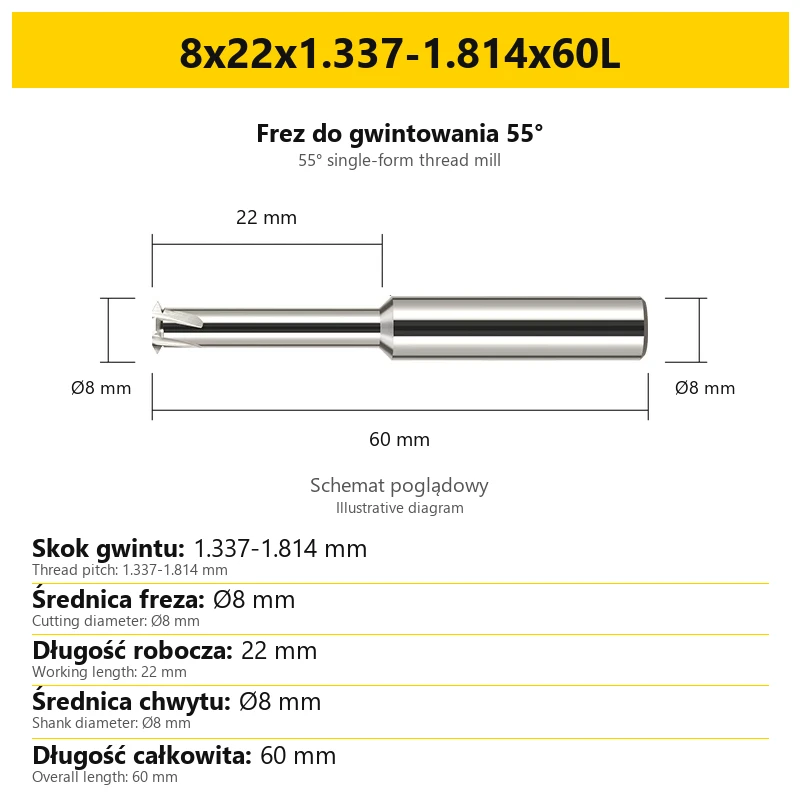
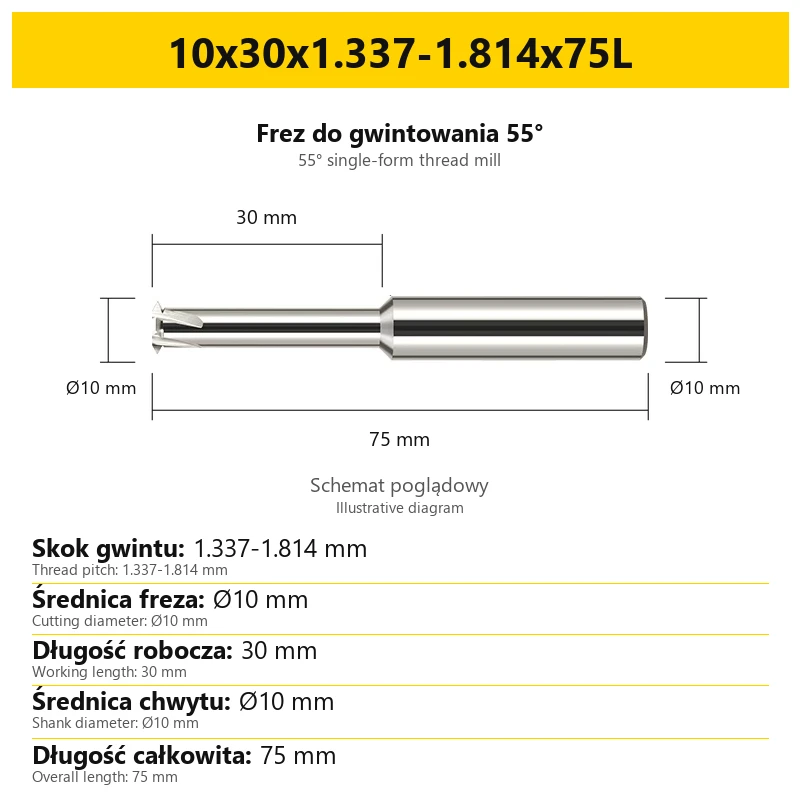
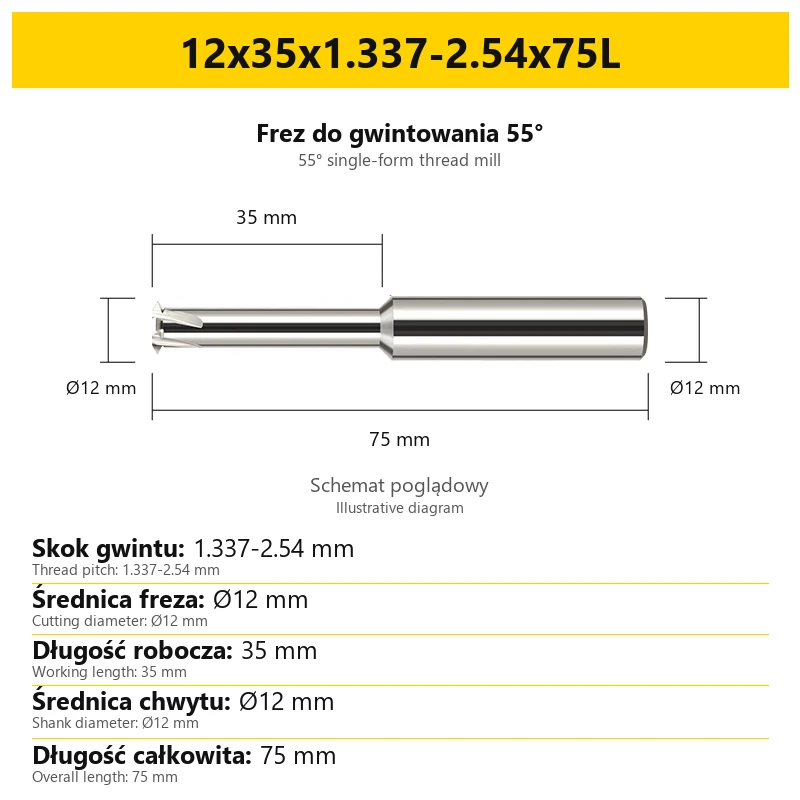


Frez 55° do gwintów calowych Whitworth/BSW/BSF/BSP do gwintowania (skok 1,377–2,540 mm) – jednoostrzowy, bez powłoki
Ceny podane bez kosztów dostawy.
Ceny podane bez kosztów dostawy.
Zapytaj o produkt

Administratorem danych osobowych jest Kortools. Przetwarzamy je w celu przesłania odpowiedzi na zapytanie. Więcej informacji dotyczących przetwarzania danych osobowych znajduje się w polityce prywatności.
Wybierz wariant produktu:
Poszczególne warianty mogą różnić się ceną
Kod produktu: 0613-367F8
Opis produktu
Zarys Whitworth • BSW / BSF / BSP • skok P0.907–2.54 mm zależnie od wariantu
Monolityczny frez z węglika spiekanego do wykonywania gwintów o kącie zarysu 55° na obrabiarkach CNC. Pojedynczy profil gwintujący pracuje po torze śrubowym. Skok wybiera się w programie, w granicach zakresu przewidzianego dla konkretnego wariantu. W ofercie są również wykonania przeznaczone do jednego wskazanego skoku.
Narzędzie dobierz do rysunku detalu: sprawdź normę i kąt zarysu, skok, średnicę otworu oraz wymagany zasięg. Liczby w nazwie rozmiaru opisują frez i jego zakres skoku; pierwsza liczba nie jest nominalnym rozmiarem gwintu rurowego. Karta wybranego wariantu podaje średnicę części skrawającej, długość roboczą, średnicę chwytu i długość całkowitą.
Budowa i parametry narzędzia
| Parametr | Wykonanie |
|---|---|
| Rodzaj narzędzia | Frez do gwintowania z pojedynczym profilem osiowym |
| Materiał narzędzia | VHM — monolityczny węglik spiekany |
| Wykonanie powierzchni | Bez powłoki |
| Kąt zarysu gwintu | 55° |
| Rodzina gwintów | Whitworth: BSW, BSF i BSP, przy zgodnym skoku i odpowiedniej geometrii detalu |
| Skok P | 0.907–2.54 mm w całej serii; zakres lub pojedynczy skok określa wybrany wariant |
| Chwyt | Walcowy, Ø4–Ø12 mm zależnie od wariantu |
| Długość całkowita | 50, 60 lub 75 mm zależnie od rozmiaru |
Określenie „jednoostrzowy” w tej ofercie oznacza jeden profil gwintujący wzdłuż osi narzędzia. Nie określa liczby rowków na obwodzie. Długość robocza jest wymiarem części roboczej i zasięgu podanym na karcie; nie oznacza szeregu zębów o stałym rozstawie na całej tej długości.
Zastosowanie i materiały obrabiane
Wersja bez powłoki jest przeznaczona do aluminium, miedzi i innych wskazanych materiałów nieżelaznych. Obejmuje też wybrane tworzywa sztuczne. Wybieraj wykonanie do konkretnego materiału i jego stanu, a nie wyłącznie według średnicy freza.
| Grupa materiałów | Zakres zastosowania |
|---|---|
| Aluminium | Aluminium profilowe oraz stopy aluminium. |
| Miedź i mosiądz | Miedź oraz stopy miedzi, w tym mosiądz. |
| Stopy cynku i magnezu | Frezowanie gwintów przy warunkach obróbki dobranych do materiału. |
| Tworzywa sztuczne | Wybrane tworzywa, w tym tworzywa fenolowe; dobór warunków do konkretnego tworzywa. |
Nie przenoś parametrów z innego rozmiaru lub innego wykonania powierzchni bez sprawdzenia warunków pracy. Uwzględnij wysunięcie z oprawki, bicie, dostęp do miejsca gwintowania i przestrzeń na wióry. Przy dłuższym wysunięciu zmniejsza się sztywność układu narzędzia.
Gwinty 55° i dobór skoku
Kąt 55° odpowiada rodzinie Whitworth. Oznaczenia G i PF dotyczą gwintów rurowych walcowych, a Rc i PT oznaczeń związanych z gwintami rurowymi stożkowymi. Nie są to oznaczenia gwintów metrycznych M. Gwinty BSW, BSF i BSP dobieraj z uwzględnieniem właściwej normy, średnicy i skoku.
Gwint metryczny M oraz gwinty UNC, UNF i NPT mają inny kąt zarysu — 60°. Nie dobieraj do nich tego freza tylko dlatego, że wartość skoku mieści się w jego zakresie. Sam zgodny skok nie potwierdza zgodności profilu. Dla gwintu stożkowego program musi dodatkowo uwzględniać wymaganą stożkowość; kąt 55° nie nadaje jej automatycznie.
Jeżeli dokumentacja określa liczbę zwojów na cal, skok w milimetrach oblicza się jako P = 25.4 / TPI. Poniżej podano przykłady zaokrąglone do zapisu stosowanego w wariantach. Wartość do programu i wymagania kontroli odczytaj z dokumentacji gwintu.
| Liczba zwojów na cal | Skok P w mm |
|---|---|
| 24 TPI | około 1.058 |
| 20 TPI | 1.27 |
| 19 TPI | około 1.337 |
| 14 TPI | około 1.814 |
Jak czytać oznaczenie rozmiaru
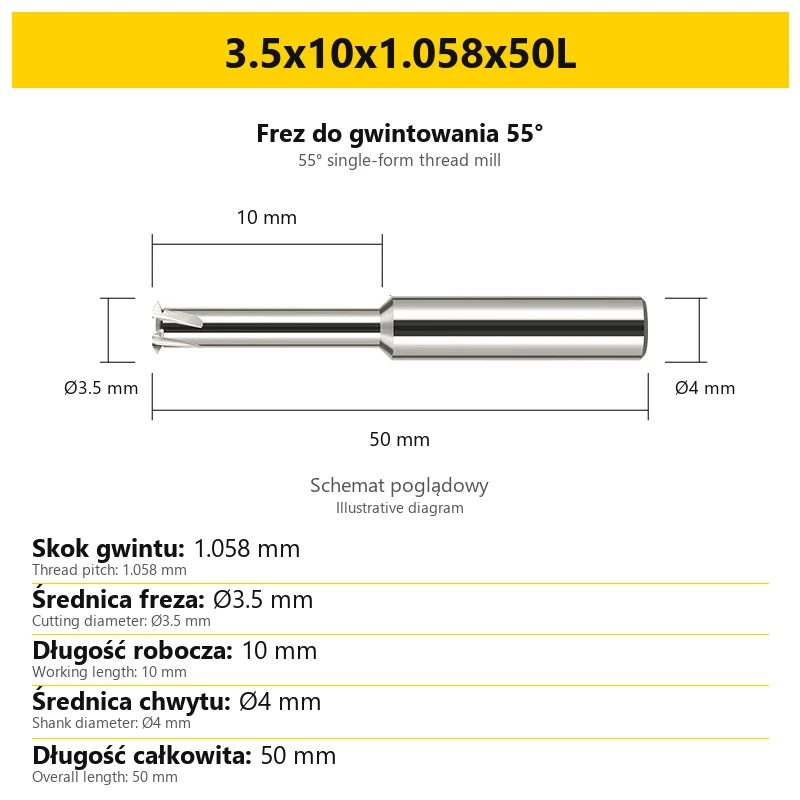
Przykład: 3.5x10x1.058x50L. Kod podaje kolejno średnicę freza, długość roboczą, skok lub zakres skoku oraz długość całkowitą. Wymiary liniowe są wyrażone w milimetrach. Kropka jest separatorem dziesiętnym.
| Fragment oznaczenia | Znaczenie |
|---|---|
| 3.5 | Średnica części skrawającej Ø3.5 mm |
| 10 | Długość robocza 10 mm |
| 1.058 | Skok gwintu 1.058 mm |
| 50L | Długość całkowita freza 50 mm |
Średnica chwytu tego przykładowego wariantu wynosi Ø4 mm i jest podana osobno na karcie. Nie zastępuj jej pierwszą liczbą z kodu. W innych rozmiarach człon skoku może zawierać zakres dwóch wartości rozdzielonych łącznikiem. Zakres jest cechą konkretnego freza, nie wszystkich frezów z tej oferty.
Wymiary a dostęp do gwintu
Średnica freza określa gabaryt części skrawającej. Przy gwincie wewnętrznym frez musi wejść do przygotowanego otworu i mieć przestrzeń do wykonania właściwego toru. Nie utożsamiaj średnicy freza ze średnicą nominalną gotowego gwintu ani ze średnicą wiertła do otworu wstępnego.
Długość robocza pomaga ocenić zasięg części pracującej. Przy doborze uwzględnij długość gwintu, odległość od dna lub przeszkody, ruch wejścia i wyjścia oraz przejście części roboczej w chwyt. Nie traktuj jednej wartości z karty jako bezwarunkowo dopuszczalnej głębokości obróbki.
Średnica chwytu służy do wyboru oprawki, a długość całkowita L określa długość całego narzędzia. Część chwytu pozostaje w mocowaniu. Długość 50L, 60L lub 75L nie oznacza gwintu o takiej długości. Utrzymuj wysunięcie możliwie krótkie, przy zachowaniu dostępu do obszaru obróbki.
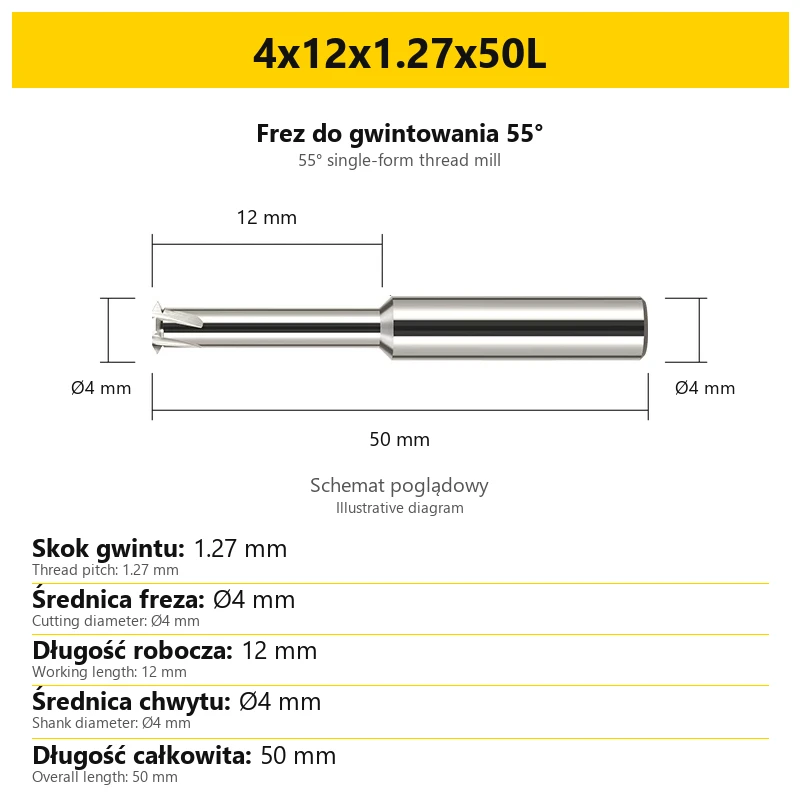
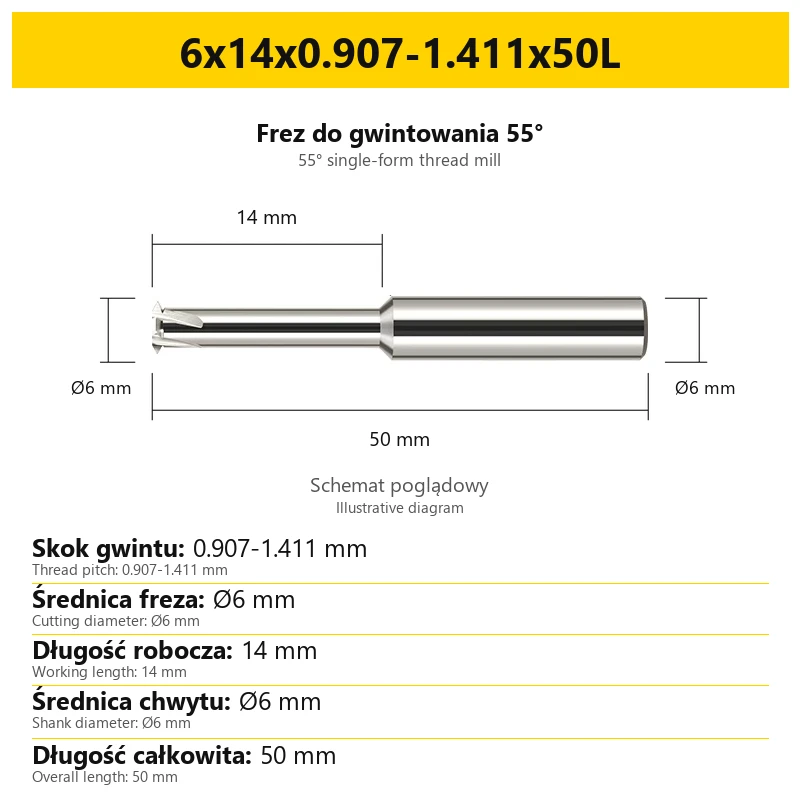
W serii występują średnice freza od Ø3.5 do Ø12 mm i długości robocze od 10 do 35 mm, zależnie od wybranego wariantu. Zdjęcie na karcie ma charakter poglądowy. Wymiary i zakres skoku odczytuj z podpisów przypisanych do konkretnego wariantu. Ilustracja nie jest rysunkiem w skali i nie służy do pomiaru proporcji narzędzia na ekranie.
Przygotowanie programu i mocowania
- Sprawdź dokumentację gwintu. Ustal normę, zarys 55°, średnicę, skok, długość oraz wymagania dotyczące stożkowości, jeżeli występuje.
- Dobierz właściwy wariant. Potwierdź, że skok mieści się w jego zakresie, a średnica i zasięg umożliwiają obróbkę detalu.
- Przygotuj mocowanie. Oczyść chwyt i oprawkę, skontroluj stan krawędzi oraz bicie zamocowanego narzędzia.
- Sprawdź tor śrubowy. Zweryfikuj średnicę freza, kierunek ruchu, skok, wejście i wyjście oraz wolną przestrzeń dla narzędzia i oprawki.
Wykonanie z pojedynczym profilem umożliwia frezowanie różnych skoków w przewidzianym zakresie, ponieważ skok wynika z toru śrubowego. Nie pozwala jednak przekraczać granic geometrii podanych dla freza. Wariant opisany jednym skokiem traktuj jako przeznaczony do tej wartości.
Warunki pracy i kontrola gwintu
Prędkość obrotową, posuw i liczbę przejść dobierz do materiału, średnicy freza, obciążenia krawędzi i sztywności układu. Przy długim wysunięciu ogranicz obciążenie narzędzia. Jeżeli pojawiają się drgania lub nietypowy hałas, zmniejsz obciążenie i sprawdź mocowanie oraz odprowadzanie wiórów przed kontynuacją.
Chłodzenie, smarowanie i sposób usuwania wiórów dobierz do konkretnego metalu lub tworzywa. Utrzymuj strefę skrawania wolną od nagromadzonych wiórów i obserwuj stan krawędzi podczas pierwszych detali.
Po wykonaniu pierwszego gwintu przeprowadź kontrolę metodą przewidzianą dla detalu, np. właściwym sprawdzianem przechodnim i nieprzechodnim. Dobór sprawdzianu wynika z normy i tolerancji gotowego gwintu. Opis narzędzia nie zastępuje pomiaru ani nie stanowi deklaracji klasy tolerancji dla każdej możliwej operacji.
Najczęstsze pytania
Czy jeden wariant może wykonać kilka skoków?
Tak, jeżeli ma podany zakres skoku. Wybierz wartość w tym zakresie i przygotuj odpowiadający jej tor śrubowy. Wariant z jedną wartością skoku jest przeznaczony do tej wartości.
Czy 55° oznacza gwint metryczny?
Nie. Jest to kąt zarysu rodziny Whitworth. Typowe gwinty metryczne M mają kąt 60°.
Czy określenie jednoostrzowy oznacza jeden rowek?
W tej ofercie oznacza pojedynczy profil gwintujący wzdłuż osi. Nie określa liczby rowków wiórowych na obwodzie.
Czy długość całkowita określa głębokość gwintowania?
Nie. Zasięg roboczy trzeba ocenić razem z długością roboczą, mocowaniem, ruchem wejścia i wyjścia oraz geometrią detalu.
Nasze bestsellery
-
Bestseller


Śruba mocująca TORX, klasa 12.9, śrubki mocujące
M1,6x4 M1,8x4 standard M1,8x4 do głowic EXN02 M2x4 M2x5 + 35 więcejCena 1,05 złCena 0,85 złbez VAT -
Bestseller

 Frezy 4-ostrzowe 5.00
Frez VHM TiSiN 4-ostrzowy Z4 do stali i nierdzewki 55HRC, fi 1-20 mm VERSAMILL
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x9x3Dx50L + 52 więcejCena 17,67 złCena 14,37 złbez VAT -
Bestseller

 Frezy 3-ostrzowe 0.00
Frez 3-ostrzowy VHM DLC, DuraEdge3 Alu
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x9x3Dx50L + 40 więcejCena 29,52 złCena 24,00 złbez VAT -
Bestseller
 Płytki frezerskie 5.00
Płytki wieloostrzowe LNMU 0303ZER high feed, odporne na zużycie LNMU0303
LNMU0303ZER PM6625 LNMU0303ZER PM6325 LNMU0303ZER PM6125 LNMU0303ZER PM6525 LNMU0303ZER SG8255 + 2 więcejCena 146,00 złCena 118,70 złbez VAT -
Bestseller


Ostrza do gratowania HSS, różne rodzaje - zamiennik NOGA
BS1010 (10 szt.) BS1012 (10 szt.) BS2010 (10 szt.) BS2012 (10 szt.) BS3010 (10 szt.) + 26 więcejCena 50,43 złCena 41,00 złbez VAT -
Bestseller
 Frezy 1-ostrzowe 0.00
Frez jednoostrzowy DownCut negatyw VHM DLC do aluminium, PVC, plexi i tworzyw
Ø1x3x3.175Dx38L Ø1x5x3.175Dx38L Ø1.5x4x3.175Dx38L Ø1.5x5x3Dx38L Ø1.5x7x3.175Dx38L + 32 więcejCena 34,00 złCena 27,64 złbez VAT -
Bestseller
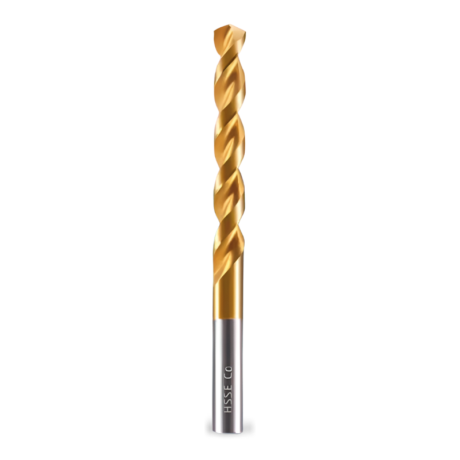

Wiertło kobaltowe HSSE-Co8 - TiN- HSS M42, mocne, odporne na zużycie
Ø0.5 Ø0.6 Ø0.7 Ø0.8 Ø0.9 + 138 więcejCena 8,40 złCena 6,83 złbez VAT -
Bestseller


Frez teowy VHM frez węglikowy do rowków - TiSiN
Ø2x0.3Hx50L Ø2x0.4Hx50L Ø2x0.5Hx50L Ø2x0.6Hx50L Ø2x0.7Hx50L + 178 więcejCena 36,90 złCena 30,00 złbez VAT -
Bestseller

 Frezy do gwintowania 0.00
Frez do gwintowania M0.8-M20 - jednoostrzowy TiSiN
M0.8x0.2x50L - TiSiN M1.0x0.25x50L - TiSiN M1.4x0.3x50L - TiSiN M1.2x0.25x50L - TiSiN M1.6x0.35x50L - TiSiN + 38 więcejCena 57,81 złCena 47,00 złbez VAT -
Bestseller
 Pogłębiacze stożkowe 0.00
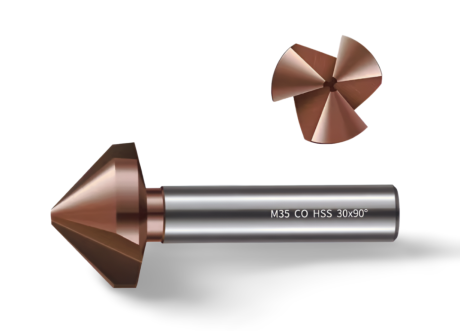
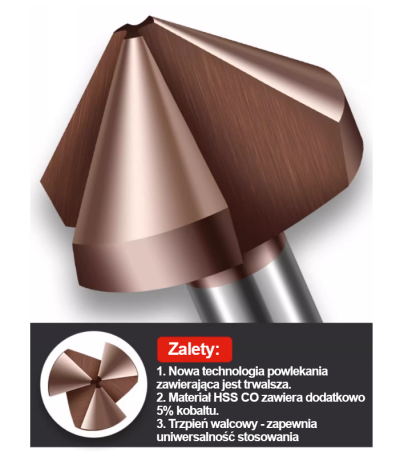
Pogłębiacz stożkowy 3-ostrzowy Fi4.5-fi60, 90° - HSS-CO - 5% kobaltu, chwyt walcowy
Ø4.5 x 4 x 90° x 40L Ø5 x 5 x 90° x 45L Ø6.3 x 5 x 90° x 45L Ø8.3 x 6 x 90° x 50L Ø10.4 x 6 x 90° x 50L + 12 więcejCena 21,00 złCena 17,07 złbez VAT -
Bestseller

 Frezy 4-ostrzowe 5.00
Frez trzpieniowy 4-ostrzowy VHM HYPERCUT
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x9x3Dx50L + 42 więcejCena 27,98 złCena 22,75 złbez VAT -
Bestseller

 Frezy 4-ostrzowe 0.00
Frez trzpieniowy 4-ostrzowy VHM TiSiN gryzak
Ø4x12x4Dx50L Ø5x13x5Dx50L Ø6x15x6Dx50L Ø8x20x8Dx60L Ø10x25x10Dx75L + 14 więcejCena 43,05 złCena 35,00 złbez VAT -
Bestseller

 Frezy promieniowe 0.00
Frez torusowy promieniowy 4-ostrzowy VHM, TiSiN, do 55HRC
Ø1xR0.1x4Dx50L Ø1xR0.2x4Dx50L Ø1xR0.3x4Dx50L Ø1.5xR0.1x4Dx50L Ø1.5xR0.2x4Dx50L + 151 więcejCena 28,29 złCena 23,00 złbez VAT -
Bestseller

 Frezy fazowe 0.00
Fazownik VHM węglik nakiełek 2/3-ostrzowy TiSiN, 30° 40° 45° 50° 60° 70° 80° 90° 100° 110° 120° 130° 140° 150°
3x50Lx30°2T 4x50Lx30°2T 5x50Lx30°2T 6x50Lx30°2T 8x60Lx30°2T + 146 więcejCena 36,30 złCena 29,51 złbez VAT -
Bestseller
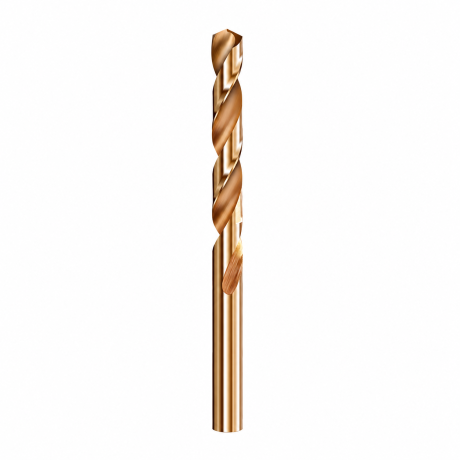
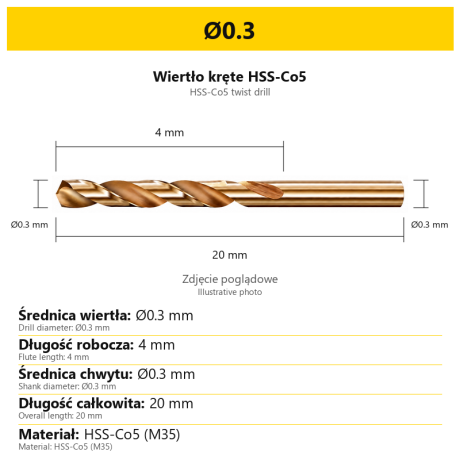
Wiertło HSSCo5 – HSS-E M35 wysokowydajne wiertło HSS z 5% kobaltu odporne na zużycie
Ø0.3 Ø0.4 Ø0.5 Ø0.6 Ø0.7 + 150 więcejCena 6,00 złCena 4,88 złbez VAT -
Bestseller
 Frezy 3-ostrzowe 0.00
Frez 3-ostrzowy VHM DLC, TriMill DLC AL
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x8x3Dx50L + 38 więcejCena 22,15 złCena 18,01 złbez VAT


 Zaloguj przez Facebooka
 Zaloguj przez Google