




Frez 6-ostrzowy VHM do 60 HRC - AlTiN - do stali, stali nierdzewnej
Ceny podane bez kosztów dostawy.
Ceny podane bez kosztów dostawy.
Zapytaj o produkt

Administratorem danych osobowych jest Kortools. Przetwarzamy je w celu przesłania odpowiedzi na zapytanie. Więcej informacji dotyczących przetwarzania danych osobowych znajduje się w polityce prywatności.
Wybierz wariant produktu:
Poszczególne warianty mogą różnić się ceną
Kod produktu: EA4F-928BF
Opis produktu
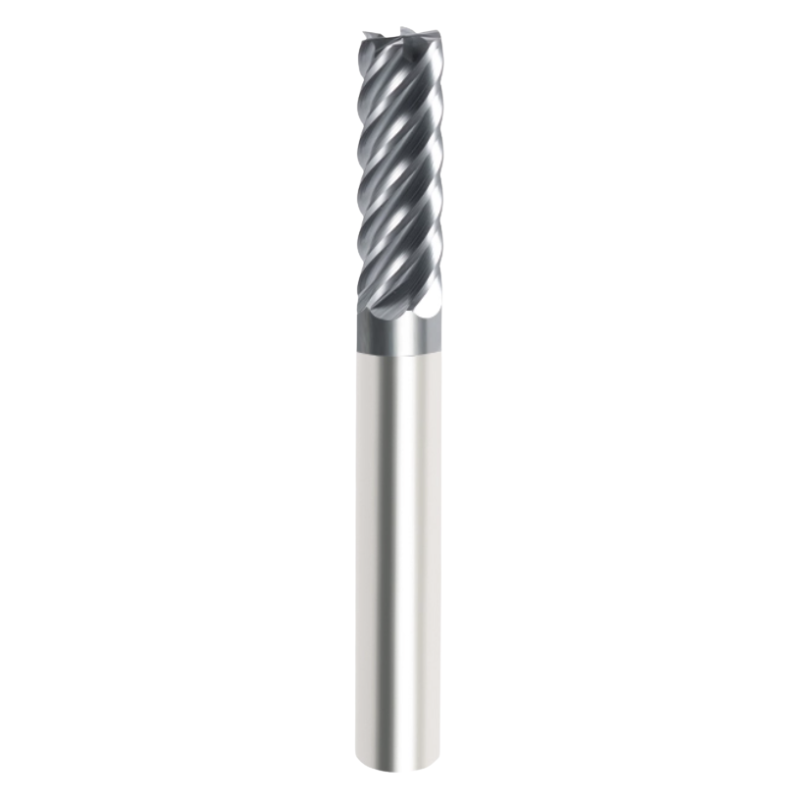
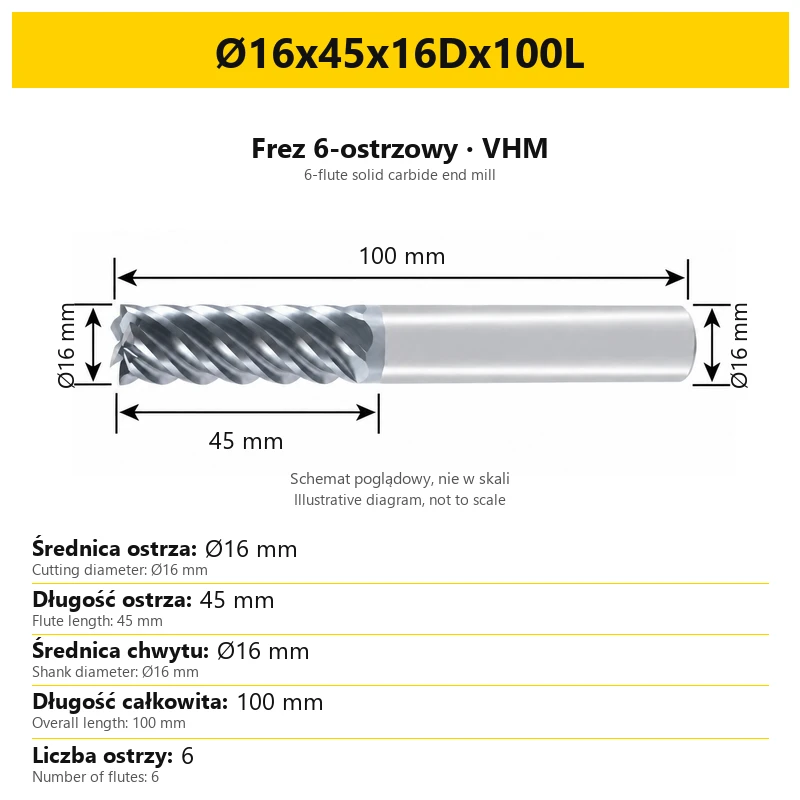
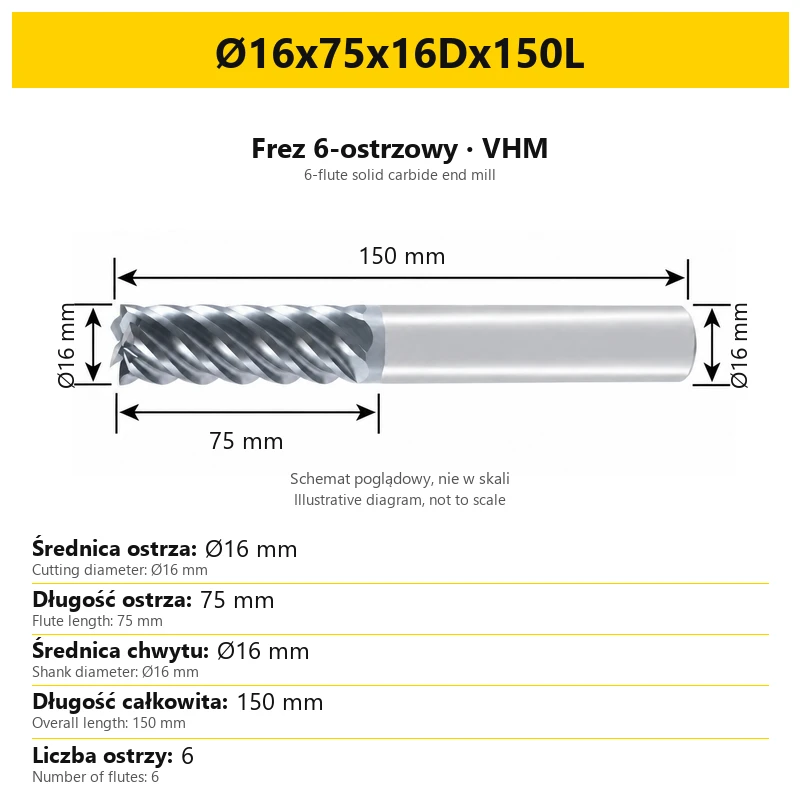
Frez 6-ostrzowy VHM do 60 HRC — AlTiN — do stali i stali nierdzewnej
Pełny węglik spiekany · sześć ostrzy · spirala 45° · powłoka AlTiN
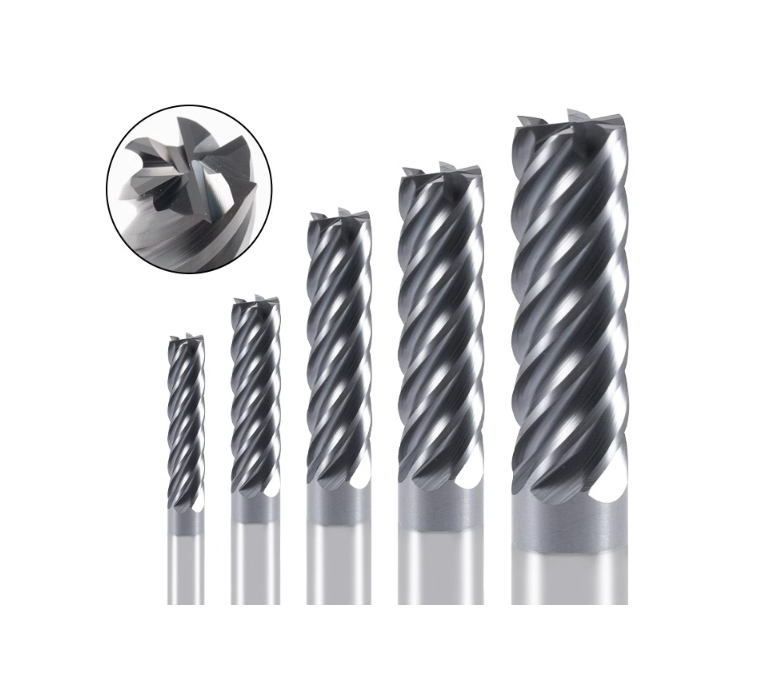
Walcowo-czołowy frez trzpieniowy z pełnego węglika spiekanego VHM, przeznaczony do wykańczającej obróbki stali i stali nierdzewnej. Ma sześć ostrzy, spiralę 45° i pięciowarstwową powłokę AlTiN. Zakres obejmuje również stale hartowane do 60 HRC oraz wskazane poniżej stopy żaroodporne. Rozmiar wybiera się według średnicy ostrza, długości części skrawającej, średnicy chwytu i długości całkowitej.
1. Zastosowanie
Frez służy do frezowania płaszczyzn i powierzchni bocznych, ze szczególnym przeznaczeniem do obróbki wykańczającej. Poniższe zestawienie rozróżnia podstawowe grupy materiałów i dodatkowe zastosowanie do żeliwa. Limit twardości obrabianego materiału wynosi 60 HRC.
| Grupa materiałów | Zakres zastosowania |
|---|---|
| Stale — grupa P | Stale zwykłe, węglowe, stopowe, wstępnie utwardzone oraz narzędziowe i do form. |
| Stale nierdzewne — grupa M | Frezowanie powierzchni w elementach ze stali nierdzewnej. |
| Stale hartowane — grupa H | Obróbka stali hartowanych w granicach twardości do 60 HRC. |
| Stopy żaroodporne — grupa S | Obróbka stopów żaroodpornych wskazanych dla tej geometrii. |
| Żeliwo — grupa K | Dodatkowe zastosowanie; przydatność niższa niż dla podstawowych grup materiałów wymienionych powyżej. |
Frez nie jest zalecany do aluminium ani miedzi. Do tych materiałów należy dobrać narzędzie o odpowiedniej geometrii i przeznaczeniu. Wybór materiału obrabianego pozostaje oddzielną decyzją od wyboru średnicy i długości frezu.
2. Budowa i dane techniczne
| Parametr | Wykonanie |
|---|---|
| Rodzaj narzędzia | Frez trzpieniowy, palcowy, walcowo-czołowy. |
| Materiał narzędzia | VHM — monolityczny węglik spiekany. |
| Liczba ostrzy | 6. |
| Kąt spirali | 45°. |
| Powłoka | AlTiN — azotek aluminium i tytanu; wykonanie pięciowarstwowe. |
| Maksymalna twardość materiału obrabianego | 60 HRC. |
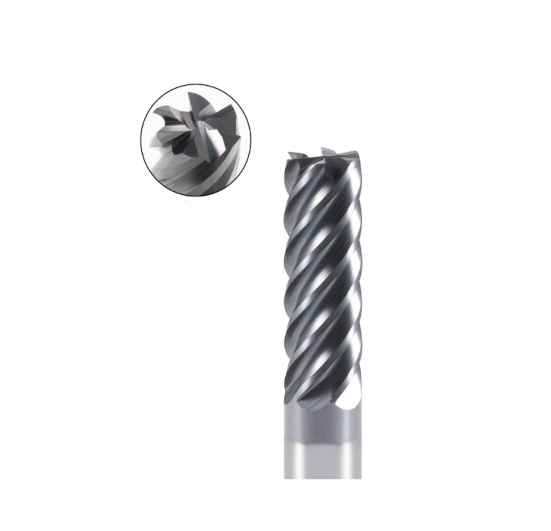
| Konstrukcja części roboczej | Sześć spiralnych ostrzy, rowki wiórowe i konstrukcja o dużej średnicy rdzenia. |
| Chwyt | Cylindryczny; średnica podana w nazwie i na karcie wybranego wariantu. |
| Wymiary identyfikujące rozmiar | Średnica ostrza, długość ostrza, średnica chwytu i długość całkowita. |
| Jednostka wymiarów | Milimetry (mm). |
VHM określa materiał korpusu frezu, natomiast AlTiN jest oznaczeniem powłoki. Kąt 45° odnosi się do spirali ostrzy. Wartość 60 HRC opisuje dopuszczalną twardość materiału obrabianego. Oznaczenia te dotyczą różnych cech narzędzia i nie należy ich zamieniać.
3. Geometria i rodzaje obróbki
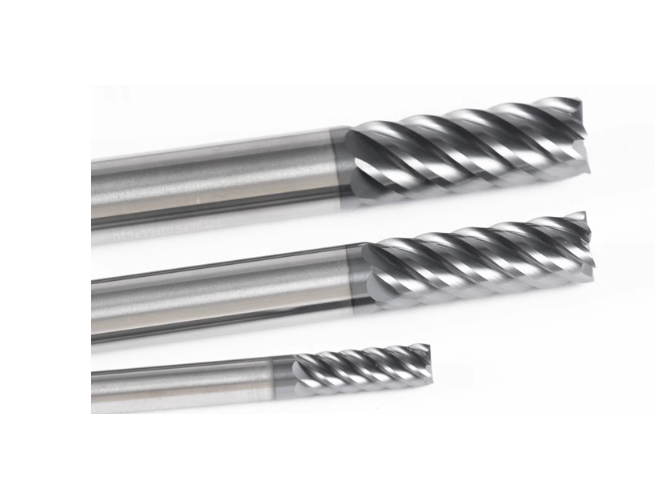
Część robocza ma sześć spiralnych ostrzy i rowki wiórowe. Konstrukcja o dużej średnicy rdzenia jest elementem geometrii tej rodziny. Frez jest przeznaczony do wykańczania powierzchni oraz frezowania bokiem i czołem, przy właściwym doborze warunków dla obrabianego materiału.
Wśród pokazanych operacji znajdują się frezowanie powierzchni, obróbka boków, rowków i rowków o kształcie U oraz obróbka otworów przez interpolację. W przypadku stali formowych frez może być stosowany do obróbki zgrubnej i wykańczającej. Sposób prowadzenia narzędzia i zakres pracy części skrawającej należy dopasować do konkretnej operacji.
4. Jak czytać rozmiar
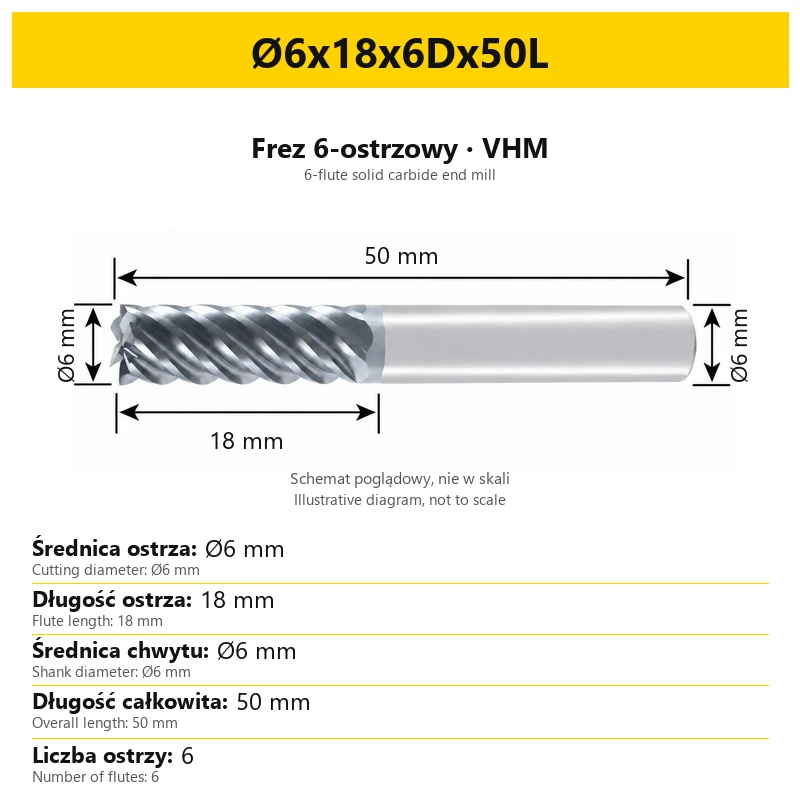
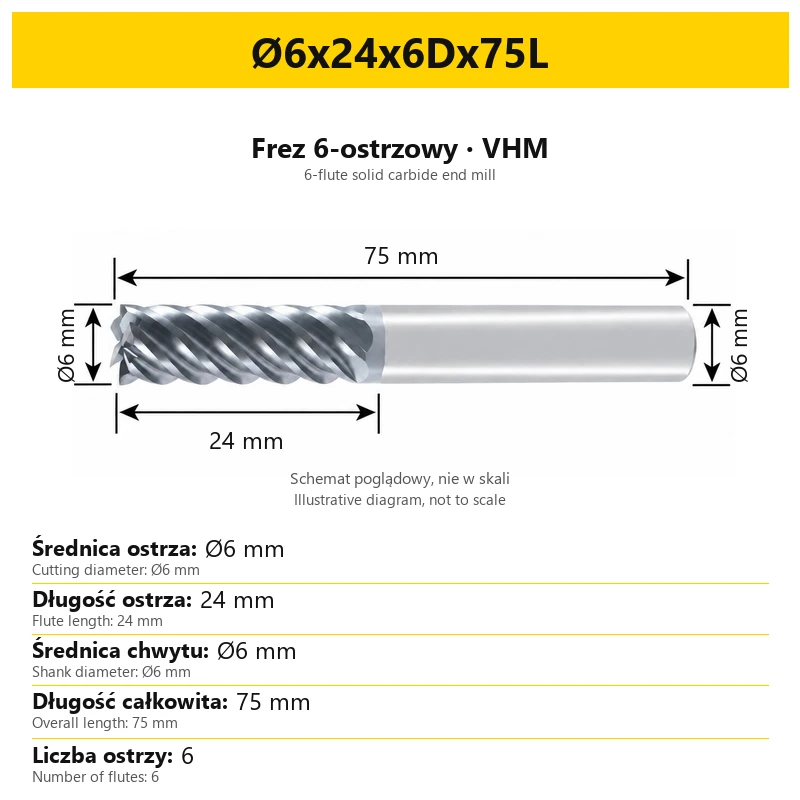
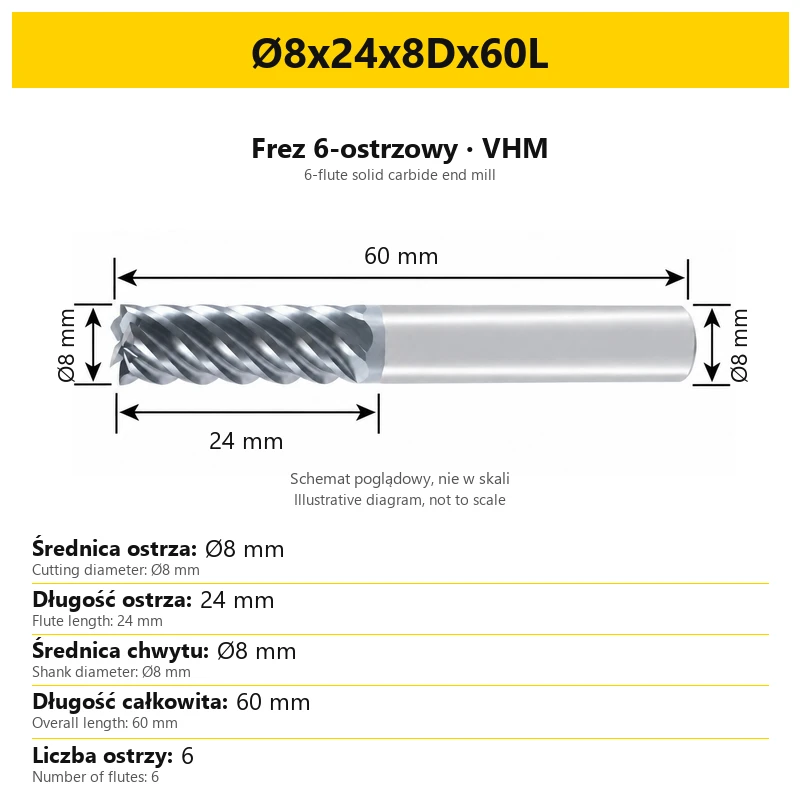
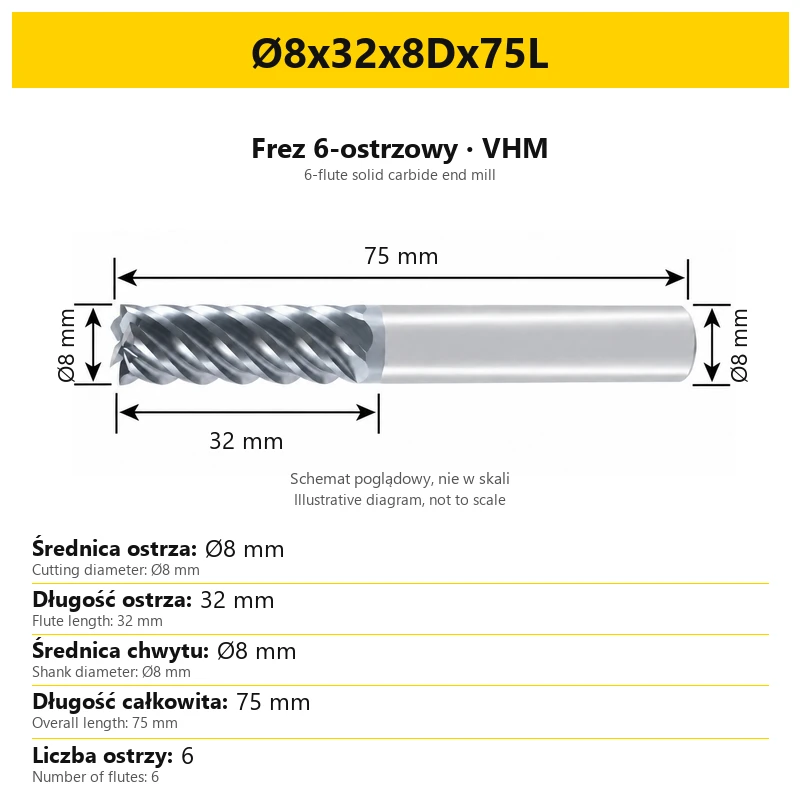
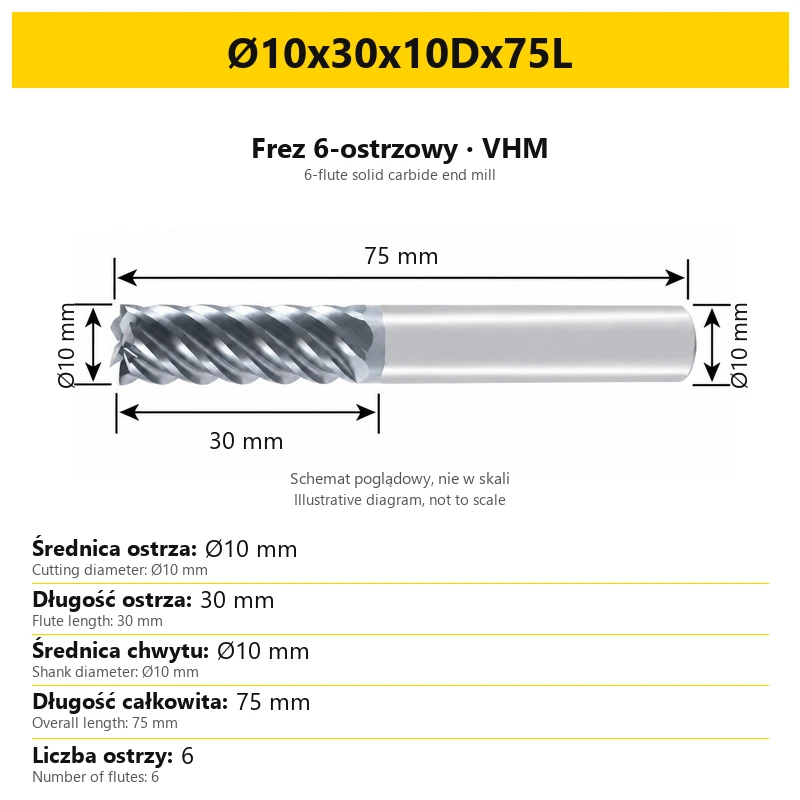
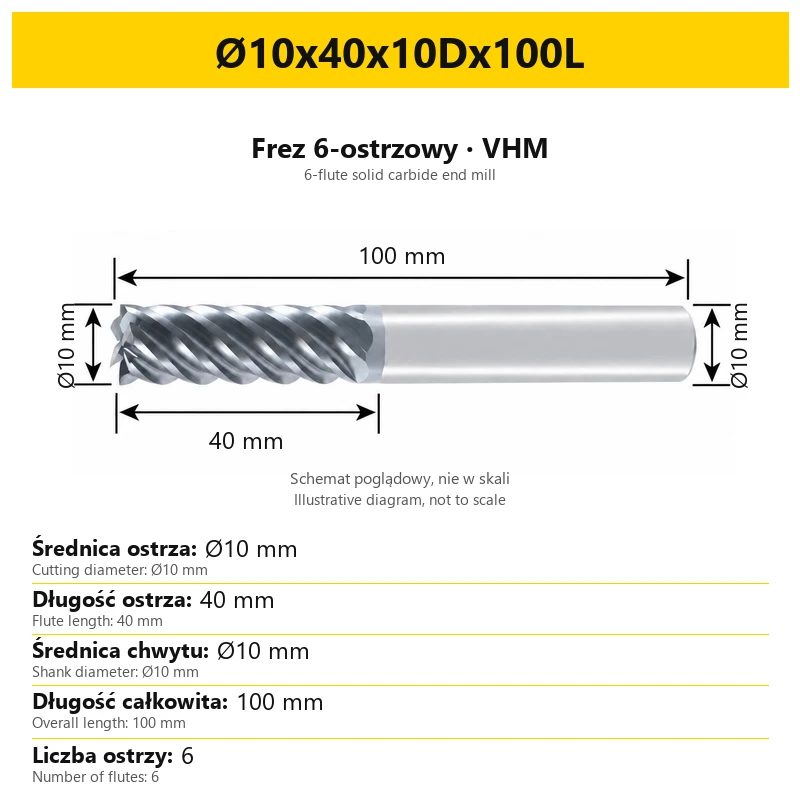
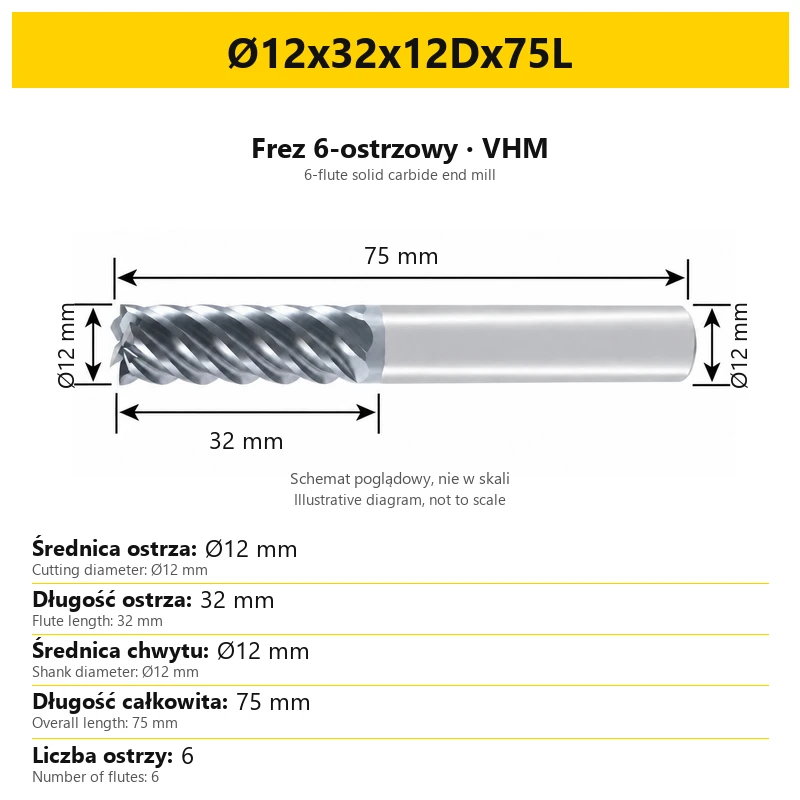
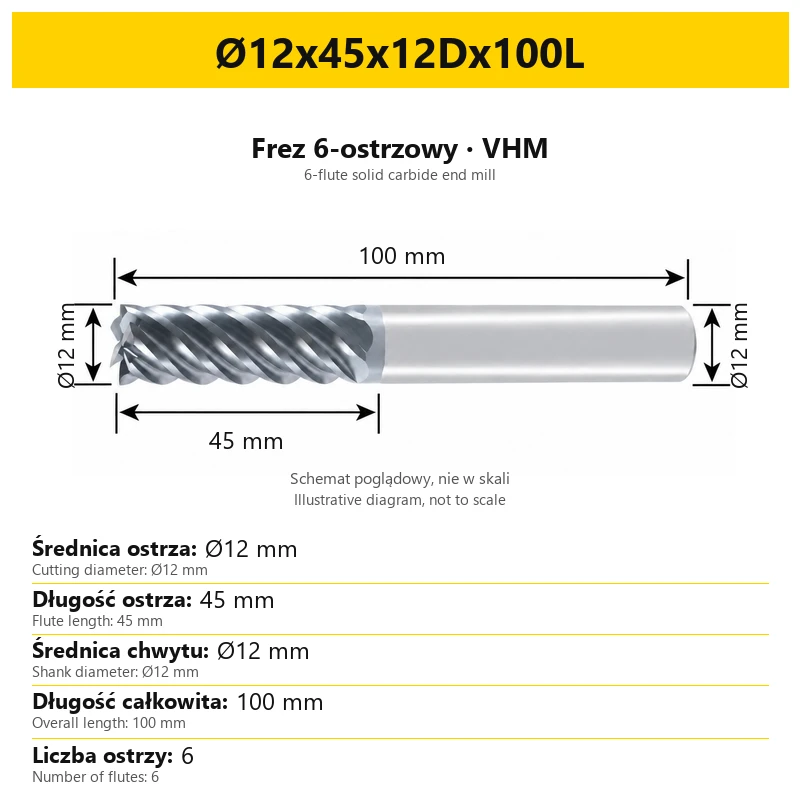
Przykładowa nazwa Ø6x18x6Dx50L oznacza średnicę ostrza 6 mm, długość ostrza 18 mm, średnicę chwytu 6 mm i długość całkowitą 50 mm. Zapis obejmuje cztery wymiary w milimetrach. Litery D i L pozwalają odróżnić średnicę chwytu od długości całkowitej.
| Człon oznaczenia | Znaczenie | Wartość w przykładzie |
|---|---|---|
| Ø6 | Średnica części skrawającej | 6 mm |
| 18 | Długość ostrza | 18 mm |
| 6D | Średnica chwytu | 6 mm |
| 50L | Długość całkowita frezu | 50 mm |
Liczba przy literze D jest średnicą części mocującej, a nie liczbą ostrzy. Liczba ostrzy dla tej oferty wynosi sześć i jest podana oddzielnie. Przy porównywaniu wariantów odczytaj cały kod, ponieważ wspólna średnica nie oznacza jednakowej długości ostrza ani długości całkowitej.
5. Dobór średnicy i długości
Najpierw porównaj średnicę ostrza z wymiarami planowanej powierzchni lub rowka. Następnie sprawdź długość części skrawającej potrzebną do wykonania operacji. Średnica chwytu służy do doboru mocowania, a długość całkowita określa gabaryt narzędzia.
Przy wariantach o tej samej średnicy zwróć uwagę na obie długości. Różny rozmiar chwytu lub inna długość części roboczej mogą zmienić dobór narzędzia do przygotowanego mocowania i dostępu do detalu. Dane wybranego frezu należy sprawdzić przed jego zamocowaniem.
Wysunięcie frezu z oprawki powinno być możliwie krótkie, z zachowaniem dostępu potrzebnego do operacji. Jeżeli konieczne jest większe wysunięcie, należy obniżyć obroty, posuw lub wielkość skrawania stosownie do warunków pracy.
6. Mocowanie i przygotowanie pracy
Przed rozpoczęciem obróbki sprawdź dokładność zamocowania. Bicie narzędzia należy zmierzyć przed skrawaniem; jeśli przekracza 0,01 mm, popraw mocowanie i ponownie sprawdź wynik przed uruchomieniem operacji.
- Sprawdź rozmiar frezu. Porównaj cztery wymiary z kartą wybranego wariantu i wymaganiami operacji.
- Dobierz mocowanie do chwytu. Użyj wartości oznaczonej literą D oraz podanej w osobnym wierszu karty.
- Ustaw potrzebne wysunięcie. Zachowaj możliwie krótką część wystającą z oprawki.
- Zmierz bicie. Przy wyniku powyżej 0,01 mm popraw zamocowanie przed skrawaniem.
- Uwzględnij materiał. Potwierdź zastosowanie oraz twardość w granicach limitu tej oferty.
7. Chłodzenie i stabilność obróbki
Przy obróbce stali zalecane jest chłodzenie mgłą lub przedmuch powietrzem. Sposób chłodzenia i usuwania wiórów należy uwzględnić przy przygotowaniu operacji dla wybranego materiału i konkretnego zamocowania.
Jeżeli podczas skrawania pojawią się nietypowe drgania lub dźwięk, obniż obroty i wielkość skrawania do uzyskania poprawy. Przy zwiększonym wysunięciu narzędzia konieczne może być także zmniejszenie posuwu. Zalecenia dotyczą pracy narzędzia po zamocowaniu, a nie zmiany jego wymiarów.
Wymiary i kąt spirali identyfikują frez, lecz nie stanowią jednej nastawy obrotów i posuwu dla wszystkich operacji. Parametry trzeba dobrać do materiału, twardości, rozmiaru narzędzia, wysunięcia i warunków obróbki.
8. Najczęstsze pytania
Do jakiej twardości można stosować frez?
Do materiałów o twardości maksymalnie 60 HRC, w zakresie zastosowań wskazanym w opisie.
Jaki jest kąt spirali?
45°. Jest to cecha geometrii ostrzy, niezależna od limitu twardości materiału obrabianego.
Czy frez nadaje się do stali nierdzewnej?
Tak. Stale nierdzewne należą do podstawowego zakresu zastosowań tej rodziny.
Czy można używać go do aluminium i miedzi?
Frez nie jest zalecany do tych materiałów; należy dobrać narzędzie przeznaczone do ich obróbki.
Co oznaczają litery D i L w rozmiarze?
D wskazuje średnicę chwytu, a L długość całkowitą. Długość ostrza jest osobnym członem oznaczenia.
Produkty powiązane
-
0678-65504Bestseller
 Ćwiartkowe 0.00
Frez promieniowy ćwiartkowy VHM TiSiN
-
92D6-291C7
 Frezy wkręcane 0.00
Frez węglikowy wkręcany VHM, TiSiN, ⌀8-⌀32
-
F6E0-701F2Bestseller
 Frezy 2-ostrzowe 0.00
Frez trzpieniowy VHM 2-ostrzowy do aluminium
-
19B7-502CDBestseller
 Frezy 4-ostrzowe 0.00
Frez trzpieniowy 4-ostrzowy VHM TiSiN gryzak
-
F677-248B8Bestseller
 Frezy 3-ostrzowe 0.00
Frez trzpieniowy węglik 3-ostrzowy VHM Z-3 do aluminium, TriMill AL


Nasze bestsellery
-
Bestseller
Śruba mocująca TORX, klasa 12.9, śrubki mocujące
M1,6x4 M1,8x4 standard M1,8x4 do głowic EXN02 M2x4 M2x5 + 35 więcejCena 1,05 złCena 0,85 złbez VAT -
Bestseller
 Frezy 4-ostrzowe 5.00
Frez VHM TiSiN 4-ostrzowy Z4 do stali i nierdzewki 55HRC, fi 1-20 mm VERSAMILL
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x9x3Dx50L + 52 więcejCena 17,67 złCena 14,37 złbez VAT -
Bestseller
 Frezy 3-ostrzowe 0.00
Frez 3-ostrzowy VHM DLC, DuraEdge3 Alu
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x9x3Dx50L + 40 więcejCena 29,52 złCena 24,00 złbez VAT -
Bestseller
 Płytki frezerskie 5.00
Płytki wieloostrzowe LNMU 0303ZER high feed, odporne na zużycie LNMU0303
LNMU0303ZER PM6625 LNMU0303ZER PM6325 LNMU0303ZER PM6125 LNMU0303ZER PM6525 LNMU0303ZER SG8255 + 4 więcejCena 146,00 złCena 118,70 złbez VAT -
Bestseller
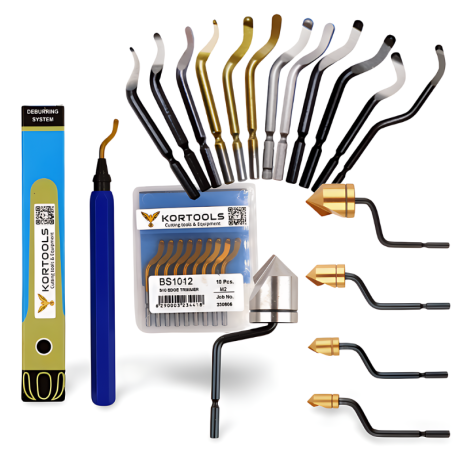
Ostrza do gratowania HSS, różne rodzaje - zamiennik NOGA
BS1010 (10 szt.) BS1012 (10 szt.) BS2010 (10 szt.) BS2012 (10 szt.) BS3010 (10 szt.) + 26 więcejCena 50,43 złCena 41,00 złbez VAT -
Bestseller
 Frezy 1-ostrzowe 0.00
Frez jednoostrzowy DownCut negatyw VHM DLC do aluminium, PVC, plexi i tworzyw
Ø1x3x3.175Dx38L Ø1x5x3.175Dx38L Ø1.5x4x3.175Dx38L Ø1.5x5x3Dx38L Ø1.5x7x3.175Dx38L + 32 więcejCena 34,00 złCena 27,64 złbez VAT -
Bestseller
Wiertło kobaltowe HSSE-Co8 - TiN- HSS M42, mocne, odporne na zużycie
Ø0.5 Ø0.6 Ø0.7 Ø0.8 Ø0.9 + 138 więcejCena 8,40 złCena 6,83 złbez VAT -
Bestseller
Frez teowy VHM frez węglikowy do rowków - TiSiN
Ø2x0.3Hx50L Ø2x0.4Hx50L Ø2x0.5Hx50L Ø2x0.6Hx50L Ø2x0.7Hx50L + 179 więcejCena 36,90 złCena 30,00 złbez VAT -
Bestseller
 Frezy do gwintowania 0.00
Frez do gwintowania M0.8-M20 - jednoostrzowy TiSiN
M0.8x0.2x50L - TiSiN M1.0x0.25x50L - TiSiN M1.4x0.3x50L - TiSiN M1.2x0.25x50L - TiSiN M1.6x0.35x50L - TiSiN + 38 więcejCena 57,81 złCena 47,00 złbez VAT -
Bestseller

 Pogłębiacze stożkowe 0.00
Pogłębiacz stożkowy 3-ostrzowy Fi4.5-fi60, 90° - HSS-CO - 5% kobaltu, chwyt walcowy
Ø4.5 x 4 x 90° x 40L Ø5 x 5 x 90° x 45L Ø6.3 x 5 x 90° x 45L Ø8.3 x 6 x 90° x 50L Ø10.4 x 6 x 90° x 50L + 12 więcejCena 21,00 złCena 17,07 złbez VAT -
Bestseller
 Frezy 4-ostrzowe 5.00
Frez trzpieniowy 4-ostrzowy VHM HYPERCUT
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x9x3Dx50L + 42 więcejCena 27,98 złCena 22,75 złbez VAT -
Bestseller
Frezy 4-ostrzowe 0.00
Frez trzpieniowy 4-ostrzowy VHM TiSiN gryzak
Ø4x12x4Dx50L Ø5x13x5Dx50L Ø6x15x6Dx50L Ø8x20x8Dx60L Ø10x25x10Dx75L + 14 więcejCena 43,05 złCena 35,00 złbez VAT -
Bestseller
 Frezy promieniowe 0.00
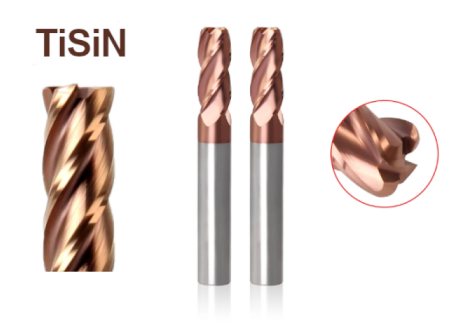
Frez torusowy promieniowy 4-ostrzowy VHM, TiSiN, do 55HRC
Ø1xR0.1x4Dx50L Ø1xR0.2x4Dx50L Ø1xR0.3x4Dx50L Ø1.5xR0.1x4Dx50L Ø1.5xR0.2x4Dx50L + 151 więcejCena 28,29 złCena 23,00 złbez VAT -
Bestseller
 Frezy fazowe 0.00
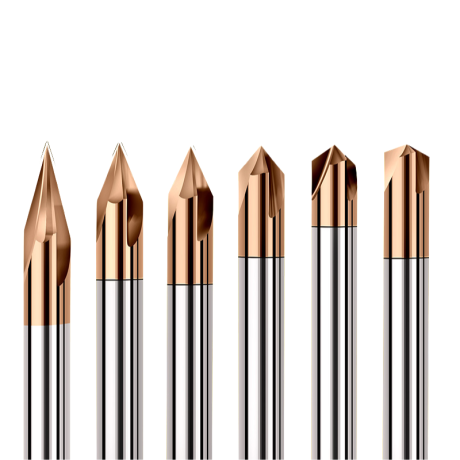
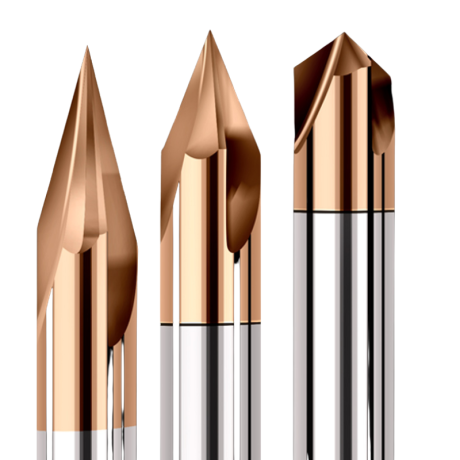
Fazownik VHM węglik nakiełek 2/3-ostrzowy TiSiN, 30° 40° 45° 50° 60° 70° 80° 90° 100° 110° 120° 130° 140° 150°
3x50Lx30°2T 4x50Lx30°2T 5x50Lx30°2T 6x50Lx30°2T 8x60Lx30°2T + 146 więcejCena 36,30 złCena 29,51 złbez VAT -
Bestseller
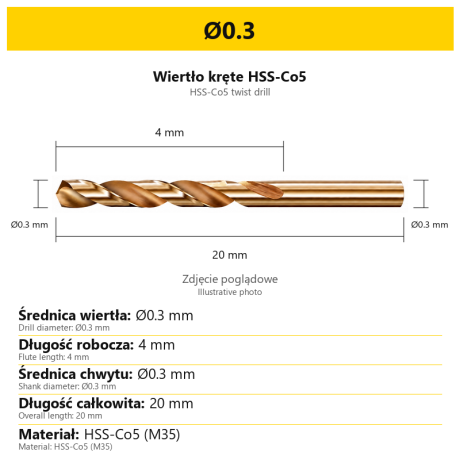
Wiertło HSSCo5 – HSS-E M35 wysokowydajne wiertło HSS z 5% kobaltu odporne na zużycie
Ø0.3 Ø0.4 Ø0.5 Ø0.6 Ø0.7 + 150 więcejCena 6,00 złCena 4,88 złbez VAT -
Bestseller

 Frezy 3-ostrzowe 0.00
Frez 3-ostrzowy VHM DLC, TriMill DLC AL
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x8x3Dx50L + 38 więcejCena 22,15 złCena 18,01 złbez VAT


 Zaloguj przez Facebooka
 Zaloguj przez Google


