


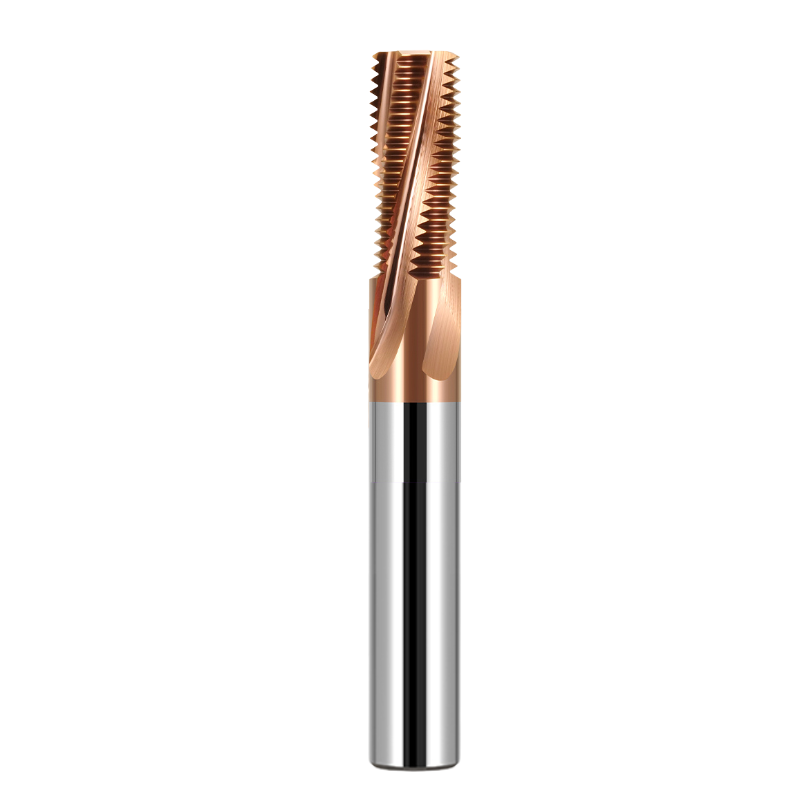







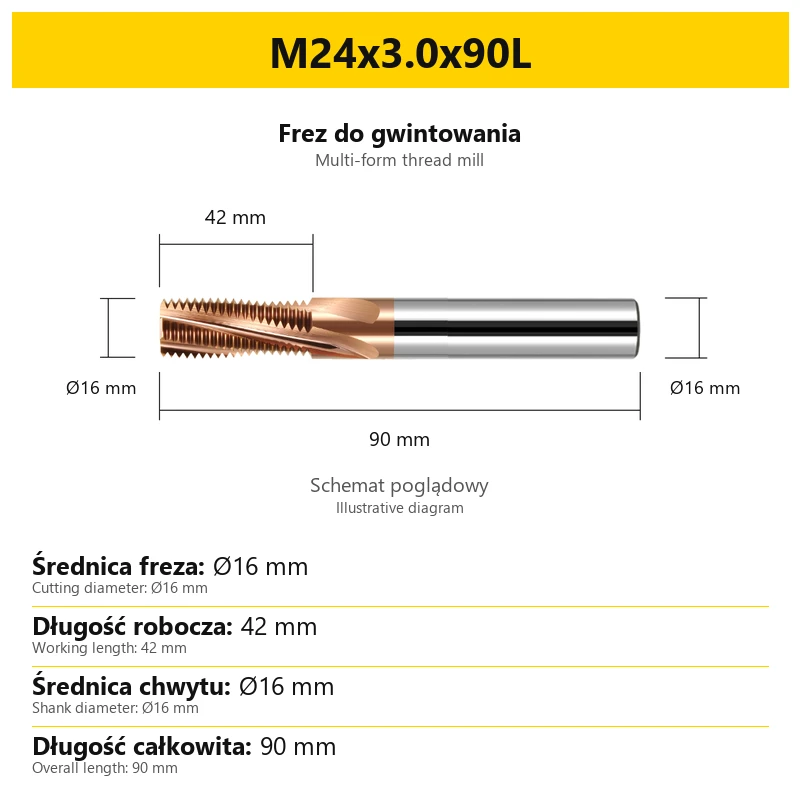
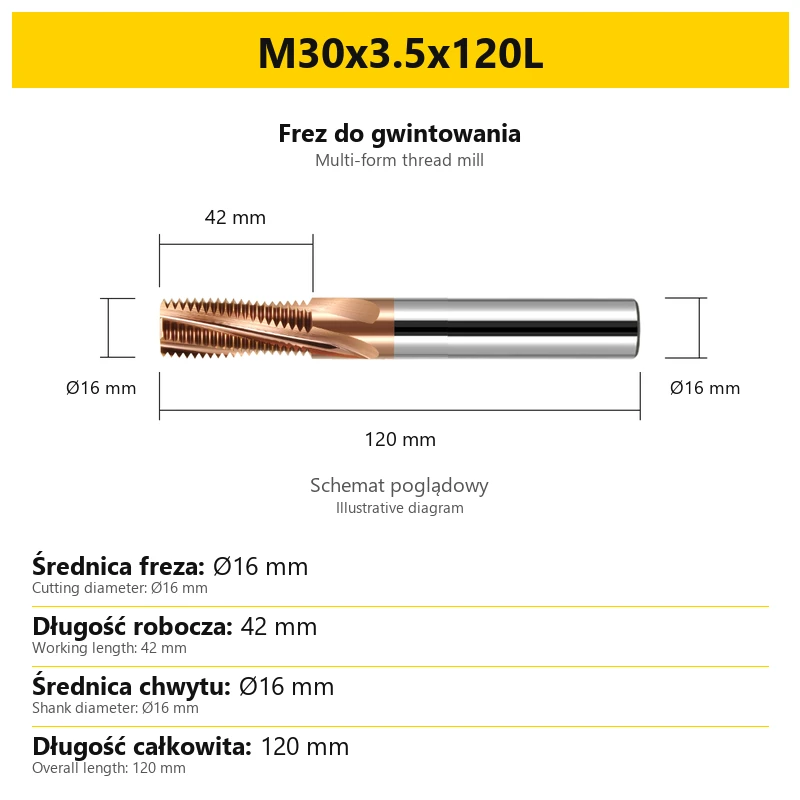
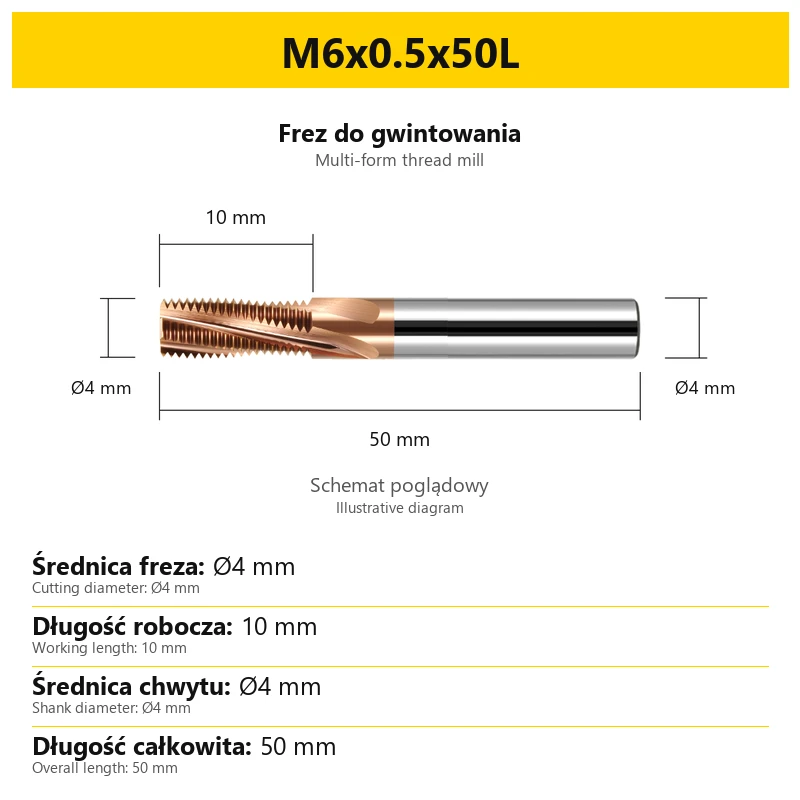

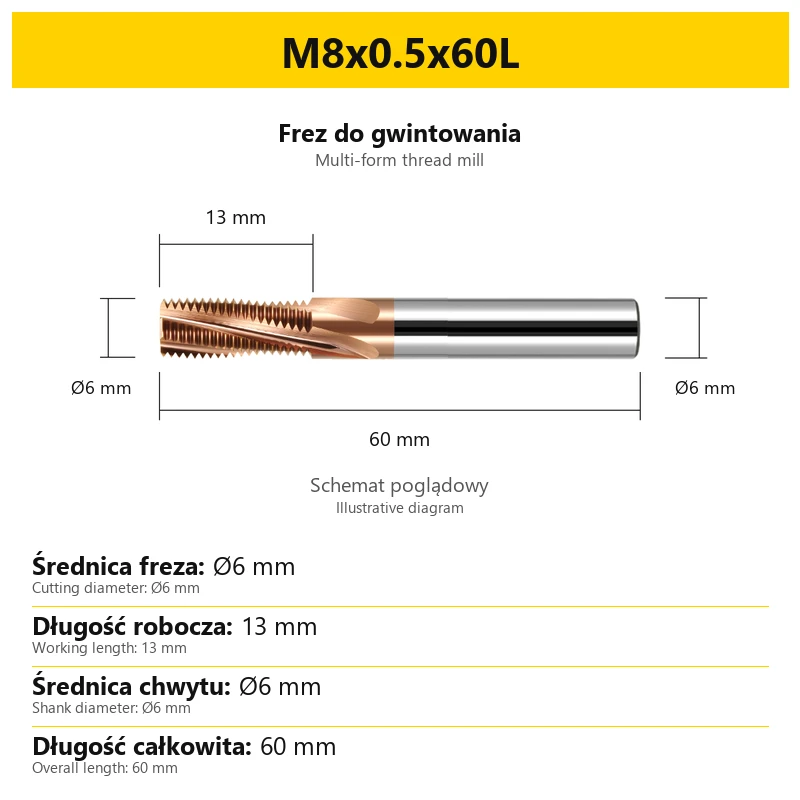






Frez do gwintowania M0.8-M20 - wieloostrzowy TiSiN
Ceny podane bez kosztów dostawy.
Ceny podane bez kosztów dostawy.
Zapytaj o produkt

Administratorem danych osobowych jest Kortools. Przetwarzamy je w celu przesłania odpowiedzi na zapytanie. Więcej informacji dotyczących przetwarzania danych osobowych znajduje się w polityce prywatności.
Wybierz wariant produktu:
Poszczególne warianty mogą różnić się ceną
Kod produktu: C9D9-33819
Opis produktu
Gwinty metryczne M2–M30 • stały skok • chwyt walcowy
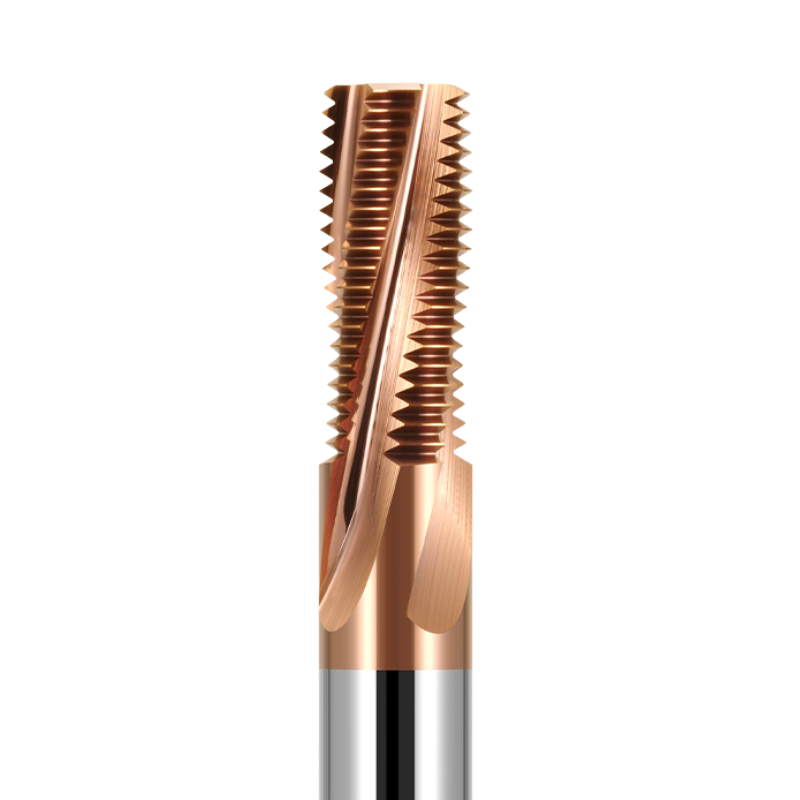
Monolityczny frez z węglika spiekanego z powłoką TiSiN do frezowania gwintów metrycznych na obrabiarkach CNC. Część robocza ma szereg profili gwintujących rozmieszczonych wzdłuż osi narzędzia. Ich rozstaw odpowiada skokowi wybranego wariantu. Konstrukcja pełnoprofilowa jest przeznaczona do wydajnego wykonywania powtarzalnych gwintów, w tym w produkcji seryjnej.
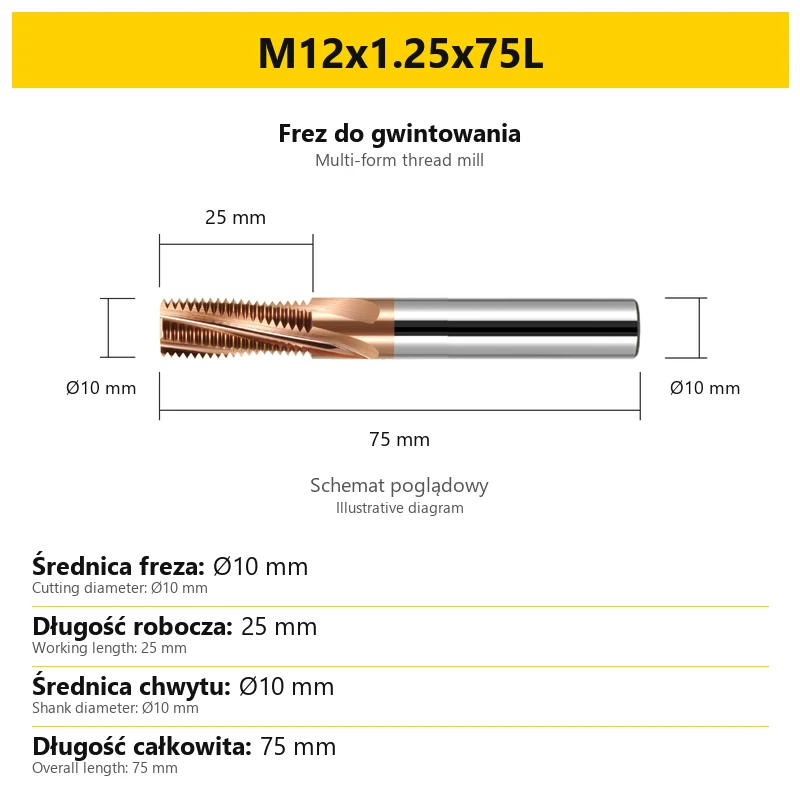
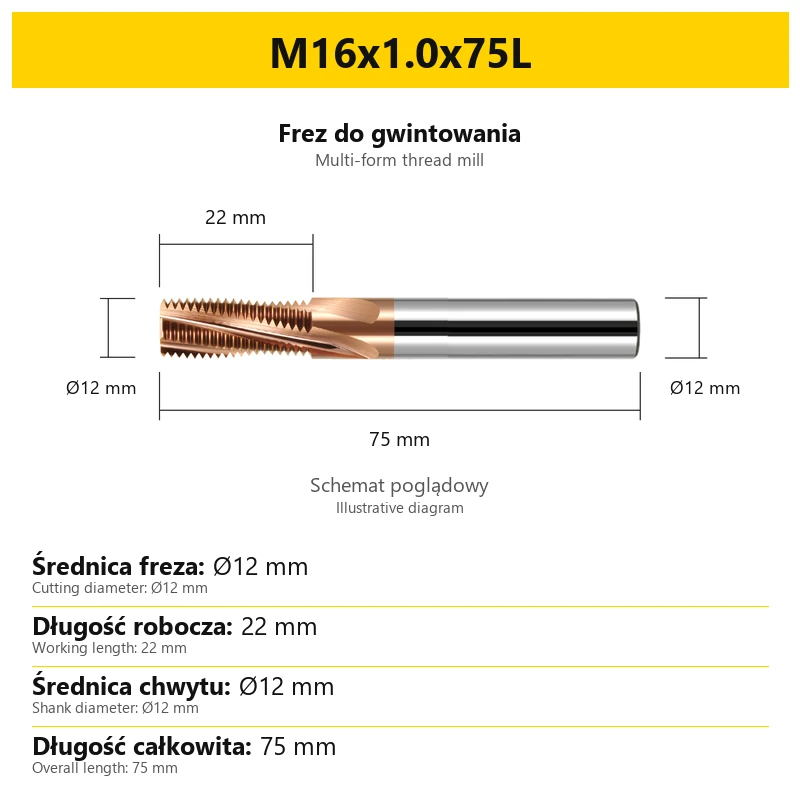
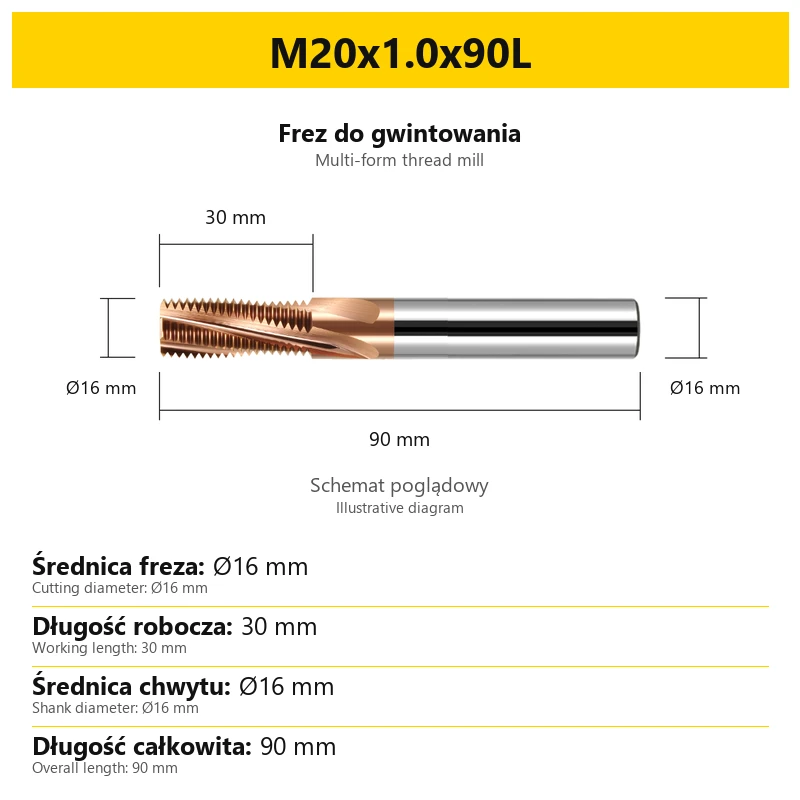
Wariant dobierz według oznaczenia gwintu, skoku i wymaganych wymiarów freza. Seria obejmuje różne średnice części skrawającej i chwytu oraz długości całkowite od 50 do 120 mm. Karta konkretnego rozmiaru podaje cztery wymiary potrzebne do sprawdzenia dostępu i mocowania narzędzia.
Budowa i działanie
| Parametr | Wykonanie |
|---|---|
| Rodzaj narzędzia | Frez do gwintowania wieloostrzowy, pełnoprofilowy |
| Materiał narzędzia | VHM — monolityczny węglik spiekany |
| Powłoka | TiSiN |
| Rodzaj gwintu | Metryczny M |
| Zakres oznaczeń | M2–M30; dostępne połączenia średnicy i skoku określa wybrany wariant |
| Skok | Stały dla danego wariantu; w serii od 0.4 do 3.5 mm |
| Chwyt | Walcowy, Ø4–Ø16 mm zależnie od rozmiaru |
| Długość całkowita | 50–120 mm zależnie od wariantu |
Wykonanie pełnoprofilowe oznacza wiele kolejnych zarysów gwintu na długości części roboczej. Określenie „wieloostrzowy” w tej ofercie opisuje ten układ profili. Nie określa liczby rowków wiórowych na obwodzie. Część gwintującą odróżnij od chwytu mocowanego w oprawce.
Stały skok gwintu
Skok jest cechą geometrii freza. Dla innego skoku należy wybrać odpowiedni wariant narzędzia. Zmiana samej wartości w programie CNC nie zmienia rozstawu profili skrawających. Porównaj pełne oznaczenie z rysunkiem detalu, także wtedy, gdy dwa frezy mają ten sam rozmiar M.
Gwint powstaje przy ruchu narzędzia po torze śrubowym. Obrabiarka i program muszą obsługiwać właściwą interpolację, a geometria freza musi odpowiadać wykonywanemu gwintowi. Liczbę przejść i warunki obróbki dobierz do materiału oraz obciążenia części roboczej; samo wykonanie pełnoprofilowe nie określa uniwersalnej liczby przejść dla wszystkich detali.
Zastosowanie i materiały obrabiane
Wersja TiSiN jest przeznaczona do frezowania gwintów w elementach stalowych i żeliwnych. Zakres zastosowań obejmuje również stal nierdzewną i stopy tytanu. Uwzględnij gatunek, stan materiału i wymagania gwintu przy wyborze rozmiaru oraz warunków skrawania.
| Grupa materiałów | Przykładowy zakres |
|---|---|
| Stale węglowe i stopowe | Stale węglowe, w tym 45#, oraz stale stopowe, w tym chromowo-molibdenowe. |
| Stale narzędziowe i matrycowe | Gwinty w elementach narzędzi, form i matryc. |
| Stal nierdzewna i stopy tytanu | Gwintowanie przy parametrach dostosowanych do konkretnego gatunku. |
| Żeliwo | Frezowanie gwintów w elementach żeliwnych. |
W produkcji seryjnej dobieraj frez do powtarzalnego oznaczenia gwintu i kontrolowanego procesu. Średnica freza, długość części roboczej oraz wysunięcie z oprawki wpływają na dobór warunków pracy. Nie przenoś parametrów pomiędzy różnymi rozmiarami wyłącznie na podstawie wspólnej powłoki.
Jak czytać oznaczenie rozmiaru
Przykład: M3x0.5x50L. Kod zawiera rozmiar gwintu, jego skok oraz długość całkowitą narzędzia. Kropka jest separatorem dziesiętnym. Wymiary liniowe na kartach są podane w milimetrach.
| Fragment kodu | Znaczenie |
|---|---|
| M3 | Gwint metryczny o średnicy nominalnej 3 mm |
| 0.5 | Skok gwintu 0.5 mm |
| 50L | Długość całkowita freza 50 mm |
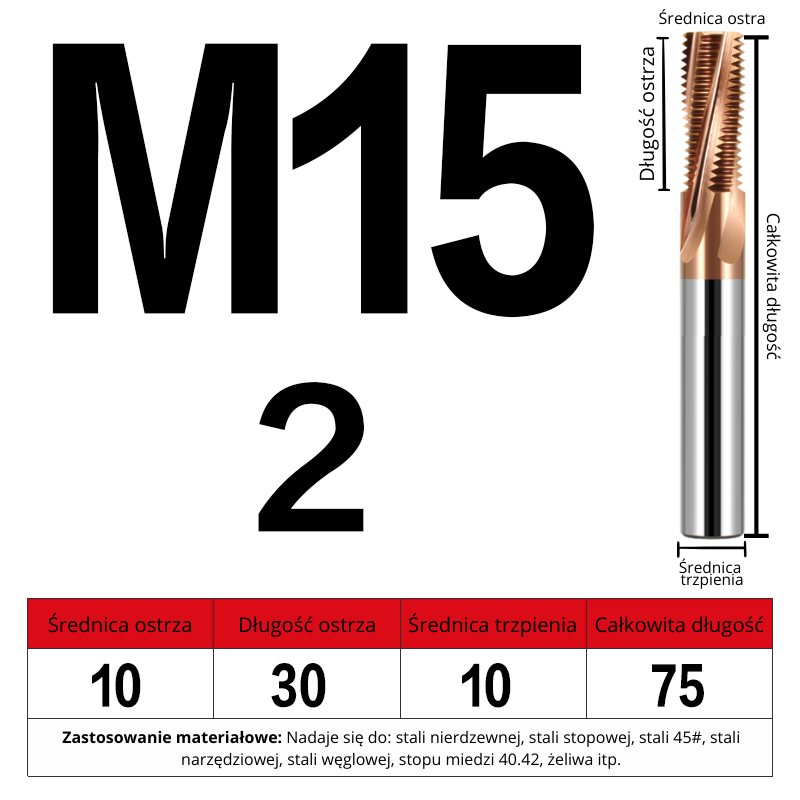
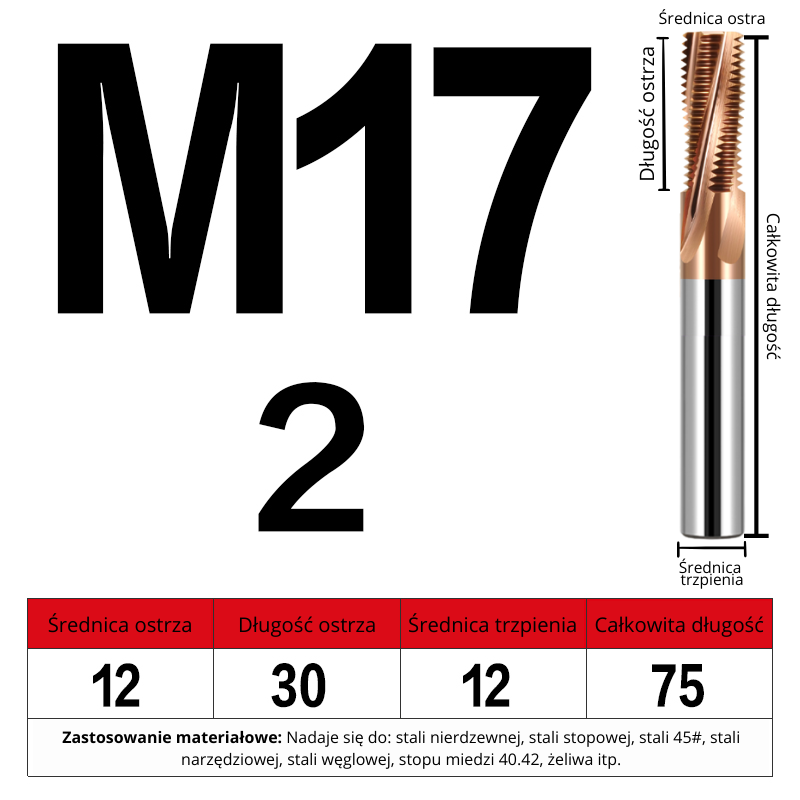
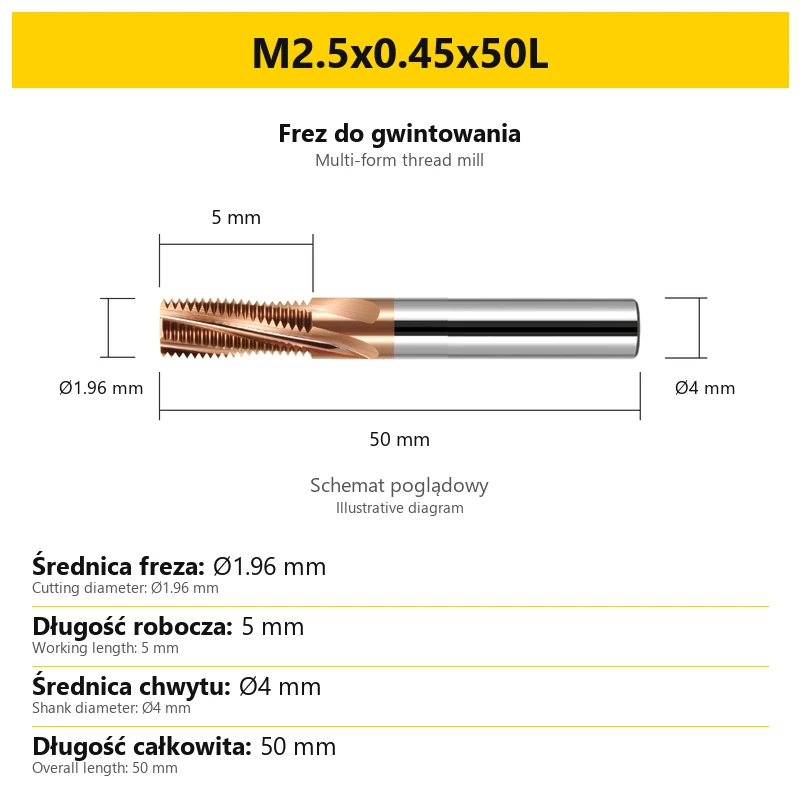
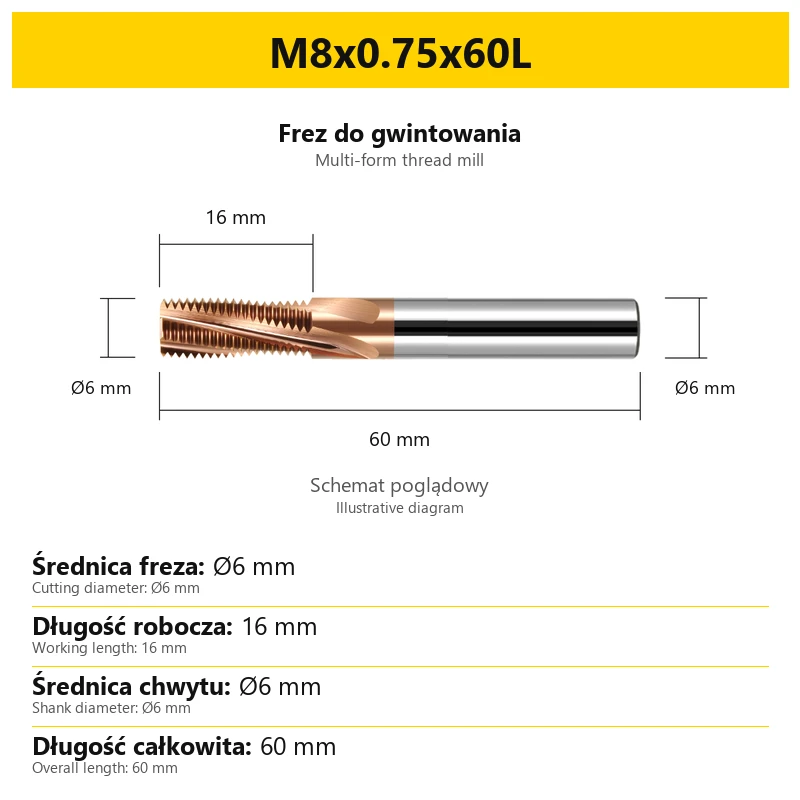
W pokazanym przykładzie średnica części skrawającej wynosi Ø2.3 mm, długość robocza 6 mm, a średnica chwytu Ø4 mm. Liczba po literze M nie określa średnicy freza ani średnicy jego mocowania. Każdy z tych wymiarów odczytaj osobno.
Wymiary na karcie wariantu
| Wymiar | Znaczenie przy doborze |
|---|---|
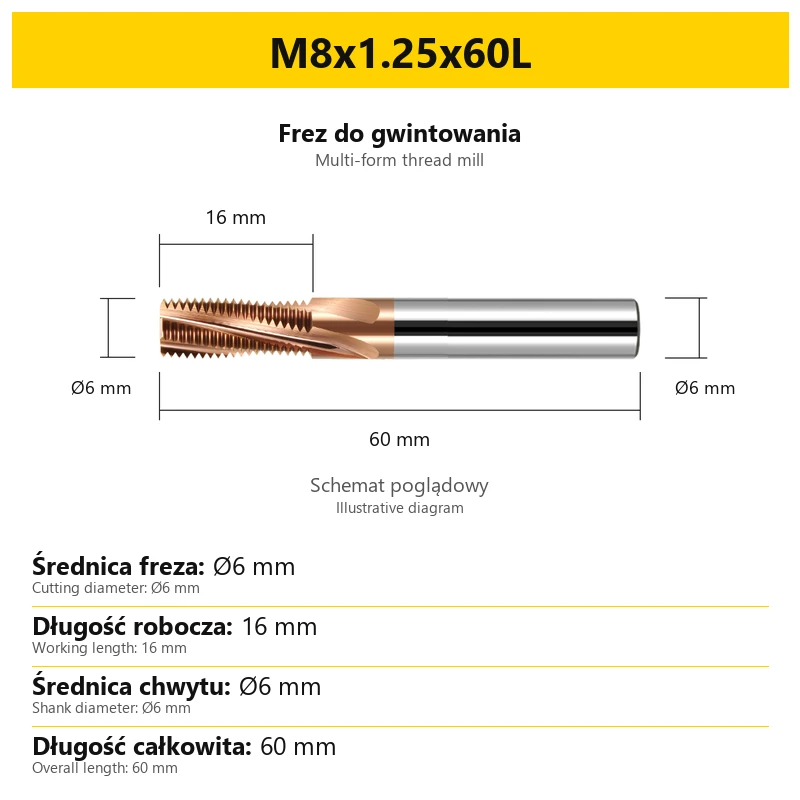
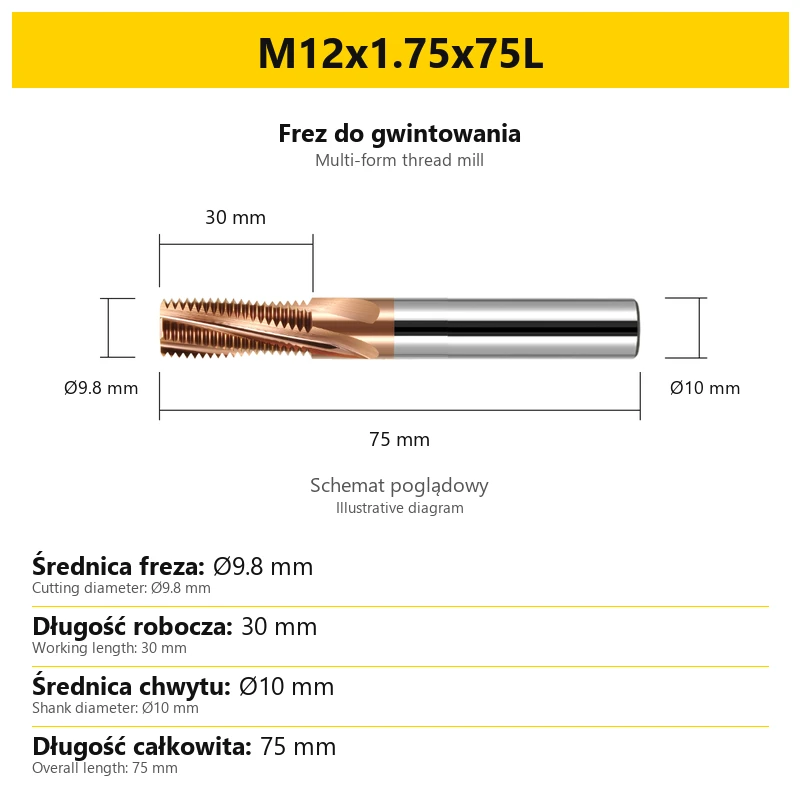
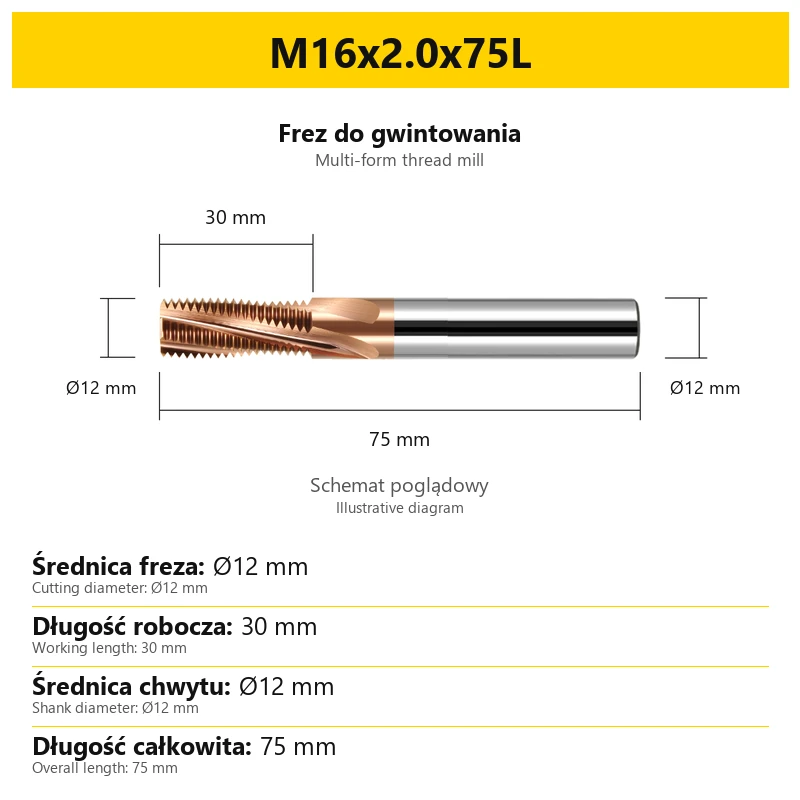
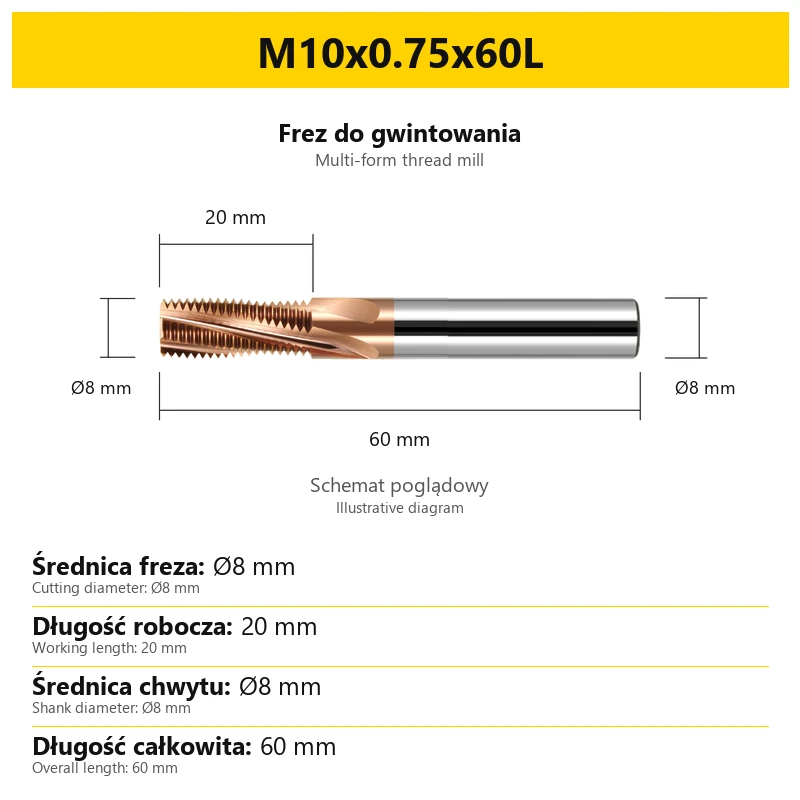
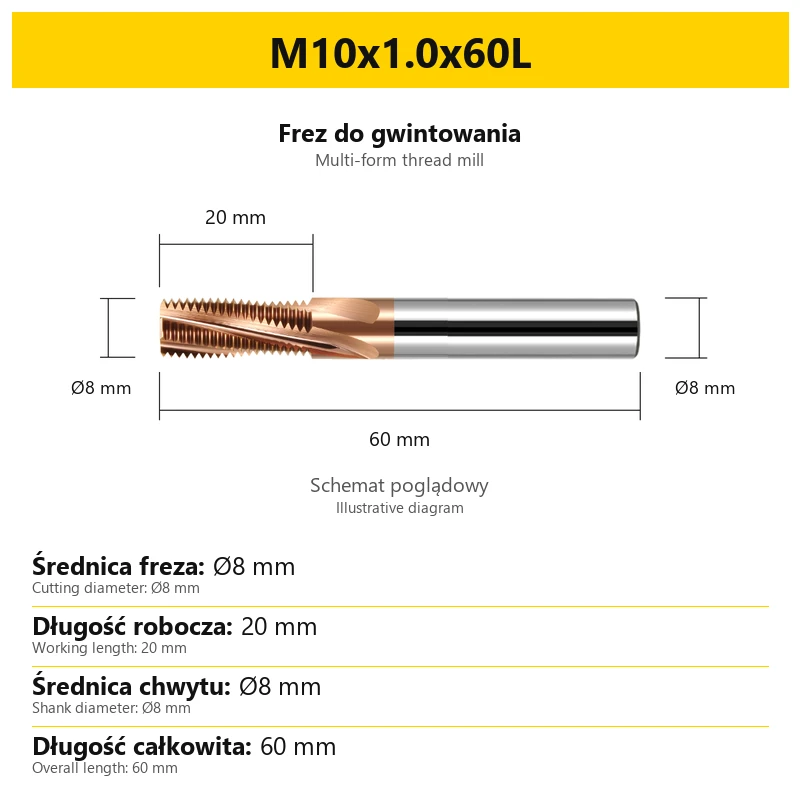
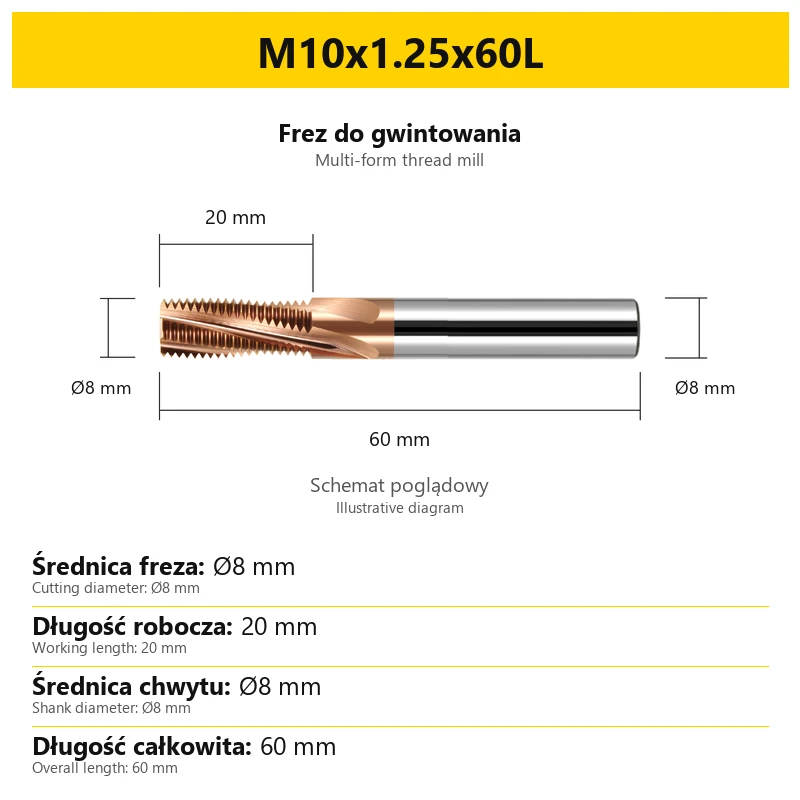
| Średnica freza | Średnica części skrawającej. Służy do sprawdzenia dostępu do obszaru gwintu i przygotowania toru narzędzia. |
| Długość robocza | Długość części gwintującej. Uwzględnij ją przy ocenie wymaganej długości gwintu oraz miejsca na wejście i wyjście. |
| Średnica chwytu | Wymiar mocowania w oprawce. Dobierz oprawkę do tej średnicy, niezależnie od oznaczenia M. |
| Długość całkowita L | Długość całego freza wraz z chwytem. Nie jest dopuszczalną głębokością wykonywanego gwintu. |
Rysunek na karcie jest poglądowy: o wymiarach wybranego freza decydują wartości przypisane do tego wariantu. W serii występują średnice części skrawającej od Ø1.54 do Ø16 mm i długości robocze od 4 do 42 mm. Nie wszystkie połączenia tych wartości występują w ofercie.
Dobór wariantu do detalu
- Odczytaj średnicę i skok gwintu. Wybierz wariant odpowiadający obu wartościom na rysunku części.
- Porównaj długość roboczą z zadaniem. Sprawdź długość gwintu, miejsce na wejście i wyjście oraz możliwe kolizje części roboczej.
- Sprawdź średnicę chwytu. Dobierz właściwe mocowanie i uwzględnij gabaryt oprawki.
- Dobierz długość całkowitą do dostępu. Zachowaj możliwie krótkie wysunięcie potrzebne do wykonania operacji.
Dłuższy frez nie musi mieć proporcjonalnie dłuższej części gwintującej. Na przykład końcówka 120L oznacza całkowitą długość narzędzia, a jego długość roboczą podaje osobne pole. Przed wyborem porównaj pełną kartę, zamiast kierować się jedną liczbą w nazwie.
Mocowanie i przygotowanie obróbki
- Sprawdź narzędzie i oprawkę. Oczyść powierzchnie mocowania, sprawdź stan krawędzi i skontroluj bicie po zamocowaniu.
- Zweryfikuj program. Sprawdź zgodność skoku, średnicy freza, toru śrubowego oraz ruchów wejścia i wyjścia.
- Skontroluj wolną przestrzeń. Uwzględnij część roboczą, chwyt, oprawkę i geometrię detalu w całej operacji.
- Dobierz parametry do warunków. Uwzględnij materiał, średnicę freza, długość roboczą, wysunięcie oraz sztywność układu.
Po wykonaniu pierwszego detalu sprawdź gwint metodą kontroli przewidzianą dla części. Przy drganiach lub pogorszeniu powierzchni zweryfikuj mocowanie, bicie, odprowadzanie wiórów i obciążenie narzędzia przed kontynuacją serii.
Najczęstsze pytania
Czy można zmienić skok samym programem?
Nie. W tym frezie rozstaw profili jest stały. Inny skok wymaga wariantu o odpowiedniej geometrii.
Czy oznaczenie M podaje średnicę chwytu?
Nie. M określa nominalny rozmiar gwintu. Średnicę chwytu odczytasz z osobnego wiersza karty.
Czy długość 120L oznacza gwint o długości 120 mm?
Nie. Jest to długość całego narzędzia. Zasięg pracy trzeba ocenić z uwzględnieniem części roboczej, mocowania i geometrii detalu.
Czy pełnoprofilowy oznacza określoną liczbę rowków wiórowych?
Nie. Określa układ wielu profili gwintujących wzdłuż osi freza, a nie liczbę rowków na jego obwodzie.
Bezpieczeństwo produktu
Producent
Kortools Kamil Henkelman
Tysiąclecia 41B
41-933 Bytom, Polska
Osoba odpowiedzialna na terenie UE
Kamil Henkelman
TYSIĄCLECIA, 41B
41-933 Bytom, Polska
Produkty powiązane
-
07B7-296CFBestseller
 Frezy do gwintowania 0.00
Frez do gwintowania M0.8-M20 - jednoostrzowy TiSiN
-
07B7-296CF_2Bestseller
 Frezy do gwintowania 0.00
Frez do gwintowania M0.8-M20 - jednoostrzowy DLC


Nasze bestsellery
-
Bestseller
Śruba mocująca TORX, klasa 12.9, śrubki mocujące
M1,6x4 M1,8x4 standard M1,8x4 do głowic EXN02 M2x4 M2x5 + 35 więcejCena 1,05 złCena 0,85 złbez VAT -
Bestseller
 Frezy 4-ostrzowe 5.00
Frez VHM TiSiN 4-ostrzowy Z4 do stali i nierdzewki 55HRC, fi 1-20 mm VERSAMILL
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x9x3Dx50L + 52 więcejCena 17,67 złCena 14,37 złbez VAT -
Bestseller
 Frezy 3-ostrzowe 0.00
Frez 3-ostrzowy VHM DLC, DuraEdge3 Alu
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x9x3Dx50L + 40 więcejCena 29,52 złCena 24,00 złbez VAT -
Bestseller
 Płytki frezerskie 5.00
Płytki wieloostrzowe LNMU 0303ZER high feed, odporne na zużycie LNMU0303
LNMU0303ZER PM6625 LNMU0303ZER PM6325 LNMU0303ZER PM6125 LNMU0303ZER PM6525 LNMU0303ZER SG8255 + 4 więcejCena 146,00 złCena 118,70 złbez VAT -
Bestseller
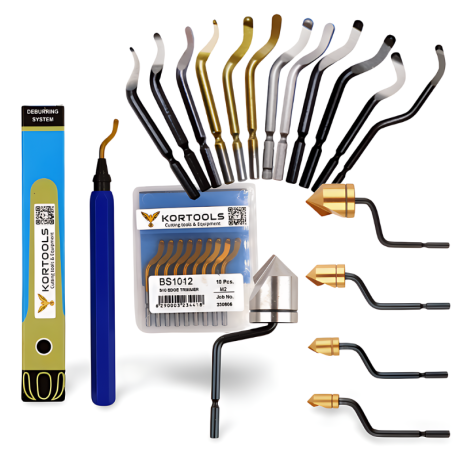
Ostrza do gratowania HSS, różne rodzaje - zamiennik NOGA
BS1010 (10 szt.) BS1012 (10 szt.) BS2010 (10 szt.) BS2012 (10 szt.) BS3010 (10 szt.) + 26 więcejCena 50,43 złCena 41,00 złbez VAT -
Bestseller
 Frezy 1-ostrzowe 0.00
Frez jednoostrzowy DownCut negatyw VHM DLC do aluminium, PVC, plexi i tworzyw
Ø1x3x3.175Dx38L Ø1x5x3.175Dx38L Ø1.5x4x3.175Dx38L Ø1.5x5x3Dx38L Ø1.5x7x3.175Dx38L + 32 więcejCena 34,00 złCena 27,64 złbez VAT -
Bestseller
Wiertło kobaltowe HSSE-Co8 - TiN- HSS M42, mocne, odporne na zużycie
Ø0.5 Ø0.6 Ø0.7 Ø0.8 Ø0.9 + 138 więcejCena 8,40 złCena 6,83 złbez VAT -
Bestseller
Frez teowy VHM frez węglikowy do rowków - TiSiN
Ø2x0.3Hx50L Ø2x0.4Hx50L Ø2x0.5Hx50L Ø2x0.6Hx50L Ø2x0.7Hx50L + 179 więcejCena 36,90 złCena 30,00 złbez VAT -
Bestseller
Frezy do gwintowania 0.00
Frez do gwintowania M0.8-M20 - jednoostrzowy TiSiN
M0.8x0.2x50L - TiSiN M1.0x0.25x50L - TiSiN M1.4x0.3x50L - TiSiN M1.2x0.25x50L - TiSiN M1.6x0.35x50L - TiSiN + 38 więcejCena 57,81 złCena 47,00 złbez VAT -
Bestseller

 Pogłębiacze stożkowe 0.00
Pogłębiacz stożkowy 3-ostrzowy Fi4.5-fi60, 90° - HSS-CO - 5% kobaltu, chwyt walcowy
Ø4.5 x 4 x 90° x 40L Ø5 x 5 x 90° x 45L Ø6.3 x 5 x 90° x 45L Ø8.3 x 6 x 90° x 50L Ø10.4 x 6 x 90° x 50L + 12 więcejCena 21,00 złCena 17,07 złbez VAT -
Bestseller
 Frezy 4-ostrzowe 5.00
Frez trzpieniowy 4-ostrzowy VHM HYPERCUT
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x9x3Dx50L + 42 więcejCena 27,98 złCena 22,75 złbez VAT -
Bestseller
 Frezy 4-ostrzowe 0.00
Frez trzpieniowy 4-ostrzowy VHM TiSiN gryzak
Ø4x12x4Dx50L Ø5x13x5Dx50L Ø6x15x6Dx50L Ø8x20x8Dx60L Ø10x25x10Dx75L + 14 więcejCena 43,05 złCena 35,00 złbez VAT -
Bestseller
 Frezy promieniowe 0.00
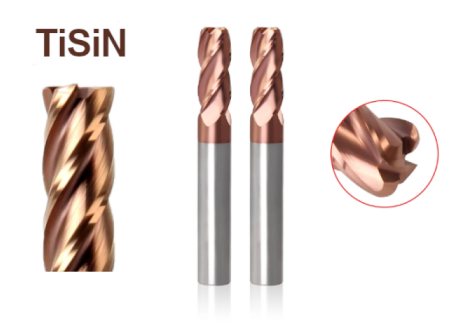
Frez torusowy promieniowy 4-ostrzowy VHM, TiSiN, do 55HRC
Ø1xR0.1x4Dx50L Ø1xR0.2x4Dx50L Ø1xR0.3x4Dx50L Ø1.5xR0.1x4Dx50L Ø1.5xR0.2x4Dx50L + 151 więcejCena 28,29 złCena 23,00 złbez VAT -
Bestseller
 Frezy fazowe 0.00
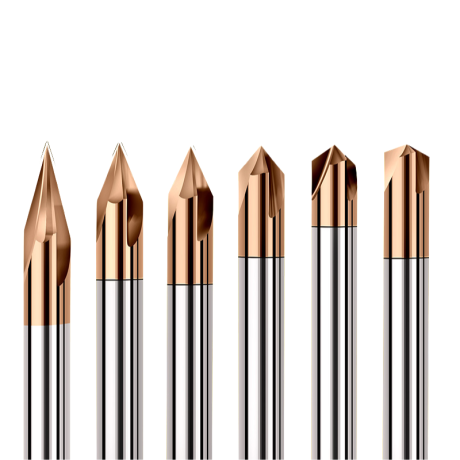
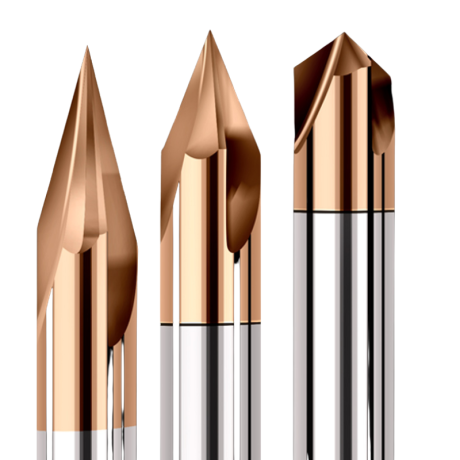
Fazownik VHM węglik nakiełek 2/3-ostrzowy TiSiN, 30° 40° 45° 50° 60° 70° 80° 90° 100° 110° 120° 130° 140° 150°
3x50Lx30°2T 4x50Lx30°2T 5x50Lx30°2T 6x50Lx30°2T 8x60Lx30°2T + 146 więcejCena 36,30 złCena 29,51 złbez VAT -
Bestseller
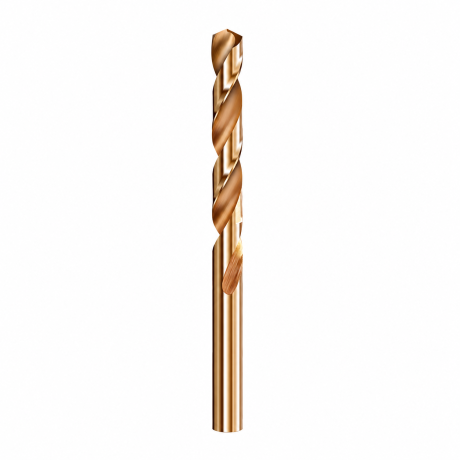
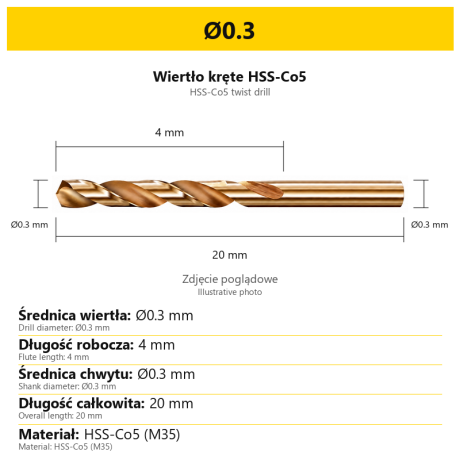
Wiertło HSSCo5 – HSS-E M35 wysokowydajne wiertło HSS z 5% kobaltu odporne na zużycie
Ø0.3 Ø0.4 Ø0.5 Ø0.6 Ø0.7 + 150 więcejCena 6,00 złCena 4,88 złbez VAT -
Bestseller

 Frezy 3-ostrzowe 0.00
Frez 3-ostrzowy VHM DLC, TriMill DLC AL
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x8x3Dx50L + 38 więcejCena 22,15 złCena 18,01 złbez VAT


 Zaloguj przez Facebooka
 Zaloguj przez Google


