


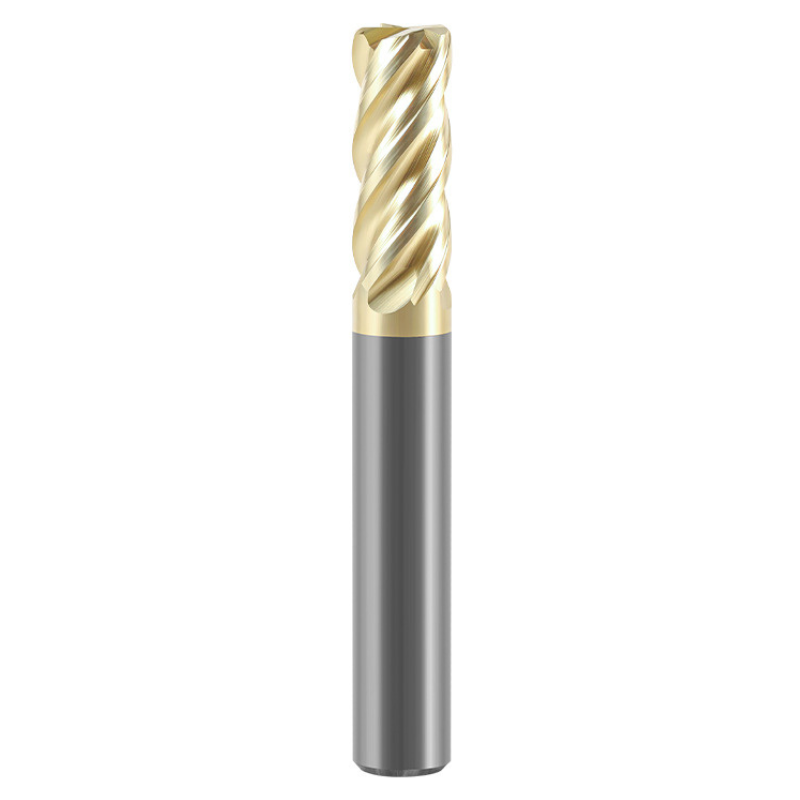



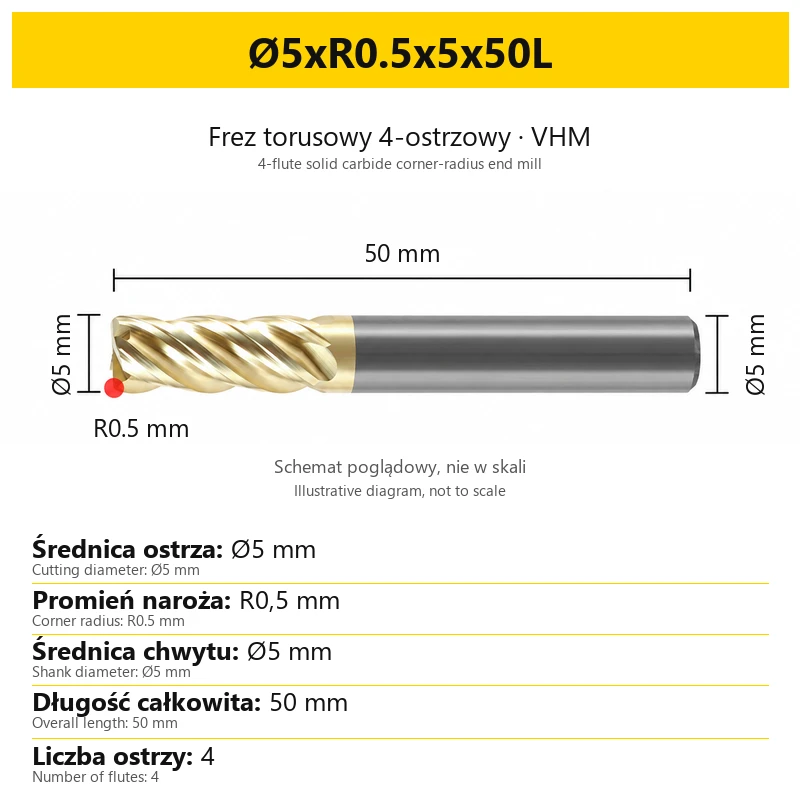


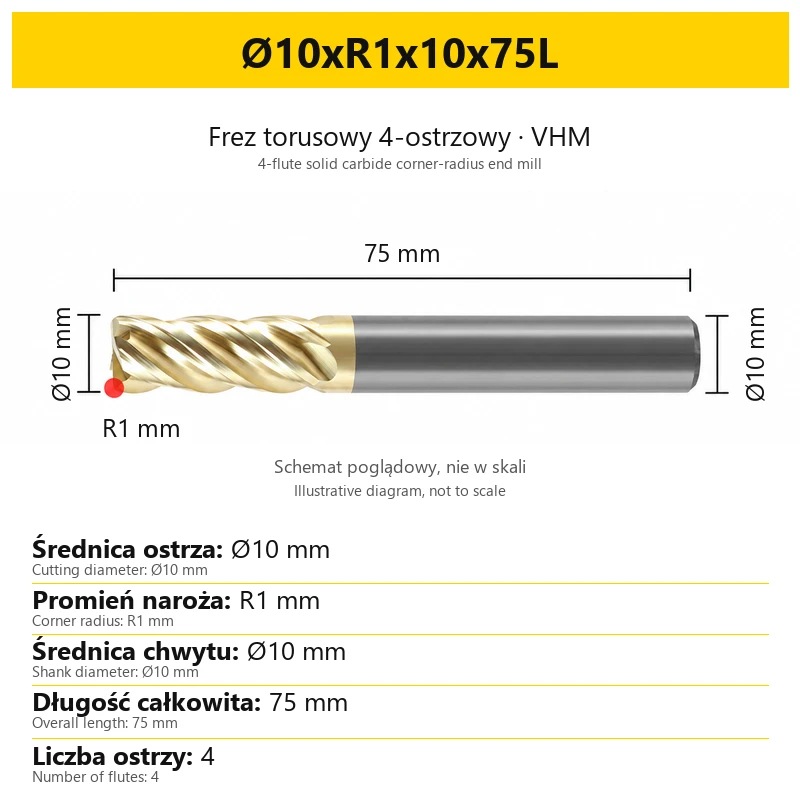
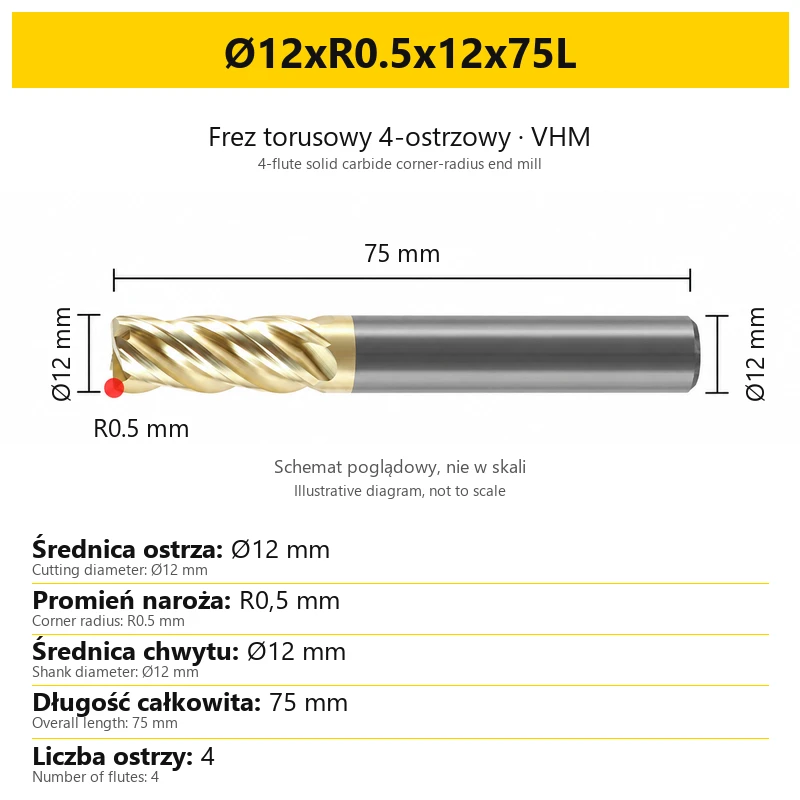
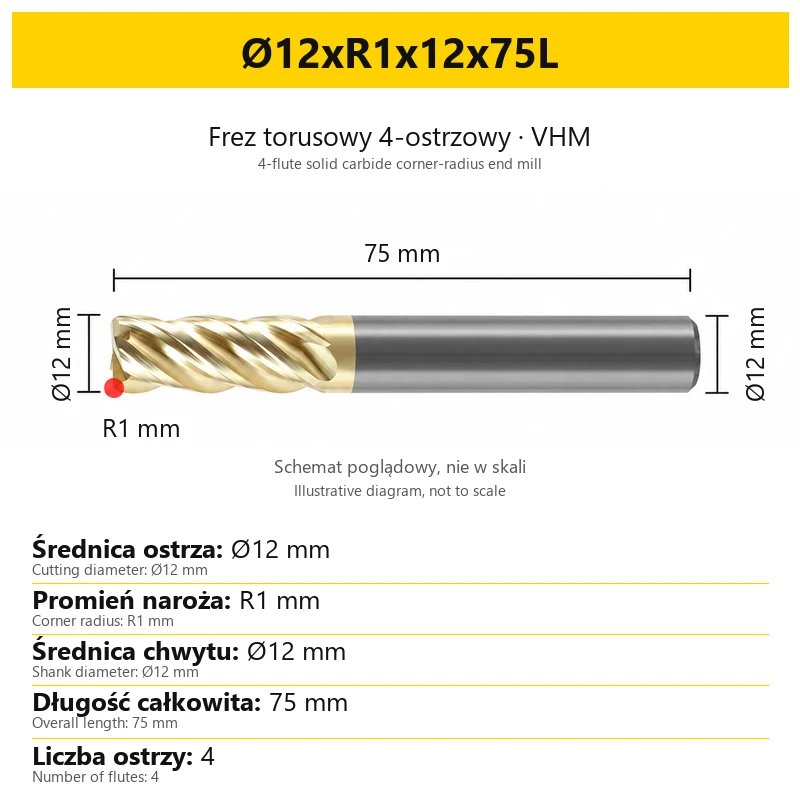


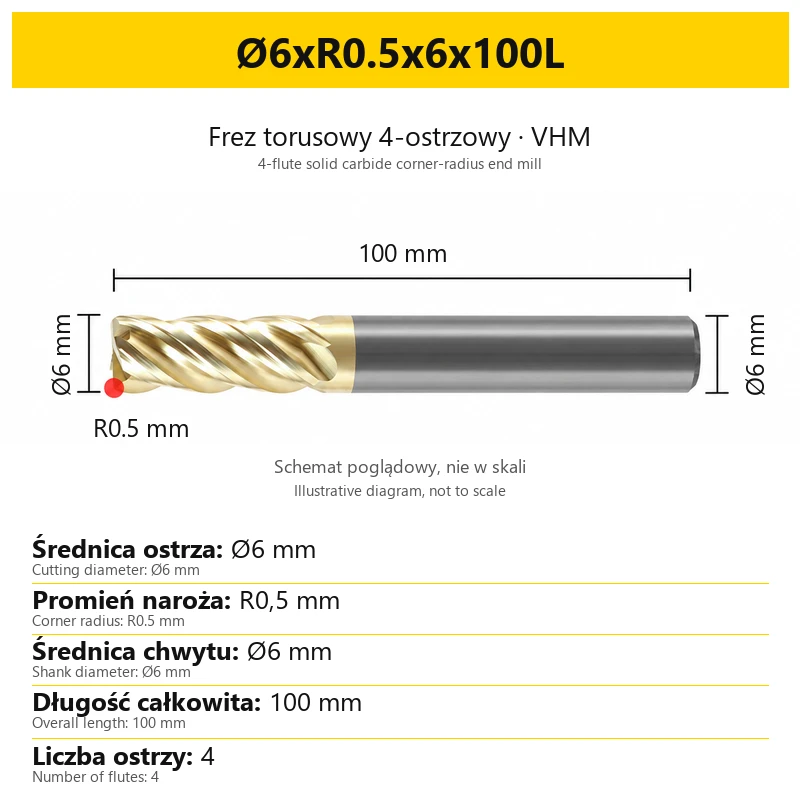
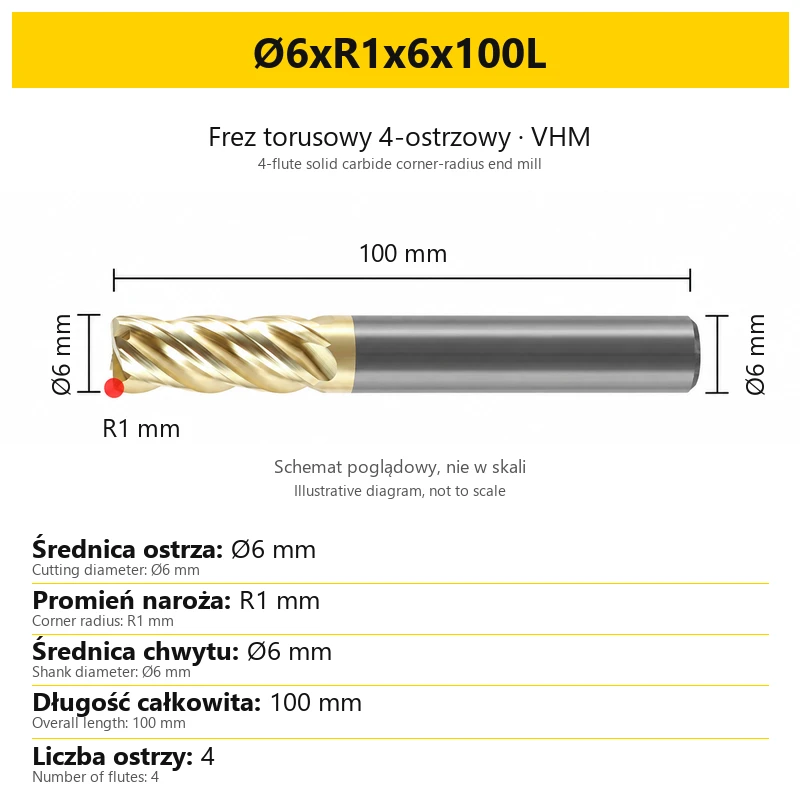
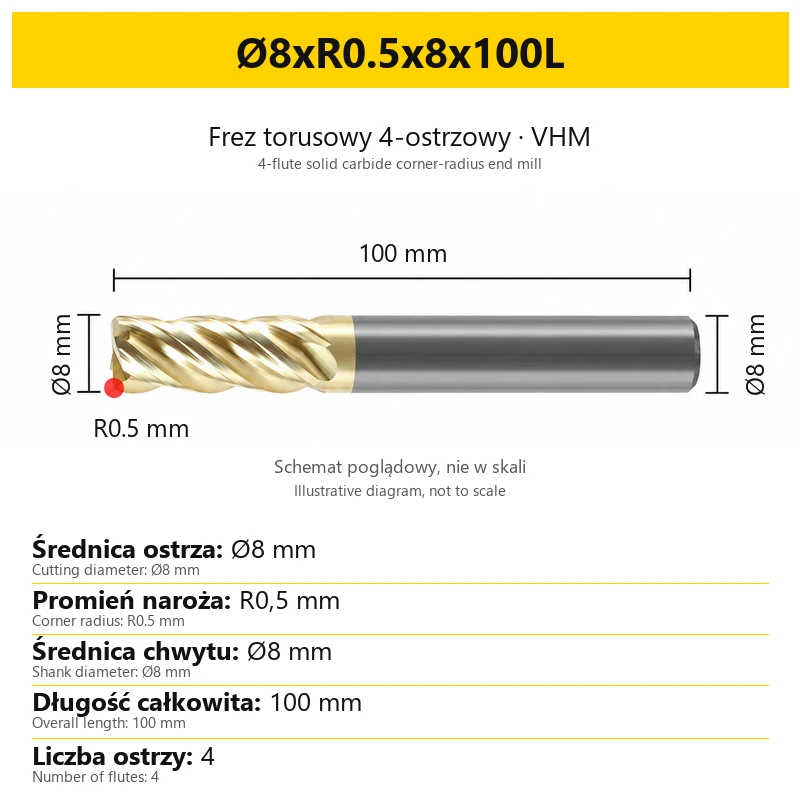

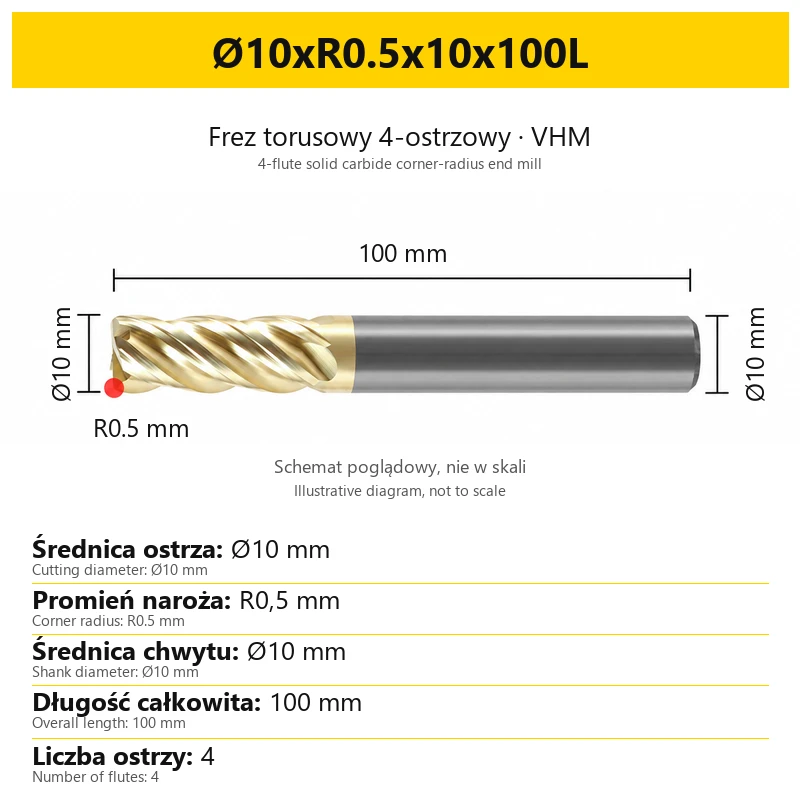
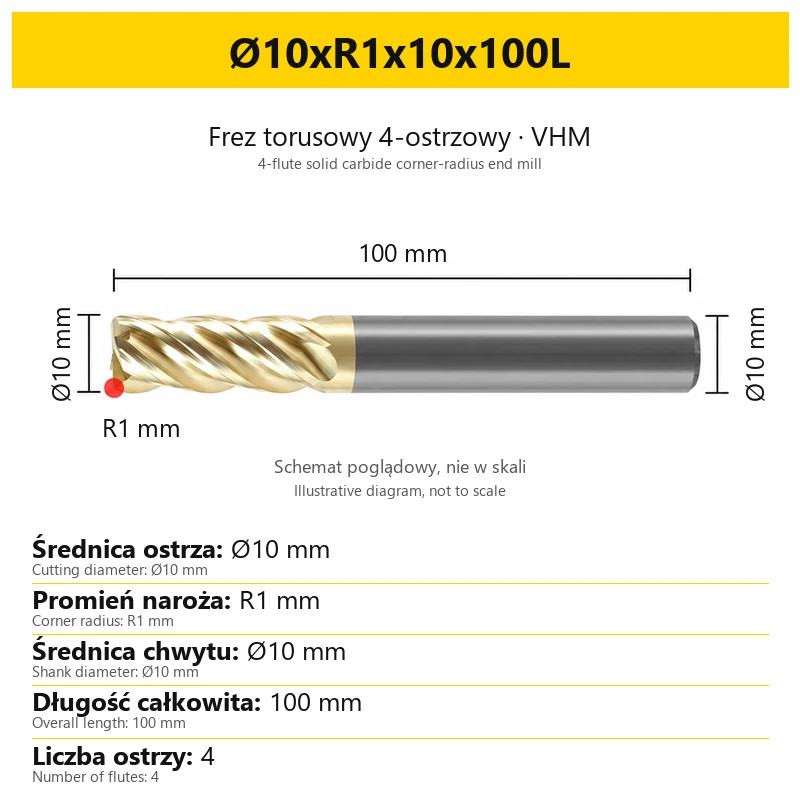

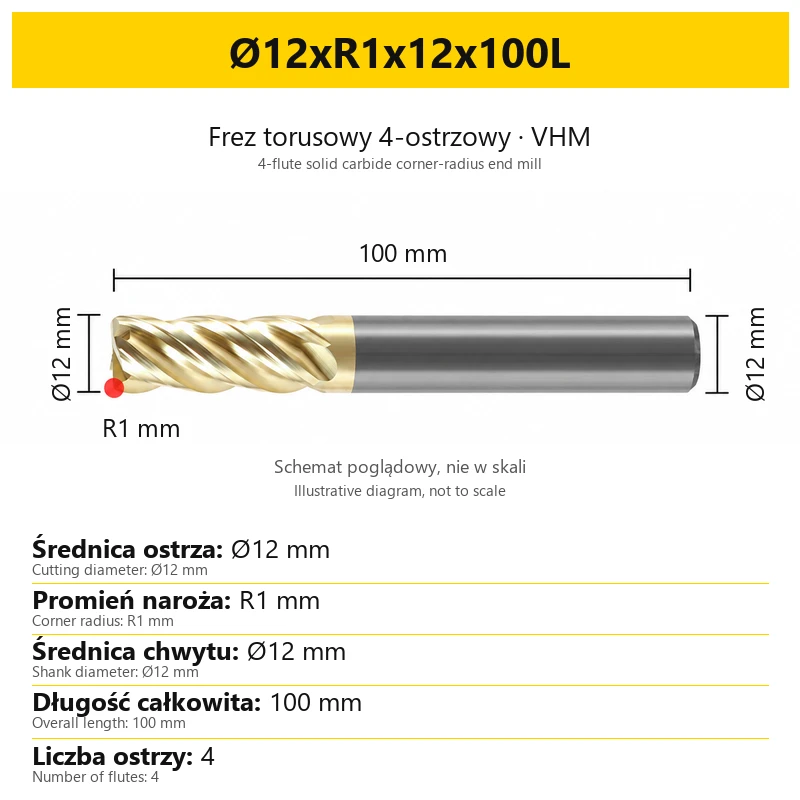


Frez torusowy promieniowy 4-ostrzowy ZrN, VHM, VELOCITY
Ceny podane bez kosztów dostawy.
Ceny podane bez kosztów dostawy.
Zapytaj o produkt

Administratorem danych osobowych jest Kortools. Przetwarzamy je w celu przesłania odpowiedzi na zapytanie. Więcej informacji dotyczących przetwarzania danych osobowych znajduje się w polityce prywatności.
Wybierz wariant produktu:
Poszczególne warianty mogą różnić się ceną
Kod produktu: BD1F-910CB
Opis produktu
VELOCITY — frez torusowy 4-ostrzowy VHM ZrN
Średnice Ø1–12 mm · promienie R0,2 / R0,5 / R1 mm · długości całkowite 50–100 mm
Monolityczny frez z węglika spiekanego (VHM), z czterema ostrzami i powłoką ZrN. Zaokrąglone naroże łączy czoło frezu z jego częścią obwodową. Geometria torusowa pozwala uzyskać promieniowe przejście między dnem a ścianką obrabianego detalu.
Wariant wybierasz według średnicy ostrza, promienia naroża R, średnicy chwytu i długości całkowitej. Te cztery wartości trzeba rozpatrywać razem — identyczna średnica skrawania nie oznacza takiego samego promienia ani zasięgu narzędzia.
1. Geometria i zastosowanie
| Cecha / zadanie | Znaczenie przy doborze |
|---|---|
| Promień na styku dna i ścianki | Promień R jest zaokrągleniem naroża skrawającego. Dobierz go do wymaganego przejścia powierzchni w detalu i uwzględnij w modelu narzędzia CAM. |
| Kontury, stopnie i kieszenie | Średnica skrawania decyduje o dostępie do obrabianego obszaru. Promień naroża wpływa na kształt połączenia powierzchni, a długość narzędzia na dostęp po zamocowaniu. |
| Małe i głębiej położone szczegóły | Dobierz wariant do przestrzeni w detalu. Sprawdź prześwit dla części roboczej, chwytu i oprawki na całej planowanej ścieżce. |
Frez torusowy ma zaokrąglone naroża, lecz nie ma półkulistego czoła jak frez kulisty. R nie oznacza połowy średnicy narzędzia. Dobór warunków skrawania wymaga uwzględnienia gatunku i stanu materiału obrabianego oraz rodzaju operacji.
2. Budowa i parametry narzędzia
| Parametr | Wartość |
|---|---|
| Rodzaj narzędzia | Frez trzpieniowy torusowy, monolityczny |
| Materiał narzędzia | VHM — pełny węglik spiekany |
| Powłoka | ZrN |
| Liczba ostrzy | 4 — oznaczenie 4T / Z4 |
| Średnica ostrza | Ø1–12 mm, zależnie od wariantu |
| Promień naroża | R0,2 / R0,5 / R1 mm, zależnie od wariantu |
| Średnica chwytu | Ø3–12 mm, zależnie od wariantu |
| Długość całkowita | 50 / 60 / 75 / 100 mm, zależnie od wariantu |
| Chwyt | Cylindryczny |
| Helisa i podziałka ostrzy | Zmienna helisa 39,5° / 40,5°; nierównomierna podziałka |
Podane zakresy opisują całą rodzinę. Nie każda średnica występuje ze wszystkimi promieniami i długościami. Dokładną kombinację wymiarów pokazuje wybrany wariant i jego karta. Liczba ostrzy oraz geometria helisy są elementami doboru warunków pracy; nie wyznaczają samodzielnie obrotów ani posuwu.
3. Rodzaje obróbki
| Operacja | Co sprawdzić przed obróbką |
|---|---|
| Frezowanie boczne i konturowe | Dopasuj średnicę do konturu, a długość części skrawającej do wysokości ścianki. Uwzględnij promień naroża w miejscu przejścia do dna. |
| Obróbka kieszeni i stopni | Dobierz średnicę oraz promień do geometrii kieszeni. Zaplanuj wejście i wyjście z materiału, a także usuwanie wiórów z zagłębienia. |
| Obróbka płaszczyzn | Uwzględnij geometrię torusową, naddatek i szerokość przejścia. Zaprogramuj ścieżkę odpowiednio do oczekiwanego kształtu oraz jakości powierzchni. |
| Frezowanie rowków | Sprawdź wymaganą szerokość i promienie przy dnie. Pełne zaangażowanie szerokości narzędzia wymaga osobnego doboru obciążenia i skutecznego usuwania wiórów. |
4. Jak dobrać wariant
- Zacznij od średnicy skrawania. Sprawdź najmniejszą szerokość obrabianego obszaru i promienie konturu w płaszczyźnie XY. Promień naroża R nie zastępuje tej kontroli.
- Dobierz promień R. Porównaj go z wymaganym zaokrągleniem na styku dna i ścianki. Wprowadź rzeczywistą wartość promienia do definicji narzędzia w CAM.
- Sprawdź średnicę chwytu. Nie musi być równa średnicy ostrza. Tulejkę lub oprawkę dobierz do chwytu oraz wymagań danego systemu mocowania.
- Wybierz długość zapewniającą dostęp. Stosuj możliwie krótki wysięg, który pozwoli wykonać obróbkę. Dłuższy wariant wymaga ponownej oceny sztywności i obciążenia.
- Porównaj pełne oznaczenie. Oprócz czterech wymiarów zweryfikuj długość części skrawającej i prześwit w detalu. Dostępne kombinacje pokazuje selektor rozmiaru.
5. Jak czytać oznaczenie wymiarów
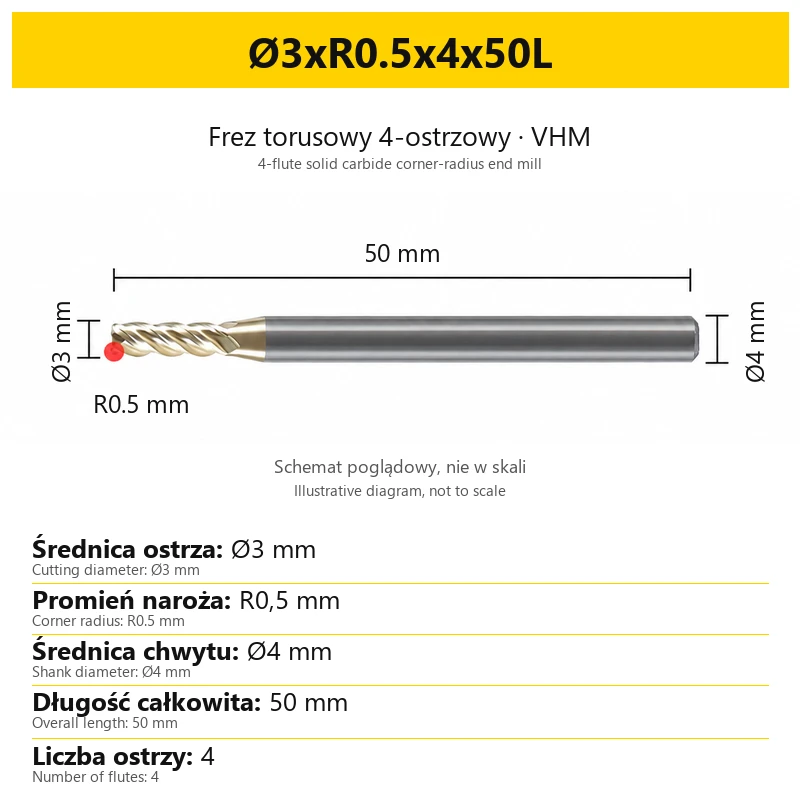
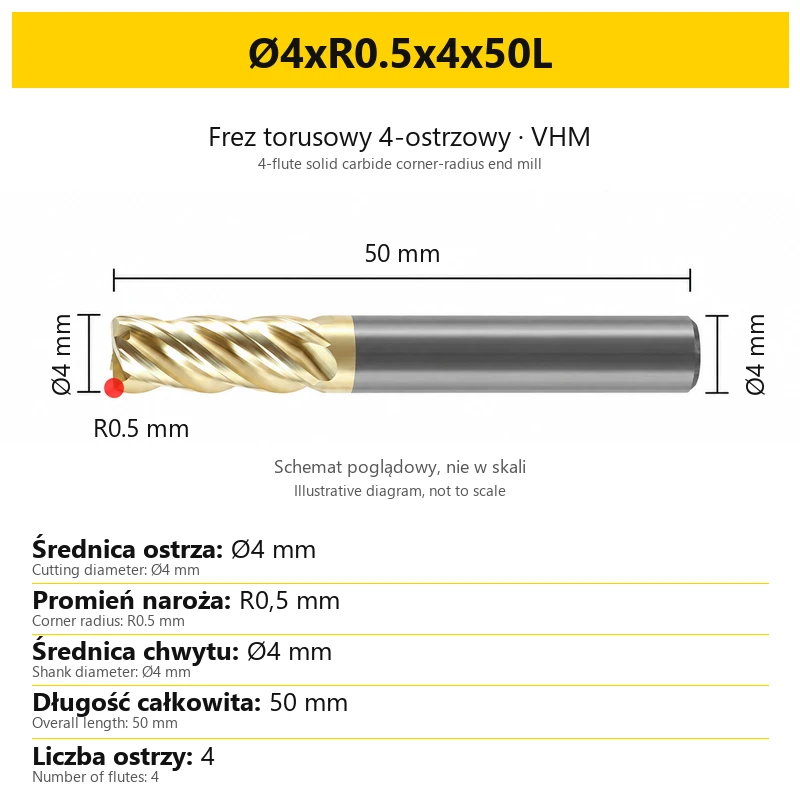
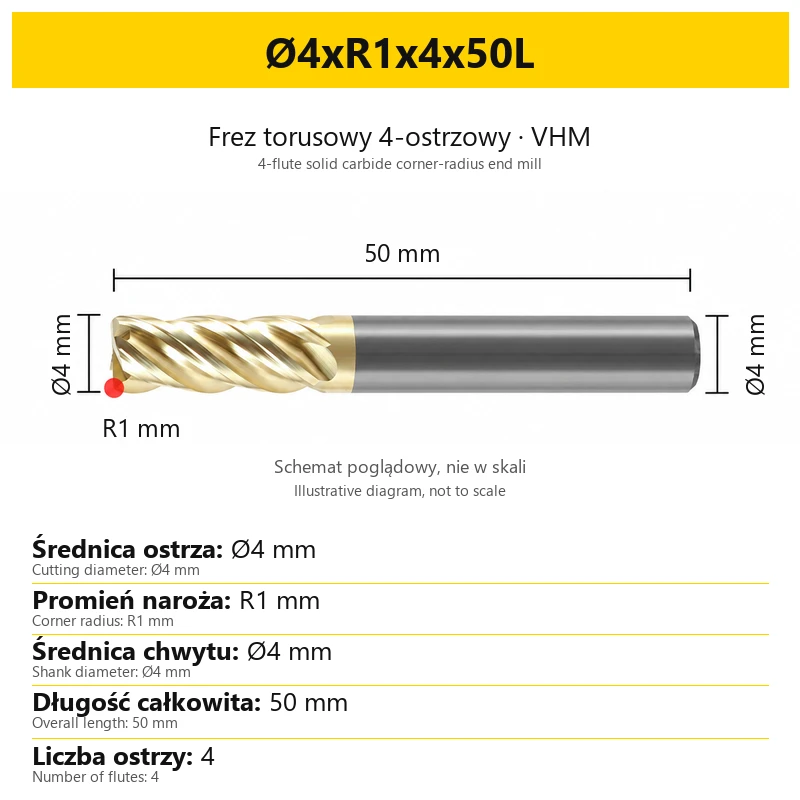
Przykład: Ø1xR0.2x4x50L. Wszystkie wymiary są podane w milimetrach; kropka w kodzie oznacza część dziesiętną.
| Fragment oznaczenia | Znaczenie | Wartość w przykładzie |
|---|---|---|
| Ø1 | Średnica części skrawającej | 1 mm |
| R0.2 | Promień naroża skrawającego | 0,2 mm |
| 4 | Średnica chwytu | 4 mm |
| 50L | Długość całego narzędzia | 50 mm |
W niektórych oznaczeniach średnica chwytu ma dodatkową literę D. Litera L oznacza długość całkowitą. 4T / Z4 określa cztery ostrza i nie oznacza liczby sztuk w zamówieniu.
Karty wariantów zawierają schemat poglądowy oraz wartości właściwe dla wybranego rozmiaru. Dobieraj narzędzie z liczb; proporcje fotografii nie służą do mierzenia średnicy, promienia ani długości.
6. Mocowanie i warunki pracy
- Sprawdź chwyt i oprawkę. Powierzchnie mocujące powinny być czyste i nieuszkodzone. Zachowaj długość osadzenia wymaganą dla używanego mocowania.
- Ogranicz bicie oraz wysięg. Jest to szczególnie istotne dla małych średnic i dłuższych narzędzi. Sprawdź również sztywność zamocowania detalu.
- Wprowadź poprawną geometrię w CAM. Ustaw średnicę skrawania i promień naroża, a następnie skontroluj kolizje całego zespołu narzędzie–oprawka.
- Dobierz obroty, posuw i zaangażowanie. Uwzględnij gatunek oraz stan materiału, średnicę, cztery ostrza, wysięg i rodzaj operacji. Nie przenoś automatycznie nastaw z krótkiego narzędzia na długie.
- Kontroluj wióry i pracę ostrzy. Dopasuj chłodzenie lub smarowanie do procesu i obrabiarki. Przy narastających drganiach lub pogorszeniu powierzchni sprawdź narzędzie, mocowanie i parametry.
Do doboru parametrów przygotuj pełny rozmiar frezu, materiał detalu, rodzaj operacji, głębokość i szerokość skrawania oraz wysięg. Samo oznaczenie powłoki nie zastępuje doboru warunków dla konkretnego procesu.
7. Zawartość zamówienia
| Pozycja | Co zamawiasz |
|---|---|
| Jednostka sprzedaży | 1 sztuka frezu torusowego VELOCITY, VHM, 4-ostrzowego, z powłoką ZrN |
| Rozmiar | Wariant wybrany w selektorze produktu |
Pole ilości określa liczbę sztuk wybranego wariantu. Zdjęcia kilku narzędzi ilustrują rodzinę produktów i nie oznaczają zestawu.
8. Najczęściej zadawane pytania
Czym różni się frez torusowy od kulistego?
Frez torusowy ma zaokrąglone naroża przy obwodzie czoła. Frez kulisty ma półkuliste czoło. Wybór wpływa na odwzorowanie powierzchni i definicję narzędzia w CAM.
Czy R0,5 oznacza średnicę frezu 0,5 mm?
Nie. R0,5 oznacza promień naroża równy 0,5 mm. Średnicę skrawania wskazuje osobna wartość poprzedzona symbolem Ø.
Czy narzędzie o długości 100 mm frezuje na głębokość 100 mm?
Nie. Jest to długość całego frezu, obejmująca także część mocowaną w oprawce. Głębokość operacji ograniczają między innymi długość ostrza, wysięg i dostęp do detalu.
Czy średnica chwytu zawsze odpowiada średnicy ostrza?
Nie. Przykładowo wariant o średnicy ostrza 1 mm ma chwyt Ø4 mm. Przy doborze mocowania sprawdź wymiar chwytu w pełnym kodzie wariantu.
Czy parametry krótkiego wariantu pasują do wydłużonego?
Nie automatycznie. Zwiększony wysięg zmienia sztywność układu. Warunki obróbki trzeba zweryfikować dla konkretnej długości, zamocowania i operacji.
Nasze bestsellery
-
Bestseller
Śruba mocująca TORX, klasa 12.9, śrubki mocujące
M1,6x4 M1,8x4 standard M1,8x4 do głowic EXN02 M2x4 M2x5 + 35 więcejCena 1,05 złCena 0,85 złbez VAT -
Bestseller
 Frezy 4-ostrzowe 5.00
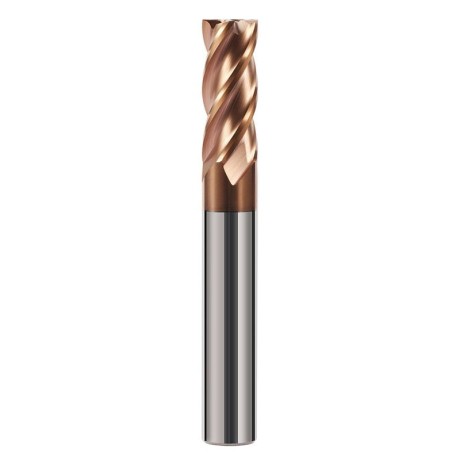
Frez VHM TiSiN 4-ostrzowy Z4 do stali i nierdzewki 55HRC, fi 1-20 mm VERSAMILL
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x9x3Dx50L + 52 więcejCena 17,67 złCena 14,37 złbez VAT -
Bestseller
 Frezy 3-ostrzowe 0.00
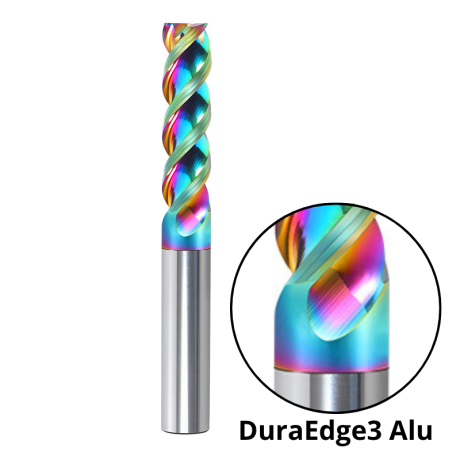
Frez 3-ostrzowy VHM DLC, DuraEdge3 Alu
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x9x3Dx50L + 40 więcejCena 29,52 złCena 24,00 złbez VAT -
Bestseller
 Płytki frezerskie 5.00
Płytki wieloostrzowe LNMU 0303ZER high feed, odporne na zużycie LNMU0303
LNMU0303ZER PM6625 LNMU0303ZER PM6325 LNMU0303ZER PM6125 LNMU0303ZER PM6525 LNMU0303ZER SG8255 + 4 więcejCena 146,00 złCena 118,70 złbez VAT -
Bestseller
Ostrza do gratowania HSS, różne rodzaje - zamiennik NOGA
BS1010 (10 szt.) BS1012 (10 szt.) BS2010 (10 szt.) BS2012 (10 szt.) BS3010 (10 szt.) + 26 więcejCena 50,43 złCena 41,00 złbez VAT -
Bestseller
 Frezy 1-ostrzowe 0.00
Frez jednoostrzowy DownCut negatyw VHM DLC do aluminium, PVC, plexi i tworzyw
Ø1x3x3.175Dx38L Ø1x5x3.175Dx38L Ø1.5x4x3.175Dx38L Ø1.5x5x3Dx38L Ø1.5x7x3.175Dx38L + 32 więcejCena 34,00 złCena 27,64 złbez VAT -
Bestseller
Wiertło kobaltowe HSSE-Co8 - TiN- HSS M42, mocne, odporne na zużycie
Ø0.5 Ø0.6 Ø0.7 Ø0.8 Ø0.9 + 138 więcejCena 8,40 złCena 6,83 złbez VAT -
Bestseller
Frez teowy VHM frez węglikowy do rowków - TiSiN
Ø2x0.3Hx50L Ø2x0.4Hx50L Ø2x0.5Hx50L Ø2x0.6Hx50L Ø2x0.7Hx50L + 179 więcejCena 36,90 złCena 30,00 złbez VAT -
Bestseller
 Frezy do gwintowania 0.00
Frez do gwintowania M0.8-M20 - jednoostrzowy TiSiN
M0.8x0.2x50L - TiSiN M1.0x0.25x50L - TiSiN M1.4x0.3x50L - TiSiN M1.2x0.25x50L - TiSiN M1.6x0.35x50L - TiSiN + 38 więcejCena 57,81 złCena 47,00 złbez VAT -
Bestseller

 Pogłębiacze stożkowe 0.00
Pogłębiacz stożkowy 3-ostrzowy Fi4.5-fi60, 90° - HSS-CO - 5% kobaltu, chwyt walcowy
Ø4.5 x 4 x 90° x 40L Ø5 x 5 x 90° x 45L Ø6.3 x 5 x 90° x 45L Ø8.3 x 6 x 90° x 50L Ø10.4 x 6 x 90° x 50L + 12 więcejCena 21,00 złCena 17,07 złbez VAT -
Bestseller
 Frezy 4-ostrzowe 5.00
Frez trzpieniowy 4-ostrzowy VHM HYPERCUT
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x9x3Dx50L + 42 więcejCena 27,98 złCena 22,75 złbez VAT -
Bestseller
 Frezy 4-ostrzowe 0.00
Frez trzpieniowy 4-ostrzowy VHM TiSiN gryzak
Ø4x12x4Dx50L Ø5x13x5Dx50L Ø6x15x6Dx50L Ø8x20x8Dx60L Ø10x25x10Dx75L + 14 więcejCena 43,05 złCena 35,00 złbez VAT -
Bestseller
 Frezy promieniowe 0.00
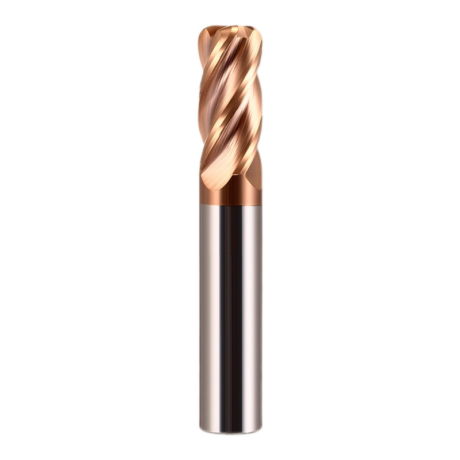
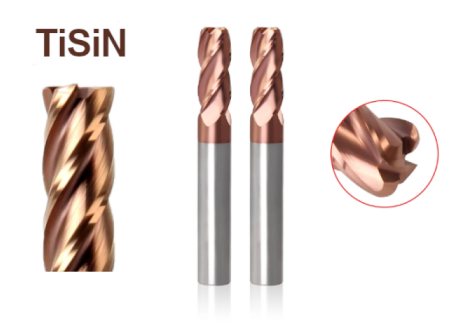
Frez torusowy promieniowy 4-ostrzowy VHM, TiSiN, do 55HRC
Ø1xR0.1x4Dx50L Ø1xR0.2x4Dx50L Ø1xR0.3x4Dx50L Ø1.5xR0.1x4Dx50L Ø1.5xR0.2x4Dx50L + 151 więcejCena 28,29 złCena 23,00 złbez VAT -
Bestseller
 Frezy fazowe 0.00
Fazownik VHM węglik nakiełek 2/3-ostrzowy TiSiN, 30° 40° 45° 50° 60° 70° 80° 90° 100° 110° 120° 130° 140° 150°
3x50Lx30°2T 4x50Lx30°2T 5x50Lx30°2T 6x50Lx30°2T 8x60Lx30°2T + 146 więcejCena 36,30 złCena 29,51 złbez VAT -
Bestseller
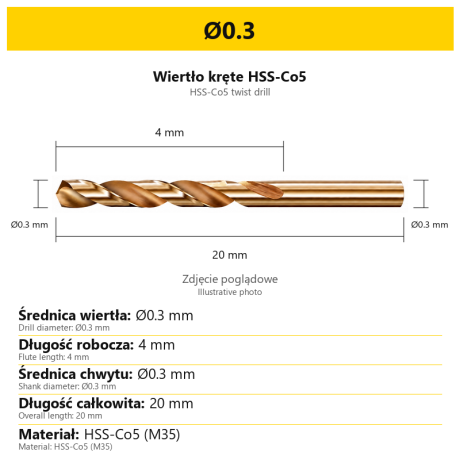
Wiertło HSSCo5 – HSS-E M35 wysokowydajne wiertło HSS z 5% kobaltu odporne na zużycie
Ø0.3 Ø0.4 Ø0.5 Ø0.6 Ø0.7 + 150 więcejCena 6,00 złCena 4,88 złbez VAT -
Bestseller

 Frezy 3-ostrzowe 0.00
Frez 3-ostrzowy VHM DLC, TriMill DLC AL
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x8x3Dx50L + 38 więcejCena 22,15 złCena 18,01 złbez VAT


 Zaloguj przez Facebooka
 Zaloguj przez Google


