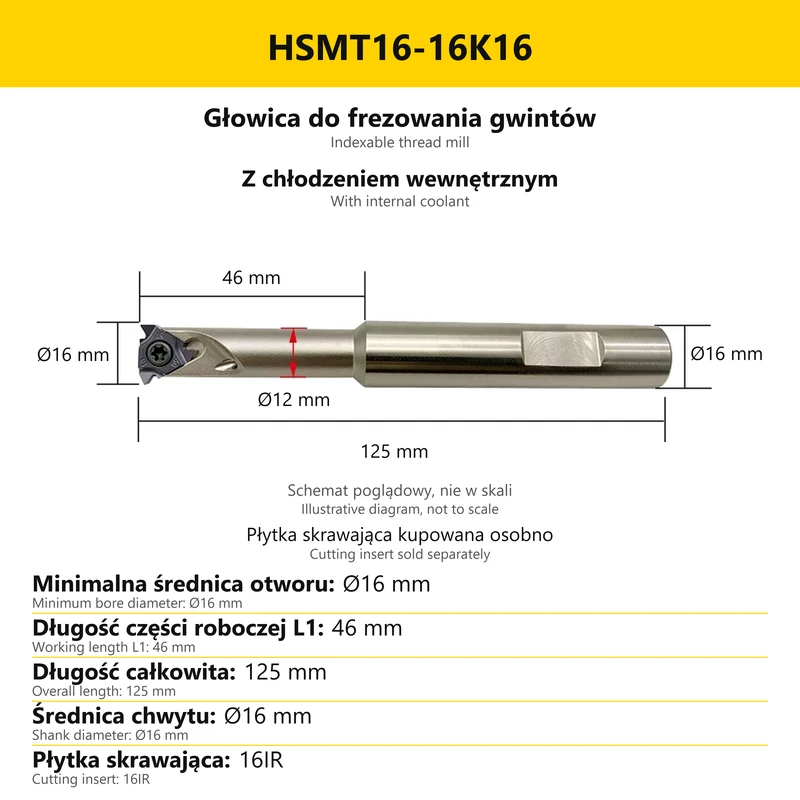
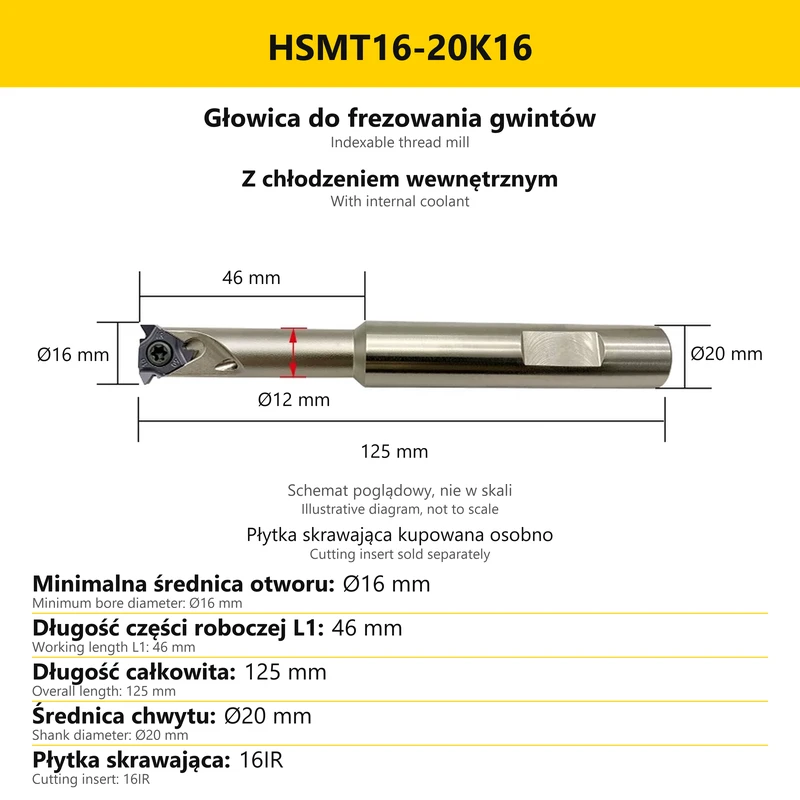
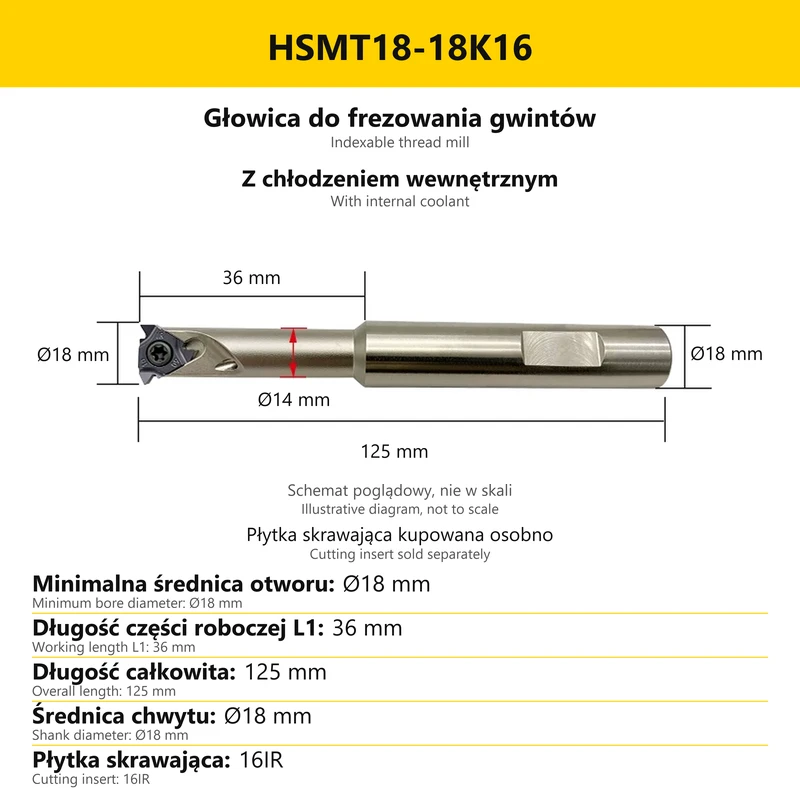
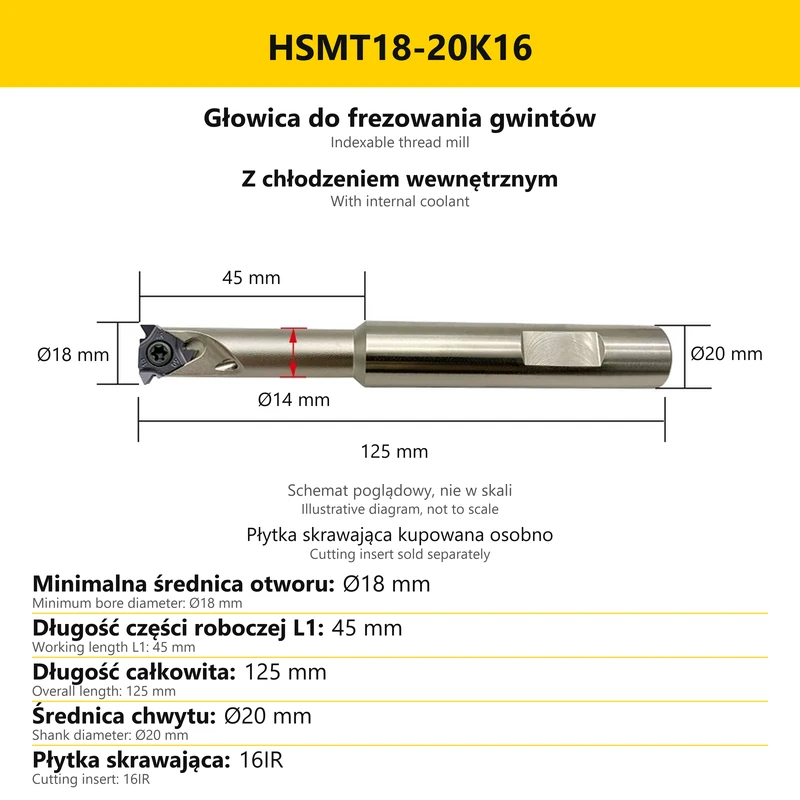
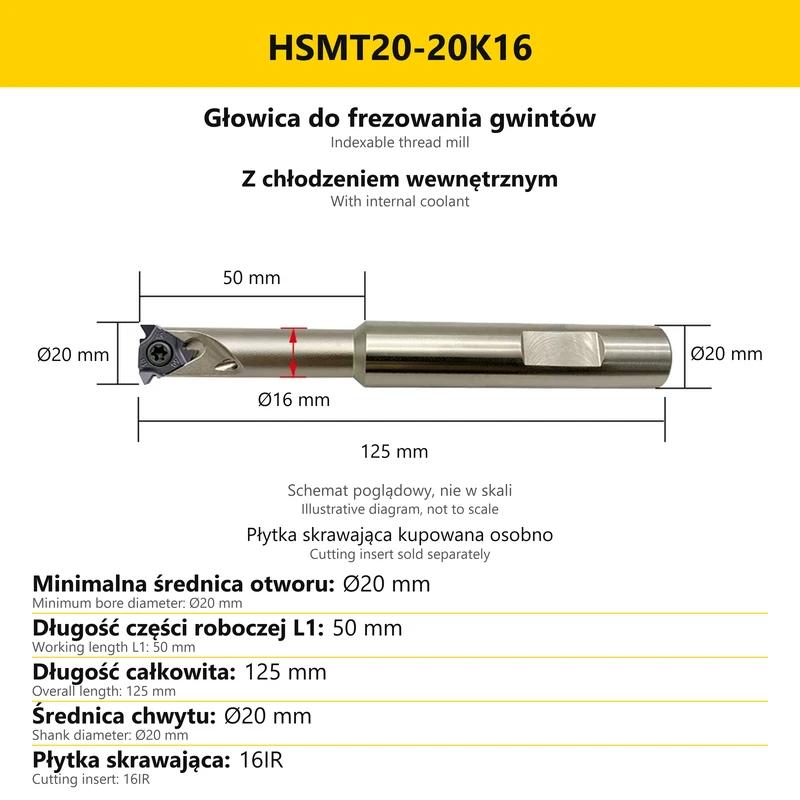
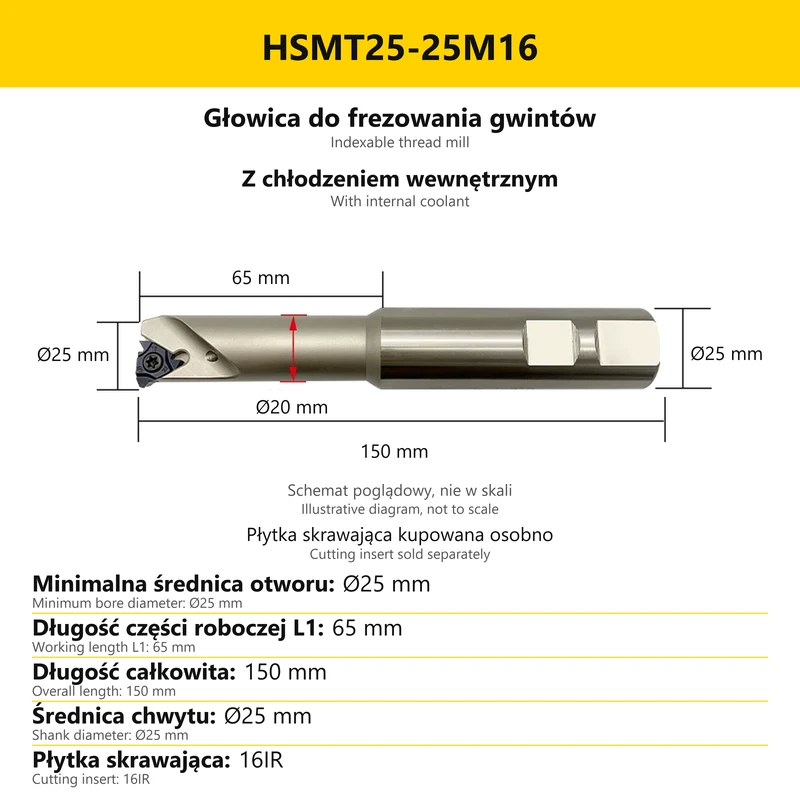
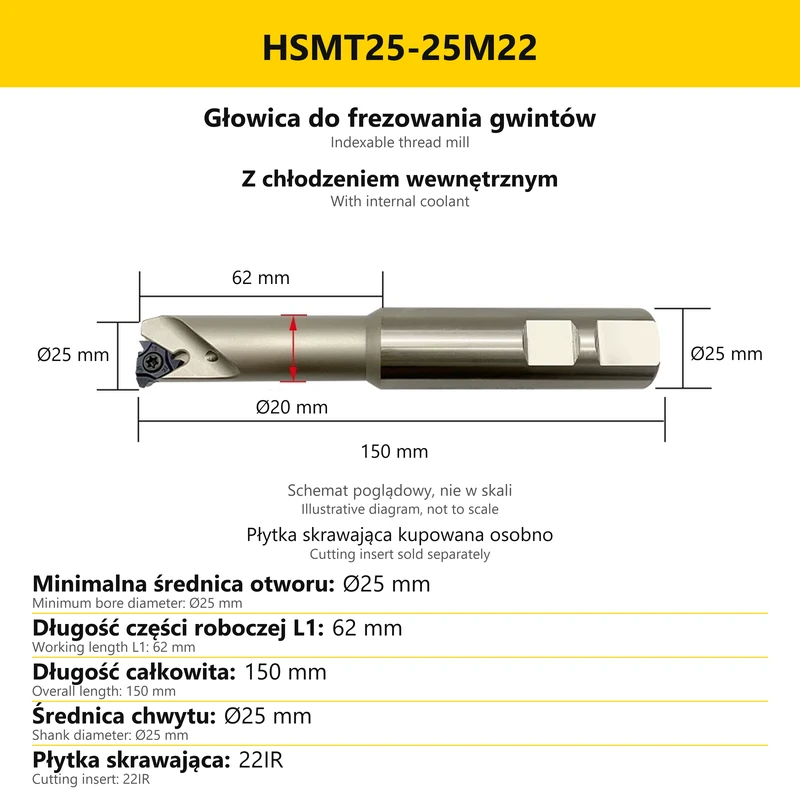
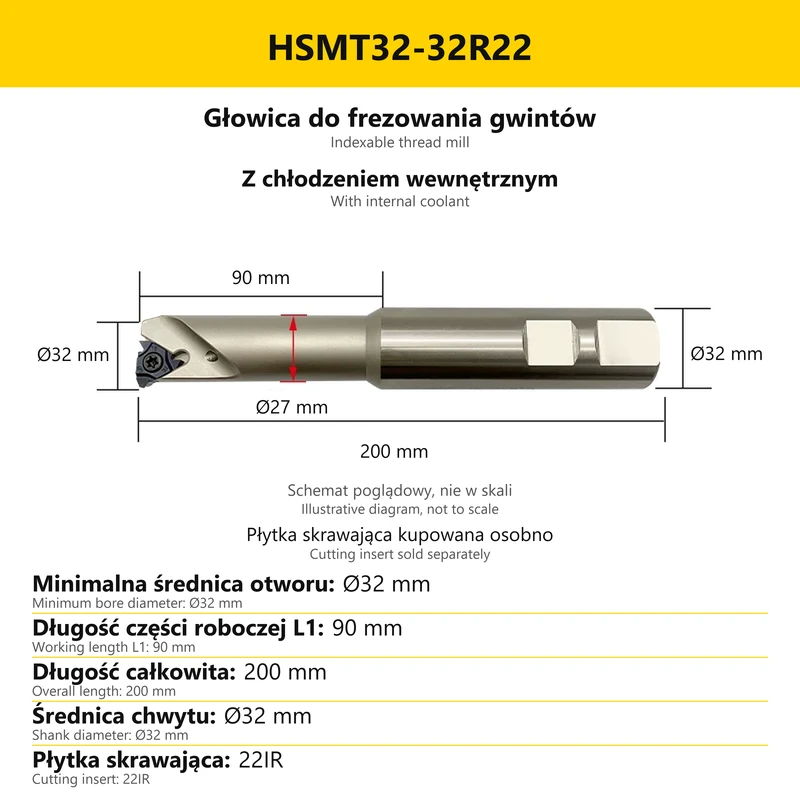
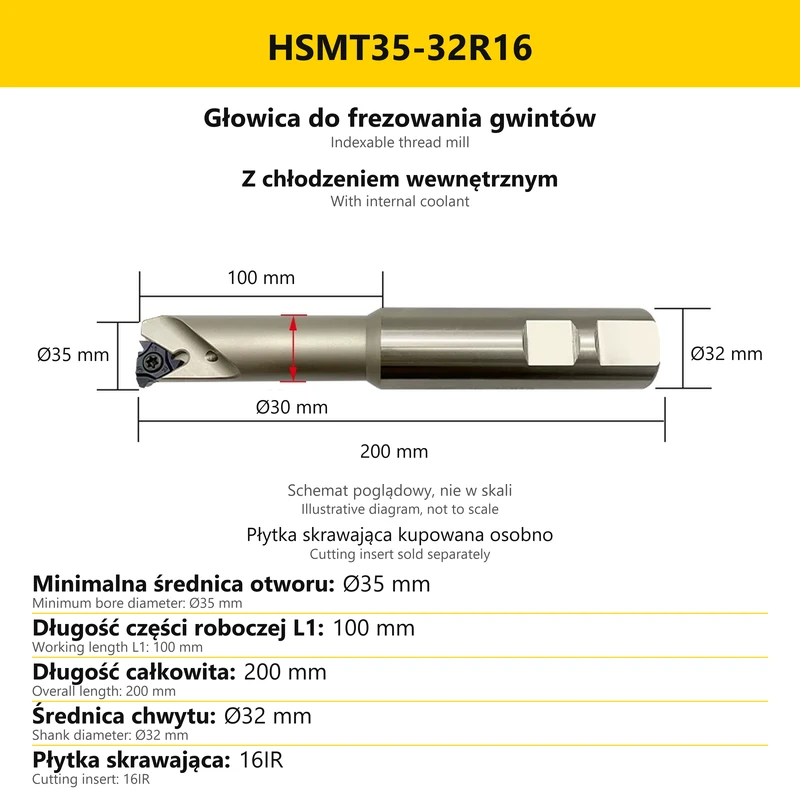
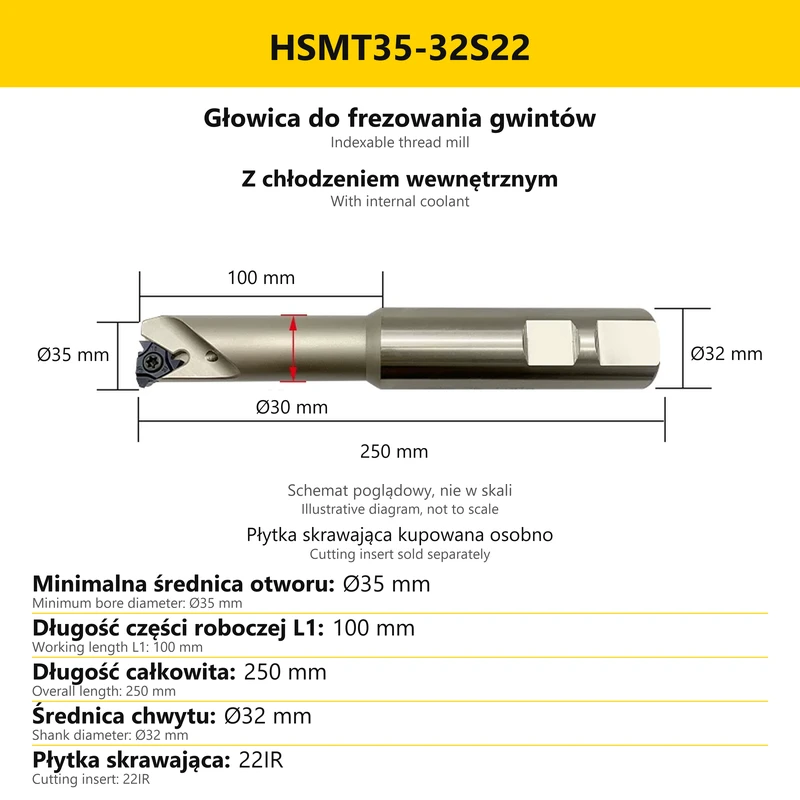


Głowica do gwintowania HSMT – pod płytki IR (08IR / 11IR / 16IR / 22IR)
Ceny podane bez kosztów dostawy.
Ceny podane bez kosztów dostawy.

Okazje tygodnia
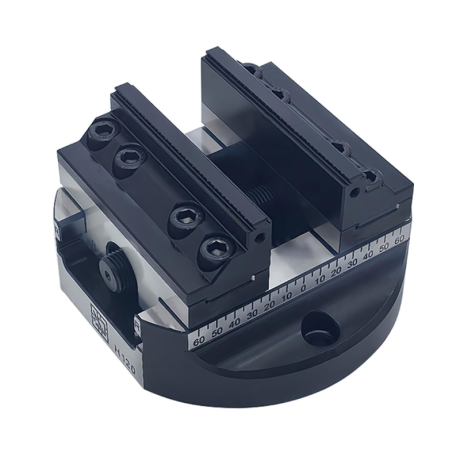
Imadło 5-osiowe ze szczękami twardymi
Precyzyjne imadło centryczne. Szczęki twarde w zestawie.
netto
Cena regularna:
Najniższa cena z 30 dni przed obniżką:
Do końca promocji
Promocja do 06.11.2026 23:59. Promocja dotyczy wyłącznie zestawu: imadło + szczęki twarde.
Zapytaj o produkt

Administratorem danych osobowych jest Kortools. Przetwarzamy je w celu przesłania odpowiedzi na zapytanie. Więcej informacji dotyczących przetwarzania danych osobowych znajduje się w polityce prywatności.
Wybierz wariant produktu:
Poszczególne warianty mogą różnić się ceną
Kod produktu: F122-2493A
Opis produktu
Głowica HSMT do frezowania gwintów
HSMT to narzędzie trzpieniowe do frezowania gwintów na obrabiarkach CNC, z wymienną płytką gwintującą mocowaną śrubą centralną. Rodzina pozwala wykonywać gwinty wewnętrzne i zewnętrzne przy doborze odpowiedniej płytki oraz toru obróbki. Korpus wykonano ze stali stopowej 42CrMo, hartowanej próżniowo.
Wariant określa minimalną średnicę otworu, wymiary korpusu, rozmiar płytki i wykonanie chłodzenia. Dostępne są głowice z chłodzeniem wewnętrznym oraz bez niego.
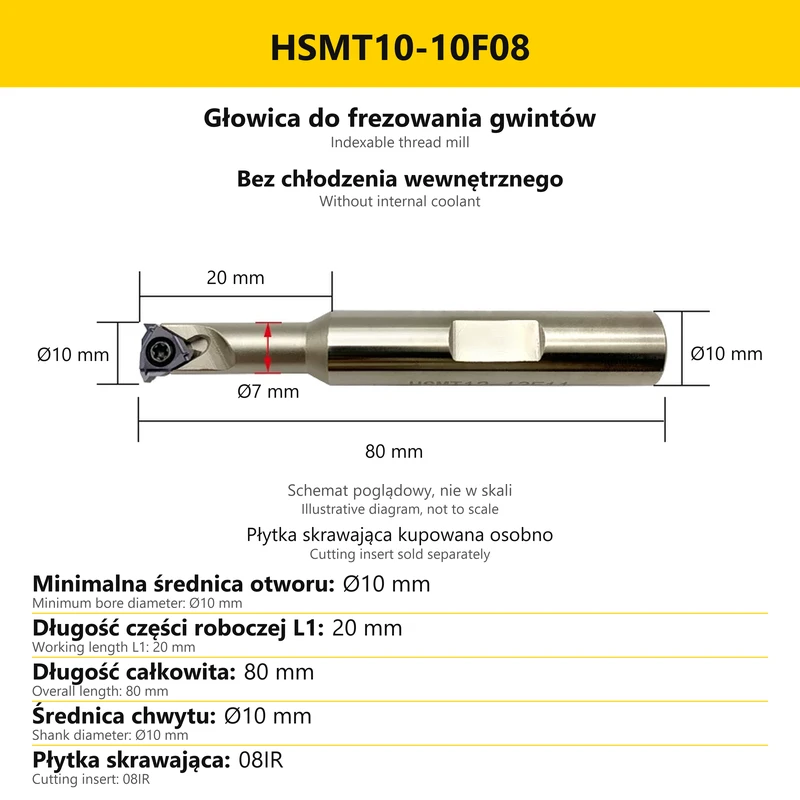
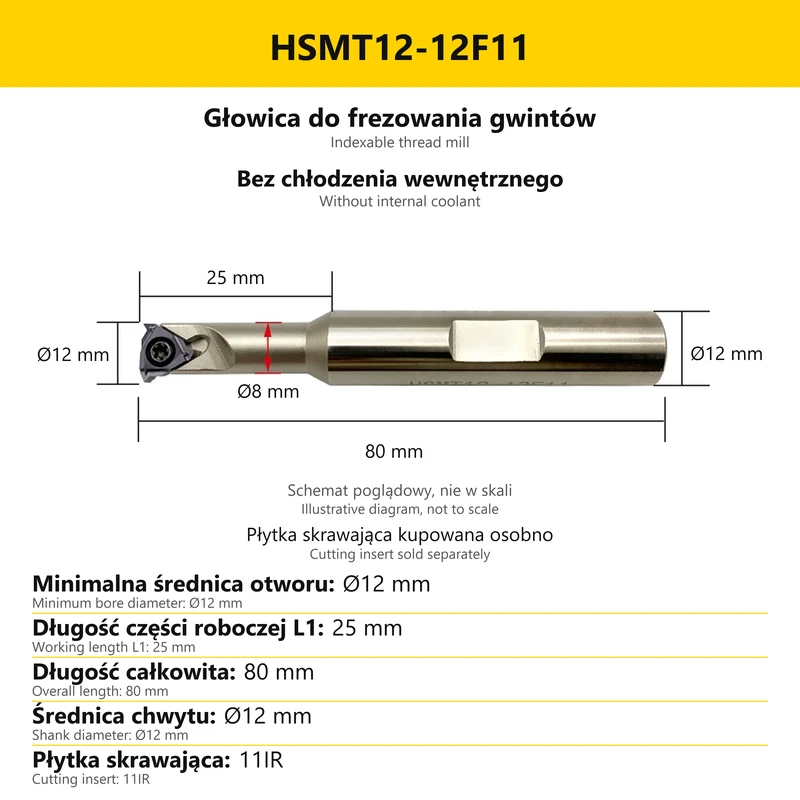
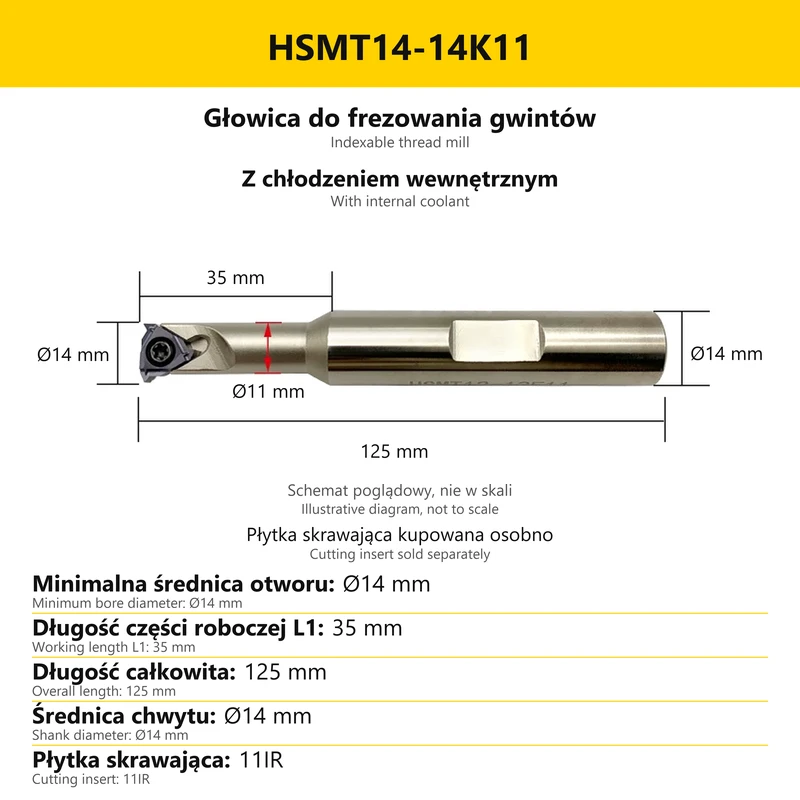
Zakup obejmuje jedną głowicę wybranego rozmiaru, bez płytki skrawającej. Zdjęcie pokazuje osadzenie płytki kupowanej osobno. Jej rozmiar IR podano na karcie wariantu.
Zastosowanie i dobór do materiału
Narzędzie służy do frezowania gwintów na centrach obróbczych CNC. Gwint prawy lub lewy wymaga odpowiedniej płytki i zaprogramowania właściwego toru obróbki. Oznaczenie korpusu nie zastępuje doboru profilu gwintu, jego skoku i wykonania płytki do obrabianego materiału.
| Materiał detalu | Co dobrać | Zakres zastosowania |
|---|---|---|
| Stal konstrukcyjna, stopowa i formowa | Właściwy gatunek oraz geometrię płytki IR | Frezowanie gwintów z płytką przeznaczoną do danej stali |
| Stal nierdzewna | Wykonanie płytki do stali nierdzewnej | Uwzględnienie materiału przy doborze krawędzi i parametrów |
| Aluminium, jego stopy, miedź i metale nieżelazne | Płytkę do konkretnego materiału | Przeznaczenie płytki trzeba rozpatrywać oddzielnie od materiału korpusu |
| Żeliwo i stopy tytanu | Odpowiednie wykonanie płytki | Wspólny rozmiar gniazda nie oznacza identycznego gatunku płytki |
| Tworzywa sztuczne | Geometrię i warunki pracy odpowiednie do detalu | Dobór narzędzia obejmuje także cechy obrabianego tworzywa |
Korpus utrzymuje płytkę i przenosi obciążenia podczas frezowania, a krawędź płytki wykonuje gwint. Dlatego stal 42CrMo i twardość korpusu nie określają automatycznie materiałów, które można obrabiać dowolną płytką. Parametry skrawania dobiera się dla konkretnego zespołu narzędziowego.
Budowa i dane techniczne korpusu
| Parametr | Wykonanie | Znaczenie |
|---|---|---|
| Rodzina | HSMT | Narzędzie trzpieniowe do frezowania gwintów |
| Materiał korpusu | Stal stopowa 42CrMo | Materiał konstrukcyjny głowicy, odrębny od materiału płytki |
| Twardość korpusu | 30–45 HRC | Nie jest to dopuszczalna twardość obrabianego detalu |
| Obróbka korpusu | Hartowanie próżniowe i szlifowanie | Odporność na drgania i przygotowanie powierzchni mocowania |
| Mocowanie płytki | Śruba centralna | Płytka opiera się w przeznaczonym dla niej gnieździe |
| Układ skrawający | Jedna płytka robocza | Płytka jest wymiennym elementem skrawającym |
| System płytek | 08IR, 11IR, 16IR lub 22IR | Rozmiar należy dopasować do konkretnego wariantu korpusu |
| Przedmiot zakupu | Jedna głowica bez płytki | Płytki skrawające kupowane osobno |
Sztywny korpus przystosowano do pracy ciągłej; szlifowane powierzchnie służą stabilnemu mocowaniu. Gniazdo ustala położenie płytki, a śruba centralna utrzymuje ją na powierzchniach podparcia. Geometria części roboczej zapewnia miejsce na odprowadzanie wiórów.
Przy wymianie płytki należy sprawdzić czystość gniazda oraz prawidłowe przyleganie płytki do podparcia. Korpus i element mocujący muszą być w stanie pozwalającym na poprawne osadzenie krawędzi. Wymiana płytki nie wymaga zastępowania całego korpusu.
Jak czytać wymiary na karcie wariantu
| Oznaczenie | Co opisuje | Jak wykorzystać przy wyborze |
|---|---|---|
| Dmin | Minimalną średnicę obrabianego otworu | Wymiar do sprawdzenia przy doborze do gwintu wewnętrznego |
| L1 | Długość części roboczej do stopnia korpusu | Odrębny wymiar od długości całkowitej narzędzia |
| L | Długość całkowitą | Pełną długość narzędzia wraz z chwytem |
| d | Średnicę chwytu | Dopasowanie średnicy mocowania do oprawki |
| Średnica szyjki | Przewężenie części roboczej | Wartość oznaczoną osobną linią przy zdjęciu narzędzia |
Dmin jest minimalną średnicą otworu, a nie średnicą skrawającą frezu ani średnicą chwytu. Tych wielkości nie należy stosować zamiennie. Karta pokazuje również długość części roboczej, długość całkowitą i przewężenie, tak aby można było porównać komplet wymiarów wybranego wykonania.
Rozmiar wybiera się w selektorze wariantów. Nagłówek karty i wartości przy liniach wymiarowych dotyczą konkretnego korpusu. Schemat jest poglądowy, nie w skali.
Płytki IR i zawartość zakupu
| Rozmiar płytki | Dobór do głowicy | Co sprawdzić przed zakupem |
|---|---|---|
| 08IR | Do gniazda wskazanego jako 08IR | Pełne wykonanie, profil i skok gwintu |
| 11IR | Do gniazda wskazanego jako 11IR | Zgodność wymiaru z konkretnym korpusem |
| 16IR | Do gniazda wskazanego jako 16IR | Gatunek oraz geometrię do materiału detalu |
| 22IR | Do gniazda wskazanego jako 22IR | Pełne oznaczenie płytki i właściwe osadzenie |
Rozmiary 08IR, 11IR, 16IR i 22IR są przypisane do odpowiednich wariantów korpusu. Nie oznacza to, że jedna głowica przyjmuje wszystkie te wielkości. Należy zastosować rozmiar podany na karcie wybranego wariantu, a następnie dobrać pełne wykonanie płytki do gwintu i materiału.
Oznaczenie rodziny IR nie określa samo w sobie gatunku, powłoki ani profilu każdej płytki. Kierunek gwintu oraz sposób prowadzenia narzędzia rozpatruje się razem z płytką i programem obróbki. Sam kolor płytki na fotografii nie jest informacją wystarczającą do jej zamówienia.
Chłodzenie i rozpoznanie wykonania
Rodzina obejmuje wersje bez chłodzenia wewnętrznego i wersje z kanałami chłodzącymi. Informacja jest podana oddzielnie przy konkretnym rozmiarze, w polskim i angielskim podpisie karty. Przed zamówieniem należy porównać ją wraz z kodem wariantu i wymiarami.
- Wersja bez chłodzenia wewnętrznego nie doprowadza chłodziwa przez kanały korpusu.
- Wersja z chłodzeniem wewnętrznym wymaga doprowadzenia chłodziwa przez odpowiednio przygotowany zespół mocujący.
- Rozmiar płytki nie rozstrzyga wykonania chłodzenia; należy odczytać oznaczenie wybranego korpusu.
Przy pracy w stali można stosować chłodzenie mgłą lub nadmuch powietrza. Sposób chłodzenia należy powiązać z płytką i warunkami obróbki, a informację o kanałach wewnętrznych traktować jako cechę konstrukcyjną konkretnej głowicy.
Mocowanie, kontrola bicia i przygotowanie pracy
| Czynność | Zasada | Zakres informacji |
|---|---|---|
| Kontrola bicia przed skrawaniem | Zmierzyć bicie narzędzia w mocowaniu | Bicie większe niż 0,01 mm wymaga korekty przed rozpoczęciem pracy |
| Ustawienie wysięgu | Możliwie krótki wysięg z oprawki | Dłuższy wysięg wymaga ograniczenia obrotów, posuwu lub wielkości skrawania |
| Nietypowe drgania lub hałas | Zmniejszyć obroty i wielkość skrawania | Dostosować warunki aż do poprawy przebiegu obróbki |
| Dobór parametrów | Do płytki, materiału i konkretnego mocowania | Nie wynika wyłącznie z rozmiaru korpusu lub nazwy HSMT |
| Rodzaj maszyny | Obrabiarka CNC do frezowania | Narzędzie nie jest przeznaczone do wiertarek stołowych i ręcznych |
Wartość 0,01 mm odnosi się do kontroli bicia przed obróbką. Nie jest deklaracją gwarantowanej dokładności samego korpusu ani gotowego gwintu. Wynik pomiaru dotyczy narzędzia w używanym mocowaniu i wymaga sprawdzenia przed rozpoczęciem skrawania.
Długość całkowita narzędzia nie jest równoznaczna z wysięgiem pozostawionym poza oprawką. Przygotowanie operacji obejmuje dopasowanie mocowania, możliwie krótki wysięg i prawidłowe osadzenie płytki. Warunki pracy należy skorygować, jeżeli pojawiają się drgania lub nietypowy odgłos skrawania.
Pytania przy wyborze głowicy HSMT
Czy płytka skrawająca jest w komplecie?
Nie. Wariant obejmuje jedną głowicę bez płytki. Płytkę IR kupuje się osobno, zgodnie z rozmiarem gniazda wskazanym na karcie wariantu.
Co oznacza Dmin?
To minimalna średnica obrabianego otworu. Nie należy jej utożsamiać ze średnicą chwytu lub średnicą skrawającą.
Czy wszystkie głowice mają chłodzenie wewnętrzne?
Nie. W rodzinie są oba wykonania. Informację o chłodzeniu należy sprawdzić przy konkretnym rozmiarze.
Czy każda głowica przyjmuje wszystkie płytki IR?
Nie. Wariant jest przeznaczony do określonego rozmiaru 08IR, 11IR, 16IR lub 22IR. Pełne wykonanie płytki trzeba dopasować także do gwintu i materiału.
Czy 30–45 HRC określa twardość obrabianego materiału?
Nie. Jest to twardość korpusu ze stali 42CrMo. Przydatność do materiału detalu zależy od odpowiedniej płytki i warunków skrawania.
Produkty powiązane
-
923E-98485Bestseller

 Płytki tokarskie 0.00
Płytka do toczenia gwintów 16ER 16IR 11ER 11IR 08ER 08IR 22ER 22IR (1szt.)


Nasze bestsellery
-
Bestseller


Śruba mocująca TORX, klasa 12.9, śrubki mocujące
M1.6x4 M1.8x4 standard M1.8x4 do głowic EXN02 M2x4 M2x5 + 35 więcejCena 1,05 złCena 0,85 złbez VAT -
Bestseller

 Frezy 4-ostrzowe 5.00
Frez VHM TiSiN 4-ostrzowy Z4 do stali i nierdzewki 55HRC, fi 1-20 mm VERSAMILL
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x9x3Dx50L + 52 więcejCena 17,67 złCena 14,37 złbez VAT -
Bestseller

 Frezy 3-ostrzowe 0.00
Frez 3-ostrzowy VHM HRC65 DLC z rowkiem U do aluminium, DuraEdge3 Alu
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x9x3Dx50L + 40 więcejCena 29,52 złCena 24,00 złbez VAT -
Bestseller

 Płytki frezerskie 5.00
Płytki wieloostrzowe LNMU 0303ZER high feed, odporne na zużycie LNMU0303 (10szt.)
LNMU0303ZER PM6625 LNMU0303ZER PM6325 LNMU0303ZER PM6125 LNMU0303ZER PM6525 LNMU0303ZER SG8255 + 4 więcejCena 146,00 złCena 118,70 złbez VAT -
Bestseller


Ostrza do gratowania HSS, różne rodzaje - zamiennik NOGA
BS1010 (10 szt.) BS1012 (10 szt.) BS2010 (10 szt.) BS2012 (10 szt.) BS3010 (10 szt.) + 25 więcejCena 50,43 złCena 41,00 złbez VAT -
Bestseller
 Frezy 1-ostrzowe 0.00
Frez jednoostrzowy DownCut negatyw VHM DLC do aluminium, PVC, plexi i tworzyw
Ø1x3x3.175Dx38L Ø1x5x3.175Dx38L Ø1.5x4x3.175Dx38L Ø1.5x5x3Dx38L Ø1.5x7x3.175Dx38L + 35 więcejCena 34,00 złCena 27,64 złbez VAT -
Bestseller

Wiertło kobaltowe HSSE-Co8 - TiN- HSS M42, mocne, odporne na zużycie
Ø0.5 Ø0.6 Ø0.7 Ø0.8 Ø0.9 + 138 więcejCena 8,40 złCena 6,83 złbez VAT -
Bestseller


Frez teowy VHM frez węglikowy do rowków - TiSiN
Ø2x0.3Hx50L Ø2x0.4Hx50L Ø2x0.5Hx50L Ø2x0.6Hx50L Ø2x0.7Hx50L + 179 więcejCena 36,90 złCena 30,00 złbez VAT -
Bestseller

 Frezy do gwintowania 0.00
Frez do gwintowania M0.8-M20 - jednoostrzowy TiSiN
M0.8x0.2x50L - TiSiN M1.0x0.25x50L - TiSiN M1.4x0.3x50L - TiSiN M1.2x0.25x50L - TiSiN M1.6x0.35x50L - TiSiN + 38 więcejCena 57,81 złCena 47,00 złbez VAT -
Bestseller
 Pogłębiacze stożkowe 0.00
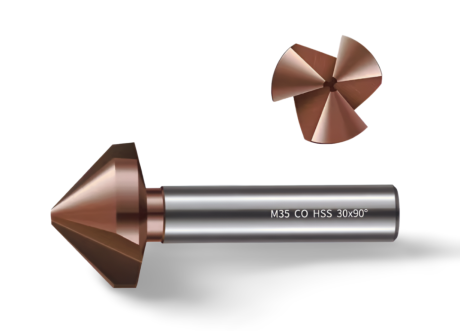
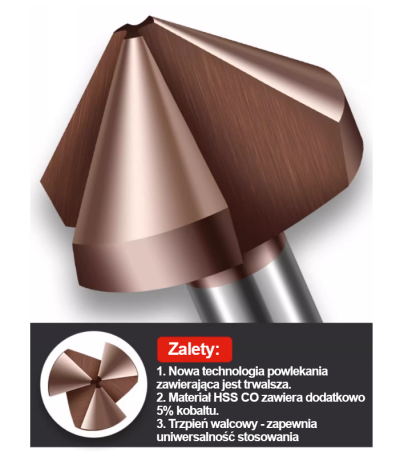
Pogłębiacz stożkowy 3-ostrzowy Fi4.5-fi60, 90° - HSS-CO - 5% kobaltu, chwyt walcowy
Ø4.5 x 4 x 90° x 40L Ø5 x 5 x 90° x 45L Ø6.3 x 5 x 90° x 45L Ø8.3 x 6 x 90° x 50L Ø10.4 x 6 x 90° x 50L + 12 więcejCena 21,00 złCena 17,07 złbez VAT -
Bestseller

 Frezy 4-ostrzowe 5.00
Frez trzpieniowy 4-ostrzowy VHM HYPERCUT
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x9x3Dx50L + 42 więcejCena 27,98 złCena 22,75 złbez VAT -
Bestseller

 Frezy 4-ostrzowe 0.00
Frez trzpieniowy 4-ostrzowy VHM TiSiN gryzak
Ø4x12x4Dx50L Ø5x13x5Dx50L Ø6x15x6Dx50L Ø8x20x8Dx60L Ø10x25x10Dx75L + 14 więcejCena 43,05 złCena 35,00 złbez VAT -
Bestseller

 Frezy promieniowe 0.00
Frez torusowy promieniowy 4-ostrzowy VHM, TiSiN, do 55HRC
Ø1xR0.1x4Dx50L Ø1xR0.2x4Dx50L Ø1xR0.3x4Dx50L Ø1.5xR0.1x4Dx50L Ø1.5xR0.2x4Dx50L + 151 więcejCena 28,29 złCena 23,00 złbez VAT -
Bestseller

 Frezy fazowe 0.00
Fazownik VHM węglik nakiełek 2/3-ostrzowy TiSiN, 30° 40° 45° 50° 60° 70° 80° 90° 100° 110° 120° 130° 140° 150°
3x50Lx30°2T 4x50Lx30°2T 5x50Lx30°2T 6x50Lx30°2T 8x60Lx30°2T + 146 więcejCena 36,30 złCena 29,51 złbez VAT -
Bestseller
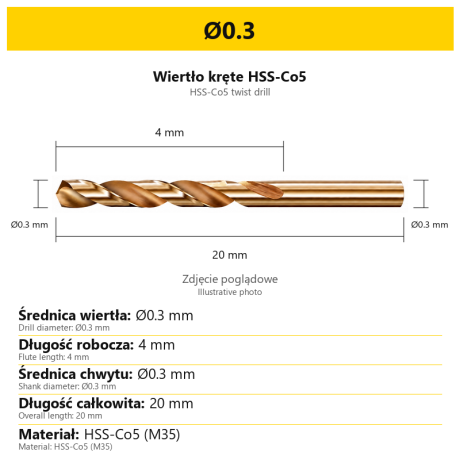
Wiertło HSSCo5 – HSS-E M35 wysokowydajne wiertło HSS z 5% kobaltu odporne na zużycie
Ø0.3 Ø0.4 Ø0.5 Ø0.6 Ø0.7 + 150 więcejCena 6,00 złCena 4,88 złbez VAT -
Bestseller
 Frezy 3-ostrzowe 0.00
Frez 3-ostrzowy VHM DLC, TriMill DLC AL
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x8x3Dx50L + 38 więcejCena 22,15 złCena 18,01 złbez VAT


 Zaloguj przez Facebooka
 Zaloguj przez Google