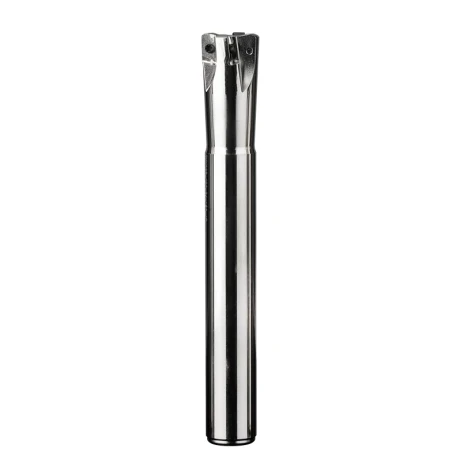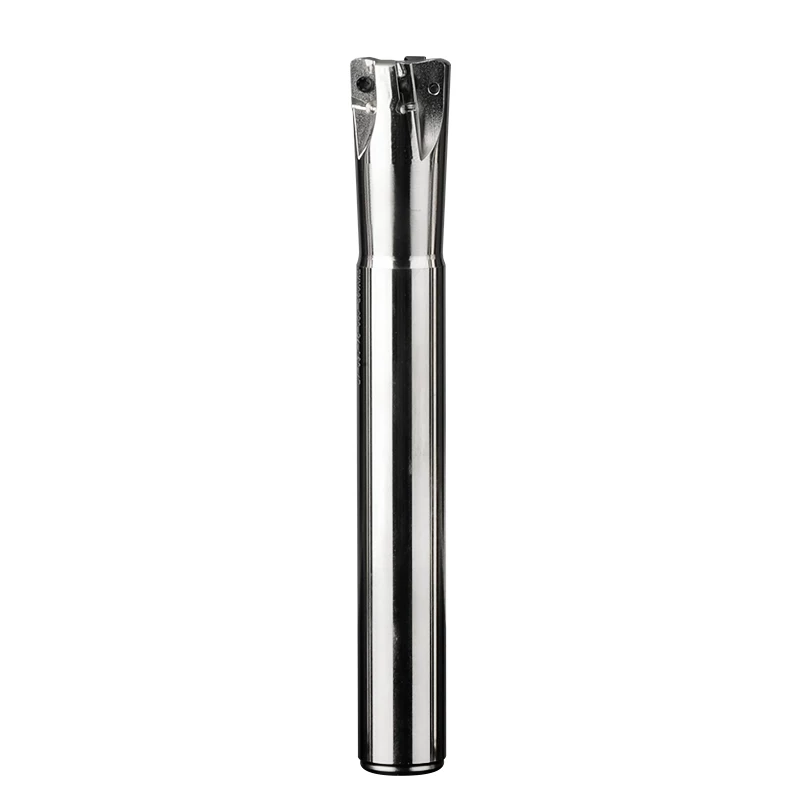
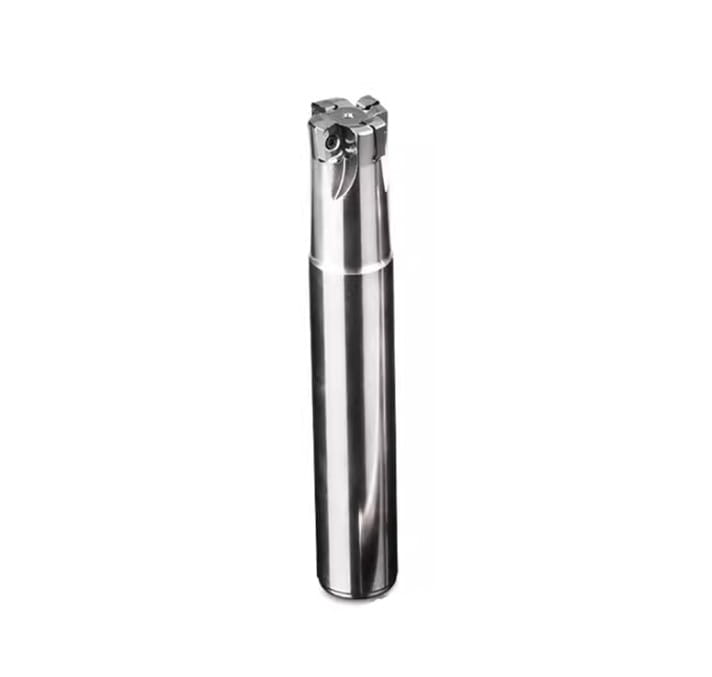
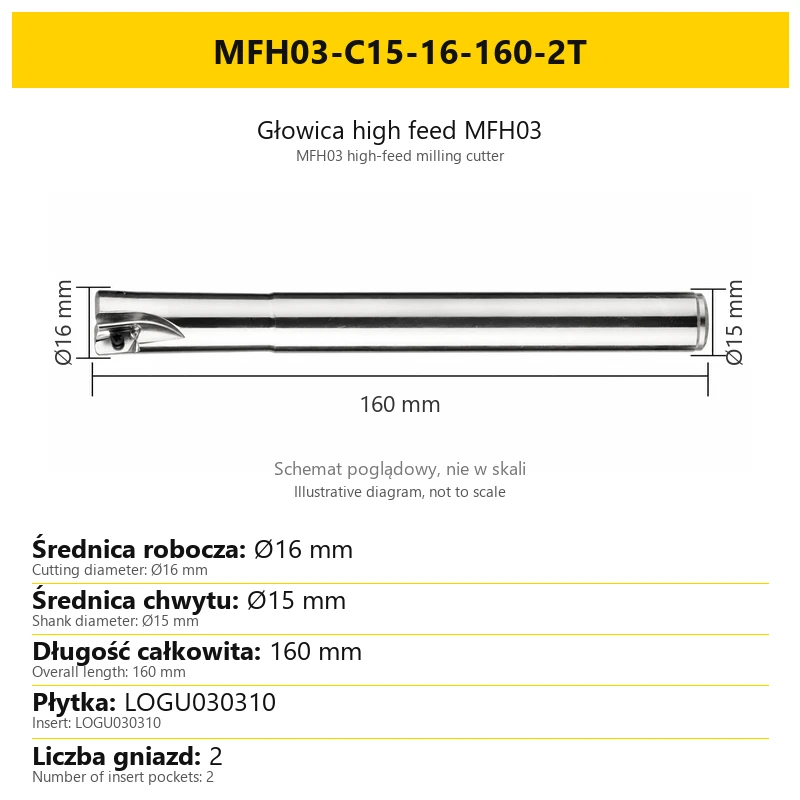


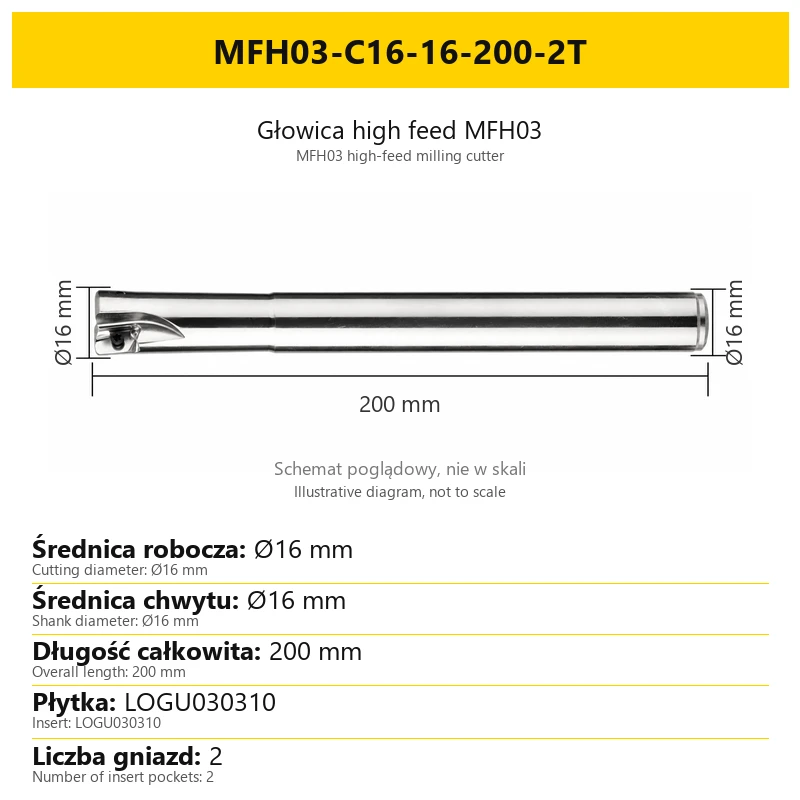

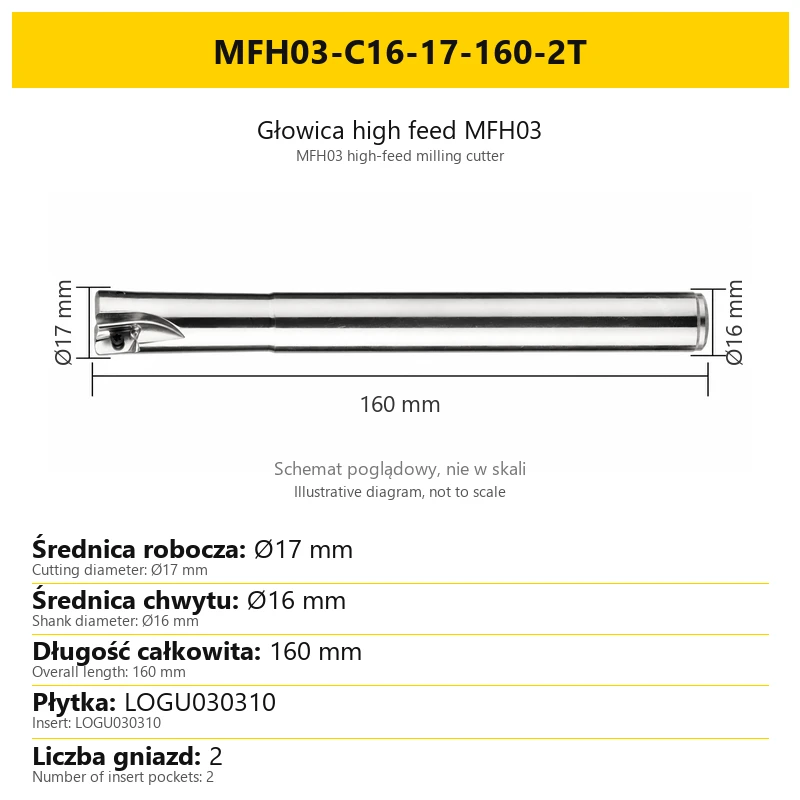

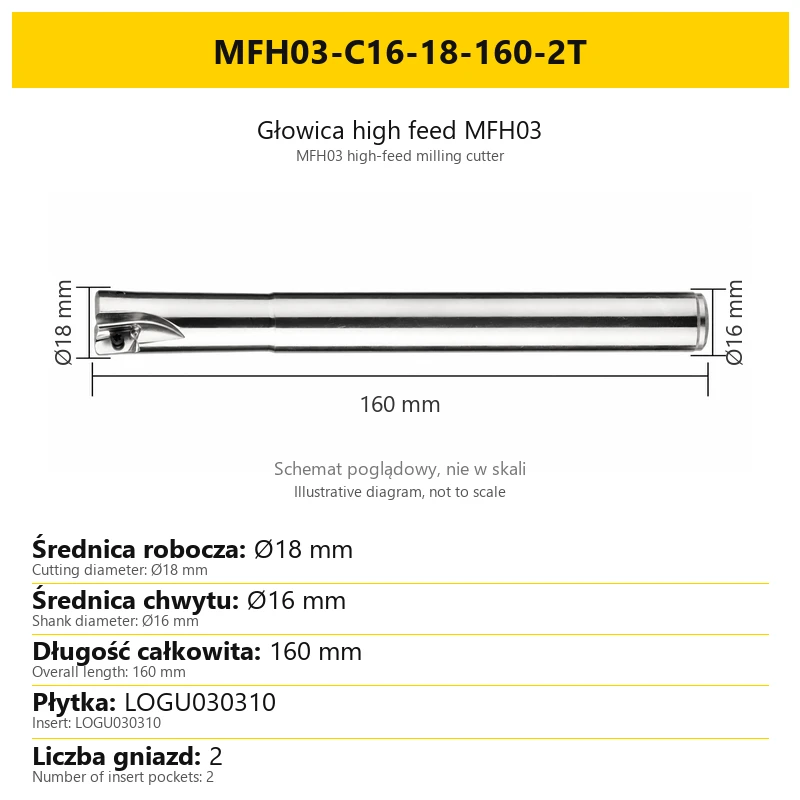
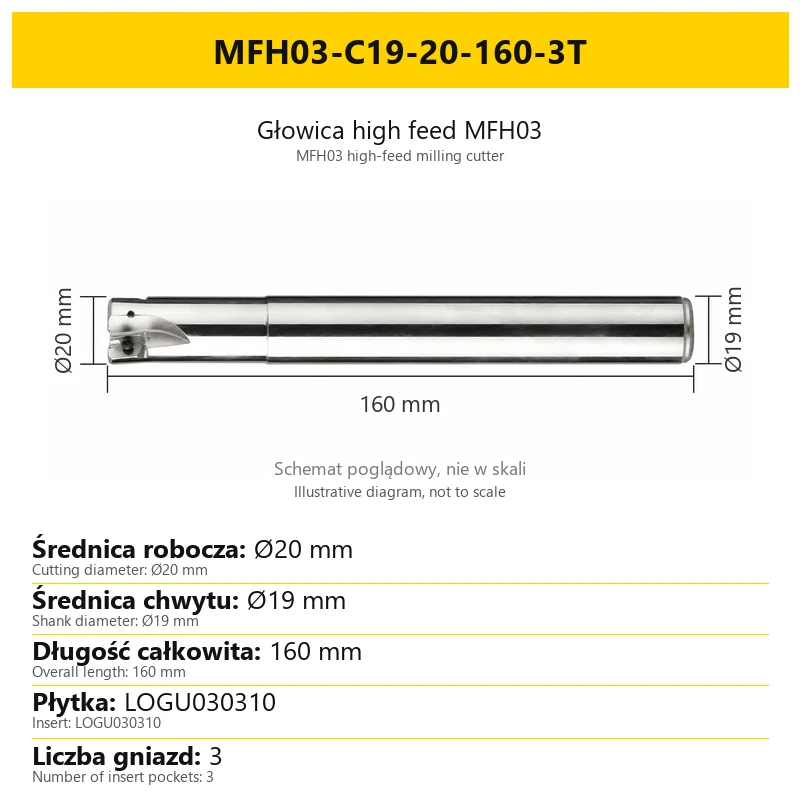

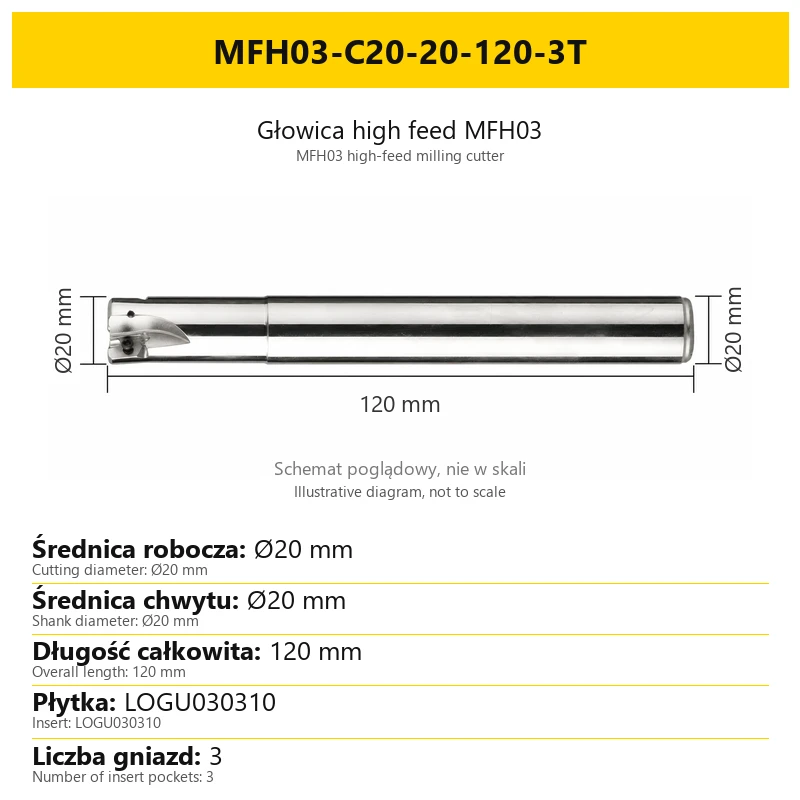
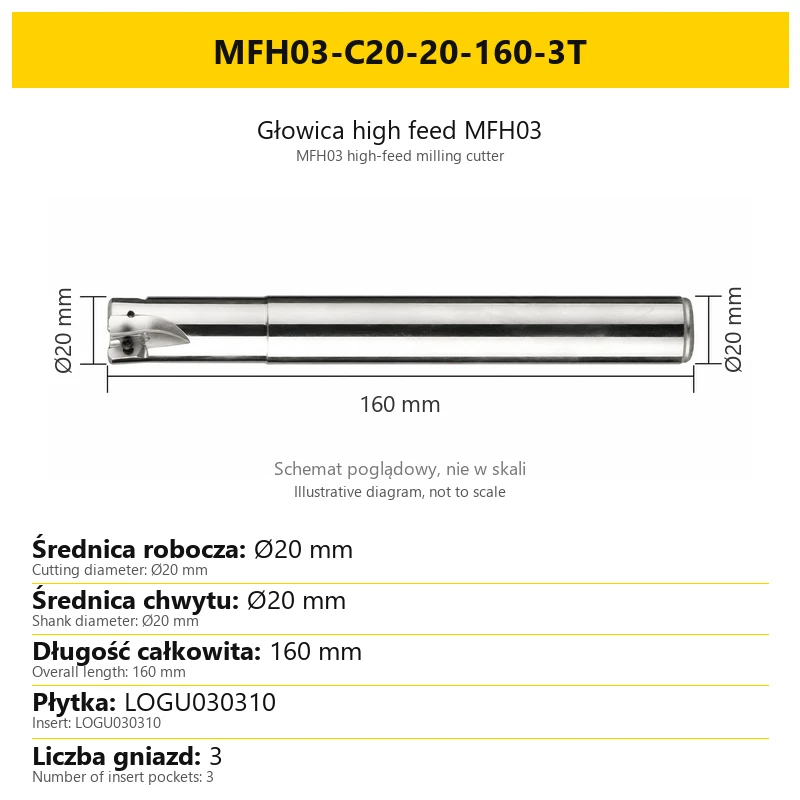

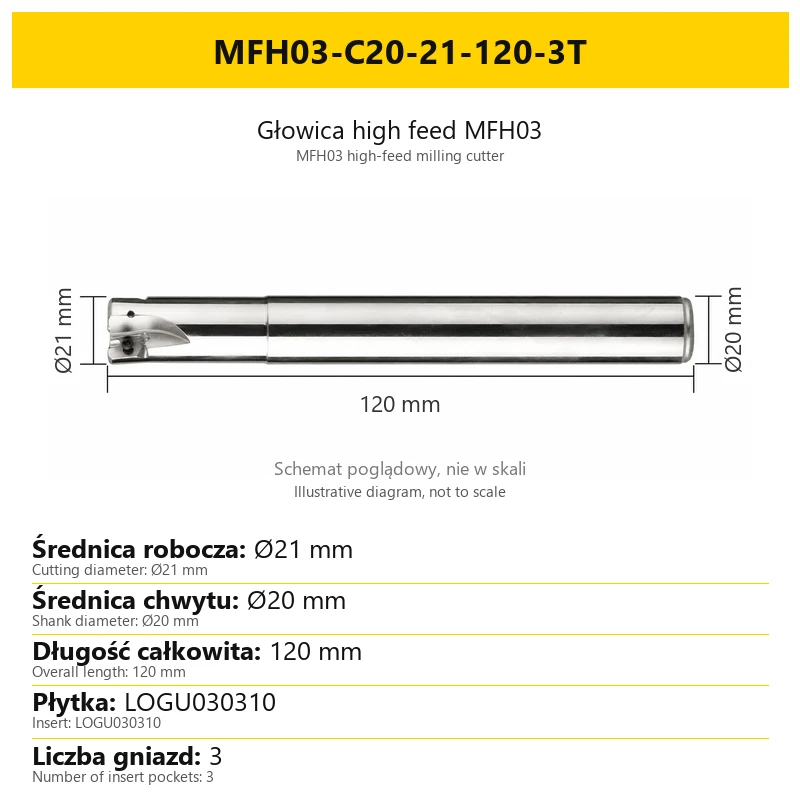
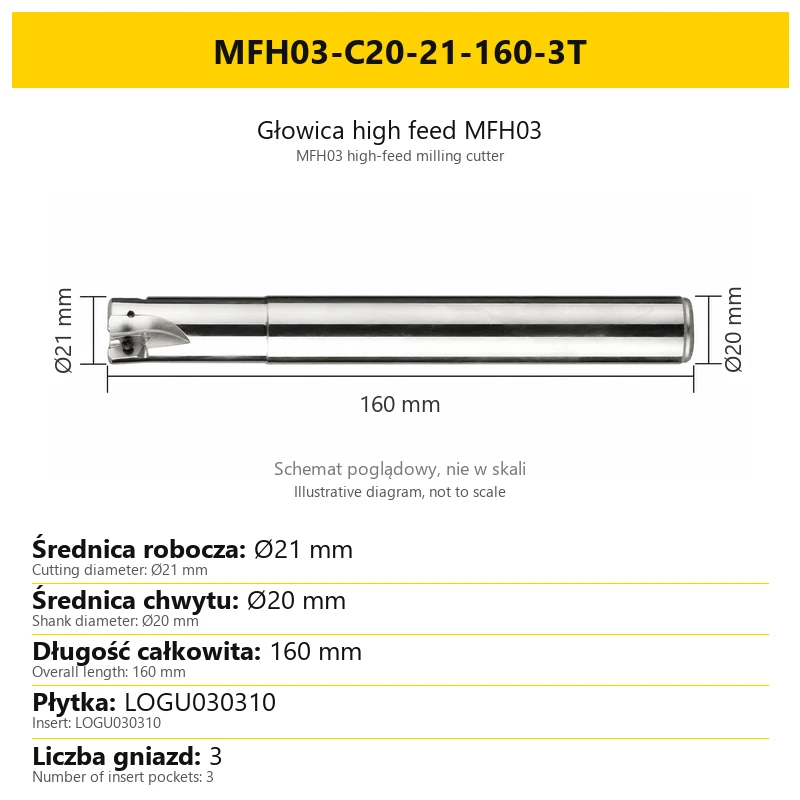
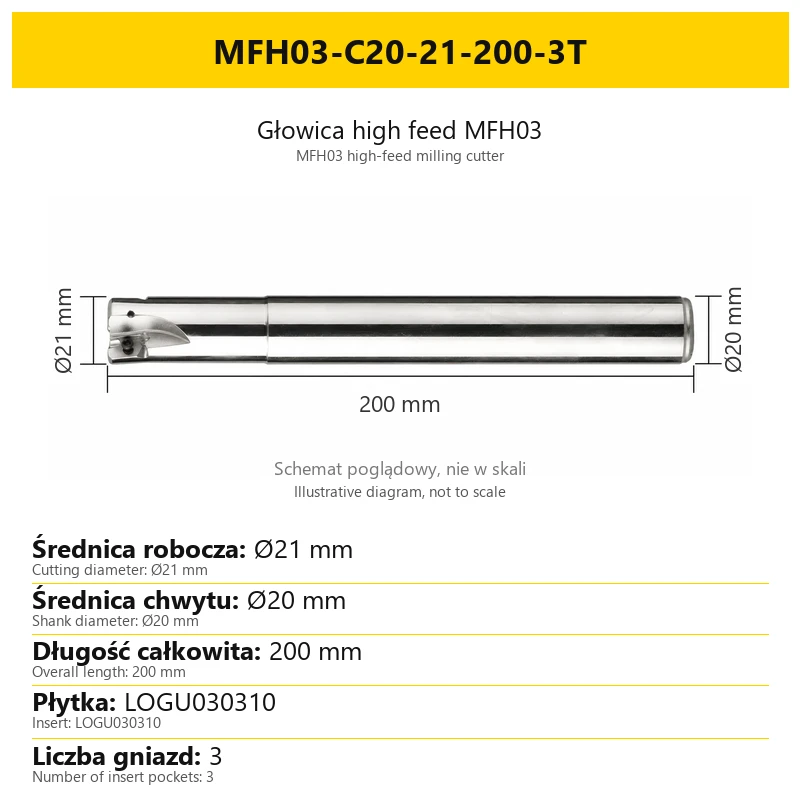
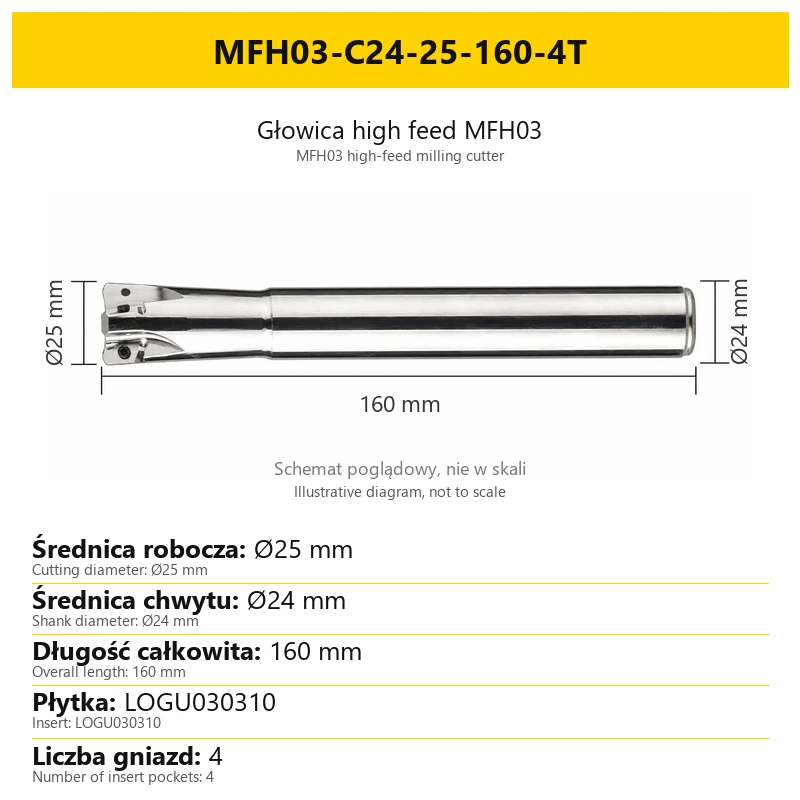
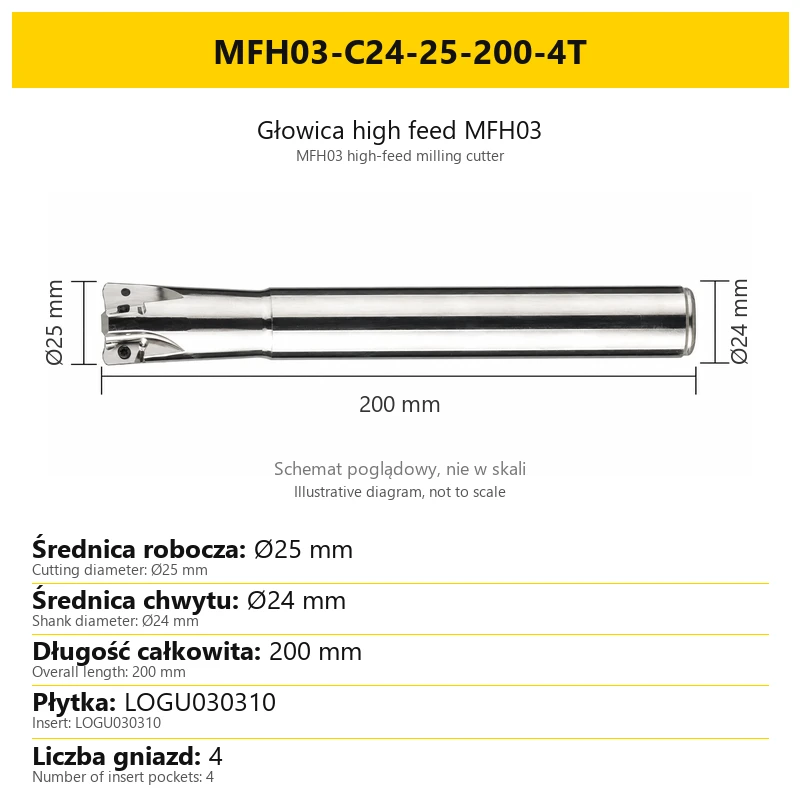
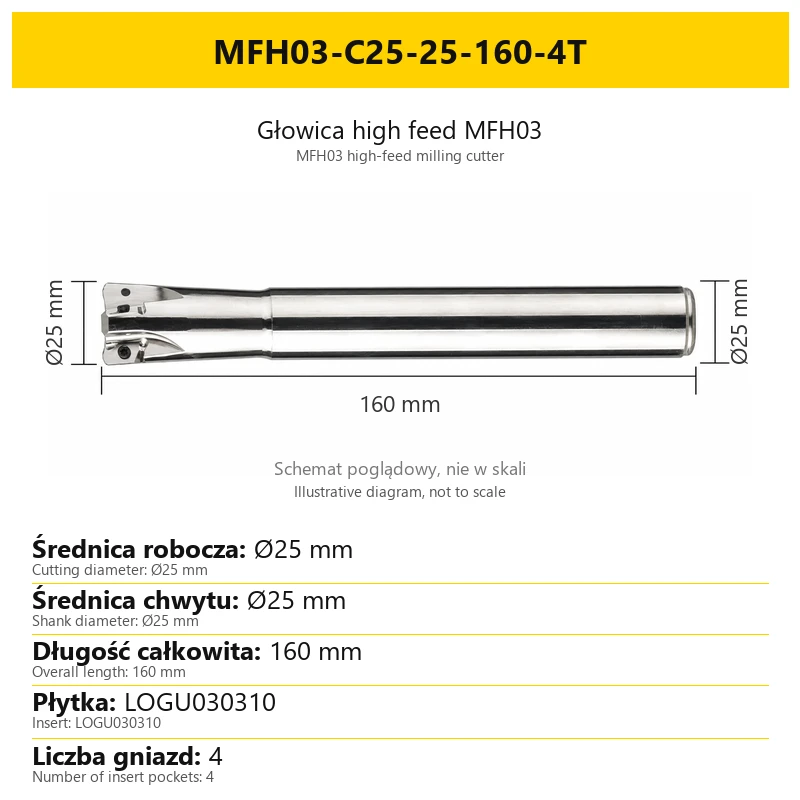

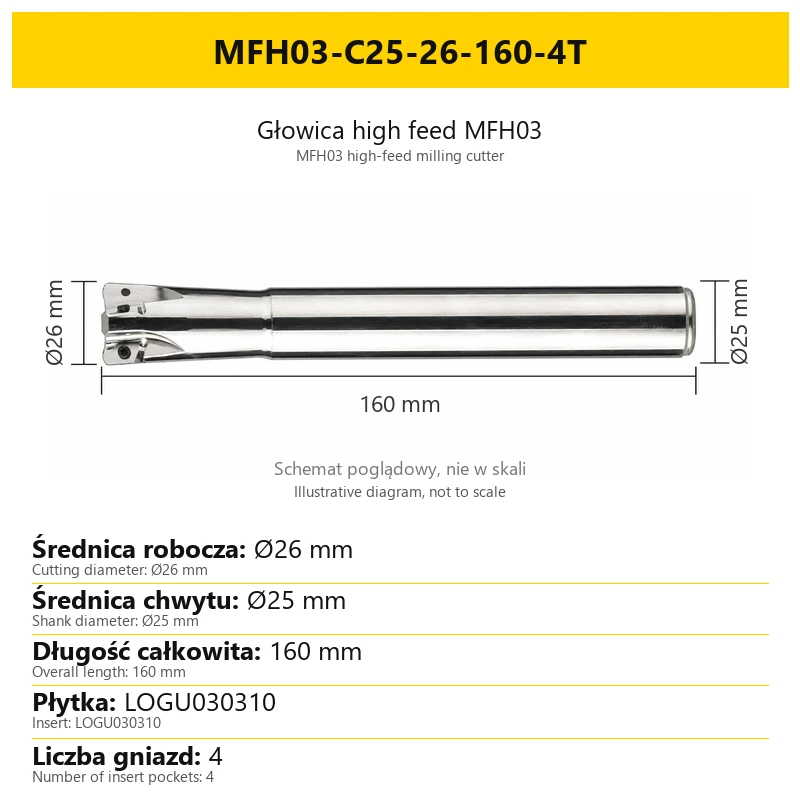
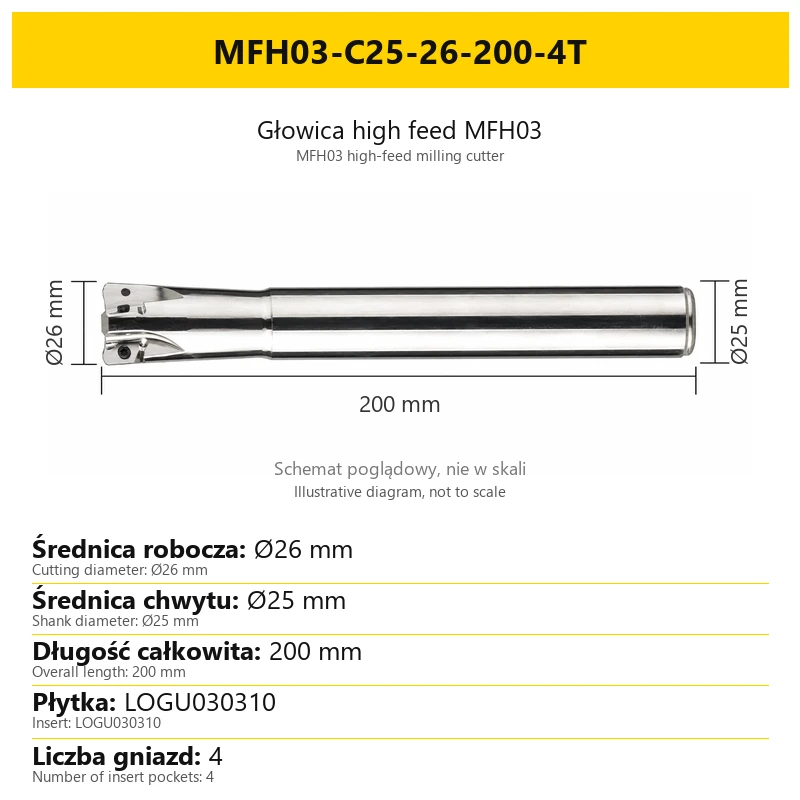
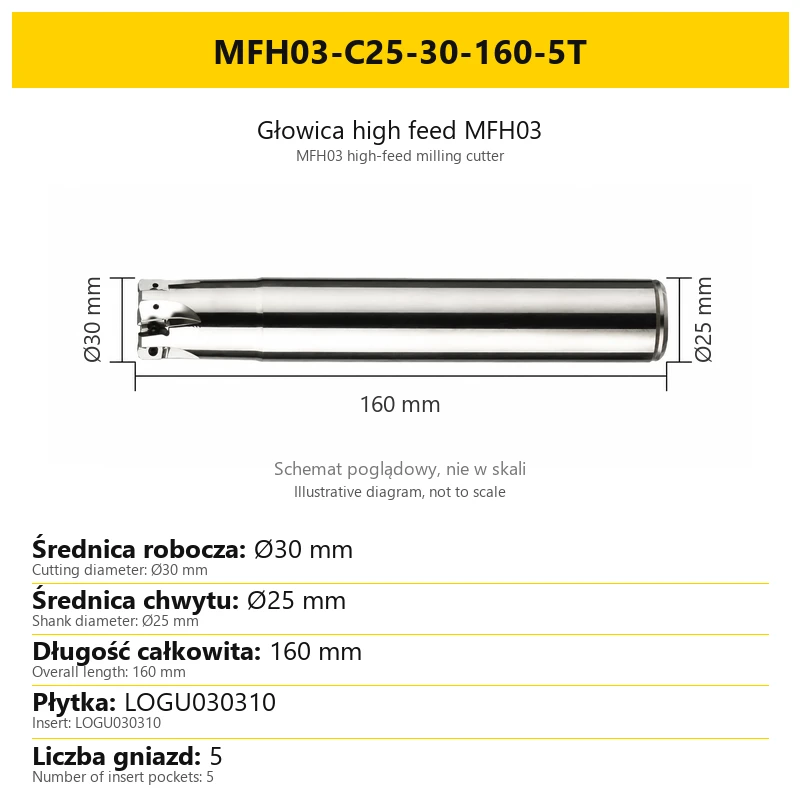
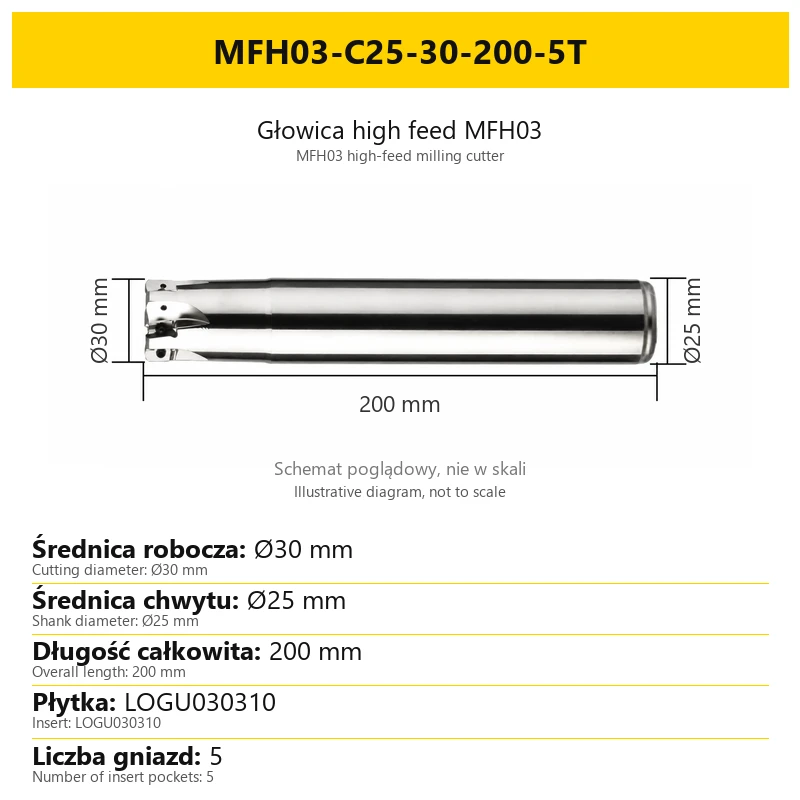
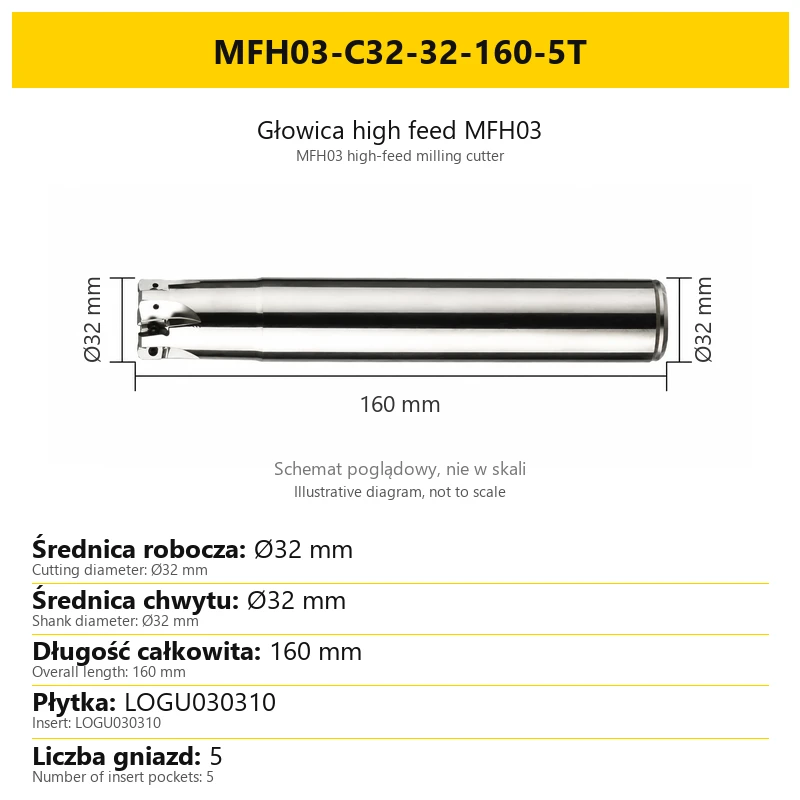

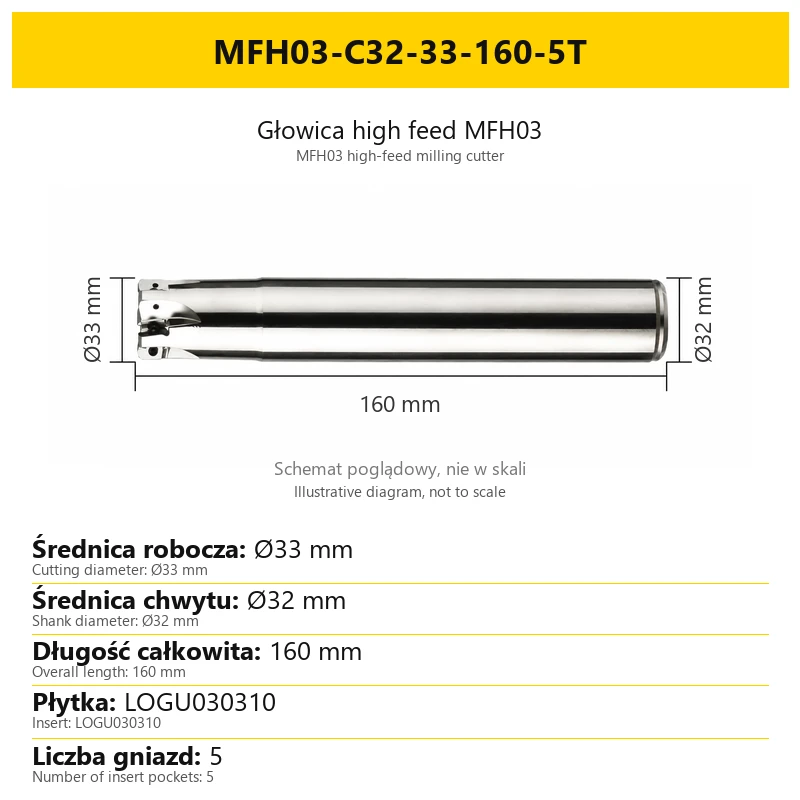
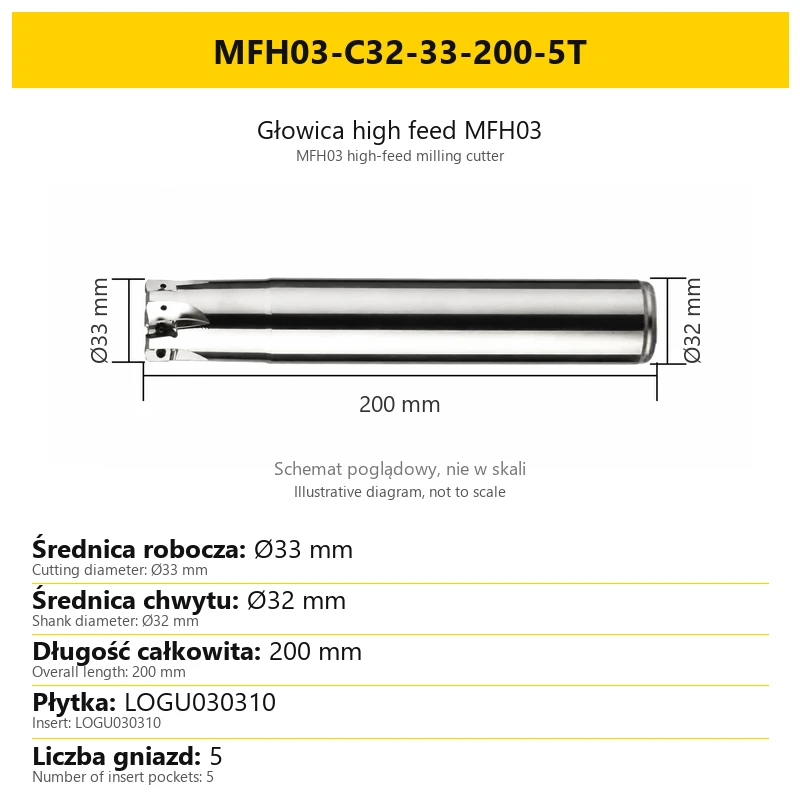
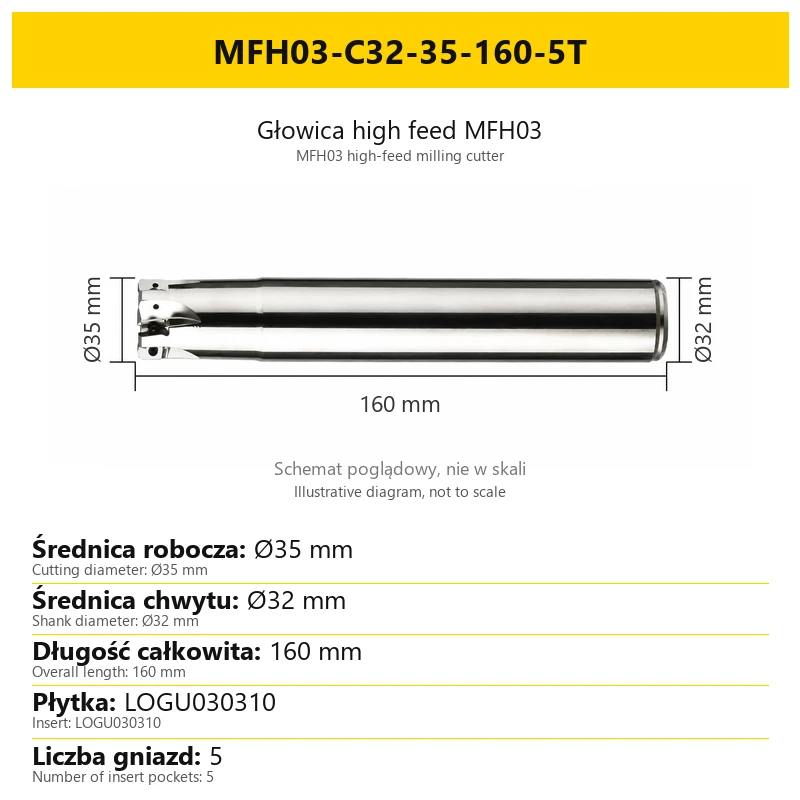



Głowica high feed MFH03 - na płytki LOGU030310 - chwyt walcowy
Ceny podane bez kosztów dostawy.
Ceny podane bez kosztów dostawy.
Zapytaj o produkt
Administratorem danych osobowych jest Kortools. Przetwarzamy je w celu przesłania odpowiedzi na zapytanie. Więcej informacji dotyczących przetwarzania danych osobowych znajduje się w polityce prywatności.
Wybierz wariant produktu:
Poszczególne warianty mogą różnić się ceną
Kod produktu: 3115-54248
Opis produktu
Głowica high feed MFH03 na płytki LOGU030310
Chwyt walcowy · korpus 42CrMo · obróbka zgrubna z dużym posuwem
MFH03 to frez składany z chwytem walcowym, przeznaczony do obróbki zgrubnej w strategii high feed. Korpus współpracuje z płytkami LOGU030310. Rozmiar narzędzia dobierzesz przez średnicę roboczą, średnicę chwytu, długość całkowitą oraz liczbę gniazd na płytki.
W rodzinie dostępne są średnice robocze od Ø16 do Ø35 mm oraz długości 120, 160 i 200 mm. Dokładny zestaw wymiarów wybranego wykonania znajduje się w jego oznaczeniu i na karcie wariantu. Korpus wykonano ze stali 42CrMo; część chwytowa jest hartowana.
1. Budowa i parametry techniczne
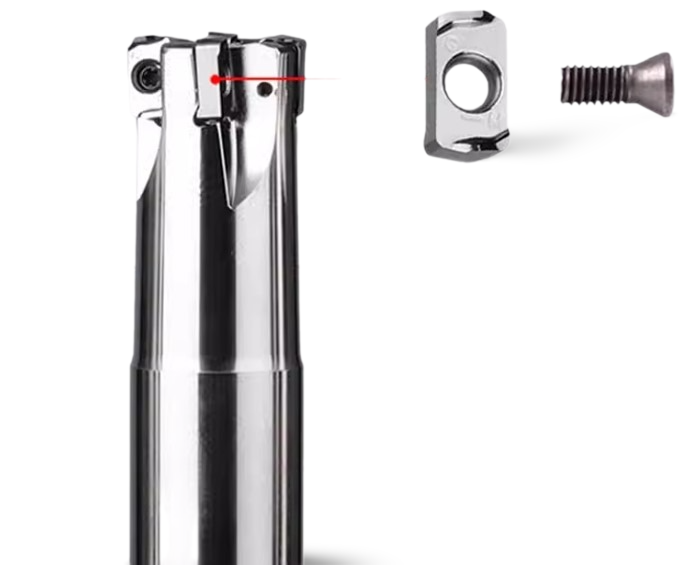
Narzędzie ma walcową część chwytową i głowicę z gniazdami na wymienne płytki. Rowki w części roboczej zapewniają miejsce na odprowadzanie wiórów. Liczba gniazd zależy od konkretnego wykonania i jest oznaczona końcówką 2T, 3T, 4T lub 5T.
| Parametr | Charakterystyka |
|---|---|
| Rodzina | MFH03 — frez składany high feed |
| System płytki | LOGU030310 |
| Mocowanie narzędzia | Chwyt walcowy |
| Materiał korpusu | 42CrMo |
| Wykonanie chwytu | Hartowany |
| Średnica robocza | Ø16–35 mm, zależnie od wariantu |
| Średnica chwytu | Ø15–32 mm, zależnie od wariantu |
| Długość całkowita | 120, 160 lub 200 mm |
| Liczba gniazd na płytki | 2, 3, 4 lub 5, zgodnie z oznaczeniem wariantu |
Średnica chwytu i średnica robocza mogą mieć różne wartości. Przy doborze oprawki kieruj się wymiarem chwytu; do planowania toru narzędzia użyj średnicy roboczej. Nie zastępuj jednego parametru drugim.
2. Zastosowanie i zasada high feed
MFH03 służy do frezowania zgrubnego z dużym posuwem. Strategia high feed łączy duży posuw na ostrze z niewielką osiową głębokością skrawania. Jej warunki należy dobrać do konkretnej płytki, obrabianego materiału i sztywności zamocowania.
Samo oznaczenie high feed nie wyznacza jednej prędkości obrotowej ani jednej wartości posuwu dla wszystkich rozmiarów. Wymiana średnicy, liczby płytek lub długości wysunięcia wymaga ponownego sprawdzenia ustawień procesu.
| Element procesu | Znaczenie przy doborze |
|---|---|
| Obróbka zgrubna | Usuwanie naddatku w kolejnych przejściach |
| Duży posuw | Dobierany łącznie z głębokością skrawania i geometrią płytki |
| Materiał obrabiany | Decyduje o wyborze gatunku i geometrii płytki LOGU030310 |
| Odprowadzanie wiórów | Wymaga uwzględnienia rowków głowicy i przestrzeni dostępnej w detalu |
3. Dobór średnicy, chwytu i długości
Najpierw sprawdź średnicę roboczą potrzebną do wykonania operacji. Następnie dobierz chwyt do oprawki oraz długość zapewniającą dostęp do obrabianego miejsca. Wybieraj możliwie małe wysunięcie narzędzia, które pozwala wykonać operację bez kolizji.
| Wymiar | Co opisuje | Co sprawdzić |
|---|---|---|
| Średnica robocza | Wymiar części skrawającej | Dostęp do obrabianej powierzchni i tor narzędzia |
| Średnica chwytu | Wymiar części mocowanej w oprawce | Zgodność z zakresem mocowania oprawki lub tulei |
| Długość całkowita | Długość narzędzia od głowicy do końca chwytu | Potrzebny zasięg i długość pozostającą w oprawce |
| Liczba gniazd | Liczba płytek pracujących w narzędziu | Zgodność z kodem oraz obliczeniami posuwu |
Długość całkowita nie jest długością wysunięcia. Część chwytu pozostaje zamocowana w oprawce. Dostęp do powierzchni sprawdzaj dla całego zespołu: głowicy, chwytu, oprawki i mocowania detalu.
Fotografie schematów są poglądowe. Wymiarów nie należy mierzyć z proporcji obrazu — rozstrzygające są wartości przypisane do wybranego wariantu.
4. Jak czytać oznaczenie MFH03
Kod rozmiaru podaje kolejno rodzinę, średnicę chwytu, średnicę roboczą, długość całkowitą i liczbę gniazd. Litera C jest związana z częścią chwytową; końcowa litera T poprzedzona liczbą określa liczbę ostrzy danego wykonania.
| Człon oznaczenia | Znaczenie |
|---|---|
| MFH03 | Rodzina głowicy i system narzędzia |
| C + liczba | Średnica chwytu w milimetrach |
| Następna liczba | Średnica robocza w milimetrach |
| Kolejna liczba | Długość całkowita w milimetrach |
| 2T / 3T / 4T / 5T | Liczba gniazd na płytki w korpusie |
5. Płytki LOGU030310 i liczba gniazd
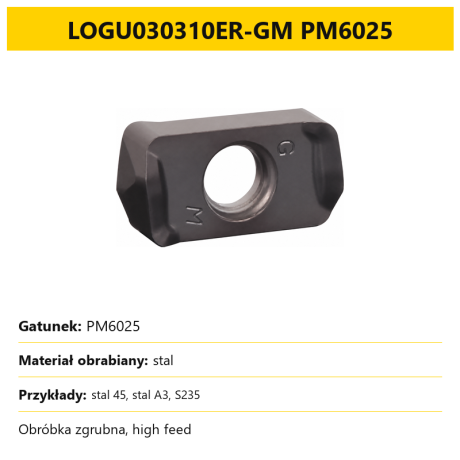
Głowicę dobieraj do systemu LOGU030310. Przed montażem sprawdź pełne oznaczenie płytki, jej geometrię i dopasowanie do gniazda. Samo podobieństwo zewnętrznego kształtu innej płytki nie potwierdza zgodności.
Liczba 2T–5T opisuje liczbę ostrzy obsadzonych w korpusie, a nie liczbę krawędzi możliwych do wykorzystania na jednej płytce. Podczas doboru lub wymiany zachowaj zgodność kompletu płytek w narzędziu.
| Sprawdzany element | Zasada doboru |
|---|---|
| Oznaczenie płytki | System LOGU030310 odpowiedni do gniazda głowicy |
| Gatunek i geometria | Dopasowane do obrabianego materiału i rodzaju obróbki |
| Obsadzenie korpusu | Zgodne z liczbą gniazd wskazaną w kodzie wariantu |
| Gniazdo i mocowanie | Czyste powierzchnie podparcia oraz prawidłowo osadzona płytka |
6. Mocowanie i przygotowanie do pracy
- Sprawdź średnicę chwytu wybranego wariantu i dobierz właściwą oprawkę lub tuleję zaciskową.
- Oczyść chwyt, gniazda oraz powierzchnie podparcia płytek przed montażem.
- Zamocuj narzędzie na długości wymaganej dla używanej oprawki. Zachowaj możliwie krótki wysięg przy potrzebnym dostępie do detalu.
- Sprawdź osadzenie płytek, stan mocowania i zgodność ich oznaczeń.
- Zweryfikuj tor narzędzia dla całego zespołu, łącznie z oprawką i mocowaniem obrabianego przedmiotu.
Wydłużony korpus pozwala dobrać zasięg do zadania, ale wymaga uwzględnienia sztywności całego układu. Parametry dobrane dla krótkiego zamocowania nie są automatycznie właściwe przy większym wysunięciu.
7. Dobór parametrów obróbki
Prędkość skrawania, posuw i głębokość skrawania dobieraj do użytej płytki LOGU030310, materiału detalu, średnicy roboczej oraz warunków zamocowania. Wartości dla innego gatunku płytki lub innej głowicy nie stanowią gotowych nastaw dla tego wykonania.
Przy obliczaniu posuwu roboczego uwzględnij liczbę ostrzy właściwą dla wybranego wariantu. Zmiana 2T na 3T, 4T lub 5T zmienia zależność między posuwem na ostrze a posuwem na minutę.
Podczas uruchomienia obserwuj obciążenie, odprowadzanie wiórów i stabilność pracy. Korekty parametrów wykonuj dla rzeczywistego zespołu narzędziowego oraz obrabianego materiału, zamiast przyjmować jedną nastawę dla całej rodziny.
8. Najczęstsze pytania
Czy średnica chwytu zawsze odpowiada średnicy roboczej?
Nie. W rodzinie występują wykonania o różnych średnicach chwytu i głowicy. W kodzie pierwsza liczba po C dotyczy chwytu, a następna średnicy roboczej.
Co oznacza końcówka 3T lub 5T?
Oznacza odpowiednio trzy lub pięć gniazd na płytki w korpusie. Nie jest informacją o liczbie zapasowych płytek ani krawędzi jednej płytki.
Czy długość 200 mm oznacza zasięg roboczy 200 mm?
Nie. Jest to długość całkowita. Rzeczywisty zasięg zależy również od części chwytu zamocowanej w oprawce i od dostępu do detalu.
Jakie płytki pasują do MFH03?
Głowica jest przeznaczona do systemu LOGU030310. Dobierz pełne oznaczenie, gatunek oraz geometrię płytki do gniazda i obrabianego materiału.
Jak wybrać odpowiedni wariant?
Sprawdź kolejno średnicę roboczą, średnicę chwytu, potrzebną długość i liczbę gniazd. W selektorze wybierz pełny kod zgodny z wymaganym zestawem wymiarów.
Produkty powiązane
-
A083-43185
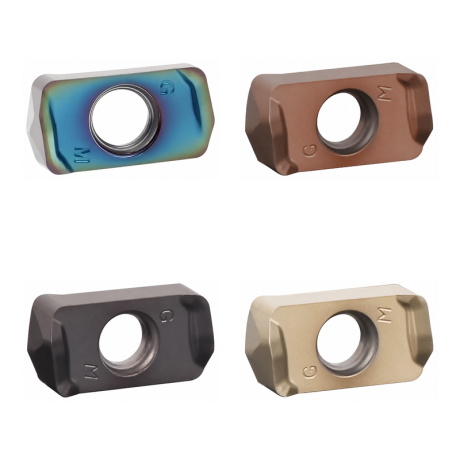
 Płytki frezerskie 0.00
Płytki wieloostrzowe LOGU030310 ER węglikowe (10szt.)


Nasze bestsellery
-
Bestseller
Śruba mocująca TORX, klasa 12.9, śrubki mocujące
M1,6x4 M1,8x4 standard M1,8x4 do głowic EXN02 M2x4 M2x5 + 35 więcejCena 1,05 złCena 0,85 złbez VAT -
Bestseller
 Frezy 4-ostrzowe 5.00
Frez VHM TiSiN 4-ostrzowy Z4 do stali i nierdzewki 55HRC, fi 1-20 mm VERSAMILL
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x9x3Dx50L + 52 więcejCena 17,67 złCena 14,37 złbez VAT -
Bestseller
 Frezy 3-ostrzowe 0.00
Frez 3-ostrzowy VHM DLC, DuraEdge3 Alu
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x9x3Dx50L + 40 więcejCena 29,52 złCena 24,00 złbez VAT -
Bestseller
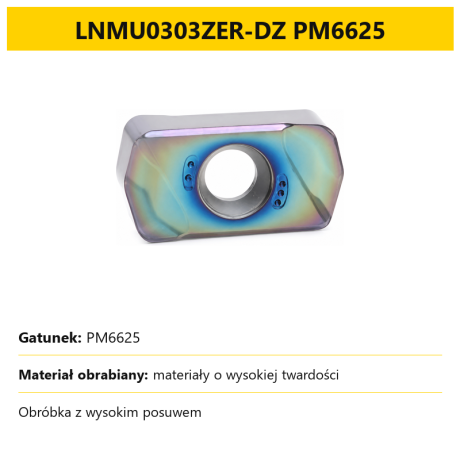 Płytki frezerskie 5.00
Płytki wieloostrzowe LNMU 0303ZER high feed, odporne na zużycie LNMU0303
LNMU0303ZER PM6625 LNMU0303ZER PM6325 LNMU0303ZER PM6125 LNMU0303ZER PM6525 LNMU0303ZER SG8255 + 4 więcejCena 146,00 złCena 118,70 złbez VAT -
Bestseller
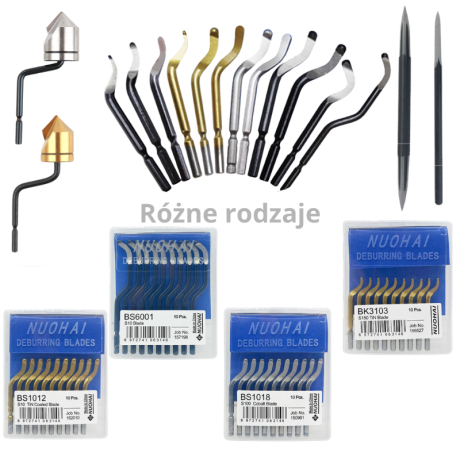
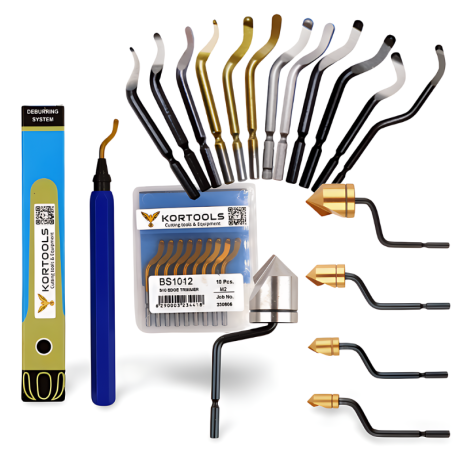
Ostrza do gratowania HSS, różne rodzaje - zamiennik NOGA
BS1010 (10 szt.) BS1012 (10 szt.) BS2010 (10 szt.) BS2012 (10 szt.) BS3010 (10 szt.) + 26 więcejCena 50,43 złCena 41,00 złbez VAT -
Bestseller
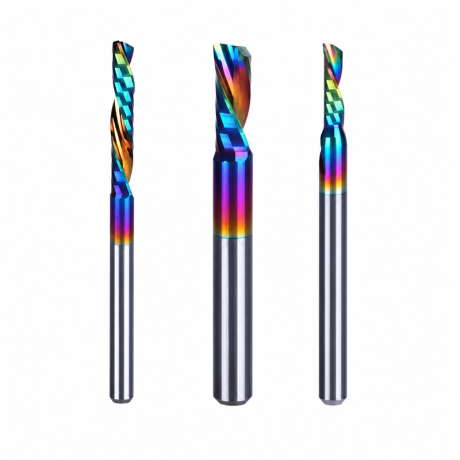
 Frezy 1-ostrzowe 0.00
Frez jednoostrzowy DownCut negatyw VHM DLC do aluminium, PVC, plexi i tworzyw
Ø1x3x3.175Dx38L Ø1x5x3.175Dx38L Ø1.5x4x3.175Dx38L Ø1.5x5x3Dx38L Ø1.5x7x3.175Dx38L + 32 więcejCena 34,00 złCena 27,64 złbez VAT -
Bestseller
Wiertło kobaltowe HSSE-Co8 - TiN- HSS M42, mocne, odporne na zużycie
Ø0.5 Ø0.6 Ø0.7 Ø0.8 Ø0.9 + 138 więcejCena 8,40 złCena 6,83 złbez VAT -
Bestseller
Frez teowy VHM frez węglikowy do rowków - TiSiN
Ø2x0.3Hx50L Ø2x0.4Hx50L Ø2x0.5Hx50L Ø2x0.6Hx50L Ø2x0.7Hx50L + 179 więcejCena 36,90 złCena 30,00 złbez VAT -
Bestseller
 Frezy do gwintowania 0.00
Frez do gwintowania M0.8-M20 - jednoostrzowy TiSiN
M0.8x0.2x50L - TiSiN M1.0x0.25x50L - TiSiN M1.4x0.3x50L - TiSiN M1.2x0.25x50L - TiSiN M1.6x0.35x50L - TiSiN + 38 więcejCena 57,81 złCena 47,00 złbez VAT -
Bestseller

 Pogłębiacze stożkowe 0.00
Pogłębiacz stożkowy 3-ostrzowy Fi4.5-fi60, 90° - HSS-CO - 5% kobaltu, chwyt walcowy
Ø4.5 x 4 x 90° x 40L Ø5 x 5 x 90° x 45L Ø6.3 x 5 x 90° x 45L Ø8.3 x 6 x 90° x 50L Ø10.4 x 6 x 90° x 50L + 12 więcejCena 21,00 złCena 17,07 złbez VAT -
Bestseller
 Frezy 4-ostrzowe 5.00
Frez trzpieniowy 4-ostrzowy VHM HYPERCUT
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x9x3Dx50L + 42 więcejCena 27,98 złCena 22,75 złbez VAT -
Bestseller
 Frezy 4-ostrzowe 0.00
Frez trzpieniowy 4-ostrzowy VHM TiSiN gryzak
Ø4x12x4Dx50L Ø5x13x5Dx50L Ø6x15x6Dx50L Ø8x20x8Dx60L Ø10x25x10Dx75L + 14 więcejCena 43,05 złCena 35,00 złbez VAT -
Bestseller
 Frezy promieniowe 0.00
Frez torusowy promieniowy 4-ostrzowy VHM, TiSiN, do 55HRC
Ø1xR0.1x4Dx50L Ø1xR0.2x4Dx50L Ø1xR0.3x4Dx50L Ø1.5xR0.1x4Dx50L Ø1.5xR0.2x4Dx50L + 151 więcejCena 28,29 złCena 23,00 złbez VAT -
Bestseller
 Frezy fazowe 0.00
Fazownik VHM węglik nakiełek 2/3-ostrzowy TiSiN, 30° 40° 45° 50° 60° 70° 80° 90° 100° 110° 120° 130° 140° 150°
3x50Lx30°2T 4x50Lx30°2T 5x50Lx30°2T 6x50Lx30°2T 8x60Lx30°2T + 146 więcejCena 36,30 złCena 29,51 złbez VAT -
Bestseller
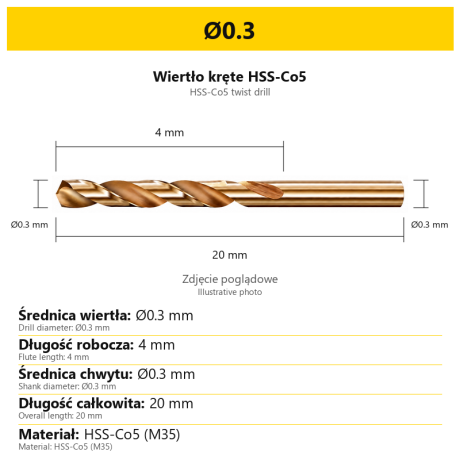
Wiertło HSSCo5 – HSS-E M35 wysokowydajne wiertło HSS z 5% kobaltu odporne na zużycie
Ø0.3 Ø0.4 Ø0.5 Ø0.6 Ø0.7 + 150 więcejCena 6,00 złCena 4,88 złbez VAT -
Bestseller

 Frezy 3-ostrzowe 0.00
Frez 3-ostrzowy VHM DLC, TriMill DLC AL
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x8x3Dx50L + 38 więcejCena 22,15 złCena 18,01 złbez VAT


 Zaloguj przez Facebooka
 Zaloguj przez Google