


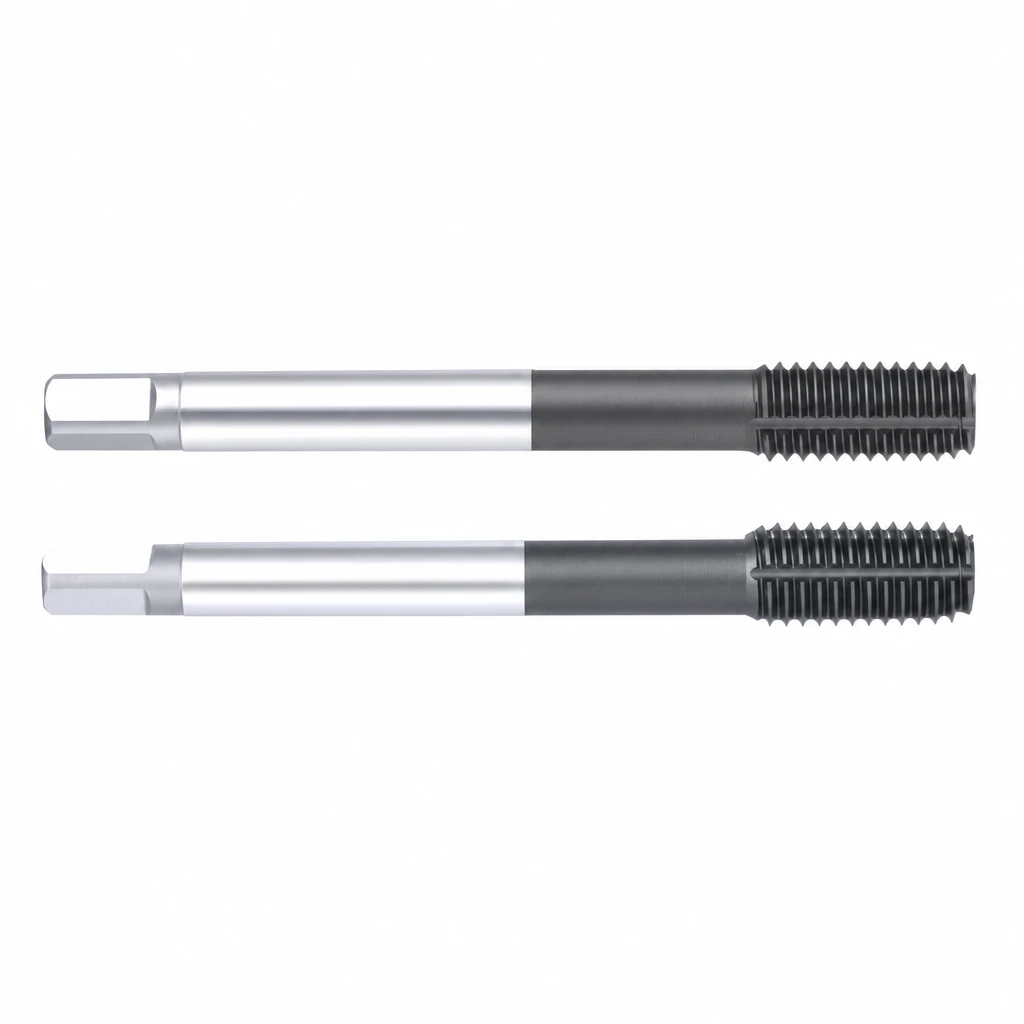
Gwintownik wygniatający / formujący HSSE-PM JIS TiCN
Ceny podane bez kosztów dostawy.
Ceny podane bez kosztów dostawy.
Zapytaj o produkt

Administratorem danych osobowych jest Kortools. Przetwarzamy je w celu przesłania odpowiedzi na zapytanie. Więcej informacji dotyczących przetwarzania danych osobowych znajduje się w polityce prywatności.
Wybierz wariant produktu:
Poszczególne warianty mogą różnić się ceną
Kod produktu: GWF-JIS-TICN
Opis produktu
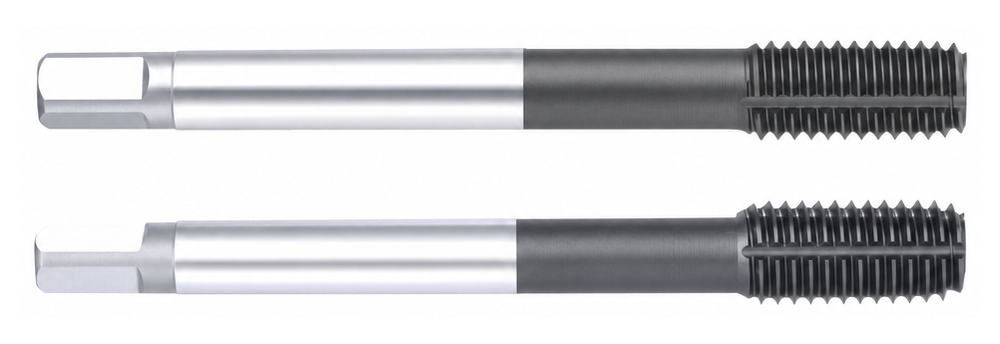
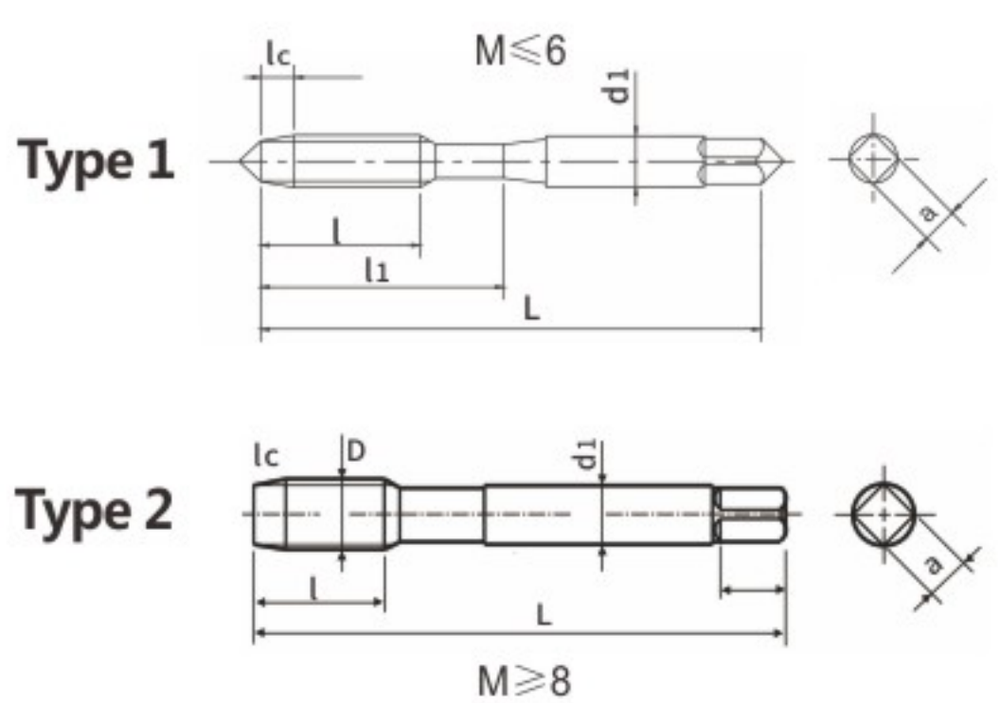
Gwintownik wygniatający (formujący, ang. form tap / roll tap) w wykonaniu JIS. Narzędzie nie skrawa materiału - kształtuje gwint przez plastyczne odkształcenie na zimno. Nie powstaje wiór. Wykonanie z HSSE-PM (stal szybkotnąca proszkowa) z powłoką TiCN.
Zastosowanie
- gwintowanie materiałów o dobrej podatności na odkształcenie: aluminium i jego stopy, miedź, mosiądz, stal niskowęglowa, stal nierdzewna
- gwintowanie otworów nieprzelotowych i przelotowych bez powstawania wióra
- produkcja seryjna na CNC, gdzie usuwanie wióra z otworu jest kłopotliwe
- formowanie gwintu przez plastyczne odkształcenie materiału
Wygniatanie wymaga odpowiedniej średnicy otworu wstępnego i smarowania. W tabeli zaleceń katalogowych dla wygniataków nie podano zastosowań do żeliwa, stali hartowanej, stali narzędziowej, staliwa, stopów tytanu ani stopów niklu. Sama powłoka nie oznacza dopuszczenia tych materiałów.
Specyfikacja
| Parametr | Wartość |
|---|---|
| Typ gwintu | M (metryczny) |
| Norma wykonania | JIS |
| Rodzaj obróbki | wygniatanie (formowanie na zimno), bez wióra |
| Kierunek gwintu | prawoskrętny |
| Klasa dokładności gwintu | RH (tolerancja dla gwintowników wygniatających), klasa zależna od rozmiaru - patrz tabela |
| Faza (stożek wygniatający) | Tabela katalogowa: otwory nieprzelotowe (2×P), otwory przelotowe (4×P). Dobór wykonania zależy od typu otworu |
| Zalecana głębokość gwintowania | max 2,5×D |
| Materiał | HSSE-PM (stal szybkotnąca proszkowa) |
| Powłoka | TiCN (węglikoazotek tytanu, kolor szaroniebieski) |
| Zakres rozmiarów | M1,6×0,35 - M12×1,75 (10 rozmiarów) |
Dostępne rozmiary i wymiary
| Rozmiar | Skok P (mm) | Klasa | Dł. całk. L (mm) | Dł. gwintu l (mm) | Chwyt d₁ (mm) | Kwadrat a (mm) | Otwór pod gwint (mm) |
|---|---|---|---|---|---|---|---|
| M1,6×0,35 | 0,35 | RH4 | 36 | 7 | 3 | 2,5 | 1,45 |
| M2×0,4 | 0,4 | RH4 | 40 | 7 | 3 | 2,5 | 1,82 |
| M2,5×0,45 | 0,45 | RH4 | 44 | 8 | 3 | 2,5 | 2,3 |
| M3×0,5 | 0,5 | RH5 | 46 | 9 | 4 | 3,2 | 2,8 |
| M4×0,7 | 0,7 | RH6 | 52 | 10 | 5 | 4 | 3,7 |
| M5×0,8 | 0,8 | RH6 | 60 | 11 | 5,5 | 4,5 | 4,65 |
| M6×1,0 | 1 | RH7 | 62 | 12 | 6 | 4,5 | 5,55 |
| M8×1,25 | 1,25 | RH7 | 70 | 18 | 6,2 | 5 | 7,45 |
| M10×1,5 | 1,5 | RH7 | 75 | 19 | 7 | 5,5 | 9,35 |
| M12×1,75 | 1,75 | RH8 | 82 | 23 | 8,5 | 6,5 | 11,2 |
Wymiary wg katalogu Shaoshi 2024, strona drukowana 27 (strona 15 pliku PDF, seria SC713), w mm. Klasa RH = oznaczenie tolerancji dla gwintowników wygniatających. Otwór pod gwint = zalecana średnica wiertła przed wygniataniem.
Powłoki a zastosowanie wygniataka
| Powłoka | Zasada doboru |
|---|---|
| TiN (złota) | Powłoka nie rozszerza zalecanych materiałów obrabianych ani nie zastępuje właściwej średnicy otworu i smarowania. |
| TiCN (szaroniebieska) | Powłoka nie rozszerza zalecanych materiałów obrabianych ani nie zastępuje właściwej średnicy otworu i smarowania. |
| TiAlN (antracytowa) | Powłoka nie rozszerza zalecanych materiałów obrabianych ani nie zastępuje właściwej średnicy otworu i smarowania. |
Ten produkt ma powłokę TiCN. Materiał obrabiany dobierz do zastosowania wygniataka; zapewnij właściwy otwór wstępny i smarowanie.
Otwór pod gwint - dlaczego większy?
Wygniatak nie usuwa materiału, tylko go przetłacza, dlatego otwór wstępny musi być większy niż przy gwintowniku skrawającym. Przykład: pod M6×1 gwintownik skrawający wymaga otworu 5,0 mm, a wygniatak 5,55 mm. Zbyt mały otwór może uszkodzić narzędzie. Średnice z tabeli powyżej to wartości zalecane dla podanych rozmiarów.
FAQ
Czym różni się wygniatak od gwintownika skrawającego?
Wygniatak nie skrawa - formuje gwint na zimno przez plastyczne odkształcenie materiału. Nie powstaje wiór.
Do jakich materiałów?
Do materiałów o dobrej podatności na odkształcenie, np. aluminium, miedzi, mosiądzu, stali niskowęglowej i stali nierdzewnej. W tabeli katalogowej nie podano zastosowań do żeliwa, stali hartowanej, stali narzędziowej, staliwa, stopów tytanu ani stopów niklu.
Jaki otwór wstępny?
Większy niż pod gwintownik skrawający - dokładne średnice podajemy w tabeli rozmiarów.
Chłodzenie?
Zapewnij odpowiednie smarowanie podczas wygniatania. Dobierz środek smarny i warunki pracy do materiału obrabianego. Powłoka nie zastępuje smarowania.
Czym jest stal proszkowa (PM)?
PM oznacza wykonanie metodą metalurgii proszków. Materiał tego narzędzia to HSSE-PM, czyli stal szybkotnąca proszkowa.
Produkty powiązane
-
GWF-DIN2174-TIN
 Gwintowniki DIN 0.00
Gwintownik wygniatający / formujący HSSE-PM DIN 2174 TiN
-
GWF-DIN2174-TICN
 Gwintowniki DIN 0.00
Gwintownik wygniatający / formujący HSSE-PM DIN 2174 TiCN
-
GWF-DIN2174-TIALN
 Gwintowniki DIN 0.00
Gwintownik wygniatający / formujący HSSE-PM DIN 2174 TiAlN
-
GWF-JIS-TIN
 Gwintowniki JIS 0.00
Gwintownik wygniatający / formujący HSSE-PM JIS TiN
-
GWF-JIS-TIALN
 Gwintowniki JIS 0.00
Gwintownik wygniatający / formujący HSSE-PM JIS TiAlN


Nasze bestsellery
-
Bestseller
Śruba mocująca TORX, klasa 12.9, śrubki mocujące
M1,6x4 M1,8x4 standard M1,8x4 do głowic EXN02 M2x4 M2x5 + 35 więcejCena 1,05 złCena 0,85 złbez VAT -
Bestseller
 Frezy 4-ostrzowe 5.00
Frez VHM TiSiN 4-ostrzowy Z4 do stali i nierdzewki 55HRC, fi 1-20 mm VERSAMILL
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x9x3Dx50L + 52 więcejCena 17,67 złCena 14,37 złbez VAT -
Bestseller
 Frezy 3-ostrzowe 0.00
Frez 3-ostrzowy VHM DLC, DuraEdge3 Alu
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x9x3Dx50L + 40 więcejCena 29,52 złCena 24,00 złbez VAT -
Bestseller
 Płytki frezerskie 5.00
Płytki wieloostrzowe LNMU 0303ZER high feed, odporne na zużycie LNMU0303
LNMU0303ZER PM6625 LNMU0303ZER PM6325 LNMU0303ZER PM6125 LNMU0303ZER PM6525 LNMU0303ZER SG8255 + 4 więcejCena 146,00 złCena 118,70 złbez VAT -
Bestseller
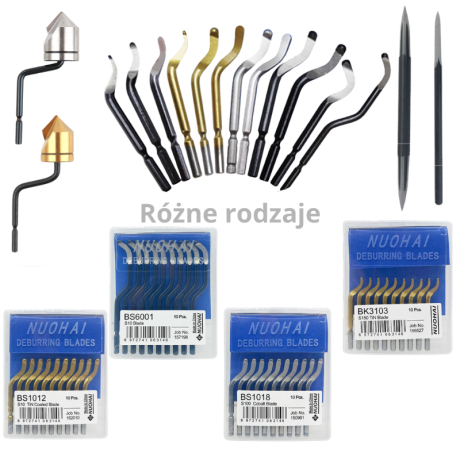
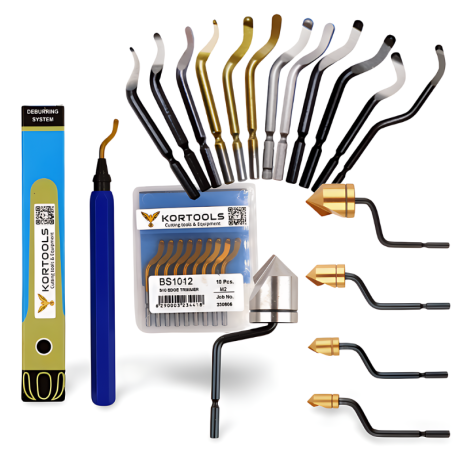
Ostrza do gratowania HSS, różne rodzaje - zamiennik NOGA
BS1010 (10 szt.) BS1012 (10 szt.) BS2010 (10 szt.) BS2012 (10 szt.) BS3010 (10 szt.) + 26 więcejCena 50,43 złCena 41,00 złbez VAT -
Bestseller
 Frezy 1-ostrzowe 0.00
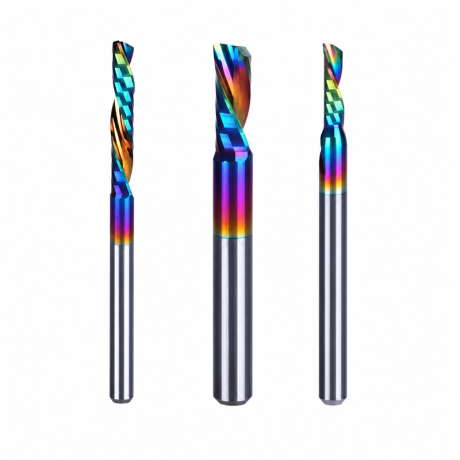
Frez jednoostrzowy DownCut negatyw VHM DLC do aluminium, PVC, plexi i tworzyw
Ø1x3x3.175Dx38L Ø1x5x3.175Dx38L Ø1.5x4x3.175Dx38L Ø1.5x5x3Dx38L Ø1.5x7x3.175Dx38L + 32 więcejCena 34,00 złCena 27,64 złbez VAT -
Bestseller
Wiertło kobaltowe HSSE-Co8 - TiN- HSS M42, mocne, odporne na zużycie
Ø0.5 Ø0.6 Ø0.7 Ø0.8 Ø0.9 + 138 więcejCena 8,40 złCena 6,83 złbez VAT -
Bestseller
Frez teowy VHM frez węglikowy do rowków - TiSiN
Ø2x0.3Hx50L Ø2x0.4Hx50L Ø2x0.5Hx50L Ø2x0.6Hx50L Ø2x0.7Hx50L + 179 więcejCena 36,90 złCena 30,00 złbez VAT -
Bestseller
 Frezy do gwintowania 0.00
Frez do gwintowania M0.8-M20 - jednoostrzowy TiSiN
M0.8x0.2x50L - TiSiN M1.0x0.25x50L - TiSiN M1.4x0.3x50L - TiSiN M1.2x0.25x50L - TiSiN M1.6x0.35x50L - TiSiN + 38 więcejCena 57,81 złCena 47,00 złbez VAT -
Bestseller

 Pogłębiacze stożkowe 0.00
Pogłębiacz stożkowy 3-ostrzowy Fi4.5-fi60, 90° - HSS-CO - 5% kobaltu, chwyt walcowy
Ø4.5 x 4 x 90° x 40L Ø5 x 5 x 90° x 45L Ø6.3 x 5 x 90° x 45L Ø8.3 x 6 x 90° x 50L Ø10.4 x 6 x 90° x 50L + 12 więcejCena 21,00 złCena 17,07 złbez VAT -
Bestseller
 Frezy 4-ostrzowe 5.00
Frez trzpieniowy 4-ostrzowy VHM HYPERCUT
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x9x3Dx50L + 42 więcejCena 27,98 złCena 22,75 złbez VAT -
Bestseller
 Frezy 4-ostrzowe 0.00
Frez trzpieniowy 4-ostrzowy VHM TiSiN gryzak
Ø4x12x4Dx50L Ø5x13x5Dx50L Ø6x15x6Dx50L Ø8x20x8Dx60L Ø10x25x10Dx75L + 14 więcejCena 43,05 złCena 35,00 złbez VAT -
Bestseller
 Frezy promieniowe 0.00
Frez torusowy promieniowy 4-ostrzowy VHM, TiSiN, do 55HRC
Ø1xR0.1x4Dx50L Ø1xR0.2x4Dx50L Ø1xR0.3x4Dx50L Ø1.5xR0.1x4Dx50L Ø1.5xR0.2x4Dx50L + 151 więcejCena 28,29 złCena 23,00 złbez VAT -
Bestseller
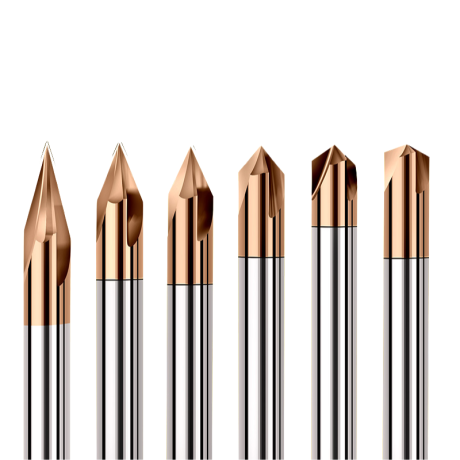
 Frezy fazowe 0.00
Fazownik VHM węglik nakiełek 2/3-ostrzowy TiSiN, 30° 40° 45° 50° 60° 70° 80° 90° 100° 110° 120° 130° 140° 150°
3x50Lx30°2T 4x50Lx30°2T 5x50Lx30°2T 6x50Lx30°2T 8x60Lx30°2T + 146 więcejCena 36,30 złCena 29,51 złbez VAT -
Bestseller
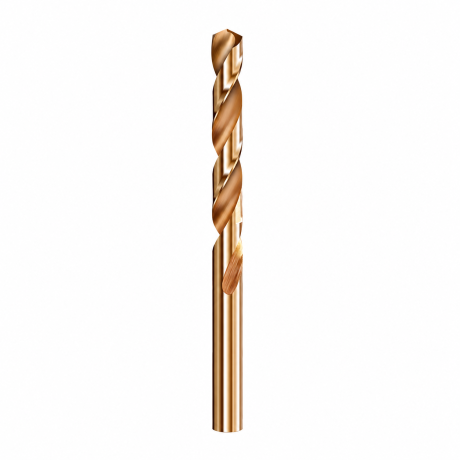
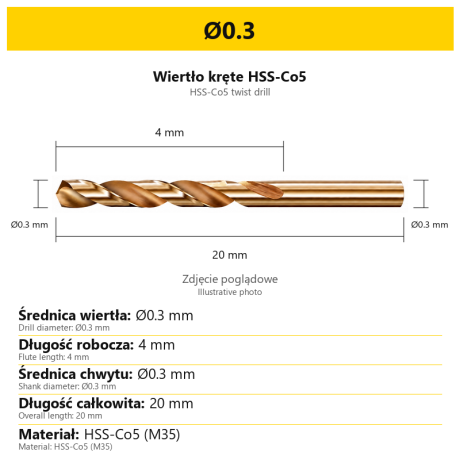
Wiertło HSSCo5 – HSS-E M35 wysokowydajne wiertło HSS z 5% kobaltu odporne na zużycie
Ø0.3 Ø0.4 Ø0.5 Ø0.6 Ø0.7 + 150 więcejCena 6,00 złCena 4,88 złbez VAT -
Bestseller

 Frezy 3-ostrzowe 0.00
Frez 3-ostrzowy VHM DLC, TriMill DLC AL
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x8x3Dx50L + 38 więcejCena 22,15 złCena 18,01 złbez VAT


 Zaloguj przez Facebooka
 Zaloguj przez Google

