


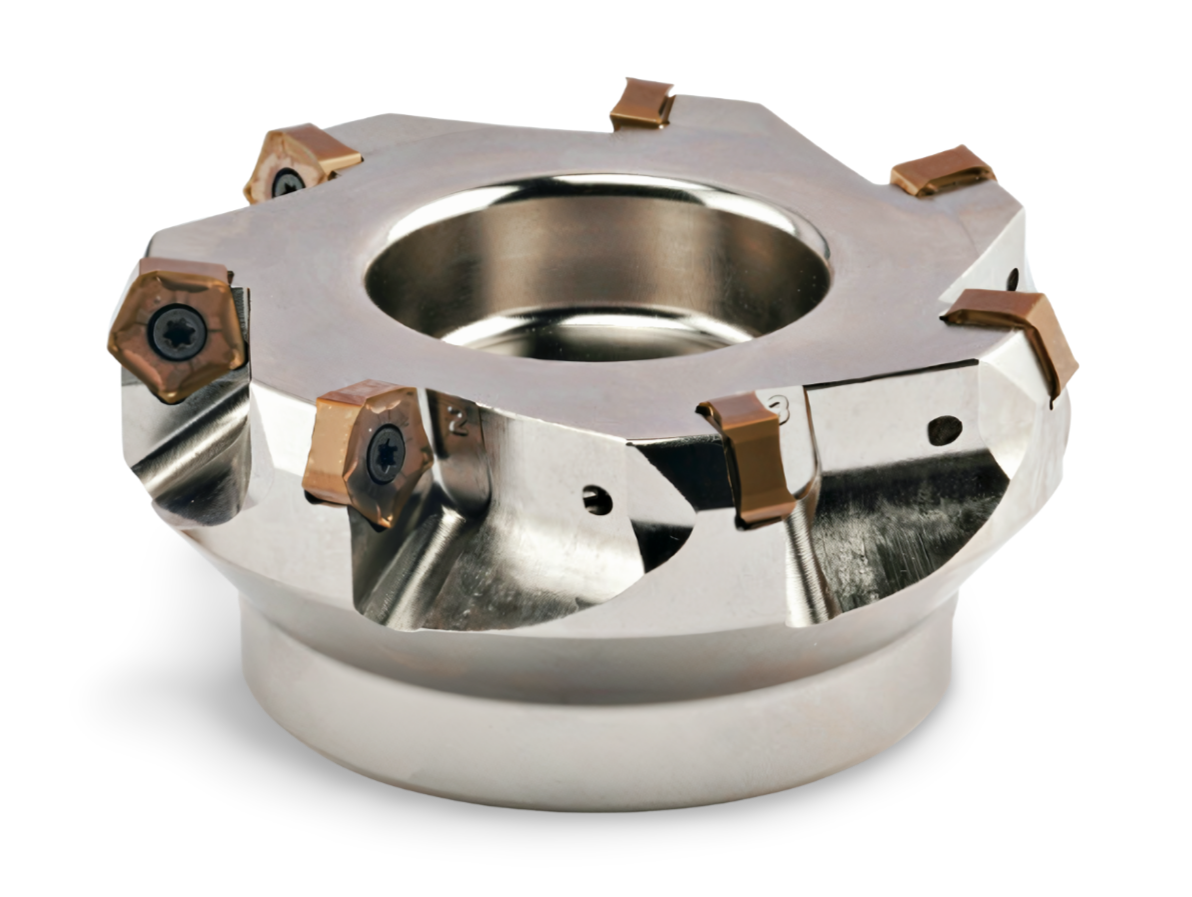
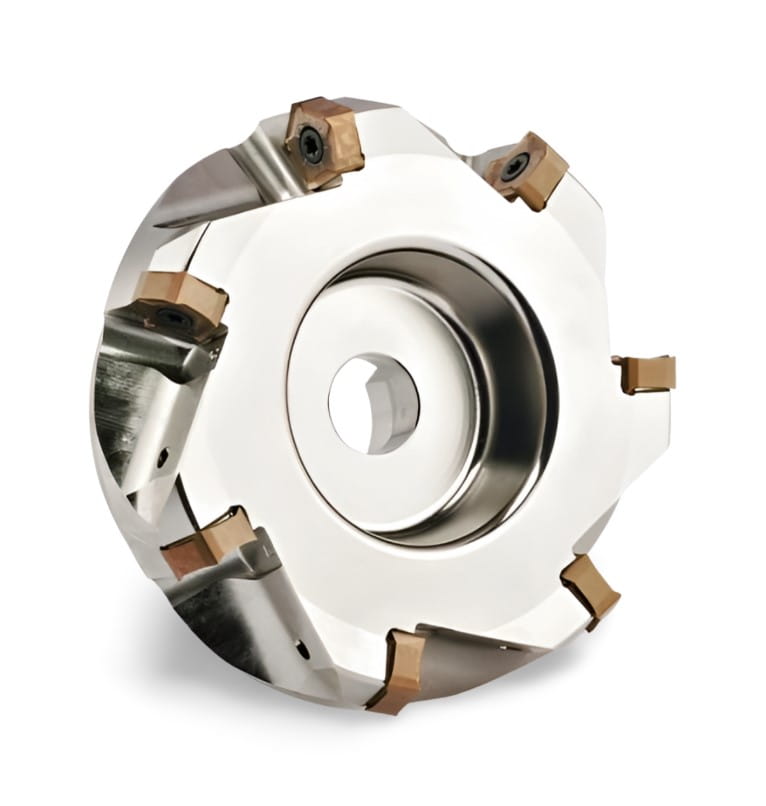
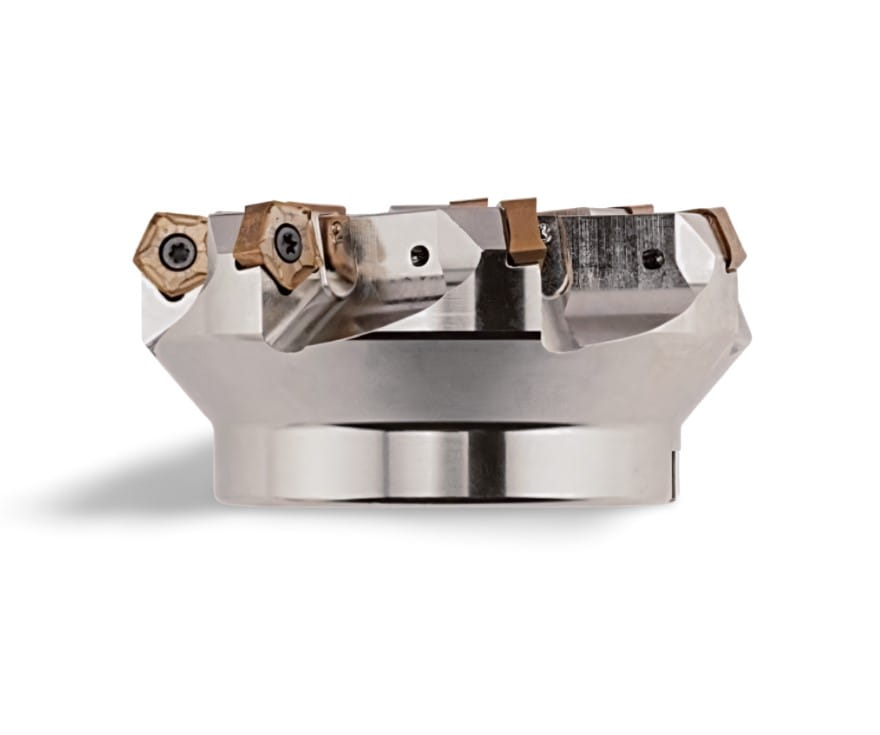
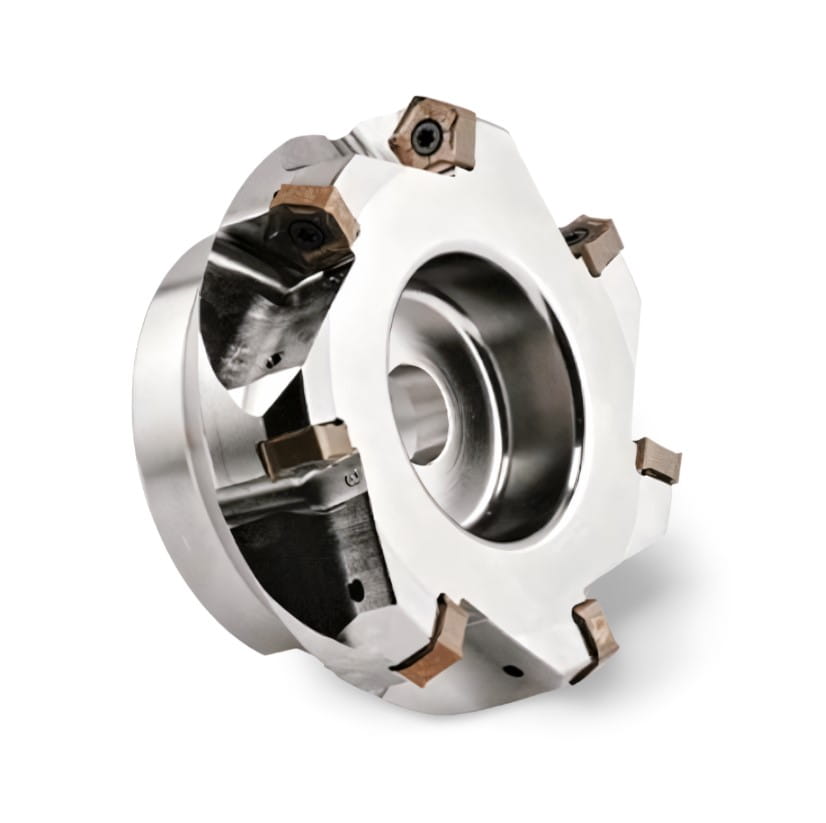
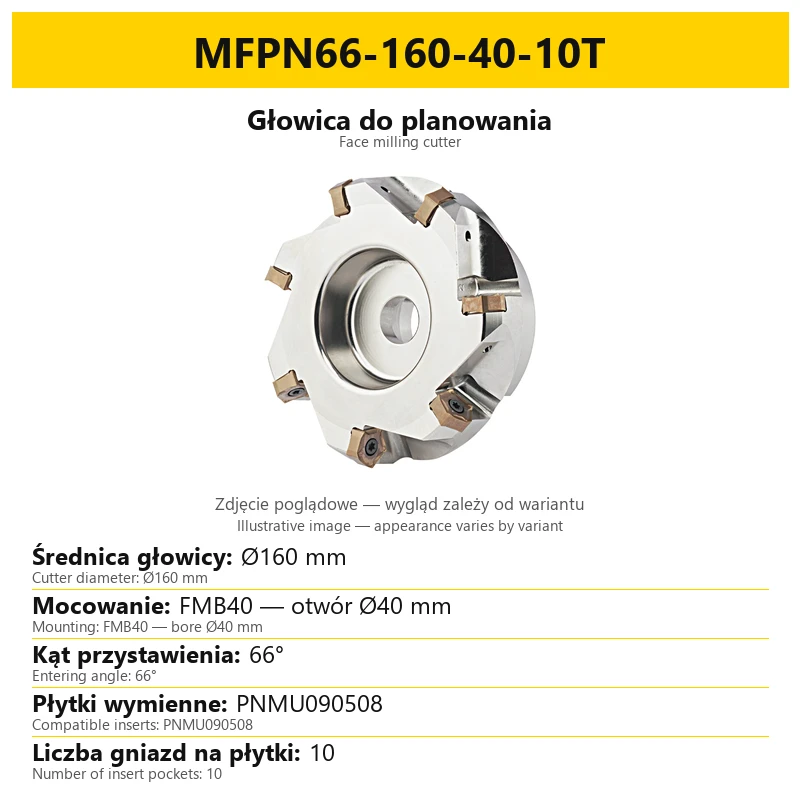
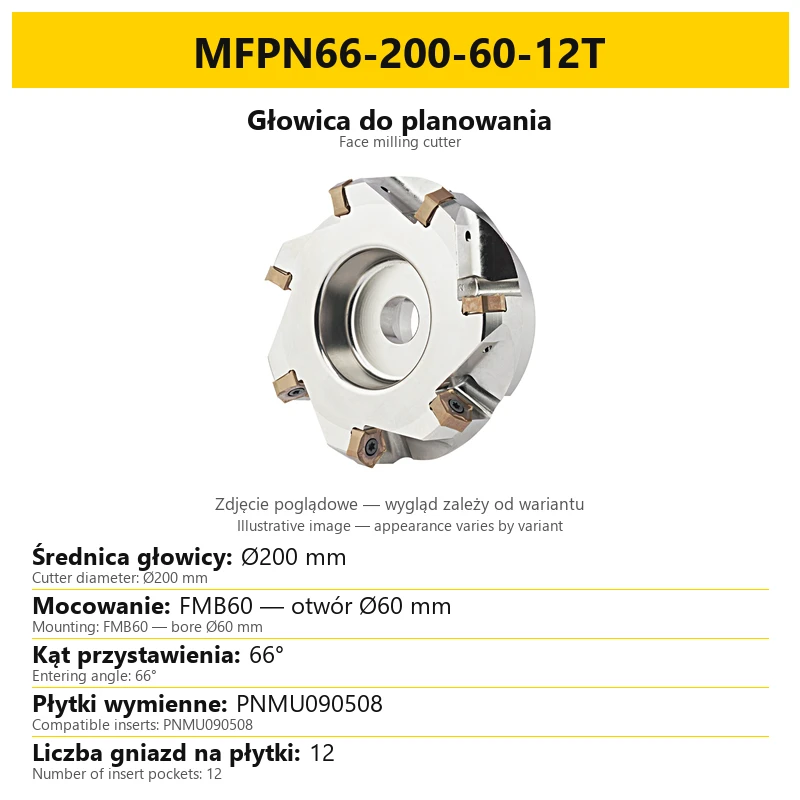
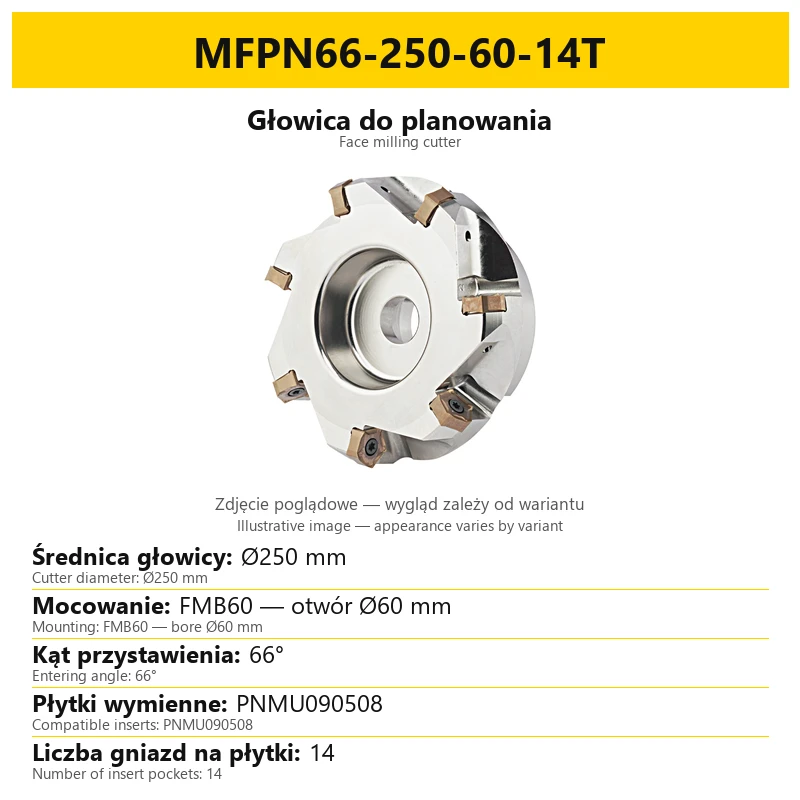


Głowica do planowania MFPN66 na płytki PNMU090508 - chwyt nasadzany FMB
Ceny podane bez kosztów dostawy.
Ceny podane bez kosztów dostawy.
Zapytaj o produkt

Administratorem danych osobowych jest Kortools. Przetwarzamy je w celu przesłania odpowiedzi na zapytanie. Więcej informacji dotyczących przetwarzania danych osobowych znajduje się w polityce prywatności.
Wybierz wariant produktu:
Poszczególne warianty mogą różnić się ceną
Kod produktu: 95FF-903C4
Opis produktu
1. Głowica do planowania MFPN66
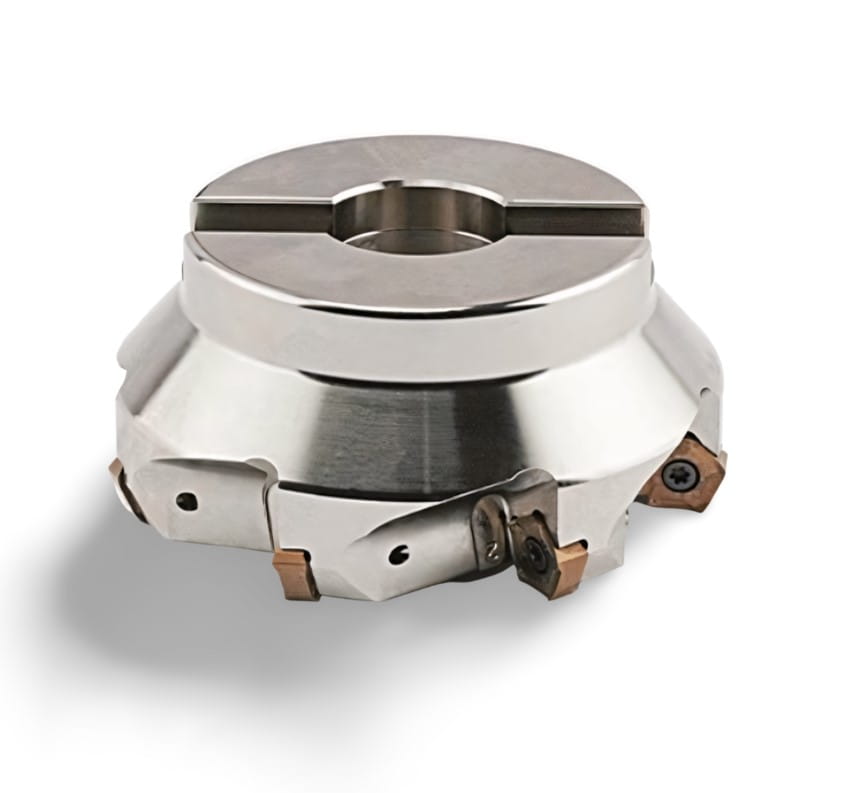
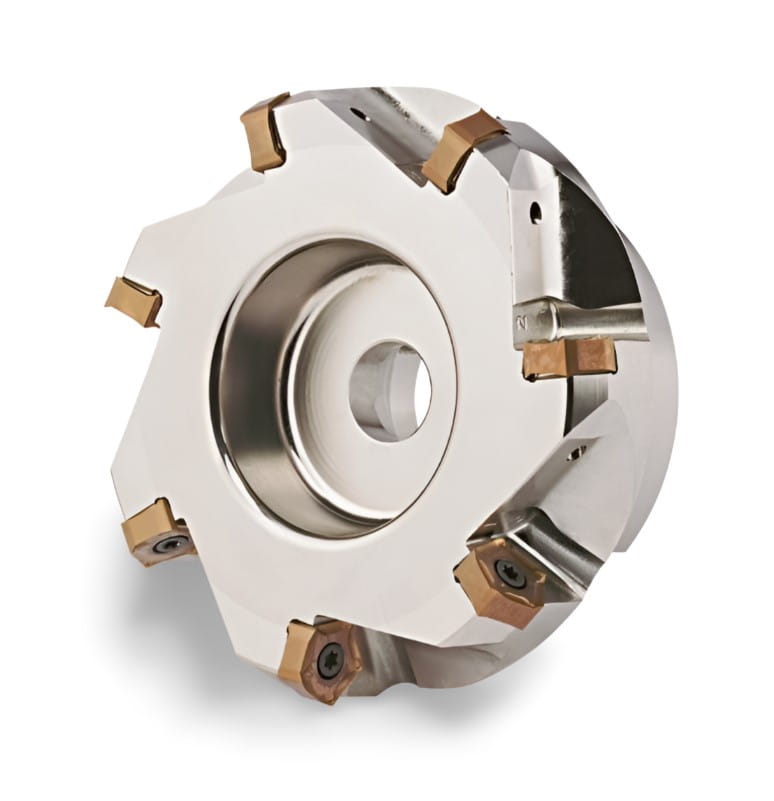
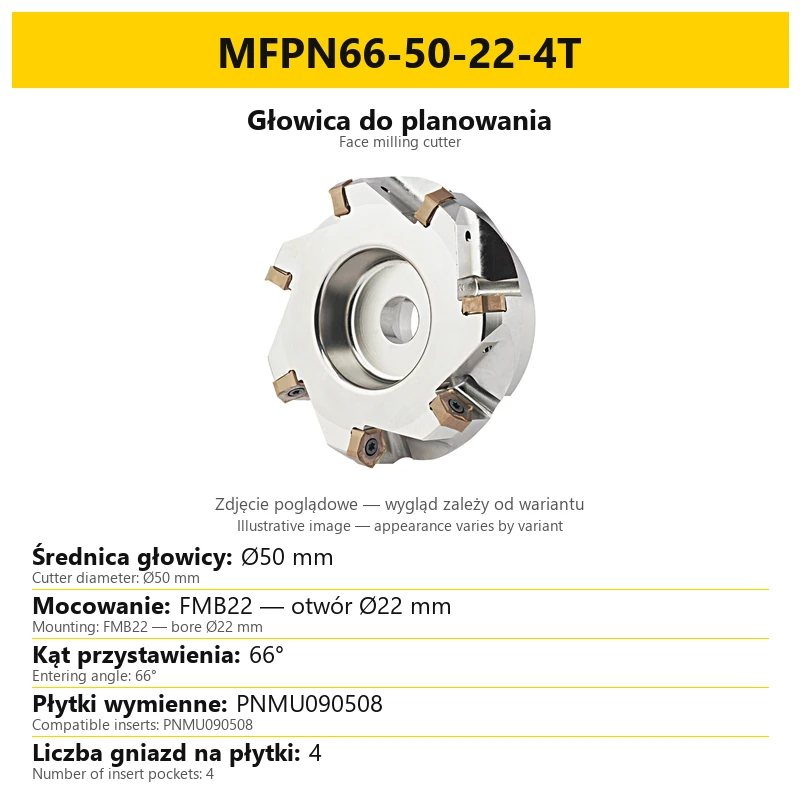
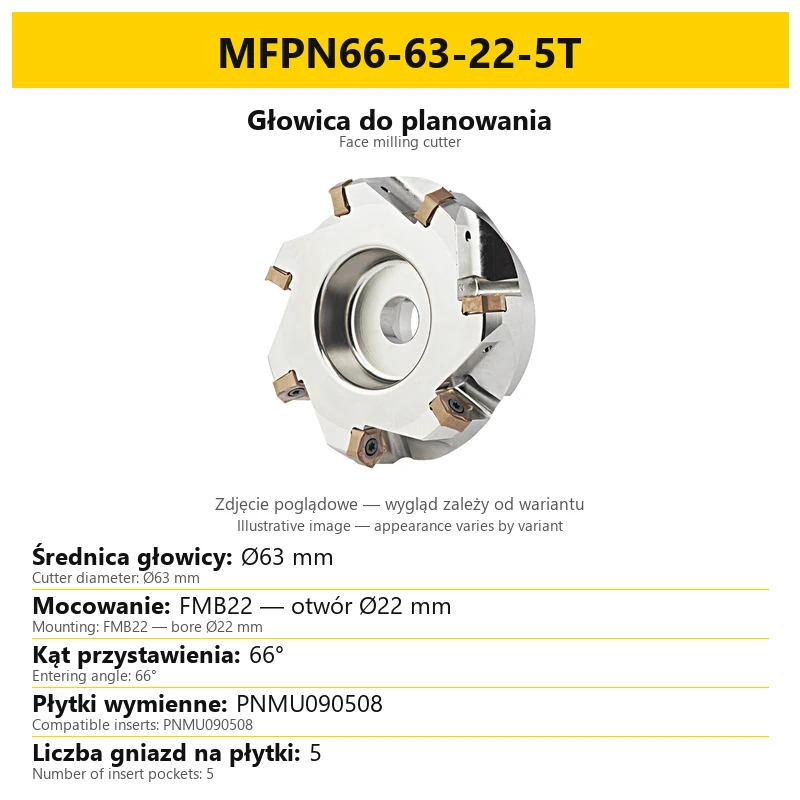
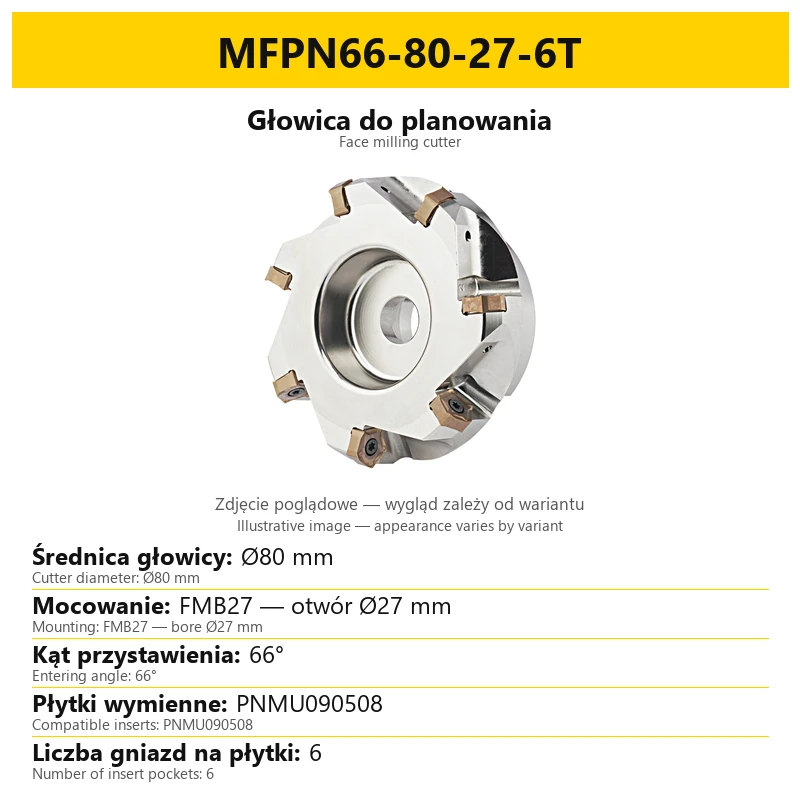
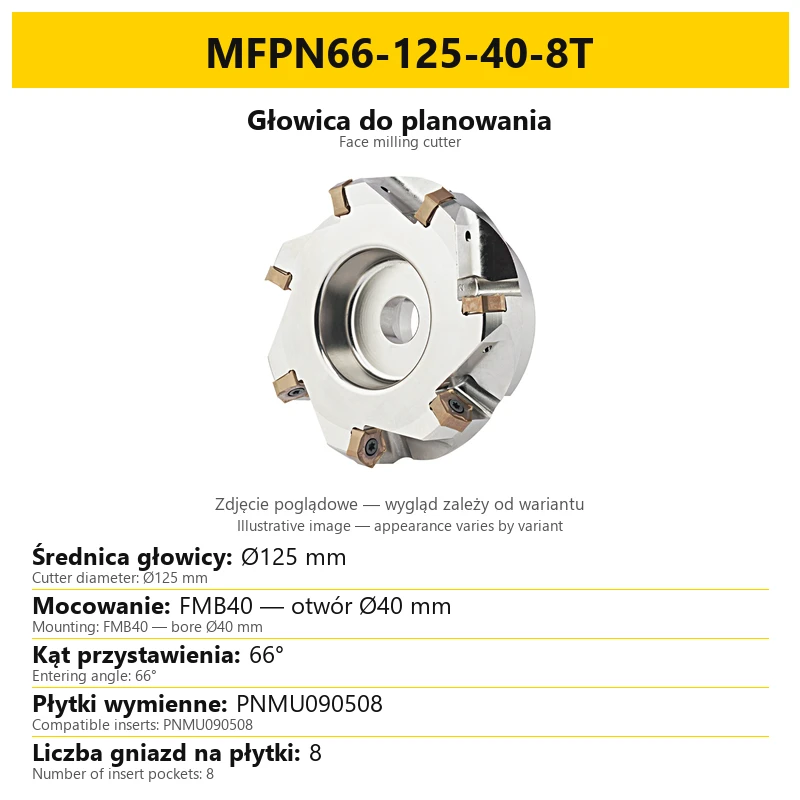
MFPN66 to nasadzana głowica frezarska do planowania powierzchni, współpracująca z płytkami PNMU090508. Korpus jest wykonany ze stali 42CrMo, a kąt przystawienia wynosi 66°. Wybór wariantu określa średnicę głowicy, średnicę otworu mocującego i liczbę gniazd na płytki.
| Cecha | Wykonanie |
|---|---|
| Rodzina | MFPN66 |
| Operacja podstawowa | Planowanie / frezowanie czołowe |
| Materiał korpusu | 42CrMo |
| Kąt przystawienia | 66° |
| System płytek | PNMU090508 |
| Mocowanie | Nasadzane FMB |
| Chłodzenie przez narzędzie | Brak |
2. Zastosowanie
Głowica jest przeznaczona do frezowania płaszczyzn i usuwania materiału z podwyższonym posuwem. Obrabiany materiał oraz warunki pracy należy dopasować do gatunku i geometrii założonej płytki PNMU090508. Sam kod korpusu nie określa gatunku płytki.
| Rodzaj pracy | Zakres zastosowania |
|---|---|
| Planowanie powierzchni | Podstawowe zastosowanie głowicy — obróbka czołowa płaskich powierzchni. |
| Usuwanie materiału z większym posuwem | Parametry wymagają dopasowania do płytki, materiału, zamocowania i maszyny. |
| Frezowanie wgłębne (plunge milling) | Możliwe wyłącznie w szczególnych, dobranych warunkach technologicznych; nie jest uniwersalnym trybem pracy dla każdego zamocowania. |
Wartości posuwu i prędkości z dalszej części opisu są punktami wyjścia do prób. Nie stanowią gwarancji wydajności ani jednakowych parametrów dla wszystkich średnic i materiałów.
3. Mocowanie FMB i dobór wariantu
Dobierz głowicę do średnicy mocującej trzpienia FMB. Otwór mocujący jest innym wymiarem niż średnica robocza głowicy. Oba parametry są zapisane w kodzie wybranego wariantu i podane na jego karcie.
| Parametr | Znaczenie przy doborze |
|---|---|
| Średnica głowicy | Wymiar roboczy narzędzia; nie jest średnicą mocowania. |
| Otwór mocujący | Średnica otworu odpowiadająca mocowaniu FMB wybranego wariantu. |
| Liczba gniazd | Liczba płytek pracujących po obsadzeniu wszystkich gniazd głowicy. |
| Wykonanie chłodzenia | Korpus nie ma chłodzenia przez narzędzie. W sprawie korpusu z chłodzeniem wewnętrznym skontaktuj się z Kortools. |
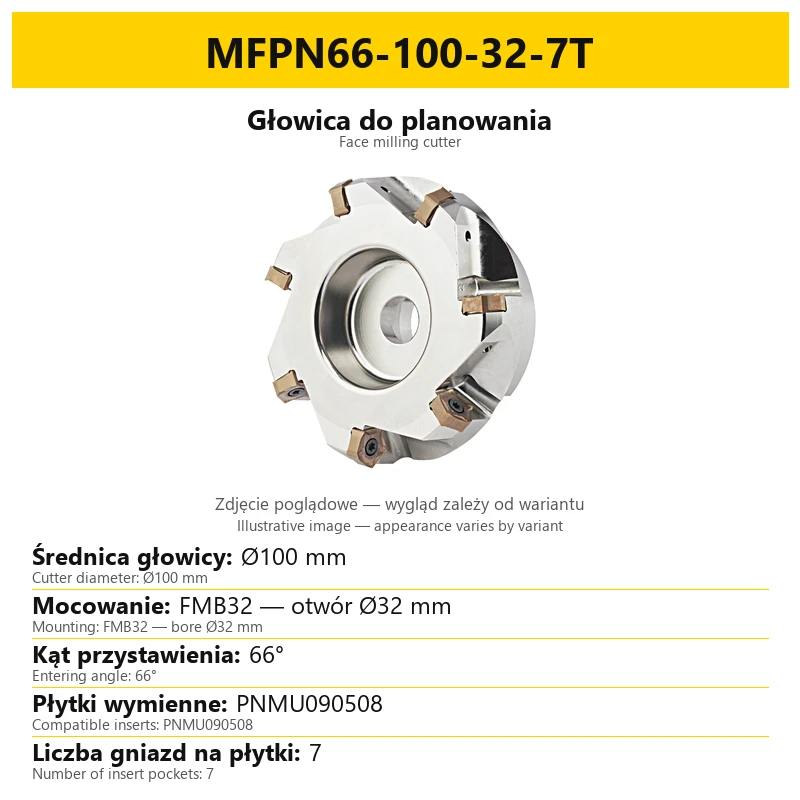
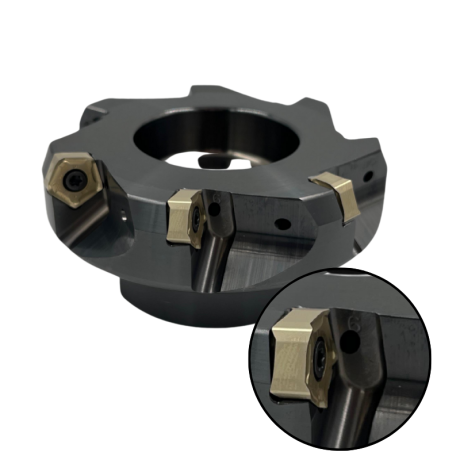
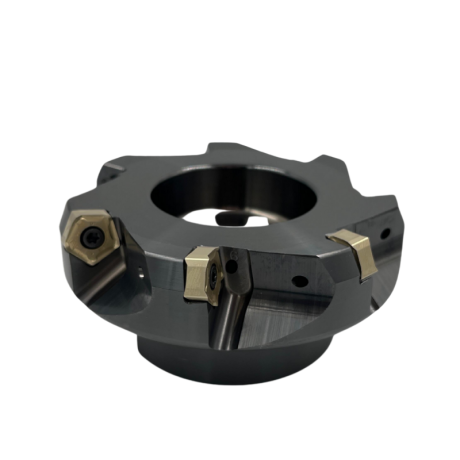
Dane konkretnego rozmiaru sprawdź po jego wybraniu w selektorze. Fotografia poglądowa pokazuje rodzinę MFPN66; średnicę, mocowanie i liczbę gniazd określają parametry wybranego wariantu.
4. Jak czytać oznaczenie
Oznaczenie łączy rodzinę głowicy, kąt, średnicę roboczą, średnicę otworu oraz liczbę gniazd. Litera T na końcu kodu odnosi się do liczby gniazd na płytki, a nie do liczby krawędzi pojedynczej płytki.
| Człon oznaczenia | Znaczenie |
|---|---|
| MFPN | Rodzina głowicy |
| 66 | Kąt przystawienia 66° |
| Pierwsza liczba po oznaczeniu rodziny | Średnica głowicy w milimetrach |
| Kolejna liczba | Średnica otworu mocującego w milimetrach |
| Liczba przed literą T | Liczba gniazd na płytki w korpusie |
Przykładowo wartości 63, 22 i 5T oznaczają odpowiednio głowicę Ø63 mm, otwór Ø22 mm i pięć gniazd. Ten przykład objaśnia zapis; do zakupu wybierz właściwą pozycję w selektorze.
5. Płytki i wyposażenie
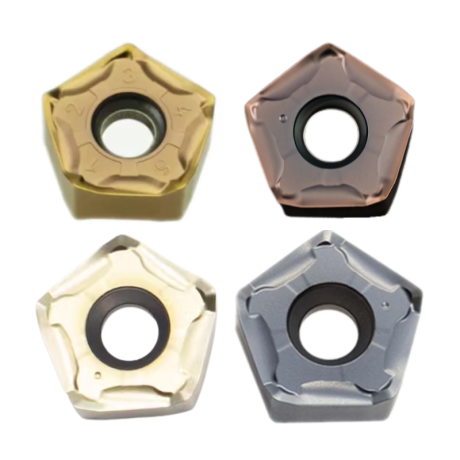
Korpus jest przeznaczony do płytek PNMU090508. Płytka jest dwustronna i ma 10 krawędzi skrawających. Liczba krawędzi jednej płytki pozostaje odrębna od liczby gniazd w głowicy.
| Element | Informacja |
|---|---|
| Płytka pasująca do głowicy | PNMU090508 |
| Krawędzie pojedynczej płytki | 10, w wykonaniu dwustronnym |
| Korpus | Stal 42CrMo |
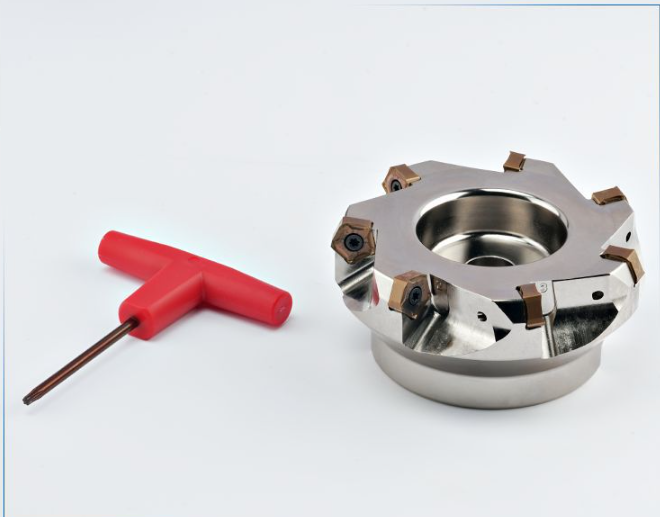
| Klucz w komplecie | T15 |
| Śruby w komplecie | M4×10 mm |
Gatunek płytki należy dobrać do materiału obrabianego i warunków skrawania. Nie wynika on z oznaczenia korpusu. Obecność zamontowanych płytek na zdjęciu poglądowym pokazuje sposób ich osadzenia; nie służy do identyfikacji gatunku ani powłoki.
6. Parametry skrawania — wartości wyjściowe
Poniższe zakresy pomagają ustalić punkt wyjścia do prób skrawania. Rzeczywiste ustawienia zależą od gatunku płytki, obrabianego materiału, oprawki, sztywności i mocy maszyny, zamocowania detalu oraz chłodziwa. Zacznij od prób i dostosuj parametry do stabilności procesu.
| Obrabiany materiał | Posuw na ostrze fz [mm/ostrze] | Prędkość skrawania Vc [m/min] |
|---|---|---|
| Stal węglowa (SxxC) | 0,1–0,35 | 120–250 |
| Stal stopowa (SCM i podobne) | 0,1–0,35 | 100–220 |
| Stal na formy (SKD) | 0,1–0,4 | 80–180 |
| Stal nierdzewna austenityczna (SUS304 i podobne) | 0,1–0,4 | 100–200 |
| Stal nierdzewna martenzytyczna (SUS403 i podobne) | 0,1–0,4 | 100–200 |
| Stal nierdzewna utwardzana wydzieleniowo (SUS630 i podobne) | 0,1–0,4 | 90–150 |
| Żeliwo szare (FC) | 0,1–0,4 | 120–250 |
| Żeliwo sferoidalne (FCD) | 0,1–0,4 | 100–200 |
| Stopy na bazie niklu (Inconel i podobne) | 0,1–0,35 | 20–50 |
Przykład obróbki stali C55: Vc = 250 m/min, fz = 0,4 mm/ostrze, ap = 2 mm, ae = 70 mm. To przykład warunków obróbki, a nie uniwersalne ustawienie dla każdej średnicy i każdego zamocowania.
| Symbol | Wielkość |
|---|---|
| Vc | Prędkość skrawania [m/min] |
| fz | Posuw na ostrze [mm/ostrze] |
| ap | Głębokość skrawania [mm] |
| ae | Szerokość skrawania [mm] |
7. Dobór przed zakupem
Sprawdź wspólnie rozmiar korpusu, sposób jego mocowania oraz system płytki. Wybór tylko według średnicy głowicy pomija średnicę otworu FMB i liczbę gniazd.
| Co sprawdzić | Z czym porównać |
|---|---|
| Średnica głowicy | Wymagania planowanej obróbki i dane wybranego wariantu. |
| Średnica otworu FMB | Średnica mocująca posiadanego trzpienia. |
| System płytki | Oznaczenie PNMU090508. |
| Liczba gniazd | Końcowe oznaczenie T w kodzie wybranej głowicy. |
| Wymagane chłodzenie | To wykonanie nie ma chłodzenia przez narzędzie. |
Jeżeli potrzebujesz innego wykonania chłodzenia lub pomocy w doborze płytki, podaj materiał detalu, wybrany kod głowicy i sposób zamocowania.
8. Pytania i odpowiedzi
Jakie płytki pasują do tej głowicy?
System PNMU090508. Konkretny gatunek płytki dobierz do materiału i warunków obróbki.
Czy liczba T oznacza liczbę krawędzi płytki?
Nie. T określa liczbę gniazd w głowicy. Dwustronna płytka PNMU090508 ma 10 krawędzi skrawających.
Czy głowica ma chłodzenie wewnętrzne?
To wykonanie nie ma chłodzenia przez narzędzie. Zapytaj o korpus z chłodzeniem wewnętrznym, jeżeli wymaga go Twoje zastosowanie.
Gdzie sprawdzić wymiary wybranego rozmiaru?
Na karcie przypisanej do wybranego wariantu. Zawiera średnicę głowicy, mocowanie i liczbę gniazd; wspólne zdjęcie jest poglądowe.
Czy podane parametry można stosować bez prób?
Są to wartości wyjściowe. Dostosuj je do płytki, materiału, maszyny i zamocowania, kontrolując przebieg próbnej obróbki.
Produkty powiązane
-
CDCF-33878
 Płytki frezerskie 5.00
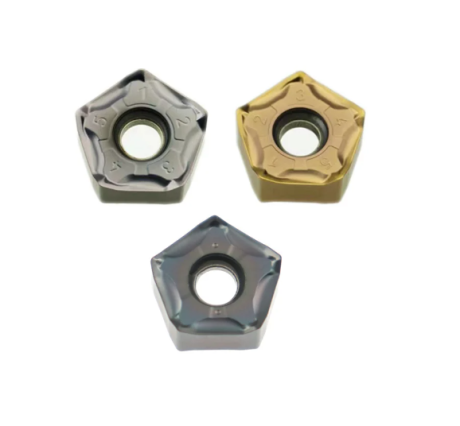
Płytki wieloostrzowe 10 krawędzi PNMU 090508 (10szt.)
-
95FF-903C5
Głowica do planowania MFPN66 z chłodzeniem wewnętrznym na płytki PNMU090508 - chwyt nasadzany FMB


Nasze bestsellery
-
Bestseller
Śruba mocująca TORX, klasa 12.9, śrubki mocujące
M1,6x4 M1,8x4 standard M1,8x4 do głowic EXN02 M2x4 M2x5 + 35 więcejCena 1,05 złCena 0,85 złbez VAT -
Bestseller
 Frezy 4-ostrzowe 5.00
Frez VHM TiSiN 4-ostrzowy Z4 do stali i nierdzewki 55HRC, fi 1-20 mm VERSAMILL
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x9x3Dx50L + 52 więcejCena 17,67 złCena 14,37 złbez VAT -
Bestseller
 Frezy 3-ostrzowe 0.00
Frez 3-ostrzowy VHM DLC, DuraEdge3 Alu
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x9x3Dx50L + 40 więcejCena 29,52 złCena 24,00 złbez VAT -
Bestseller
 Płytki frezerskie 5.00
Płytki wieloostrzowe LNMU 0303ZER high feed, odporne na zużycie LNMU0303
LNMU0303ZER PM6625 LNMU0303ZER PM6325 LNMU0303ZER PM6125 LNMU0303ZER PM6525 LNMU0303ZER SG8255 + 4 więcejCena 146,00 złCena 118,70 złbez VAT -
Bestseller
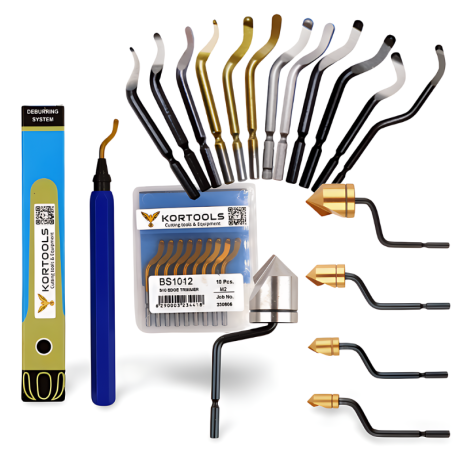
Ostrza do gratowania HSS, różne rodzaje - zamiennik NOGA
BS1010 (10 szt.) BS1012 (10 szt.) BS2010 (10 szt.) BS2012 (10 szt.) BS3010 (10 szt.) + 26 więcejCena 50,43 złCena 41,00 złbez VAT -
Bestseller
 Frezy 1-ostrzowe 0.00
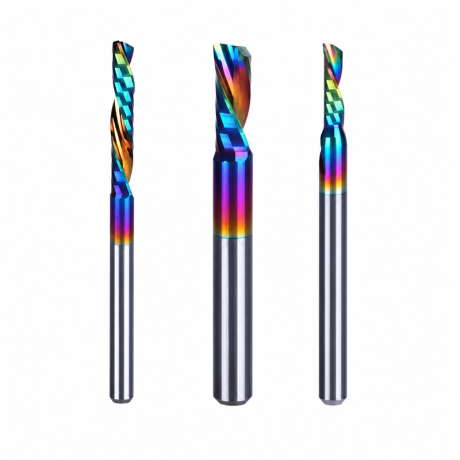
Frez jednoostrzowy DownCut negatyw VHM DLC do aluminium, PVC, plexi i tworzyw
Ø1x3x3.175Dx38L Ø1x5x3.175Dx38L Ø1.5x4x3.175Dx38L Ø1.5x5x3Dx38L Ø1.5x7x3.175Dx38L + 32 więcejCena 34,00 złCena 27,64 złbez VAT -
Bestseller
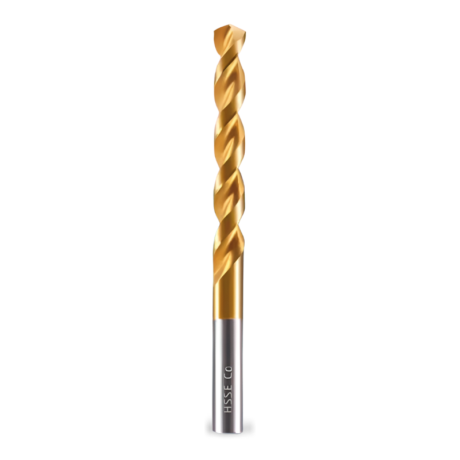
Wiertło kobaltowe HSSE-Co8 - TiN- HSS M42, mocne, odporne na zużycie
Ø0.5 Ø0.6 Ø0.7 Ø0.8 Ø0.9 + 138 więcejCena 8,40 złCena 6,83 złbez VAT -
Bestseller
Frez teowy VHM frez węglikowy do rowków - TiSiN
Ø2x0.3Hx50L Ø2x0.4Hx50L Ø2x0.5Hx50L Ø2x0.6Hx50L Ø2x0.7Hx50L + 179 więcejCena 36,90 złCena 30,00 złbez VAT -
Bestseller
 Frezy do gwintowania 0.00
Frez do gwintowania M0.8-M20 - jednoostrzowy TiSiN
M0.8x0.2x50L - TiSiN M1.0x0.25x50L - TiSiN M1.4x0.3x50L - TiSiN M1.2x0.25x50L - TiSiN M1.6x0.35x50L - TiSiN + 38 więcejCena 57,81 złCena 47,00 złbez VAT -
Bestseller

 Pogłębiacze stożkowe 0.00
Pogłębiacz stożkowy 3-ostrzowy Fi4.5-fi60, 90° - HSS-CO - 5% kobaltu, chwyt walcowy
Ø4.5 x 4 x 90° x 40L Ø5 x 5 x 90° x 45L Ø6.3 x 5 x 90° x 45L Ø8.3 x 6 x 90° x 50L Ø10.4 x 6 x 90° x 50L + 12 więcejCena 21,00 złCena 17,07 złbez VAT -
Bestseller
 Frezy 4-ostrzowe 5.00
Frez trzpieniowy 4-ostrzowy VHM HYPERCUT
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x9x3Dx50L + 42 więcejCena 27,98 złCena 22,75 złbez VAT -
Bestseller
 Frezy 4-ostrzowe 0.00
Frez trzpieniowy 4-ostrzowy VHM TiSiN gryzak
Ø4x12x4Dx50L Ø5x13x5Dx50L Ø6x15x6Dx50L Ø8x20x8Dx60L Ø10x25x10Dx75L + 14 więcejCena 43,05 złCena 35,00 złbez VAT -
Bestseller
 Frezy promieniowe 0.00
Frez torusowy promieniowy 4-ostrzowy VHM, TiSiN, do 55HRC
Ø1xR0.1x4Dx50L Ø1xR0.2x4Dx50L Ø1xR0.3x4Dx50L Ø1.5xR0.1x4Dx50L Ø1.5xR0.2x4Dx50L + 151 więcejCena 28,29 złCena 23,00 złbez VAT -
Bestseller
 Frezy fazowe 0.00
Fazownik VHM węglik nakiełek 2/3-ostrzowy TiSiN, 30° 40° 45° 50° 60° 70° 80° 90° 100° 110° 120° 130° 140° 150°
3x50Lx30°2T 4x50Lx30°2T 5x50Lx30°2T 6x50Lx30°2T 8x60Lx30°2T + 146 więcejCena 36,30 złCena 29,51 złbez VAT -
Bestseller
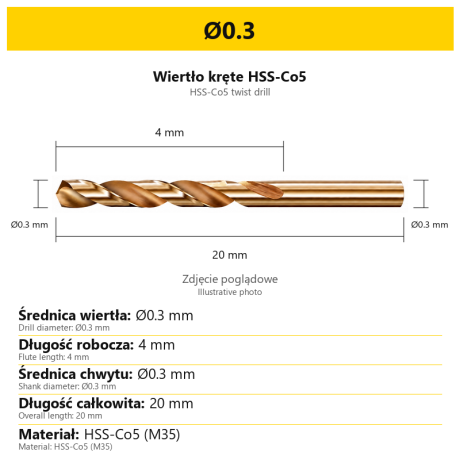
Wiertło HSSCo5 – HSS-E M35 wysokowydajne wiertło HSS z 5% kobaltu odporne na zużycie
Ø0.3 Ø0.4 Ø0.5 Ø0.6 Ø0.7 + 150 więcejCena 6,00 złCena 4,88 złbez VAT -
Bestseller

 Frezy 3-ostrzowe 0.00
Frez 3-ostrzowy VHM DLC, TriMill DLC AL
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x8x3Dx50L + 38 więcejCena 22,15 złCena 18,01 złbez VAT


 Zaloguj przez Facebooka
 Zaloguj przez Google


