


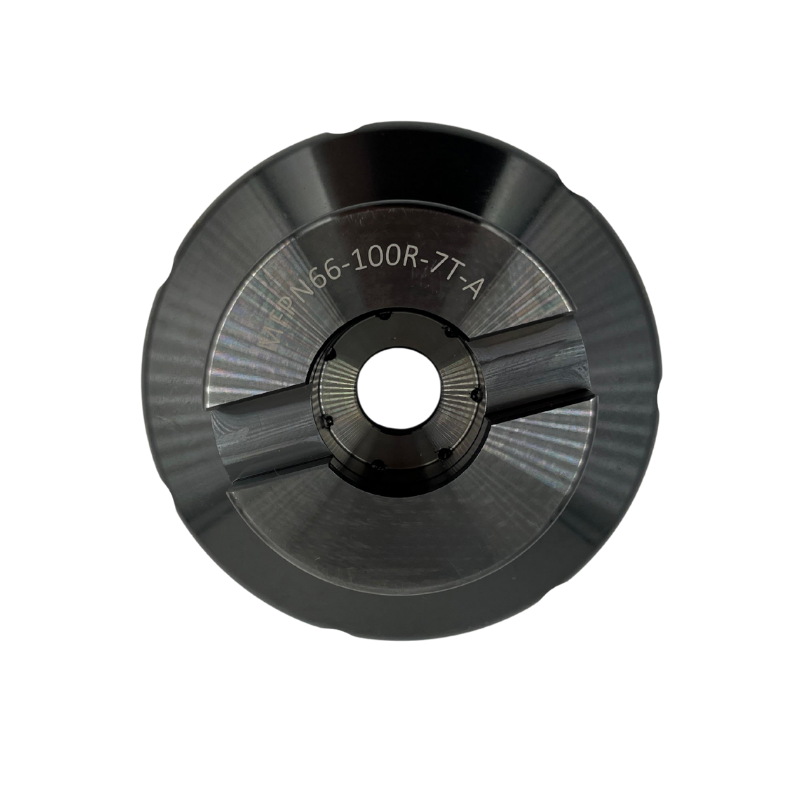


Głowica do planowania MFPN66 z chłodzeniem wewnętrznym na płytki PNMU090508 - chwyt nasadzany FMB
Ceny podane bez kosztów dostawy.
Ceny podane bez kosztów dostawy.
Zapytaj o produkt

Administratorem danych osobowych jest Kortools. Przetwarzamy je w celu przesłania odpowiedzi na zapytanie. Więcej informacji dotyczących przetwarzania danych osobowych znajduje się w polityce prywatności.
Wybierz wariant produktu:
Poszczególne warianty mogą różnić się ceną
Kod produktu: 95FF-903C5
Opis produktu
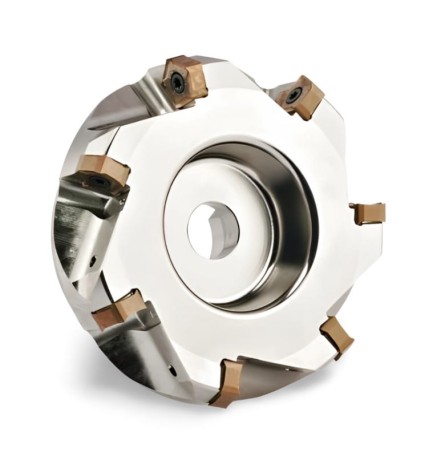
Kąt przystawienia 66° • chłodzenie wewnętrzne • mocowanie nasadzane FMB
Nasadzana głowica MFPN66 do planowania powierzchni i obróbki zgrubnej z wysokimi wartościami posuwu. Korpus ze stali 42CrMo współpracuje z dwustronnymi płytkami PNMU090508 o dziesięciu krawędziach skrawających. Kąt przystawienia wynosi 66°. Otwory wewnętrzne umożliwiają doprowadzenie chłodziwa przez oprawkę i narzędzie.
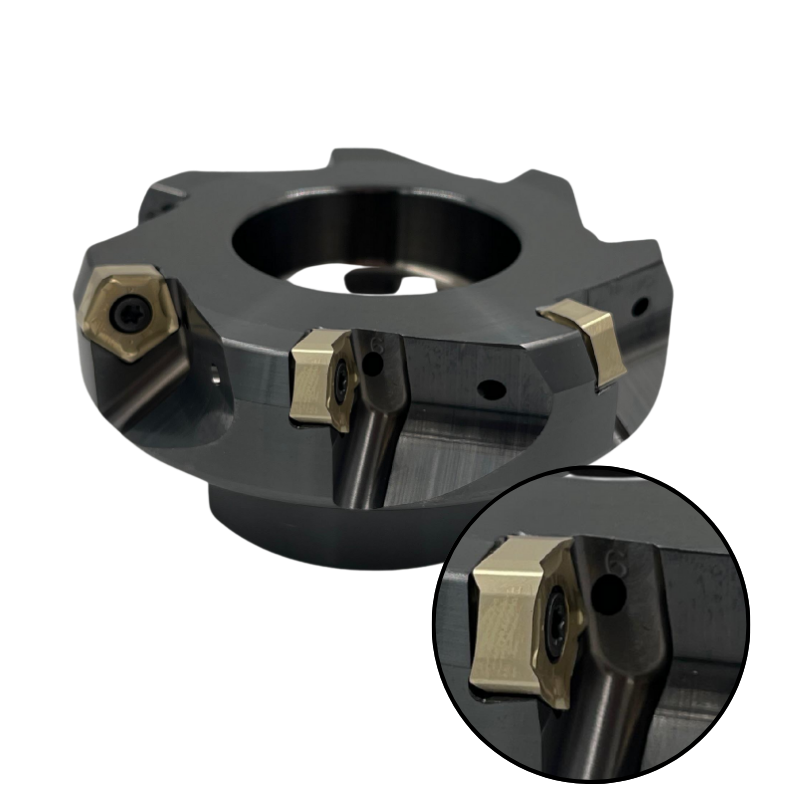
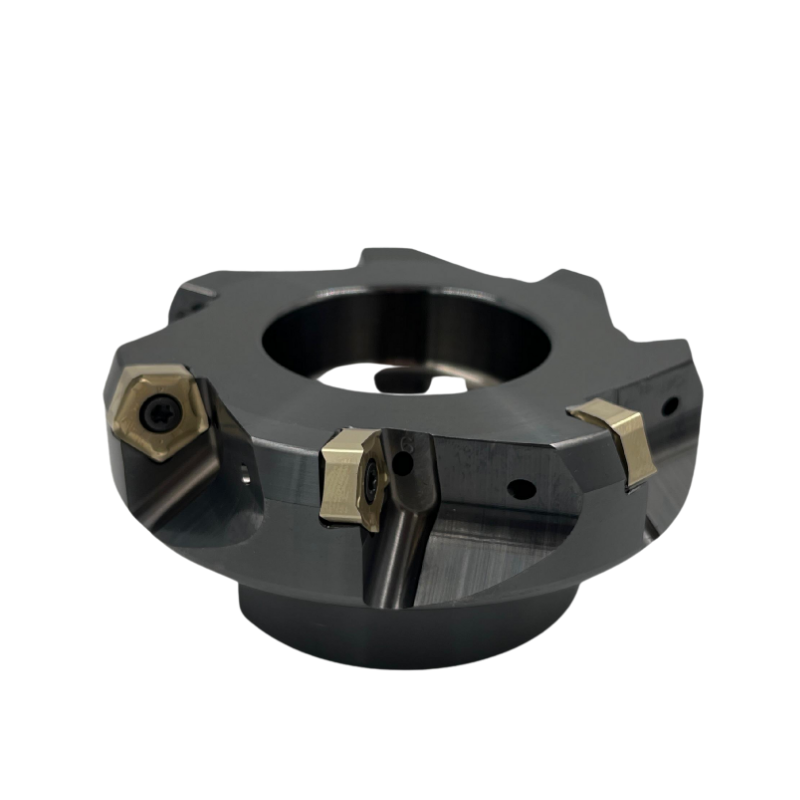
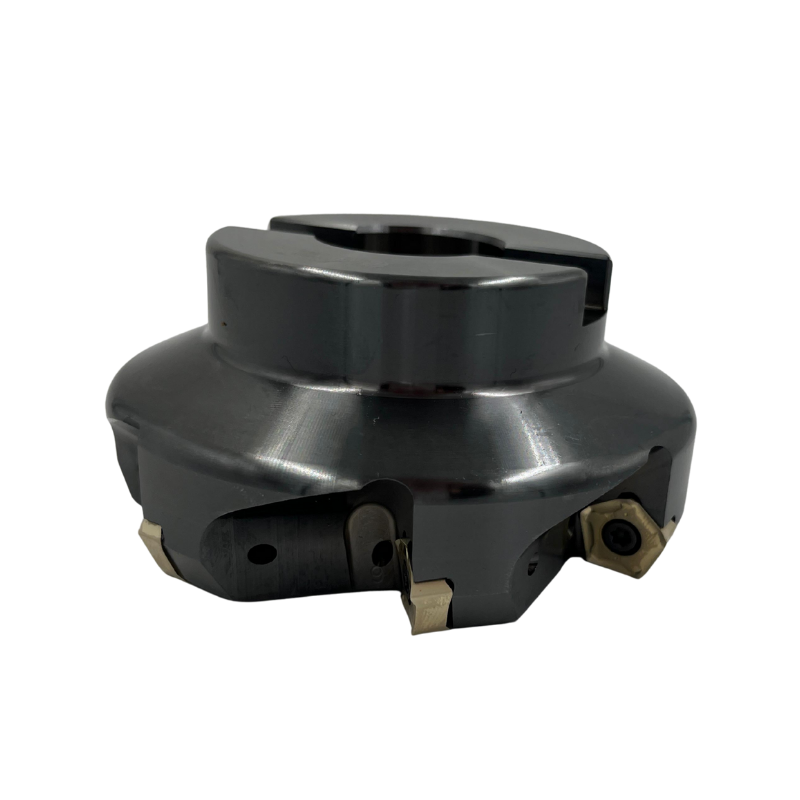
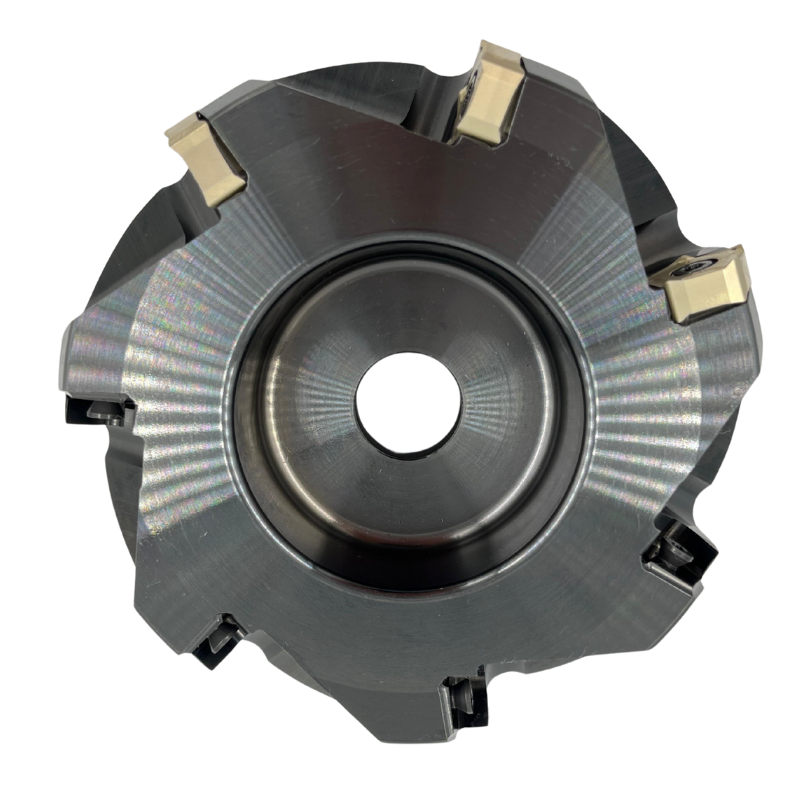
Przedmiotem sprzedaży jest jedna głowica bez płytek skrawających. Płytki są dobierane i kupowane osobno. Fotografie pokazują głowicę po uzbrojeniu; są poglądowe i nie odwzorowują rozmiarów w skali. Dane wybranego wariantu określają średnicę, otwór mocujący i liczbę gniazd.
Zastosowanie i dobór materiału
| Operacja | Przeznaczenie i warunki |
|---|---|
| Planowanie czołowe | Frezowanie powierzchni płaskich głowicą o kącie przystawienia 66°. Geometria tej rodziny służy do obróbki płaszczyzn. |
| Obróbka zgrubna | Usuwanie naddatku przy posuwie, głębokości i szerokości skrawania dobranych do płytki oraz sztywności układu. |
| Obróbka z wysokim posuwem | Dobór posuwu zależy od geometrii i gatunku płytki, materiału detalu oraz możliwości obrabiarki. |
| Frezowanie wgłębne | Wyłącznie w odpowiednio przygotowanych warunkach technologicznych. Możliwości wejścia w materiał trzeba potwierdzić dla uzbrojonego narzędzia i zaplanowanej ścieżki. |
System stosuje się do stali, stali nierdzewnej, żeliwa oraz wybranych stopów specjalnych po dobraniu odpowiedniego gatunku płytki. Materiał korpusu 42CrMo nie określa gatunku węglika ani powłoki płytki. Płytkę dobieraj do konkretnego materiału detalu, charakteru skrawania i wymaganej jakości powierzchni.
Budowa korpusu i system płytek
Korpus MFPN66 ma mocowanie nasadzane FMB, centralny otwór osadczy oraz gniazda rozmieszczone na obwodzie. W gniazdach pracują wymienne płytki z rodziny PNMU090508. Płytka jest mocowana śrubą, a po zużyciu jednej krawędzi można wykorzystać następną krawędź tej samej płytki.
Dziesięć krawędzi dotyczy pojedynczej płytki, nie liczby gniazd ani liczby płytek w korpusie. Głowica ma od czterech do siedmiu gniazd, zależnie od średnicy. Kąt 66° określa geometrię rodziny; nie jest kątem 90° do wykonywania prostych naroży.
Parametry techniczne
| Parametr | Wartość / wykonanie |
|---|---|
| Rodzina / kąt | MFPN66 / 66° |
| Korpus / chłodzenie | 42CrMo / chłodzenie wewnętrzne |
| System płytek | PNMU090508; płytka dwustronna z 10 krawędziami |
| Mocowanie / otwory | Nasadzane FMB; Ø22, Ø27 lub Ø32 mm |
| Średnice / gniazda | Ø50–Ø100 mm / 4–7 gniazd, zależnie od wariantu |
| Maksymalna głębokość APMX | 5 mm |
| Śruby / klucz | M4x10 / T15 |
| Jednostka sprzedaży | 1 głowica bez płytek skrawających |
APMX=5 mm oznacza maksymalną głębokość skrawania podaną dla rodziny narzędzia. Nie jest zalecaną głębokością każdej operacji. Wartości robocze dobierz do płytki, materiału, mocy wrzeciona, zamocowania i rzeczywistego zaangażowania głowicy. OAL określa wysokość całej głowicy w osi mocowania, a nie długość krawędzi skrawającej.
Wymiary i mocowanie FMB
| Średnica DC / gniazda | Otwór DCB | OAL | DCCB / KWW | Typ |
|---|---|---|---|---|
| Ø50 mm / 4 | Ø22 mm | 40 mm | 17 / 10.4 mm | A |
| Ø63 mm / 5 | Ø22 mm | 40 mm | 17 / 10.4 mm | A |
| Ø80 mm / 6 | Ø27 mm | 50 mm | 34 / 12.4 mm | A |
| Ø100 mm / 7 | Ø32 mm | 50 mm | 42 / 14.4 mm | A |
DC to średnica skrawania, DCB to średnica otworu mocującego, a OAL oznacza wysokość całkowitą. DCCB i KWW są pomocniczymi oznaczeniami wymiarów montażowych. Wszystkie wymiary liniowe w tabeli podano w milimetrach. Wykonania w tym zestawieniu odpowiadają geometrii montażowej typu A.
Oprawkę FMB dobierz do otworu głowicy: Ø22 mm dla średnic Ø50 i Ø63, Ø27 mm dla Ø80 oraz Ø32 mm dla Ø100. Sprawdź również współpracujące powierzchnie mocowania i zabieraki. Średnica skrawania nie jest średnicą otworu osadczego. Samo oznaczenie FMB nie zastępuje porównania wymiarów głowicy i oprawki.
Chłodziwo musi mieć drożną drogę przez wrzeciono lub właściwy układ doprowadzenia, oprawkę i korpus. Sama obecność otworów w głowicy nie zapewnia chłodzenia przez narzędzie, gdy oprawka nie obsługuje tego zasilania. Przed obróbką sprawdź doprowadzenie chłodziwa do strefy skrawania.
Jak czytać oznaczenie wariantu
Przykład: MFPN66-63-22-5T. Zapis kolejno identyfikuje rodzinę głowicy, średnicę skrawania, otwór mocujący i liczbę gniazd płytek. Nazwa wariantu i jego karta opisują to samo wykonanie.
| Fragment kodu | Znaczenie |
|---|---|
| MFPN66 | Rodzina nasadzanych głowic o kącie przystawienia 66°. |
| 63 | Średnica skrawania Ø63 mm. |
| 22 | Otwór mocujący Ø22 mm. |
| 5T | Pięć gniazd na płytki. |
Liczba przy literze T określa liczbę gniazd w korpusie. Nie oznacza liczby krawędzi dostępnych na pojedynczej płytce. Wysokość OAL oraz pozostałe wymiary montażowe odczytuj z tabeli wymiarów. Kod nie zawiera gatunku płytki, jej powłoki ani parametrów skrawania.
Parametry pracy i przygotowanie narzędzia
Przykładowe parametry dla stali C55: Vc=250 m/min, fz=0.4 mm/ząb, ap=2 mm, ae=70 mm. Jest to przykład technologiczny, wymagający dopasowania do płytki i warunków obróbki; nie stanowi uniwersalnych nastaw dla całej rodziny.
| Symbol | Wartość przykładowa | Znaczenie |
|---|---|---|
| Vc | 250 m/min | Prędkość skrawania. |
| fz | 0.4 mm/ząb | Posuw na jeden ząb, a nie posuw minutowy maszyny. |
| ap | 2 mm | Głębokość skrawania w przykładzie; poniżej APMX 5 mm. |
| ae | 70 mm | Szerokość skrawania; ten przykład dotyczy głowicy Ø80 lub Ø100, nie Ø50 ani Ø63. |
- Dobierz gatunek i geometrię płytki PNMU090508 do materiału detalu.
- Oczyść gniazda i powierzchnie osadcze przed zamontowaniem płytek oraz głowicy.
- Sprawdź pełne osadzenie płytek, stan śrub M4x10 i zgodność klucza T15.
- Zweryfikuj sztywność mocowania, bicie narzędzia i drożność chłodzenia.
- Dobierz posuw, prędkość, ap oraz ae do możliwości obrabiarki i przeprowadź kontrolowaną próbę obróbki.
Przy zmianie średnicy głowicy zmienia się zależność między prędkością skrawania i obrotami, a liczba gniazd wpływa na posuw minutowy przy tym samym posuwie na ząb. Dlatego zestawu parametrów nie należy kopiować bez przeliczenia do innej średnicy lub innej liczby gniazd. Przy frezowaniu wgłębnym sprawdź osobno możliwości płytki oraz ścieżkę wejścia.
Komplet i elementy dobierane osobno
| Element | Zakres produktu |
|---|---|
| W zestawie | 1 korpus MFPN66 z chłodzeniem wewnętrznym, klucz T15 oraz śruby M4x10. |
| Płytki skrawające | Sprzedawane osobno; kompatybilny system PNMU090508. |
| Oprawka FMB | Dobierana osobno do otworu i geometrii montażowej głowicy. |
Fotografia z zamontowanymi płytkami przedstawia uzbrojone narzędzie. Płytki widoczne na zdjęciu nie są częścią sprzedawanego korpusu. Przed rozpoczęciem pracy potrzebne są odpowiednie płytki oraz oprawka współpracująca z mocowaniem FMB i chłodzeniem wewnętrznym.
Najczęstsze pytania
Czy płytki są w zestawie?
Nie. Przedmiotem sprzedaży jest korpus głowicy, klucz T15 i śruby M4x10. Płytki PNMU090508 są sprzedawane osobno.
Czy wszystkie warianty mają chłodzenie wewnętrzne?
Tak. W tej aukcji warianty mają chłodzenie wewnętrzne. Do wykorzystania go potrzebny jest odpowiedni układ doprowadzenia i oprawka.
Czy głowica Ø63 ma pięć czy sześć gniazd?
Wariant Ø63 z chłodzeniem wewnętrznym ma pięć gniazd. Kieruj się oznaczeniem 5T w wariantowniku.
Co oznacza dziesięć krawędzi?
Dziesięć krawędzi skrawających dotyczy jednej dwustronnej płytki. Liczbę gniazd głowicy podaje oznaczenie przy literze T.
Czy można użyć identycznych parametrów dla każdej średnicy?
Parametry wymagają dopasowania do średnicy, liczby gniazd, płytki i warunków pracy. Przykład C55 z ae=70 mm nie dotyczy głowic Ø50 ani Ø63.
Produkty powiązane
-
CDCF-33878
 Płytki frezerskie 5.00
Płytki wieloostrzowe 10 krawędzi PNMU 090508 (10szt.)
-
95FF-903C4Bestseller
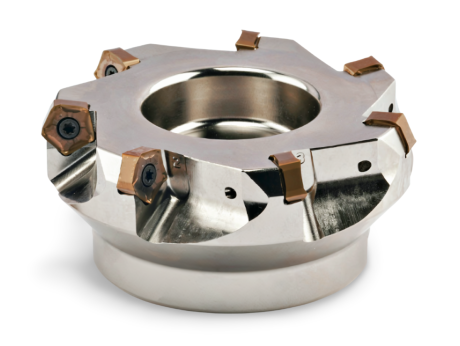
Głowica do planowania MFPN66 na płytki PNMU090508 - chwyt nasadzany FMB


Nasze bestsellery
-
Bestseller
Śruba mocująca TORX, klasa 12.9, śrubki mocujące
M1,6x4 M1,8x4 standard M1,8x4 do głowic EXN02 M2x4 M2x5 + 35 więcejCena 1,05 złCena 0,85 złbez VAT -
Bestseller
 Frezy 4-ostrzowe 5.00
Frez VHM TiSiN 4-ostrzowy Z4 do stali i nierdzewki 55HRC, fi 1-20 mm VERSAMILL
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x9x3Dx50L + 52 więcejCena 17,67 złCena 14,37 złbez VAT -
Bestseller
 Frezy 3-ostrzowe 0.00
Frez 3-ostrzowy VHM DLC, DuraEdge3 Alu
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x9x3Dx50L + 40 więcejCena 29,52 złCena 24,00 złbez VAT -
Bestseller
 Płytki frezerskie 5.00
Płytki wieloostrzowe LNMU 0303ZER high feed, odporne na zużycie LNMU0303
LNMU0303ZER PM6625 LNMU0303ZER PM6325 LNMU0303ZER PM6125 LNMU0303ZER PM6525 LNMU0303ZER SG8255 + 4 więcejCena 146,00 złCena 118,70 złbez VAT -
Bestseller
Ostrza do gratowania HSS, różne rodzaje - zamiennik NOGA
BS1010 (10 szt.) BS1012 (10 szt.) BS2010 (10 szt.) BS2012 (10 szt.) BS3010 (10 szt.) + 26 więcejCena 50,43 złCena 41,00 złbez VAT -
Bestseller
 Frezy 1-ostrzowe 0.00
Frez jednoostrzowy DownCut negatyw VHM DLC do aluminium, PVC, plexi i tworzyw
Ø1x3x3.175Dx38L Ø1x5x3.175Dx38L Ø1.5x4x3.175Dx38L Ø1.5x5x3Dx38L Ø1.5x7x3.175Dx38L + 32 więcejCena 34,00 złCena 27,64 złbez VAT -
Bestseller
Wiertło kobaltowe HSSE-Co8 - TiN- HSS M42, mocne, odporne na zużycie
Ø0.5 Ø0.6 Ø0.7 Ø0.8 Ø0.9 + 138 więcejCena 8,40 złCena 6,83 złbez VAT -
Bestseller
Frez teowy VHM frez węglikowy do rowków - TiSiN
Ø2x0.3Hx50L Ø2x0.4Hx50L Ø2x0.5Hx50L Ø2x0.6Hx50L Ø2x0.7Hx50L + 179 więcejCena 36,90 złCena 30,00 złbez VAT -
Bestseller
 Frezy do gwintowania 0.00
Frez do gwintowania M0.8-M20 - jednoostrzowy TiSiN
M0.8x0.2x50L - TiSiN M1.0x0.25x50L - TiSiN M1.4x0.3x50L - TiSiN M1.2x0.25x50L - TiSiN M1.6x0.35x50L - TiSiN + 38 więcejCena 57,81 złCena 47,00 złbez VAT -
Bestseller

 Pogłębiacze stożkowe 0.00
Pogłębiacz stożkowy 3-ostrzowy Fi4.5-fi60, 90° - HSS-CO - 5% kobaltu, chwyt walcowy
Ø4.5 x 4 x 90° x 40L Ø5 x 5 x 90° x 45L Ø6.3 x 5 x 90° x 45L Ø8.3 x 6 x 90° x 50L Ø10.4 x 6 x 90° x 50L + 12 więcejCena 21,00 złCena 17,07 złbez VAT -
Bestseller
 Frezy 4-ostrzowe 5.00
Frez trzpieniowy 4-ostrzowy VHM HYPERCUT
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x9x3Dx50L + 42 więcejCena 27,98 złCena 22,75 złbez VAT -
Bestseller
 Frezy 4-ostrzowe 0.00
Frez trzpieniowy 4-ostrzowy VHM TiSiN gryzak
Ø4x12x4Dx50L Ø5x13x5Dx50L Ø6x15x6Dx50L Ø8x20x8Dx60L Ø10x25x10Dx75L + 14 więcejCena 43,05 złCena 35,00 złbez VAT -
Bestseller
 Frezy promieniowe 0.00
Frez torusowy promieniowy 4-ostrzowy VHM, TiSiN, do 55HRC
Ø1xR0.1x4Dx50L Ø1xR0.2x4Dx50L Ø1xR0.3x4Dx50L Ø1.5xR0.1x4Dx50L Ø1.5xR0.2x4Dx50L + 151 więcejCena 28,29 złCena 23,00 złbez VAT -
Bestseller
 Frezy fazowe 0.00
Fazownik VHM węglik nakiełek 2/3-ostrzowy TiSiN, 30° 40° 45° 50° 60° 70° 80° 90° 100° 110° 120° 130° 140° 150°
3x50Lx30°2T 4x50Lx30°2T 5x50Lx30°2T 6x50Lx30°2T 8x60Lx30°2T + 146 więcejCena 36,30 złCena 29,51 złbez VAT -
Bestseller
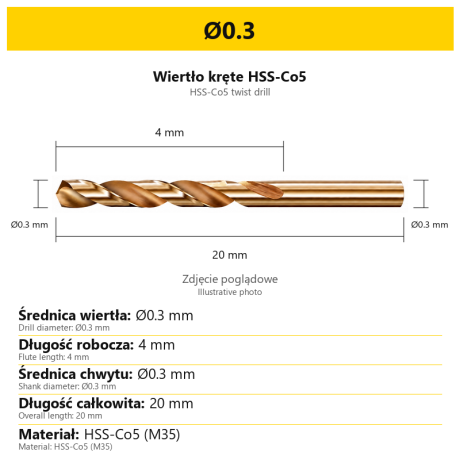
Wiertło HSSCo5 – HSS-E M35 wysokowydajne wiertło HSS z 5% kobaltu odporne na zużycie
Ø0.3 Ø0.4 Ø0.5 Ø0.6 Ø0.7 + 150 więcejCena 6,00 złCena 4,88 złbez VAT -
Bestseller

 Frezy 3-ostrzowe 0.00
Frez 3-ostrzowy VHM DLC, TriMill DLC AL
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x8x3Dx50L + 38 więcejCena 22,15 złCena 18,01 złbez VAT


 Zaloguj przez Facebooka
 Zaloguj przez Google


