


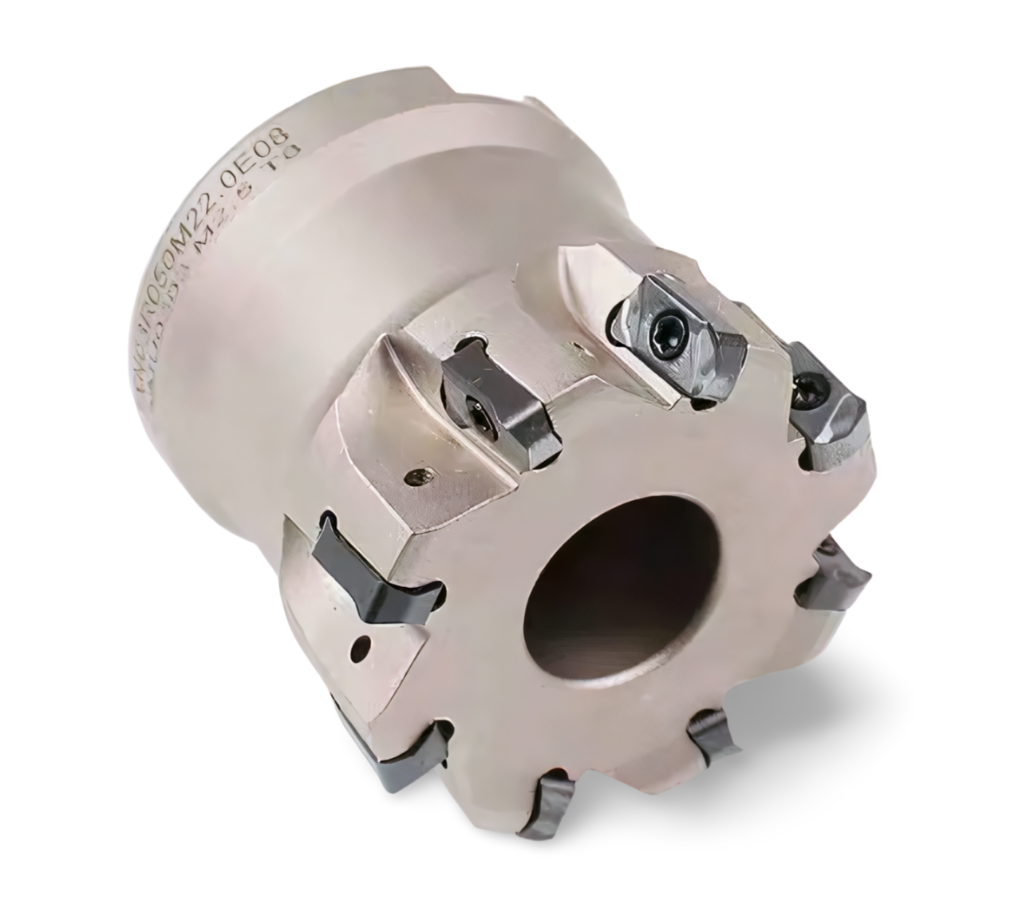
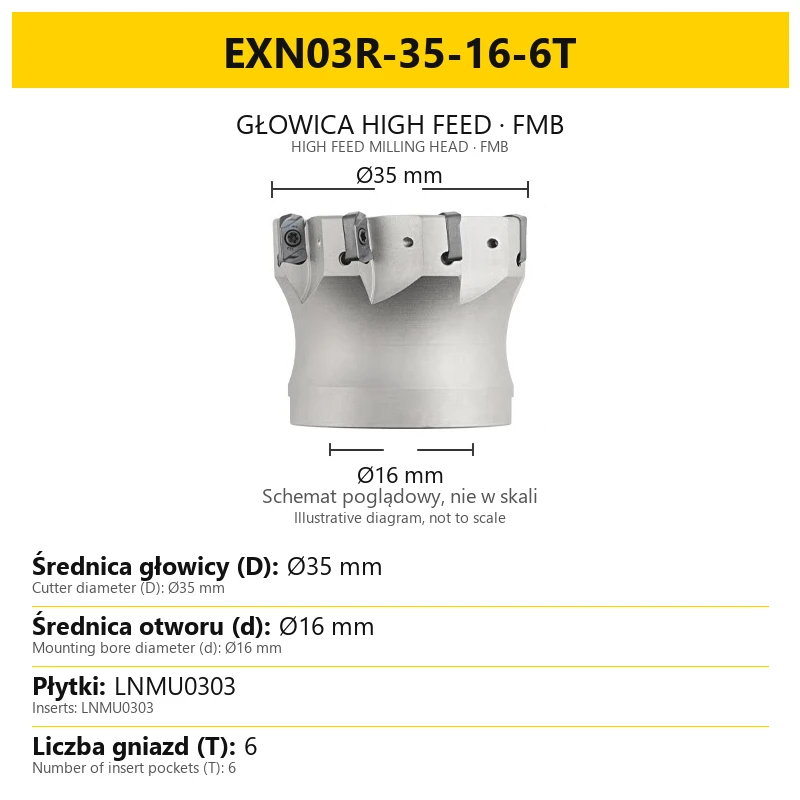
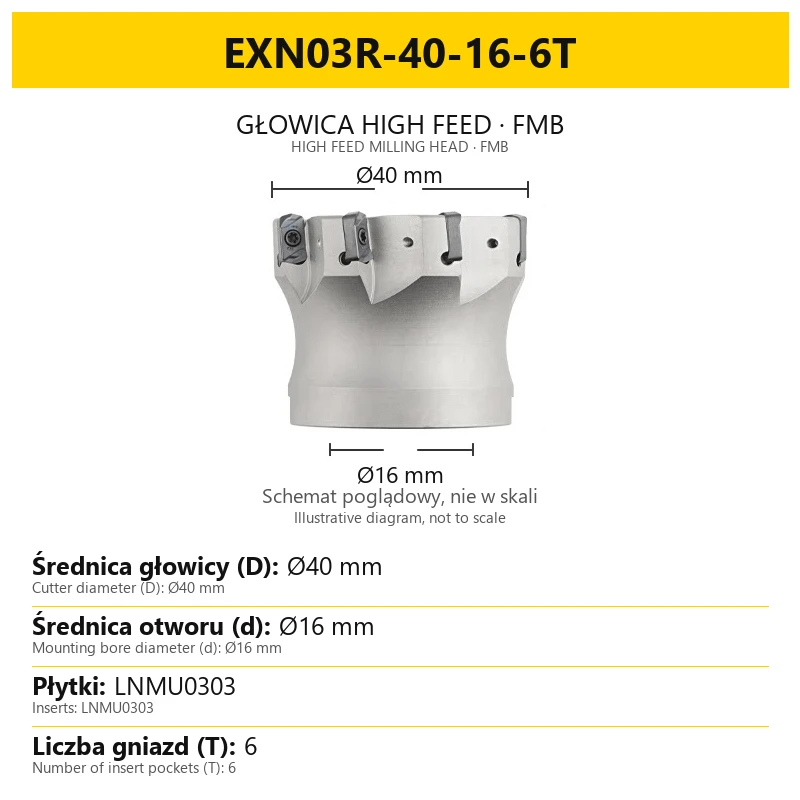
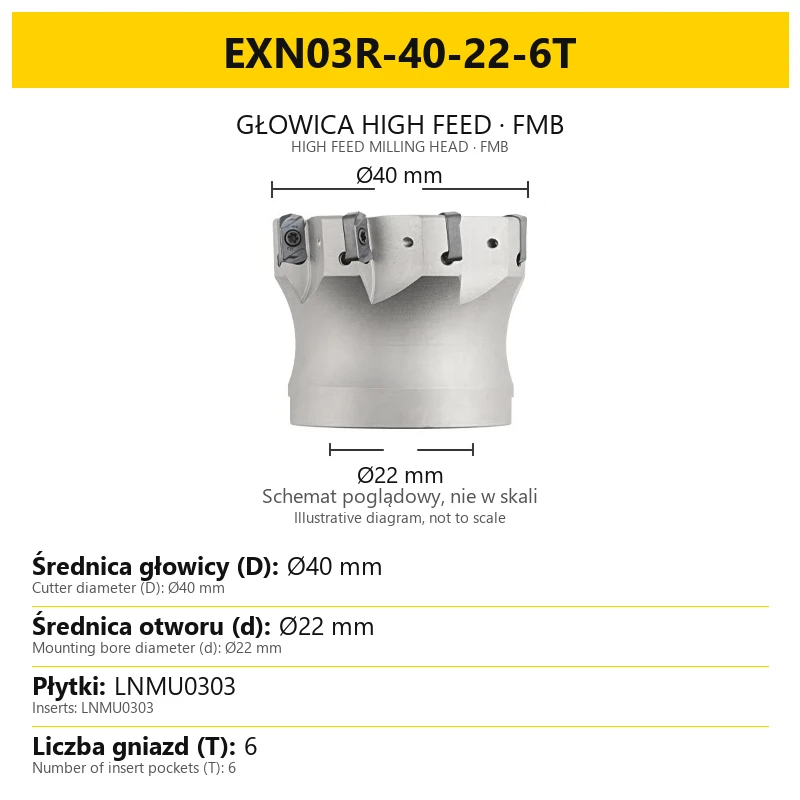
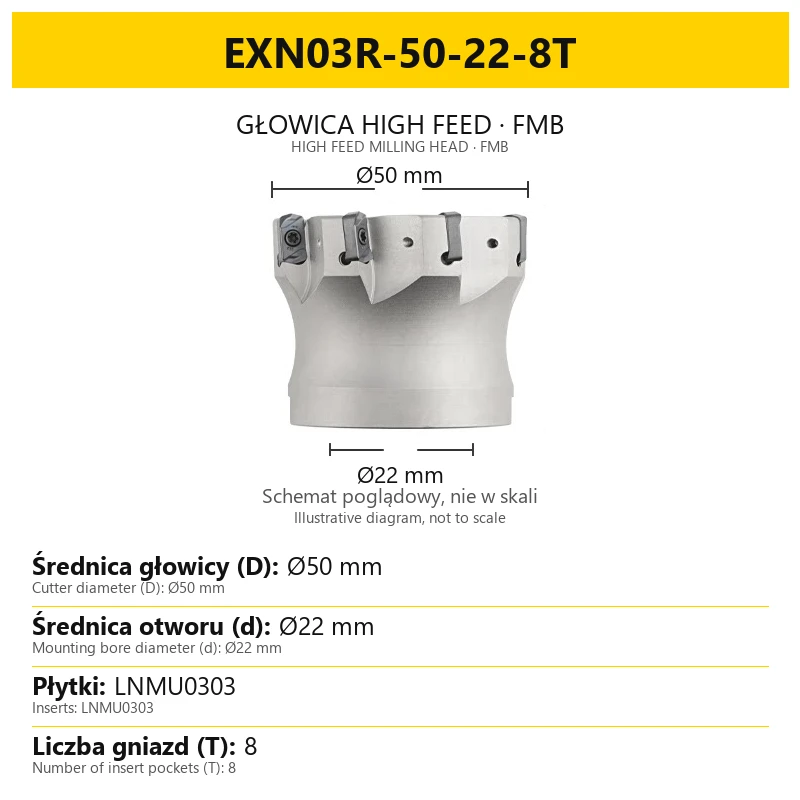
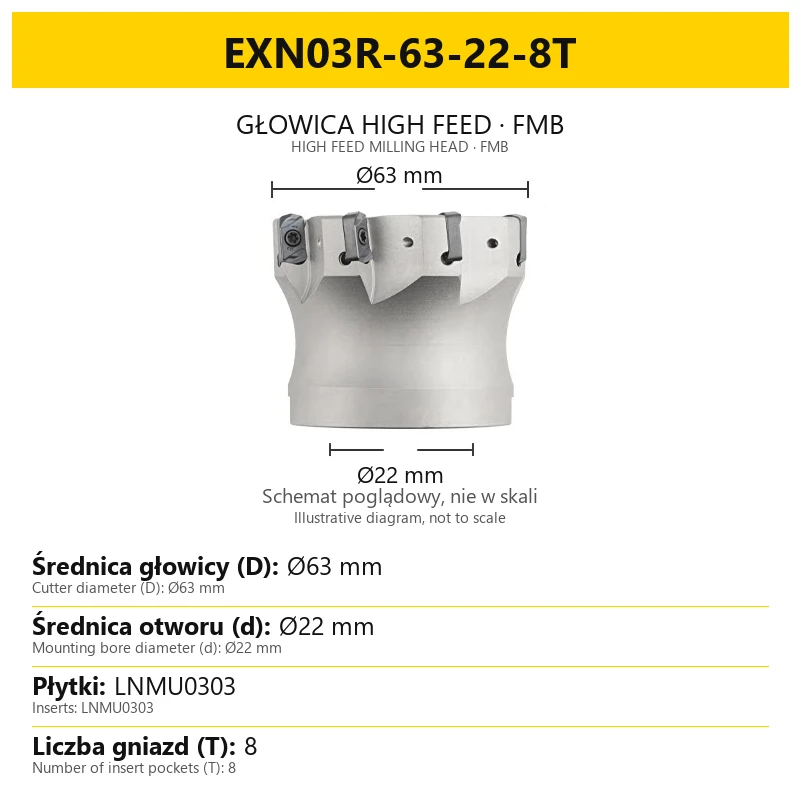
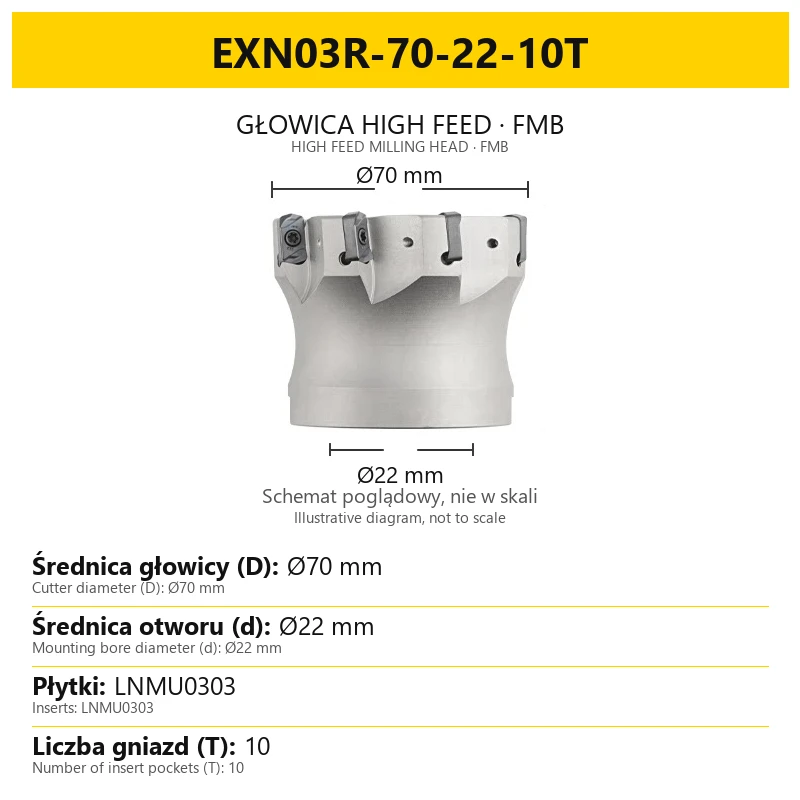
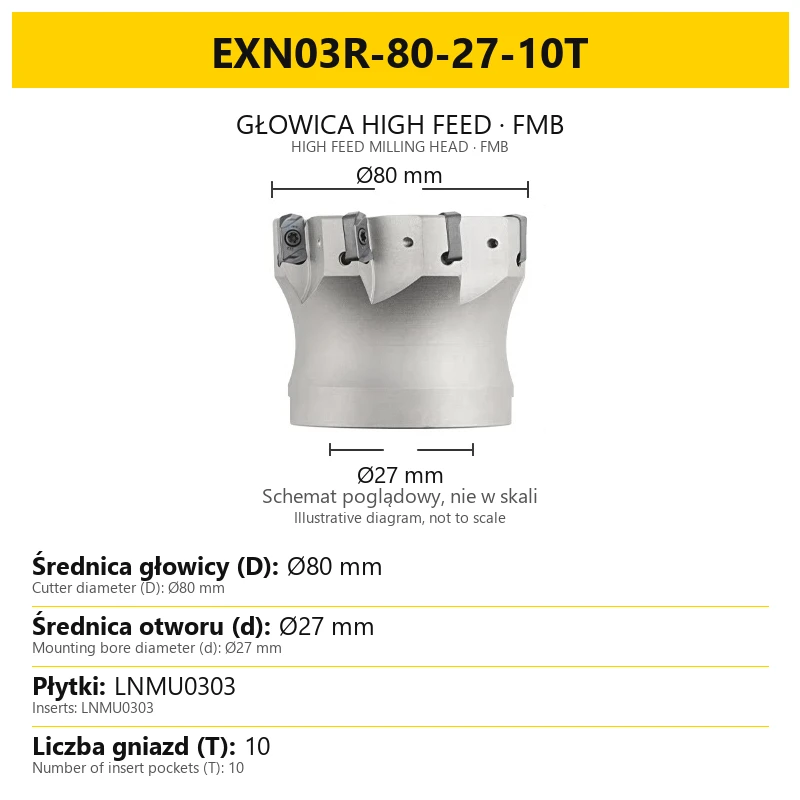
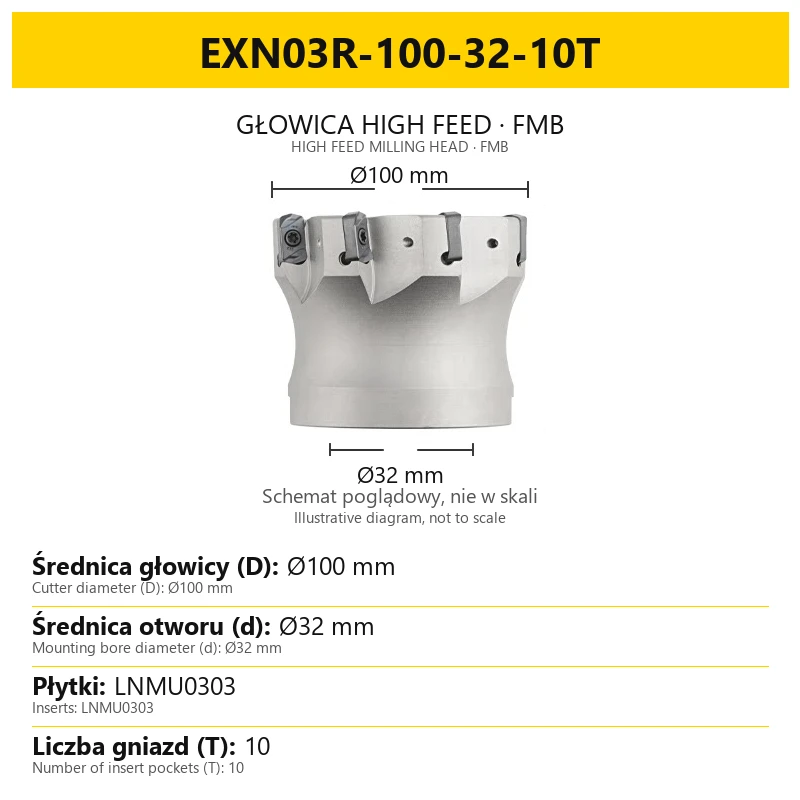
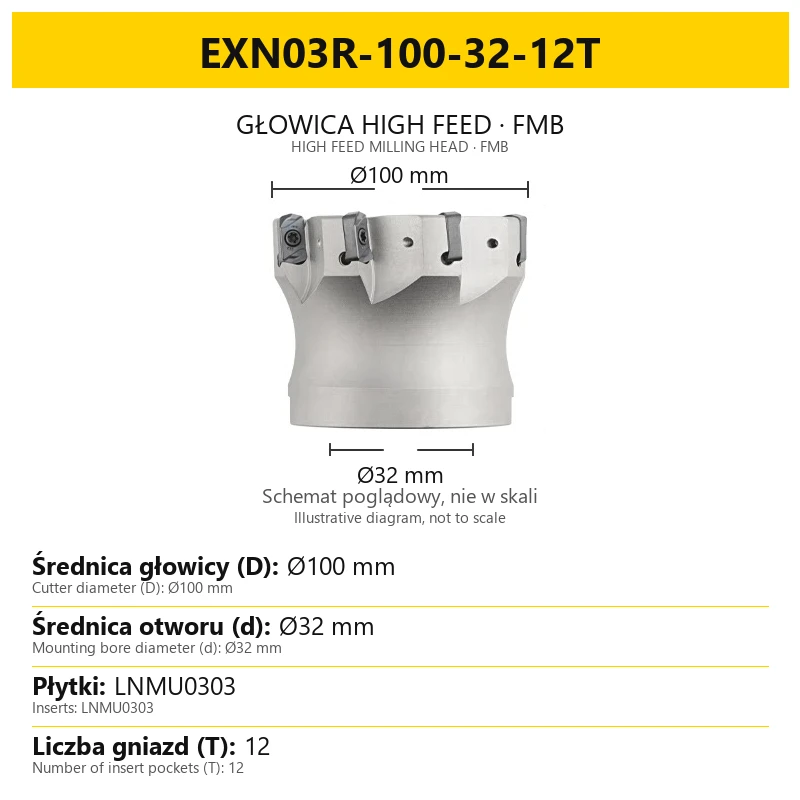


Głowica high feed - EXN03R na płytki LNMU0303 - chwyt nasadzany FMB
Ceny podane bez kosztów dostawy.
Ceny podane bez kosztów dostawy.
Zapytaj o produkt

Administratorem danych osobowych jest Kortools. Przetwarzamy je w celu przesłania odpowiedzi na zapytanie. Więcej informacji dotyczących przetwarzania danych osobowych znajduje się w polityce prywatności.
Wybierz wariant produktu:
Poszczególne warianty mogą różnić się ceną
Kod produktu: F5CB-213DA
Opis produktu
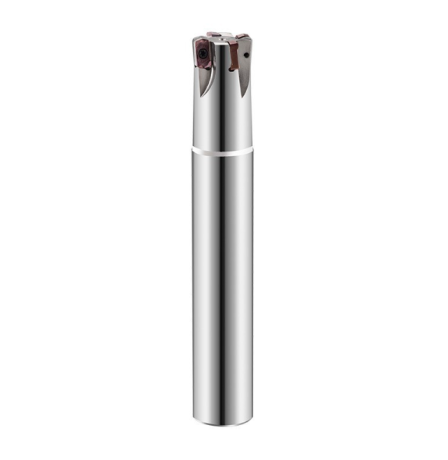
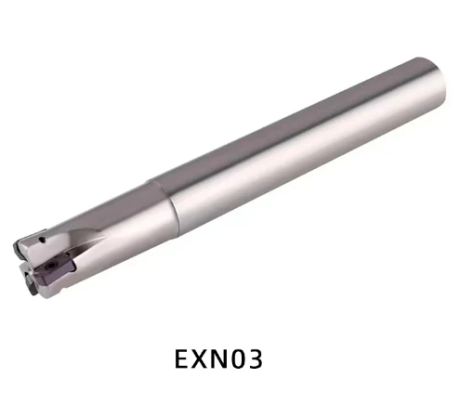
Głowica high feed EXN03R — płytki LNMU0303, mocowanie FMB
Obróbka zgrubna · wysokie posuwy · wymienne płytki
EXN03R to głowica nasadzana do frezowania zgrubnego z wysokimi posuwami. Pracuje na wymiennych płytkach LNMU0303 i jest przeznaczona do usuwania naddatku metodą high feed: przy małej głębokości skrawania i odpowiednio dobranym posuwie na ząb.
Korpus ze stali 42CrMo o twardości 40–42 HRC mocuje się na trzpieniu do głowic nasadzanych FMB. Wybierz średnicę głowicy, średnicę otworu mocującego oraz liczbę gniazd odpowiednią do obróbki i dostępnej oprawki.
1. Jak pracuje głowica high feed
Frezowanie high feed łączy małą głębokość skrawania z wysokim posuwem. Geometria ustawienia płytki sprzyja powstawaniu cienkiego wióra. Pozwala to pracować z większym posuwem na ząb niż w wielu konwencjonalnych operacjach, pod warunkiem dobrania parametrów do płytki i warunków obróbki.
Siły skrawania są kierowane w większym stopniu wzdłuż osi narzędzia, w stronę wrzeciona. Może to ograniczać ugięcie boczne przy większym wysięgu, co jest przydatne podczas usuwania naddatku z głębszych kieszeni. Sztywność oprawki, zamocowanie detalu i prawidłowe odprowadzanie wiórów nadal mają znaczenie.
2. Zastosowanie i dobór materiału
- Usuwanie naddatku i frezowanie zgrubne — praca z wysokimi posuwami przy płytkich przejściach.
- Obróbka kieszeni — usuwanie materiału w dostępnej przestrzeni roboczej; przy większej głębokości uwzględnij zasięg oprawki i odprowadzanie wiórów.
- Obróbka przy większym wysięgu — wykorzystanie charakteru sił high feed, przy zachowaniu możliwie sztywnego zamocowania.
- Plunge milling — frezowanie wgłębne wyłącznie po potwierdzeniu dopuszczalnego sposobu zagłębiania i parametrów dla wybranego zestawu głowica–płytka oraz przygotowaniu odpowiedniej strategii CAM.
Materiał obrabiany dobieraj przez gatunek i geometrię płytki LNMU0303. Sam symbol korpusu nie określa powłoki płytki, łamacza wióra ani dopuszczalnej twardości detalu. Do doboru podaj gatunek materiału, jego twardość, warunki mocowania i planowaną operację.
3. Parametry techniczne
| Parametr | Wartość |
|---|---|
| Rodzaj narzędzia | Głowica nasadzana high feed do obróbki zgrubnej |
| Seria | EXN03R |
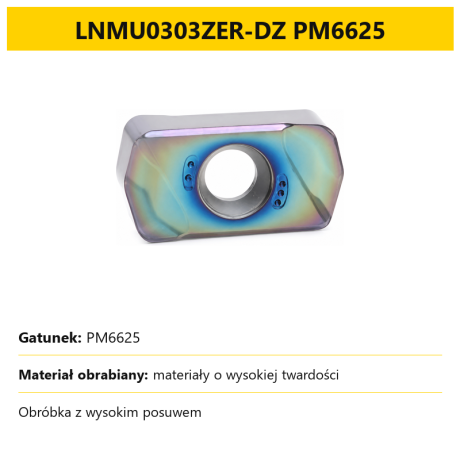
| Płytki | LNMU0303; oznaczenie geometrii w serii: LNMU0303ZER |
| Materiał korpusu | Stal 42CrMo |
| Twardość korpusu | 40–42 HRC |
| Mocowanie | Nasadzane, na trzpieniu FMB |
| Średnica głowicy D | Ø35–100 mm, zależnie od rozmiaru |
| Średnica otworu mocującego d | Ø16, Ø22, Ø27 lub Ø32 mm, zależnie od rozmiaru |
| Liczba gniazd na płytki | 6, 8, 10 lub 12, zależnie od rozmiaru |
| Krawędzie jednej płytki LNMU0303ZER | 4 krawędzie użytkowe |
4. Oznaczenie rozmiaru i mocowanie FMB
Przykład oznaczenia: EXN03R-63-22-8T. Poszczególne elementy określają:
| Fragment oznaczenia | Znaczenie | Wartość w przykładzie |
|---|---|---|
| EXN03R | Seria głowicy | High feed na płytki LNMU0303 |
| 63 | Średnica głowicy D | Ø63 mm |
| 22 | Średnica otworu mocującego d | Ø22 mm |
| 8T | Liczba gniazd / zębów głowicy | 8 |
FMB oznacza mocowanie nasadzane. Głowicę dobierz do właściwego trzpienia frezarskiego, zgodnie ze średnicą otworu mocującego. To średnica d, a nie zewnętrzna średnica D, decyduje o podstawowym dopasowaniu do trzpienia.
Sprawdź także sposób przenoszenia napędu, mocowanie osiowe oraz dostępny zasięg i prześwit całego zestawu. Oznaczenie rozmiaru nie podaje długości oprawki ani długości roboczej zespołu.
5. Płytki LNMU0303 i liczba gniazd
Cztery krawędzie jednej płytki i liczba zębów głowicy to dwie różne wartości. Płytka LNMU0303ZER ma cztery krawędzie użytkowe. Po zużyciu pracującej krawędzi można wykorzystać kolejną, o ile stan płytki na to pozwala.
Oznaczenie 8T opisuje osiem gniazd w korpusie. Głowica pracująca z kompletem płytek ma więc osiem obsadzonych zębów. Cztery krawędzie pojedynczej płytki nie pracują jednocześnie w jednym gnieździe.
Przy zakupie płytek sprawdź pełny symbol, geometrię, gatunek i warunki zastosowania. Prawidłowo dopasowana płytka musi osiadać w gnieździe bez wymuszania i zostać zamocowana zgodnie z wymaganiami jej mocowania.
6. Dobór parametrów skrawania
Obroty i posuw ustalaj dla konkretnego materiału, płytki, średnicy oraz sztywności zestawu. Kontroluj obciążenie wrzeciona i sposób powstawania wióra, a zmianę parametrów oceniaj po próbie obróbki.
Posuw roboczy F = n × Z × fz, gdzie n to obroty wrzeciona w obr/min, Z — liczba efektywnie pracujących zębów, a fz — posuw na ząb w mm/ząb. Ta zależność pozwala przeliczyć posuw po zmianie obrotów lub liczby zębów; nie wyznacza sama dopuszczalnego fz.
Przykład dla głowicy Ø63 mm:
| Parametr | Wartość przykładowa |
|---|---|
| Obroty n | 1000 obr/min |
| Posuw roboczy F | 6000 mm/min |
| Głębokość skrawania ap | 0,8 mm |
| Szerokość skrawania ae | 50 mm |
| Chłodzenie w przykładzie | Na sucho lub sprężone powietrze |
W przedstawionym przykładzie stosowana jest obróbka na sucho lub sprężone powietrze. Ostateczny sposób chłodzenia i odprowadzania wiórów dobierz do materiału oraz zaleceń dla używanej płytki. Nie traktuj tego przykładu jako zakazu stosowania chłodziwa we wszystkich zastosowaniach.
7. Przygotowanie i prowadzenie obróbki
- Sprawdź korpus i gniazda. Usuń wióry i zabrudzenia z powierzchni osadzenia. Skontroluj stan płytek oraz elementów ich mocowania.
- Sprawdź zestaw z oprawką. Dopasuj średnicę mocowania, zamocuj głowicę prawidłowo i ogranicz wysięg do niezbędnego dla danej operacji.
- Przygotuj tor narzędzia. Uwzględnij dojazd, wyjazd, zmianę zaangażowania w narożach oraz miejsce na głowicę i oprawkę. Frezowanie wgłębne wymaga odrębnej weryfikacji strategii.
- Zapewnij usuwanie wiórów. W kieszeniach sprawdzaj, czy wióry nie gromadzą się w strefie skrawania i nie są ponownie przecinane.
- Oddziel zgrubne usuwanie naddatku od wykończenia. Głowicę dobieraj przede wszystkim do procesu high feed; wymagania powierzchni i dokładności uwzględnij w dalszej strategii obróbki.
8. Pytania i materiały wideo
Czy 8T oznacza osiem krawędzi jednej płytki?
Nie. Oznacza osiem gniazd / zębów w korpusie. Płytka LNMU0303ZER ma cztery krawędzie użytkowe.
Czy głowica jest przeznaczona wyłącznie do detali 40–42 HRC?
Nie. To twardość korpusu. Zastosowanie do materiału obrabianego i jego twardości zależy od dobranej płytki oraz parametrów procesu.
Czy wszystkie głowice Ø63 mm pasują na ten sam trzpień?
Zewnętrzna średnica głowicy nie wystarcza do doboru. Sprawdź średnicę otworu mocującego i konstrukcję mocowania; w pokazanym oznaczeniu Ø63 mm otwór ma Ø22 mm.
Czy przykład 6000 mm/min można zastosować do każdego rozmiaru?
Nie. Posuw zależy m.in. od obrotów, liczby pracujących zębów i dopuszczalnego fz. Przykład nie określa wszystkich warunków technologicznych.
Co podać do doboru głowicy i płytek?
Podaj materiał i twardość detalu, wymiary obszaru obróbki, dostępne mocowanie FMB, potrzebny zasięg, maszynę i planowaną strategię usuwania naddatku.
Materiały wideo — poglądowy pokaz obróbki
Pokaz wideo pomaga zobaczyć sposób pracy. Parametry procesu dobieraj osobno do własnej maszyny, materiału, płytki i zamocowania.
Produkty powiązane
-
3F7F-1158CBestseller
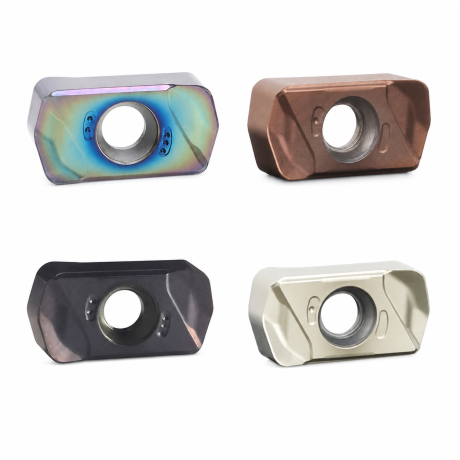
 Płytki frezerskie 5.00
Płytki wieloostrzowe LNMU 0303ZER high feed, odporne na zużycie LNMU0303
-
3382-7997EBestseller
 Głowice high feed 0.00
Głowica high feed EXN03R na płytki LNMU0303 - chwyt walcowy


Nasze bestsellery
-
Bestseller
Śruba mocująca TORX, klasa 12.9, śrubki mocujące
M1,6x4 M1,8x4 standard M1,8x4 do głowic EXN02 M2x4 M2x5 + 35 więcejCena 1,05 złCena 0,85 złbez VAT -
Bestseller
 Frezy 4-ostrzowe 5.00
Frez VHM TiSiN 4-ostrzowy Z4 do stali i nierdzewki 55HRC, fi 1-20 mm VERSAMILL
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x9x3Dx50L + 52 więcejCena 17,67 złCena 14,37 złbez VAT -
Bestseller
 Frezy 3-ostrzowe 0.00
Frez 3-ostrzowy VHM DLC, DuraEdge3 Alu
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x9x3Dx50L + 40 więcejCena 29,52 złCena 24,00 złbez VAT -
Bestseller
Płytki frezerskie 5.00
Płytki wieloostrzowe LNMU 0303ZER high feed, odporne na zużycie LNMU0303
LNMU0303ZER PM6625 LNMU0303ZER PM6325 LNMU0303ZER PM6125 LNMU0303ZER PM6525 LNMU0303ZER SG8255 + 4 więcejCena 146,00 złCena 118,70 złbez VAT -
Bestseller
Ostrza do gratowania HSS, różne rodzaje - zamiennik NOGA
BS1010 (10 szt.) BS1012 (10 szt.) BS2010 (10 szt.) BS2012 (10 szt.) BS3010 (10 szt.) + 26 więcejCena 50,43 złCena 41,00 złbez VAT -
Bestseller
 Frezy 1-ostrzowe 0.00
Frez jednoostrzowy DownCut negatyw VHM DLC do aluminium, PVC, plexi i tworzyw
Ø1x3x3.175Dx38L Ø1x5x3.175Dx38L Ø1.5x4x3.175Dx38L Ø1.5x5x3Dx38L Ø1.5x7x3.175Dx38L + 32 więcejCena 34,00 złCena 27,64 złbez VAT -
Bestseller
Wiertło kobaltowe HSSE-Co8 - TiN- HSS M42, mocne, odporne na zużycie
Ø0.5 Ø0.6 Ø0.7 Ø0.8 Ø0.9 + 138 więcejCena 8,40 złCena 6,83 złbez VAT -
Bestseller
Frez teowy VHM frez węglikowy do rowków - TiSiN
Ø2x0.3Hx50L Ø2x0.4Hx50L Ø2x0.5Hx50L Ø2x0.6Hx50L Ø2x0.7Hx50L + 179 więcejCena 36,90 złCena 30,00 złbez VAT -
Bestseller
 Frezy do gwintowania 0.00
Frez do gwintowania M0.8-M20 - jednoostrzowy TiSiN
M0.8x0.2x50L - TiSiN M1.0x0.25x50L - TiSiN M1.4x0.3x50L - TiSiN M1.2x0.25x50L - TiSiN M1.6x0.35x50L - TiSiN + 38 więcejCena 57,81 złCena 47,00 złbez VAT -
Bestseller

 Pogłębiacze stożkowe 0.00
Pogłębiacz stożkowy 3-ostrzowy Fi4.5-fi60, 90° - HSS-CO - 5% kobaltu, chwyt walcowy
Ø4.5 x 4 x 90° x 40L Ø5 x 5 x 90° x 45L Ø6.3 x 5 x 90° x 45L Ø8.3 x 6 x 90° x 50L Ø10.4 x 6 x 90° x 50L + 12 więcejCena 21,00 złCena 17,07 złbez VAT -
Bestseller
 Frezy 4-ostrzowe 5.00
Frez trzpieniowy 4-ostrzowy VHM HYPERCUT
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x9x3Dx50L + 42 więcejCena 27,98 złCena 22,75 złbez VAT -
Bestseller
 Frezy 4-ostrzowe 0.00
Frez trzpieniowy 4-ostrzowy VHM TiSiN gryzak
Ø4x12x4Dx50L Ø5x13x5Dx50L Ø6x15x6Dx50L Ø8x20x8Dx60L Ø10x25x10Dx75L + 14 więcejCena 43,05 złCena 35,00 złbez VAT -
Bestseller
 Frezy promieniowe 0.00
Frez torusowy promieniowy 4-ostrzowy VHM, TiSiN, do 55HRC
Ø1xR0.1x4Dx50L Ø1xR0.2x4Dx50L Ø1xR0.3x4Dx50L Ø1.5xR0.1x4Dx50L Ø1.5xR0.2x4Dx50L + 151 więcejCena 28,29 złCena 23,00 złbez VAT -
Bestseller
 Frezy fazowe 0.00
Fazownik VHM węglik nakiełek 2/3-ostrzowy TiSiN, 30° 40° 45° 50° 60° 70° 80° 90° 100° 110° 120° 130° 140° 150°
3x50Lx30°2T 4x50Lx30°2T 5x50Lx30°2T 6x50Lx30°2T 8x60Lx30°2T + 146 więcejCena 36,30 złCena 29,51 złbez VAT -
Bestseller
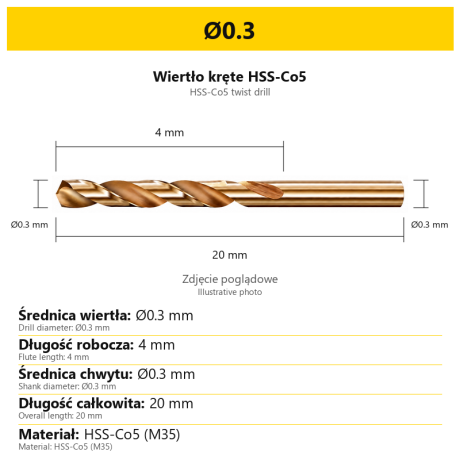
Wiertło HSSCo5 – HSS-E M35 wysokowydajne wiertło HSS z 5% kobaltu odporne na zużycie
Ø0.3 Ø0.4 Ø0.5 Ø0.6 Ø0.7 + 150 więcejCena 6,00 złCena 4,88 złbez VAT -
Bestseller

 Frezy 3-ostrzowe 0.00
Frez 3-ostrzowy VHM DLC, TriMill DLC AL
Ø1x3x4Dx50L Ø1.5x5x4Dx50L Ø2x6x4Dx50L Ø2.5x8x4Dx50L Ø3x8x3Dx50L + 38 więcejCena 22,15 złCena 18,01 złbez VAT


 Zaloguj przez Facebooka
 Zaloguj przez Google


